
Tư vấn kĩ thuật
Độ chính xác gia công không ổn định: nguyên nhân, dấu hiệu và cách xử lý trên máy CNC
Kích thước gia công không ổn định là một lỗi rất khó chịu trong xưởng CNC. Cùng một chương trình, cùng một loại phôi và cùng một dao cắt, nhưng chi tiết lúc đạt kích thước, lúc lại bị lệch vài phần trăm milimet hoặc thậm chí sai số lớn hơn. Nếu chỉ chỉnh bù dao theo từng chi tiết mà không tìm nguyên nhân gốc, xưởng rất dễ rơi vào tình trạng sửa chữa “chữa cháy”, tăng phế phẩm và mất nhiều thời gian kiểm tra lại.
Nguyên nhân làm độ chính xác gia công không ổn định có thể đến từ nhiều phía: dao cụ mòn, phôi kẹp chưa chắc, đồ gá bị lệch, khe hở đảo chiều của trục, vít me – ổ bi – khớp nối bị mòn, nhiệt máy thay đổi, tham số bù sai hoặc hệ điều khiển trục hoạt động không ổn định. Bài viết dưới đây sẽ giúp bạn nhận diện nhanh dấu hiệu, khoanh vùng nguyên nhân và lựa chọn cách xử lý phù hợp trước khi lỗi lan rộng thành hỏng máy hoặc sai cả lô hàng.
Nguyên nhân gây độ chính xác gia công bất thường
Độ chính xác gia công không ổn định thường không xuất hiện ngay từ đầu, mà phát sinh âm thầm trong quá trình máy vận hành. Có trường hợp chi tiết chỉ sai lệch rất nhỏ, nhưng nếu không kiểm tra đúng nguyên nhân, sai số có thể lặp lại ở nhiều sản phẩm và làm ảnh hưởng đến cả lô hàng. Dựa trên các lỗi thường gặp ở máy công cụ CNC, có thể chia nguyên nhân thành 5 nhóm chính dưới đây.
Đơn vị tiến dao bị chỉnh sửa hoặc thay đổi
Đơn vị tiến dao là thông số ảnh hưởng trực tiếp đến cách máy điều khiển lượng dịch chuyển của dao trong quá trình cắt gọt. Nếu đơn vị tiến dao bị thay đổi, nhập sai hoặc không đồng nhất giữa chương trình và cài đặt máy, quá trình gia công có thể không còn đúng như dự kiến ban đầu.
Dấu hiệu thường gặp là chi tiết gia công có kích thước lệch bất thường, lượng cắt không ổn định, bề mặt gia công thay đổi hoặc máy chạy khác so với chương trình đã kiểm tra trước đó. Với lỗi này, người vận hành nên kiểm tra lại đơn vị đang sử dụng, thông số tiến dao trong chương trình, chế độ chạy máy và các thay đổi gần nhất trước khi lỗi xuất hiện.
Giá trị dịch gốc của từng trục bị bất thường
Giá trị dịch gốc quyết định vị trí tương quan giữa hệ tọa độ của máy và vị trí thực tế của phôi. Nếu giá trị dịch gốc trên một hoặc nhiều trục bị nhập sai, thay đổi ngoài ý muốn hoặc gọi nhầm hệ tọa độ, toàn bộ vị trí gia công có thể bị lệch theo một hướng nhất định.
Lỗi này thường biểu hiện qua việc chi tiết bị lệch vị trí, lỗ khoan không đúng tọa độ, rãnh hoặc bậc gia công bị sai so với bản vẽ, trong khi máy vẫn chạy bình thường và không báo lỗi rõ ràng. Khi gặp tình trạng này, cần kiểm tra lại gốc phôi, bảng dịch gốc, chương trình đang gọi hệ tọa độ nào và các thao tác chỉnh gốc trước đó.
Khe hở đảo chiều theo trục bị bất thường
Khe hở đảo chiều là sai lệch xuất hiện khi trục máy đổi chiều chuyển động. Nếu khe hở này vượt quá mức cho phép hoặc giá trị bù không còn phù hợp, vị trí thực tế của bàn máy hoặc đầu trục chính có thể không trùng khớp hoàn toàn với vị trí điều khiển.
Dấu hiệu thường gặp là kích thước không lặp lại khi trục đổi chiều, lỗ hoặc rãnh bị lệch vị trí, chi tiết lúc đúng lúc sai, đặc biệt ở các nguyên công cần đảo chiều nhiều lần. Với nhóm lỗi này, cần kiểm tra độ rơ trục, vít me, ổ bi, khớp nối, ray dẫn hướng và giá trị bù khe hở đảo chiều trên hệ điều khiển.
Trạng thái làm việc của động cơ bất thường
Động cơ trục có nhiệm vụ tạo chuyển động cho các trục máy theo lệnh điều khiển. Nếu động cơ, bộ truyền động hoặc tín hiệu phản hồi hoạt động không ổn định, trục máy có thể di chuyển không đều, dừng không chính xác hoặc không đạt đúng vị trí yêu cầu.
Biểu hiện có thể là máy chạy giật, trục phát tiếng lạ, vị trí gia công không lặp lại, thỉnh thoảng xuất hiện sai số lớn hoặc máy báo lỗi liên quan đến trục. Trong trường hợp này, không nên chỉ chỉnh bù kích thước trên chương trình, mà cần kiểm tra trạng thái động cơ, dây tín hiệu, bộ truyền động, cảm biến phản hồi và lịch sử báo lỗi của máy.
Vít me, ổ bi, khớp nối trục hoặc chi tiết cơ khí bị hỏng
Các cụm cơ khí như vít me, ổ bi, khớp nối trục, ray dẫn hướng và các chi tiết truyền động ảnh hưởng trực tiếp đến độ chính xác chuyển động của máy. Khi các bộ phận này bị mòn, rơ, lỏng, kẹt hoặc hư hỏng, máy có thể vẫn chạy được nhưng độ chính xác gia công không còn ổn định.
Dấu hiệu thường gặp là trục chuyển động không êm, có tiếng kêu bất thường, sai số tăng dần theo thời gian, kích thước lệch nhiều ở một vùng hành trình nhất định hoặc độ chính xác thay đổi khi gia công chi tiết nặng hơn. Với lỗi cơ khí, cần kiểm tra thực tế bằng đồng hồ so, kiểm tra độ rơ, độ lặp lại, tình trạng bôi trơn và độ chắc chắn của các cụm truyền động.
Ngoài ra, việc biên soạn chương trình gia công, lựa chọn dao cụ và các yếu tố con người cũng có thể dẫn đến độ chính xác gia công bất thường.
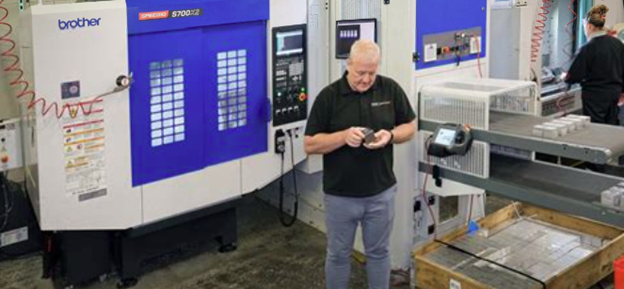
Kĩ thuật viên kiểm tra máy CNC
Nguyên tắc chẩn đoán sự cố máy công cụ CNC
Nguyên tắc “ngoài trước, trong sau”
Máy công cụ CNC là loại máy tích hợp cơ khí, thủy lực và điện, vì vậy các dạng sự cố của nó cũng sẽ được phản ánh qua cả ba phần này. Nhân viên bảo trì cần kiểm tra lần lượt từ bên ngoài vào bên trong, cố gắng tránh tùy tiện tháo nắp, tháo lắp, nếu không sẽ làm sự cố trầm trọng thêm, làm mất độ chính xác và giảm tính năng của máy.
Nguyên tắc “cơ trước, điện sau”
Thông thường, hỏng hóc cơ khí dễ phát hiện hơn, trong khi việc chẩn đoán sự cố ở hệ điều khiển CNC (phần điện – điều khiển) phức tạp hơn. Trước khi xử lý sự cố, cần ưu tiên loại trừ các hỏng hóc cơ khí, thường sẽ đạt hiệu quả “một công đôi việc”.
>> Đừng bỏ lỡ máy phay đứng CNC LUZHONG dòng VMC550 được nhiều nhà xưởng nhỏ tin dùng
Nguyên tắc “tĩnh trước, động sau”
Trước tiên, ở trạng thái tĩnh khi máy cắt điện, thông qua tìm hiểu, quan sát, kiểm tra, phân tích, nếu xác nhận là dạng sự cố không mang tính phá hủy thì mới được phép cấp điện cho máy; sau đó, dưới điều kiện máy hoạt động, mới tiến hành quan sát động, kiểm tra và thử nghiệm để phát hiện sự cố.
Đối với các sự cố mang tính phá hủy, phải loại bỏ hoàn toàn nguy hiểm xong mới được phép cấp điện.
Nguyên tắc “đơn giản trước, phức tạp sau”
Khi nhiều sự cố đan xen, che lấp lẫn nhau, khó xác định điểm bắt đầu, thì nên ưu tiên giải quyết các vấn đề đơn giản, sau đó mới đến các vấn đề phức tạp hơn. Thường sau khi giải quyết xong các vấn đề đơn giản, những vấn đề khó cũng trở nên dễ xử lý hơn.
Phương pháp chẩn đoán sự cố máy công cụ CNC
Phương pháp trực quan (nhìn – nghe – hỏi – ngửi – sờ)
Phương pháp trực quan chủ yếu dựa vào:
- Hỏi: biểu hiện sự cố của máy, trạng thái gia công, điều kiện xuất hiện lỗi, v.v.
- Nhìn: thông tin báo lỗi trên màn CRT, đèn báo lỗi, biến dạng cơ khí, khói, cháy tụ điện và linh kiện khác, bộ bảo vệ nhảy (protector trip), v.v.
- Nghe: tiếng ồn bất thường khi máy chạy.
- Ngửi: mùi khét cháy của linh kiện điện và các mùi lạ khác.
- Sờ: nhiệt độ bất thường, rung, tiếp xúc kém, lỏng cơ cấu, v.v.
Phương pháp kiểm tra tham số
Các tham số thường được lưu trong RAM. Đôi khi do điện áp pin không đủ, hệ thống mất điện trong thời gian dài hoặc bị nhiễu bên ngoài sẽ dẫn tới mất hoặc rối loạn tham số. Cần căn cứ vào đặc điểm sự cố để kiểm tra và hiệu chỉnh lại các tham số liên quan.
>> Xem ngay máy tiện CNC băng phẳng LUZHONG CK61 series
Phương pháp cách ly
Một số sự cố khó phân biệt là do phần CNC, hệ truyền động servo hay phần cơ khí gây ra. Khi đó thường sử dụng phương pháp cách ly: lần lượt tách, hoán đổi hoặc loại trừ từng khối chức năng để xác định khu vực gây lỗi.

Tủ điều khiển điện – nơi thực hiện cách ly từng khối chức năng khi chẩn đoán sự cố.
Phương pháp hoán đổi cùng loại
Dùng bo mạch dự phòng có cùng chức năng để thay thế bo nghi ngờ hỏng, hoặc hoán đổi vị trí các bo mạch/module có cùng chức năng giữa các trục, từ đó so sánh và xác định phần tử gây lỗi.
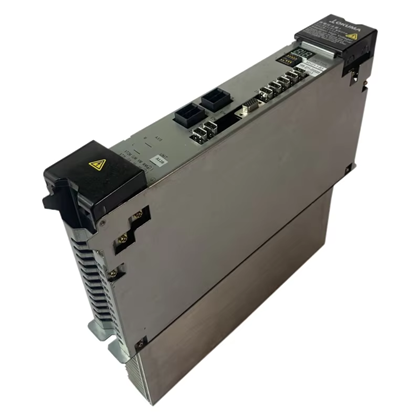
Module servo động cơ máy CNC có thể tháo lắp dễ dàng để thay thế
Phương pháp kiểm tra bằng chương trình thử chức năng
Viết một số chương trình nhỏ bao phủ các lệnh G, M, S, T và các chức năng liên quan. Khi chạy các chương trình này trong quá trình chẩn đoán, có thể xác định được những chức năng nào đang bị thiếu, lỗi hoặc hoạt động không đúng.

Chạy chương trình G-code thử nghiệm để kiểm tra đầy đủ các chức năng máy.
>> Máy tiện CNC Thụy Sỹ kiểu dầm ngang JSWAY dòng MX là một trong những dòng máy hiệu năng cao phù hợp với nhà xưởng quy mô lớn
Tổng quát nguyên nhân – dấu hiệu – cách xử lý nhanh khi độ chính xác gia công bất thường
| Nguyên nhân | Dấu hiệu thường gặp | Cách xử lý ban đầu |
|---|---|---|
| Đơn vị tiến dao bị thay đổi | Máy chạy khác thường, lượng cắt không ổn định, bề mặt gia công thay đổi | Kiểm tra đơn vị tiến dao, thông số tiến dao trong chương trình và chế độ vận hành đang dùng. |
| Giá trị dịch gốc bị bất thường | Chi tiết lệch vị trí, lỗ/rãnh/bậc sai tọa độ, sai đồng loạt theo một hướng | Kiểm tra lại gốc phôi, bảng dịch gốc, hệ tọa độ đang gọi và lịch sử chỉnh gốc. |
| Khe hở đảo chiều theo trục bất thường | Kích thước không lặp lại khi trục đổi chiều, vị trí lỗ hoặc rãnh bị lệch | Kiểm tra độ rơ trục, vít me, ổ bi, khớp nối và giá trị bù khe hở đảo chiều. |
| Trạng thái động cơ bất thường | Trục chạy giật, dừng không chính xác, báo lỗi trục hoặc sai số xuất hiện không đều | Kiểm tra động cơ, bộ truyền động, dây tín hiệu, cảm biến phản hồi và lịch sử báo lỗi. |
| Cụm cơ khí bị mòn hoặc hư hỏng | Trục kêu, chuyển động không êm, sai số tăng dần, lệch nhiều ở một vùng hành trình | Kiểm tra vít me, ổ bi, khớp nối, ray dẫn hướng, bôi trơn và độ rơ bằng dụng cụ đo phù hợp. |
Ví dụ chẩn đoán và xử lý độ chính xác gia công bất thường
Hỏng cơ khí dẫn đến độ chính xác gia công bất thường
Hiện tượng sự cố:
Một trung tâm gia công đứng SV-1000 sử dụng hệ điều khiển Frank. Khi đang gia công khuôn thanh truyền, đột ngột phát hiện chuyển động tiến dao trục Z bất thường, gây sai số cắt ít nhất 1 mm (cắt thừa theo phương Z).
Chẩn đoán sự cố:
Qua tìm hiểu được biết sự cố xảy ra đột ngột. Trong chế độ chạy jog và chế độ MDI, các trục vẫn chạy và về điểm gốc tham chiếu bình thường, không xuất hiện báo lỗi, do đó có thể loại trừ khả năng sự cố cứng của phần điện – điều khiển. Tiếp đó, kiểm tra đoạn chương trình gia công tại thời điểm xuất hiện lỗi, đặc biệt là phần bù chiều dài dao và hệ tọa độ gia công (G54–G59).
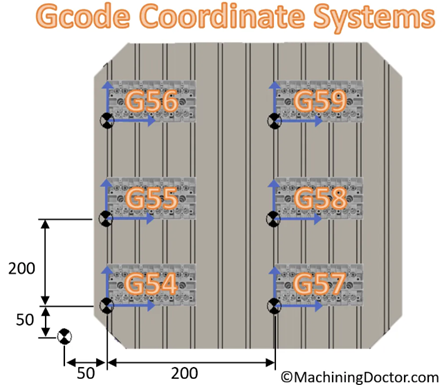
Các hệ tọa độ G-code trên bàn máy CNC
Trong chế độ jog, cho trục Z chạy lên xuống nhiều lần, dùng mắt – tay – tai để cảm nhận và phát hiện tiếng ồn chuyển động trục Z bất thường, đặc biệt khi chạy nhanh, từ đó nghi ngờ phần cơ khí có tiềm ẩn hư hỏng.
Kiểm tra độ chính xác trục Z: dùng tay quay xung (handwheel) dịch chuyển trục Z với thang 1×100 (mỗi nấc tương ứng động cơ tiến 0,1 mm), đồng thời dùng đồng hồ so quan sát. Khi chuyển động một chiều, mỗi bước cho kết quả d = 0,1 mm → động cơ và định vị một chiều bình thường.
Khi đảo chiều, hành trình dịch chuyển thực tế chia làm bốn giai đoạn: (1) quãng đường đầu tiên d1 > 0,1 mm; (2) sau đó d1 = 0,1 mm > d2 > d3; (3) một đoạn tay quay vẫn quay nhưng cơ cấu chưa dịch chuyển (thể hiện khe hở đảo chiều); (4) sau đó hành trình dịch chuyển bằng đúng bước tay quay, máy trở lại chuyển động bình thường.
Dù bù khe hở đảo chiều như thế nào thì các đặc điểm trên vẫn tồn tại, đặc biệt giai đoạn (1) ảnh hưởng rất lớn đến độ chính xác gia công, thậm chí càng tăng lượng bù thì hành trình ở giai đoạn (1) càng lớn.
Phân tích cho thấy có ba khả năng: động cơ bất thường, cơ khí hỏng hoặc vít me có khe hở bất thường. Tiến hành tách rời động cơ và vít me để kiểm tra riêng: động cơ hoạt động bình thường; khi quay tay vít me thì lúc bắt đầu chuyển động ngược có cảm giác “rỗng” lớn, thay vì cảm nhận chuyển động ổ bi êm và đều như bình thường.
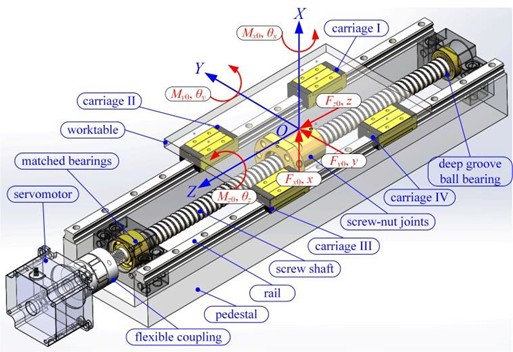
Cấu tạo vít me
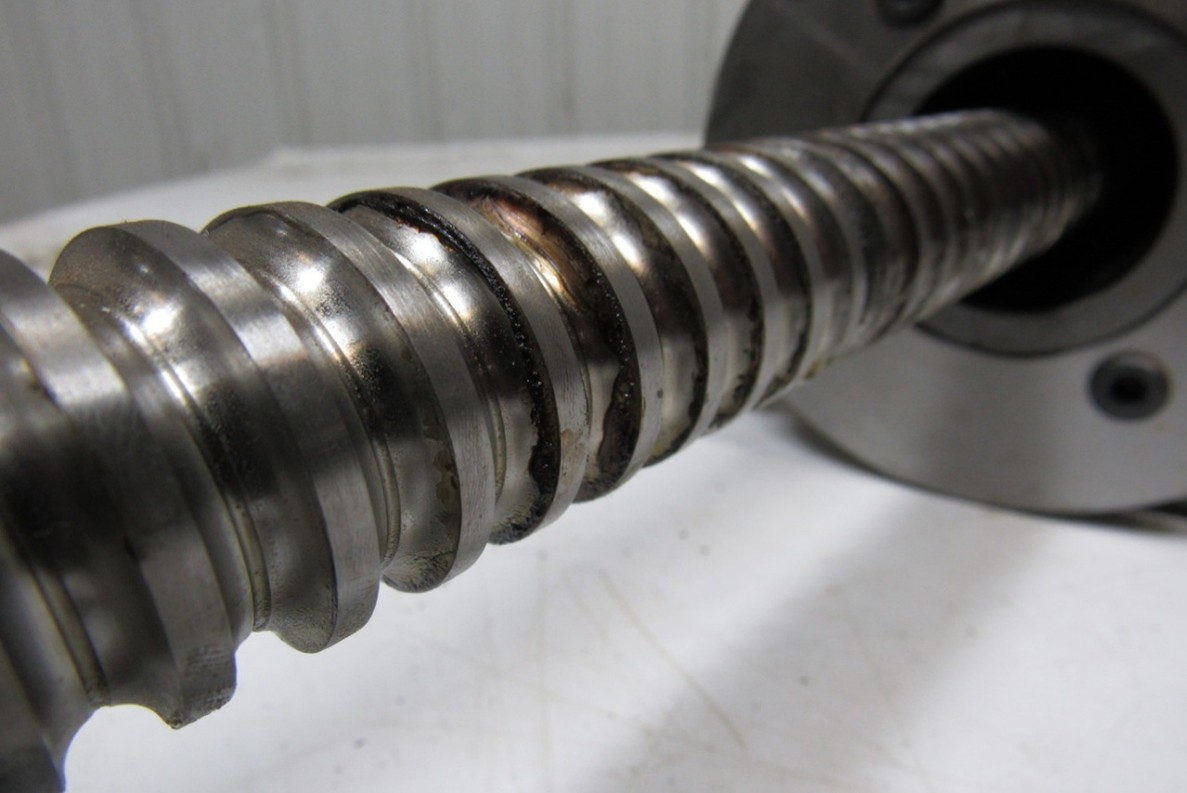
Vít me bị mòn/hư
Xử lý sự cố:
Tháo cụm ổ bi kiểm tra, phát hiện ổ bi bị hỏng, bi rơi khỏi vòng. Sau khi thay ổ bi mới, máy trở lại gia công bình thường.

Ổ bi lăn bị mòn bề mặt, xước, bẩn
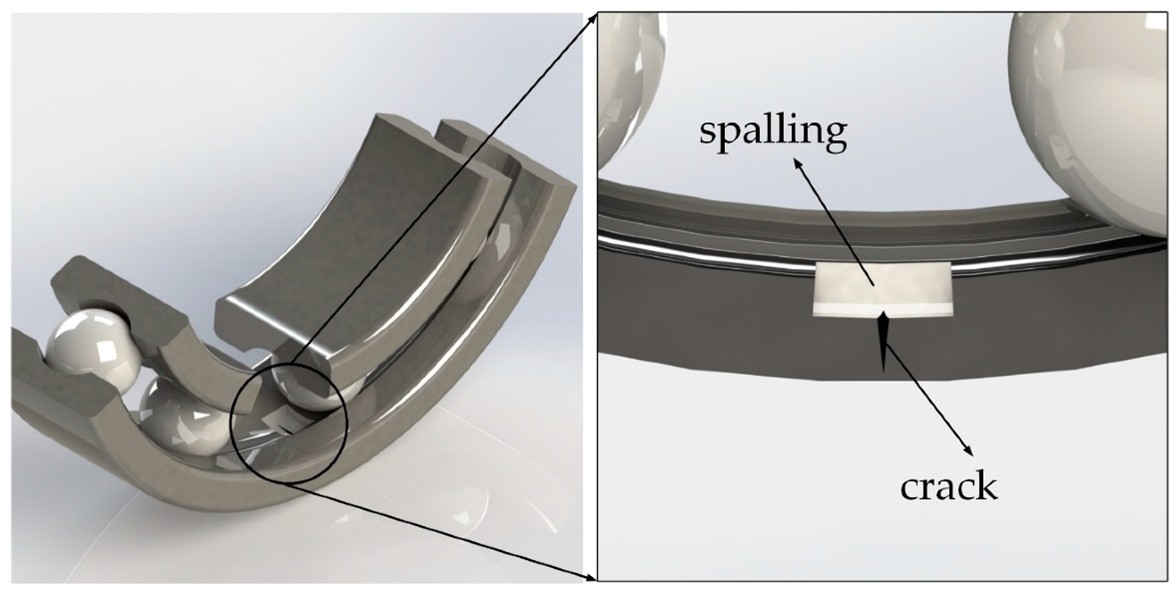
Vùng bong tróc trên rãnh lăn của ổ bi
>> Máy tiện CNC Thụy Sỹ dụng cụ cất ngang JSWAY dòng D nhận được sự tin yêu của nhiều nhà xưởng khi tham quan Thăng Long
Độ chính xác gia công bất thường do logic điều khiển không hợp lý
Hiện tượng sự cố:
Một trung tâm gia công của một nhà sản xuất máy công cụ tại Thượng Hải, sử dụng hệ điều khiển Frank. Trong quá trình gia công, phát hiện độ chính xác trục X bất thường, sai số nhỏ nhất 0,008 mm, lớn nhất tới 1,2 mm.
Chẩn đoán sự cố:
Máy đã thiết lập hệ tọa độ phôi G54 đúng theo yêu cầu. Trong chế độ MDI, chạy chương trình “GOOG90G54X60.OY70.OF150; M30”. Sau khi chạy xong, tọa độ cơ khí trục X hiển thị là -1025,243 (ghi lại). Sau đó, trong chế độ bằng tay, jog máy tới một vị trí khác bất kỳ rồi chạy lại chương trình trên trong chế độ MDI. Lần này, tọa độ cơ khí trục X hiển thị -1024,891, chênh 0,352 mm so với lần trước.
Lặp lại quá trình với nhiều vị trí ban đầu khác nhau, kết quả tọa độ cuối cùng luôn thay đổi, không ổn định. Dùng đồng hồ so kiểm tra trục X, nhận thấy sai số vị trí thực tế về cơ bản phù hợp với sai số hiển thị trên màn hình, do đó kết luận sai số lặp lại định vị trục X quá lớn.
Tiến hành kiểm tra và bù khe hở đảo chiều, hiệu chỉnh lại sai số định vị nhưng không cải thiện. Nghi ngờ thước quang và tham số hệ thống, tuy nhiên với sai số lớn như vậy đáng lẽ phải có báo lỗi mà thực tế lại không có.
Kiểm tra sâu hơn phát hiện trục X ở đây là một trục thẳng đứng. Khi nhả kẹp trục X, cụm trục chính bị rơi xuống do trọng lực, gây ra sai số nêu trên.
Xử lý sự cố:
Sửa đổi chương trình logic PLC của máy như sau: khi nhả kẹp trục X thì trước tiên cấp enable cho trục X rồi mới nhả kẹp; khi kẹp trục X thì kẹp trước, rồi mới ngắt enable. Sau khi điều chỉnh logic điều khiển, sai số định vị được khắc phục, máy hoạt động bình thường.
Độ chính xác gia công bất thường do vấn đề vị trí lắp đặt trên máy
Hiện tượng sự cố:
Một máy phay CNC đứng do một nhà sản xuất ở Hàng Châu chế tạo, trang bị hệ điều khiển KND-10M (Bắc Kinh). Trong quá trình chạy jog hoặc gia công, phát hiện trục Z hoạt động bất thường.
Chẩn đoán sự cố:
Trục Z chuyển động lên xuống không đều, kèm tiếng ồn và có độ rơ nhất định. Khi động cơ khởi động, ở chế độ jog, trục Z chạy lên phát ra tiếng ồn không ổn định, lực kéo không đều, động cơ rung mạnh hơn; khi chạy xuống thì rung nhẹ hơn, khi dừng thì không rung. Hiện tượng càng rõ khi đang gia công.
Phân tích sơ bộ cho thấy có ba khả năng: khe hở đảo chiều của vít me lớn; động cơ trục Z làm việc bất thường; hoặc puly (bánh đai) bị hỏng gây phân bố lực không đều. Tuy nhiên, vì khi dừng thì không rung trong khi đang chuyển động mới rung, nên tạm loại trừ khả năng động cơ bản thân bị hỏng nặng.
Tiếp tục kiểm tra phần cơ khí, kết quả cho thấy sai số vẫn nằm trong giới hạn cho phép, không phát hiện bất thường rõ. Áp dụng phương pháp loại trừ, nguyên nhân còn lại là bộ truyền đai. Kiểm tra dây đai, dù mới thay chưa lâu nhưng mặt trong dây đai bị hư hỏng không đều, chứng tỏ chịu lực không đồng đều.
Tìm nguyên nhân sâu hơn, phát hiện vị trí lắp đặt động cơ có vấn đề: góc gá kẹp không đối xứng, dẫn đến lực căng dây đai hai bên không đều, gây hiện tượng chuyển động trục Z lên xuống không đều, ồn và rung.
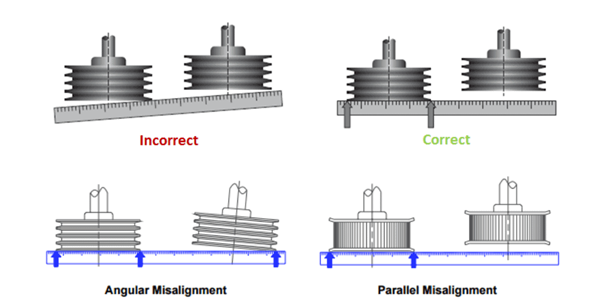
Góc gá kẹp động cơ bị lệch dẫn đến puly trục motor và puly trục Z không thẳng hàng, khiến lực phân bố không đều
Xử lý sự cố:
Tháo lắp lại động cơ, chỉnh lại góc gá, đo lại khoảng cách giữa các ổ trục (ổ trục động cơ và ổ trục trục Z), đảm bảo chiều dài hai nhánh dây đai hai bên gần như bằng nhau và lực căng phân bố đều. Sau khi hiệu chỉnh, hiện tượng trục Z chuyển động không đều, tiếng ồn và rung được loại bỏ, độ chính xác gia công trục Z trở lại bình thường.
>> Đừng bỏ qua máy tiện ren ống CNC LUZHONG dòng QK1327 phù hợp với những gia công tròn, trụ, ống
Tham số hệ thống chưa tối ưu, động cơ chạy bất thường
Ảnh hưởng của tham số hệ thống:
Các tham số hệ thống ảnh hưởng trực tiếp đến độ chính xác gia công chủ yếu gồm: đơn vị tiến dao của máy (hệ mét / hệ inch), giá trị dịch gốc (zero offset) các trục, khe hở đảo chiều (backlash) và các tham số servo, tham số bù khác.
Ví dụ, hệ điều khiển CNC Frank có hai kiểu đơn vị tiến dao là hệ mét và hệ inch. Trong quá trình sửa chữa máy, thao tác cục bộ có thể làm thay đổi zero offset và giá trị bù khe hở. Sau khi xử lý sự cố, cần kịp thời hiệu chỉnh, khôi phục chính xác các tham số này. Mặt khác, do mài mòn cơ khí hoặc các mối lắp ghép bị lỏng, giá trị thực tế (đo được) của các tham số có thể thay đổi, cũng cần sửa lại tham số tương ứng để đảm bảo độ chính xác gia công.
Ví dụ sự cố:
Một máy phay CNC đứng do Hàng Châu sản xuất, trang bị hệ điều khiển KND-10M. Trong quá trình gia công, phát hiện độ chính xác trục X bất thường.
Kiểm tra thấy trục X có khe hở nhất định, động cơ khi khởi động không ổn định. Khi chạm tay vào động cơ trục X, cảm nhận rõ động cơ “giật” khá mạnh, nhưng khi dừng thì không rõ, đặc biệt trong chế độ chạy jog. Phân tích cho thấy có hai nguyên nhân chính: khe hở đảo chiều vít me trục X lớn, hoặc động cơ/servo trục X làm việc bất thường.
Xử lý sự cố:
Sử dụng chức năng chỉnh tham số của hệ KND-10M để hiệu chỉnh: trước tiên bù chính xác lượng khe hở đảo chiều hiện có, sau đó điều chỉnh các tham số hệ truyền động servo và tham số chức năng “khử dao động xung” (pulse suppression), loại bỏ hiện tượng rung giật của động cơ trục X. Kết quả là độ chính xác gia công của máy được khôi phục về trạng thái bình thường.
Lựa chọn máy cơ khí & CNC cho nhà xưởng: Để Thăng Long đồng hành
Để hạn chế tối đa các sự cố về độ chính xác gia công và nâng cao hiệu quả sản xuất, việc lựa chọn máy cơ khí và máy CNC ổn định, bền bỉ, dễ bảo trì là yếu tố then chốt. CTCP Thương mại và Sản xuất công nghiệp Thăng Long chuyên cung cấp các dòng máy cơ khí vạn năng và máy CNC chất lượng cao, giá thành hợp lý, đặc biệt phù hợp với các nhà xưởng vừa và nhỏ muốn đầu tư thiết bị bài bản nhưng vẫn tối ưu chi phí.
Doanh nghiệp có nhu cầu tư vấn giải pháp thiết bị gia công (tiện, phay, khoan, mài, CNC 3 trục, 4 trục…) có thể liên hệ với CTCP Thương mại và Sản xuất công nghiệp Thăng Long để được hỗ trợ trọn gói từ khâu lựa chọn máy, lắp đặt, chạy thử đến hướng dẫn vận hành và bảo dưỡng.
📌Hotline/Zalo: 0989.111.062
📌Website: https://thuocquang.com.vn/