
Tư vấn kĩ thuật
Mua thước quang cần biết những thông số nào để tránh chọn sai?
Khi mua thước quang cho máy phay, máy tiện, máy mài hoặc các dòng máy công cụ trong xưởng, nhiều người thường chỉ hỏi chiều dài thước và giá bán. Tuy nhiên, một bộ thước quang muốn lắp được, đọc đúng và chạy ổn định cần phải phù hợp với nhiều thông số khác như chiều dài đo, chiều dài tổng thể, độ phân giải, độ chính xác, tín hiệu đầu ra, màn hình DRO tương thích, số trục cần lắp và điều kiện lắp đặt thực tế trên máy.
Nếu chọn sai, xưởng có thể gặp các lỗi như thước không đủ hành trình, vướng vị trí lắp, màn hình không nhận tín hiệu, hiển thị không ổn định, nhảy số hoặc độ chính xác không đáp ứng nhu cầu gia công. Bài viết dưới đây sẽ giúp bạn nắm được những thông số quan trọng cần kiểm tra trước khi mua thước quang, từ đó chọn đúng thiết bị cho máy đang dùng, tránh phát sinh chi phí và hạn chế rủi ro mua sai ngay từ đầu.
Vì sao mua thước quang không nên chỉ hỏi chiều dài và giá?
Khi mua thước quang cho máy phay, máy tiện, máy mài hoặc các dòng máy công cụ cơ khí khác, nhiều xưởng thường hỏi trước hai thông tin: thước dài bao nhiêu và giá bao nhiêu. Đây là hai yếu tố cần biết, nhưng chưa đủ để chọn đúng thước. Một bộ thước quang muốn chạy ổn định còn phải phù hợp với hành trình máy, màn hình DRO, chuẩn tín hiệu, độ phân giải, độ chính xác, vị trí lắp đặt, hướng đi dây và môi trường làm việc trong xưởng.
Nếu chỉ chọn theo chiều dài và giá, xưởng rất dễ gặp tình trạng thước mua về không lắp vừa, không đủ hành trình đo, màn hình không nhận tín hiệu, số hiển thị không ổn định hoặc thước nhanh bị ảnh hưởng bởi phoi, dầu và rung động. Vì vậy, trước khi đặt mua, thước quang cần được xem như một hệ đo hoàn chỉnh, không phải chỉ là một thanh thước gắn lên máy.
Thước quang là một phần của cả hệ đo, không phải linh kiện lắp đại
Thước quang không hoạt động độc lập. Để hiển thị được vị trí dịch chuyển của trục máy, thước cần làm việc cùng đầu đọc, dây tín hiệu, màn hình DRO, nguồn cấp, cổng kết nối và bộ gá lắp trên máy. Chỉ cần một phần trong hệ này không tương thích, bộ thước có thể không hoạt động đúng như mong muốn.
Ví dụ, một thước có chiều dài đo phù hợp nhưng sai chuẩn tín hiệu vẫn có thể khiến màn hình không nhận. Một thước có độ phân giải cao nhưng màn hình không hỗ trợ hoặc không cài đúng thông số cũng có thể gây hiển thị sai. Một thước có chất lượng tốt nhưng lắp ở vị trí dễ dính phoi, dầu tưới nguội hoặc bị rung nhiều vẫn có thể hoạt động kém ổn định sau một thời gian sử dụng.
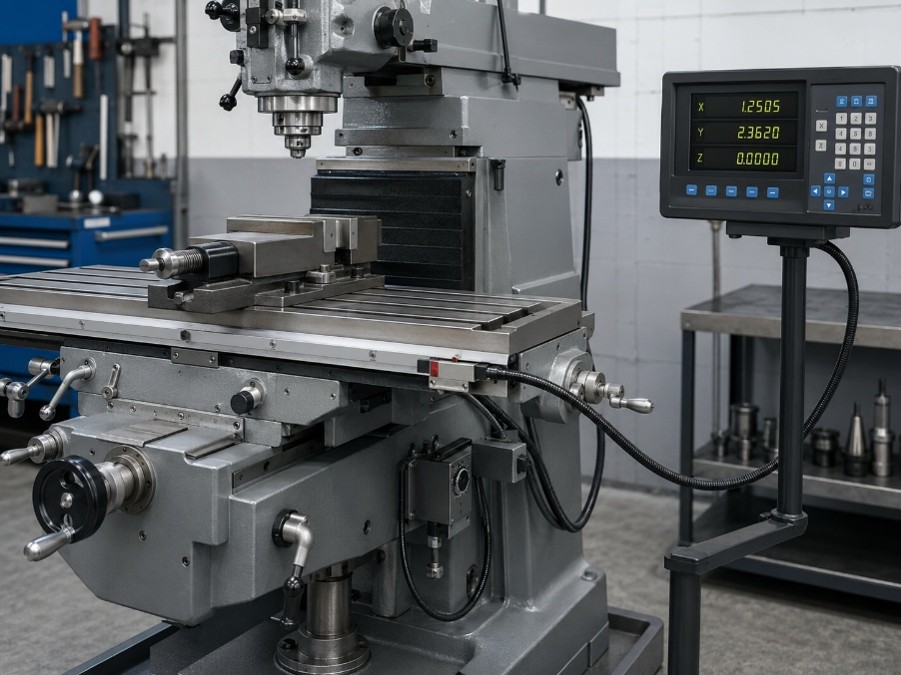
Thước quang là một phần của hệ đo DRO trên máy công cụ
Vì vậy, khi mua thước quang, xưởng nên kiểm tra đồng thời cả thước, màn hình DRO, loại máy, hành trình từng trục và điều kiện lắp đặt thực tế. Cách chọn đúng không phải là tìm thước rẻ nhất hay thước có thông số cao nhất, mà là chọn bộ thước phù hợp với máy đang dùng và nhu cầu gia công của xưởng.
Chọn sai thước có thể gây nhiều lỗi sau khi lắp
Một lỗi thường gặp là chọn thước chỉ dựa vào hành trình máy mà không kiểm tra chiều dài tổng thể. Chiều dài đo là phần hành trình thước có thể đọc được, còn chiều dài tổng thể của thân thước thường lớn hơn vì còn có đầu thước, đầu đọc, vỏ bảo vệ và khoảng không gian lắp đặt. Nếu chỉ đo hành trình bàn máy mà không tính không gian lắp, thước có thể đủ chiều dài đo nhưng vẫn vướng tay quay, bàn máy, che chắn hoặc các cơ cấu khác.
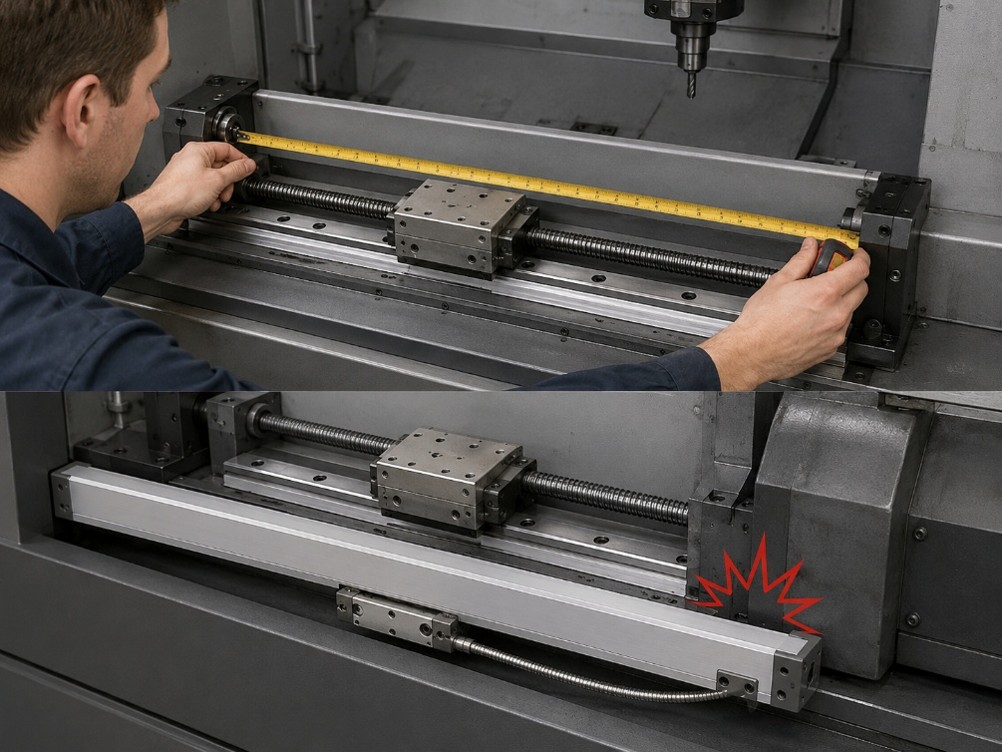
Chọn thước chỉ theo hành trình máy mà không kiểm tra chiều dài tổng thể
Một lỗi khác là chọn thước không tương thích với màn hình DRO. Thước quang có thể dùng các chuẩn tín hiệu khác nhau, đầu giắc khác nhau và yêu cầu cài đặt độ phân giải khác nhau. Nếu không kiểm tra trước, xưởng có thể mua đúng chiều dài nhưng màn hình không nhận, đọc sai, nhảy số hoặc hoạt động chập chờn.
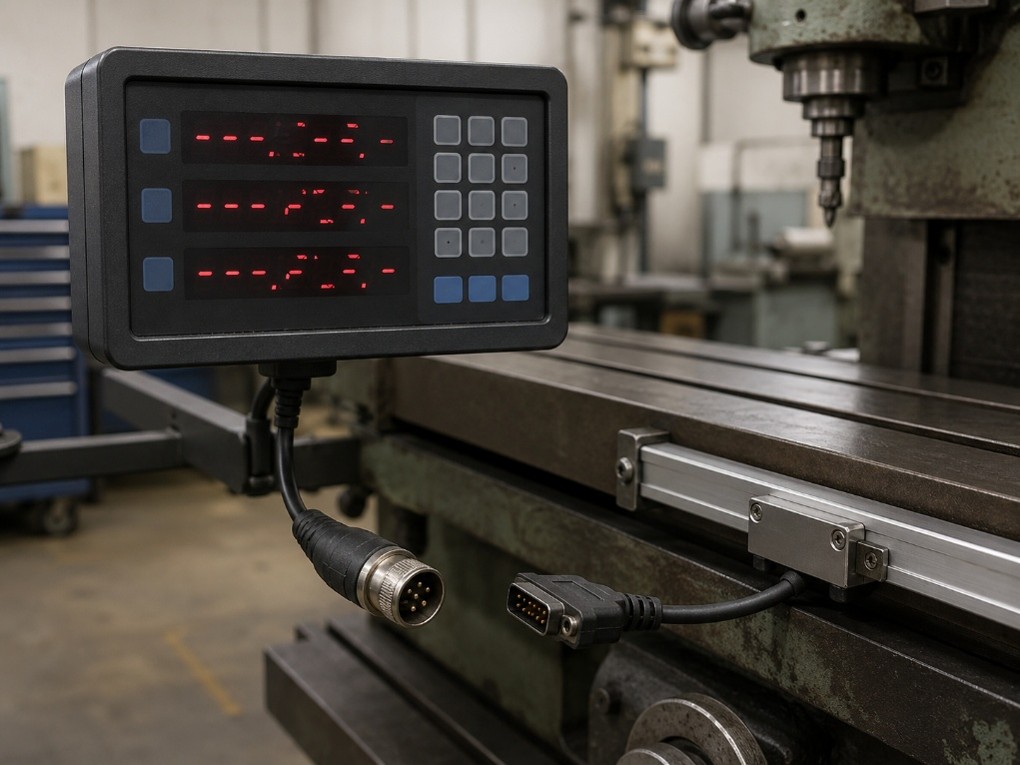
Thước quang không tương thích với màn hình DRO
Ngoài ra, môi trường làm việc trong xưởng cũng ảnh hưởng nhiều đến độ bền của thước. Máy phay và máy tiện thường có phoi kim loại, dầu tưới nguội, bụi, rung và nguy cơ va chạm khi gá phôi hoặc di chuyển bàn máy. Nếu vị trí lắp không được tính kỹ, dây bị kéo căng, đầu đọc bị lệch hoặc thân thước không được che chắn phù hợp, hệ đo có thể nhanh xuống cấp dù ban đầu vẫn hiển thị bình thường.
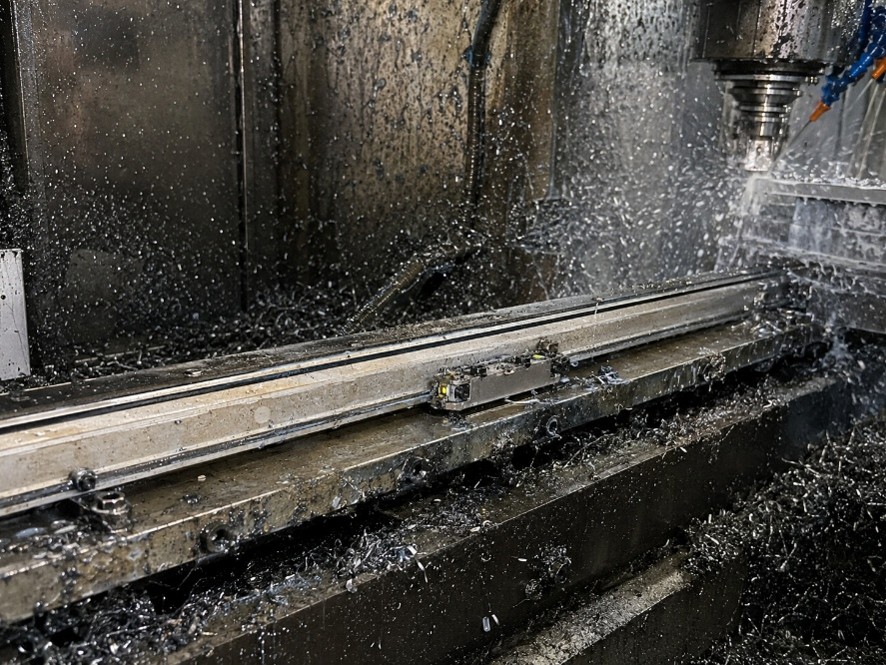
Môi trường phoi, dầu và nước tưới nguội ảnh hưởng đến độ bền thước quang
>> Màn hình hiển thị thước quang DELOS dòng DS-3M/3V hỗ trợ theo dõi toàn diện trên máy CNC, máy phay, máy tiện vạn năng cỡ lớn, máy doa.
Chọn đúng thông số giúp xưởng tiết kiệm hơn về lâu dài
Chọn đúng thước quang ngay từ đầu giúp xưởng giảm rủi ro đổi trả, giảm thời gian lắp đặt và hạn chế các lỗi khó chịu trong quá trình sử dụng. Một bộ thước phù hợp sẽ có chiều dài đo đủ hành trình, độ phân giải phù hợp với nhu cầu gia công, độ chính xác tương xứng với máy, tín hiệu khớp với màn hình DRO và vị trí lắp an toàn trong môi trường làm việc thực tế.
Với xưởng cơ khí nhỏ hoặc xưởng mới đầu tư thiết bị, việc chọn thước đúng nhu cầu còn giúp tránh lãng phí. Không phải trường hợp nào cũng cần thước có độ phân giải cao nhất hoặc giá cao nhất. Nếu máy đang dùng chủ yếu để gia công phổ thông, yêu cầu hiển thị vừa đủ và môi trường làm việc không quá khắt khe, xưởng nên ưu tiên bộ thước ổn định, dễ lắp, dễ dùng, tương thích với màn hình và có hỗ trợ kỹ thuật sau bán.
Ngược lại, nếu máy dùng cho gia công tinh, máy mài, máy cần kiểm soát dịch chuyển nhỏ hoặc yêu cầu độ tin cậy cao, xưởng cần xem kỹ hơn về độ phân giải, độ chính xác, độ ổn định tín hiệu, cách gá lắp và khả năng bảo vệ thước. Mua đúng thước không chỉ giúp đọc vị trí thuận tiện hơn, mà còn giúp quá trình vận hành máy ổn định hơn và hạn chế phát sinh chi phí sau khi lắp.
Chiều dài đo là thông số đầu tiên cần kiểm tra
Khi mua thước quang, chiều dài đo là thông số đầu tiên xưởng cần kiểm tra. Đây là phần hành trình mà thước có thể đọc được khi bàn máy, ụ dao, bàn trượt hoặc trục máy di chuyển. Nếu chọn thước ngắn hơn hành trình thực tế, đầu đọc có thể vượt quá vùng đo hoặc không theo hết chuyển động của trục. Nếu chọn thước quá dài, thân thước có thể vướng tay quay, bàn máy, che chắn, không gian gá phôi hoặc các cơ cấu khác trên máy.
Vì vậy, xưởng không nên chỉ nói máy phay cỡ bao nhiêu, máy tiện cỡ bao nhiêu rồi chọn thước theo ước lượng. Cần đo hành trình thực tế của từng trục, kiểm tra vị trí lắp và đối chiếu với cả chiều dài đo lẫn chiều dài tổng thể của thân thước. Đây là bước cơ bản nhưng rất dễ bị bỏ qua, nhất là khi thay thước cũ, lắp thước cho máy đã cải tạo hoặc lắp cho các máy có kết cấu không phổ biến.
Cần phân biệt chiều dài đo và chiều dài tổng thể của thước
Chiều dài đo là khoảng dịch chuyển mà thước có thể đo được. Đây là thông số xưởng thường quan tâm đầu tiên khi chọn thước cho trục X, Y, Z của máy phay hoặc trục dọc, trục ngang của máy tiện. Tuy nhiên, chiều dài đo không phải là toàn bộ chiều dài vật lý của cây thước.
Chiều dài tổng thể của thước thường lớn hơn chiều dài đo vì còn bao gồm vỏ thước, đầu thước, đầu đọc, phần che chắn, khoảng chạy an toàn và vị trí đi dây. Nhiều trường hợp thước đủ chiều dài đo nhưng vẫn không lắp được vì thân thước quá dài so với không gian thực tế trên máy. Lỗi này thường gặp khi xưởng chỉ đo hành trình bàn máy mà không kiểm tra khoảng trống hai đầu thước, hướng dây và vị trí di chuyển của đầu đọc.
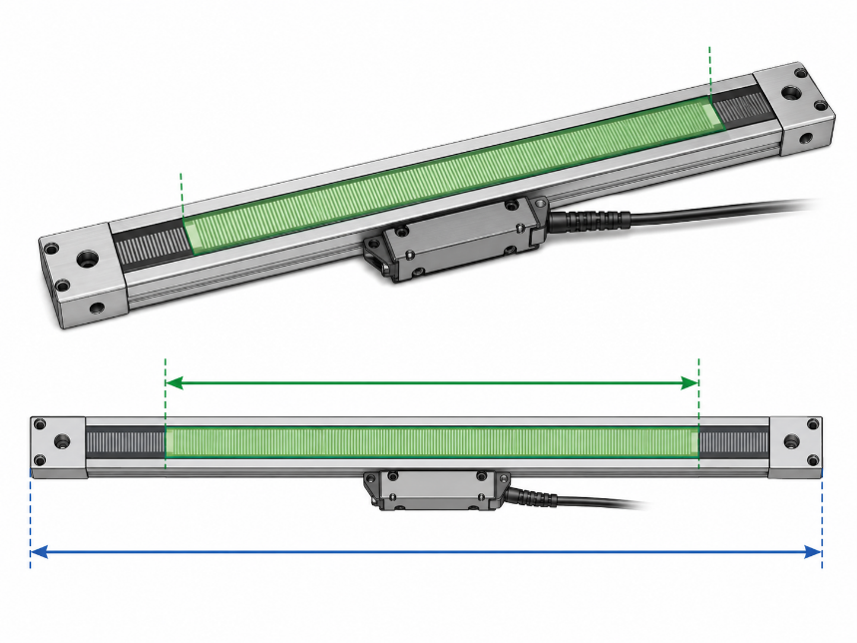
Phân biệt chiều dài đo và chiều dài tổng thể của thước quang
Trước khi đặt mua, xưởng nên đo cả hành trình cần đo và không gian lắp tổng thể. Với máy nhỏ, máy cũ hoặc máy có tay quay, nắp che, bàn trượt và đồ gá sát vị trí lắp, bước kiểm tra này càng quan trọng. Chọn đúng chiều dài đo nhưng không tính chiều dài tổng thể vẫn có thể khiến quá trình lắp đặt bị vướng, phải chế lại pát gá hoặc đổi sang thước khác.
Cách xác định chiều dài đo theo từng trục máy
Cách xác định chiều dài đo tốt nhất là đo hành trình làm việc thực tế của từng trục, không chỉ dựa vào thông số trên catalogue máy hoặc ước lượng bằng mắt. Với máy phay, trục X thường là hành trình ngang dài nhất của bàn máy, trục Y là hành trình ra vào, còn trục Z là hành trình lên xuống của đầu máy hoặc bàn máy tùy kết cấu. Mỗi trục cần được đo riêng vì vị trí lắp, không gian trống và hướng dây có thể khác nhau.
Với máy tiện, thước dọc thường lắp theo hướng di chuyển của bàn xe dao dọc, còn thước ngang lắp theo hướng tiến dao ngang. Trục dọc thường cần thước dài hơn, nhưng trục ngang lại hay bị hạn chế bởi không gian nhỏ, mâm cặp, ụ dao, tay quay, phoi và dầu tưới nguội. Vì vậy, không nên chỉ nhìn hành trình dài ngắn mà cần kiểm tra cả hướng lắp và nguy cơ va chạm trong quá trình vận hành.
Với máy mài, máy doa hoặc máy chuyên dụng, việc chọn chiều dài đo cần thận trọng hơn vì hành trình có thể đặc thù, vị trí lắp thước hẹp hơn hoặc yêu cầu che chắn tốt hơn. Trong các trường hợp này, xưởng nên chụp ảnh tổng thể máy, vị trí dự kiến lắp thước, hành trình từng trục và các khu vực có khả năng vướng để được tư vấn chính xác hơn.
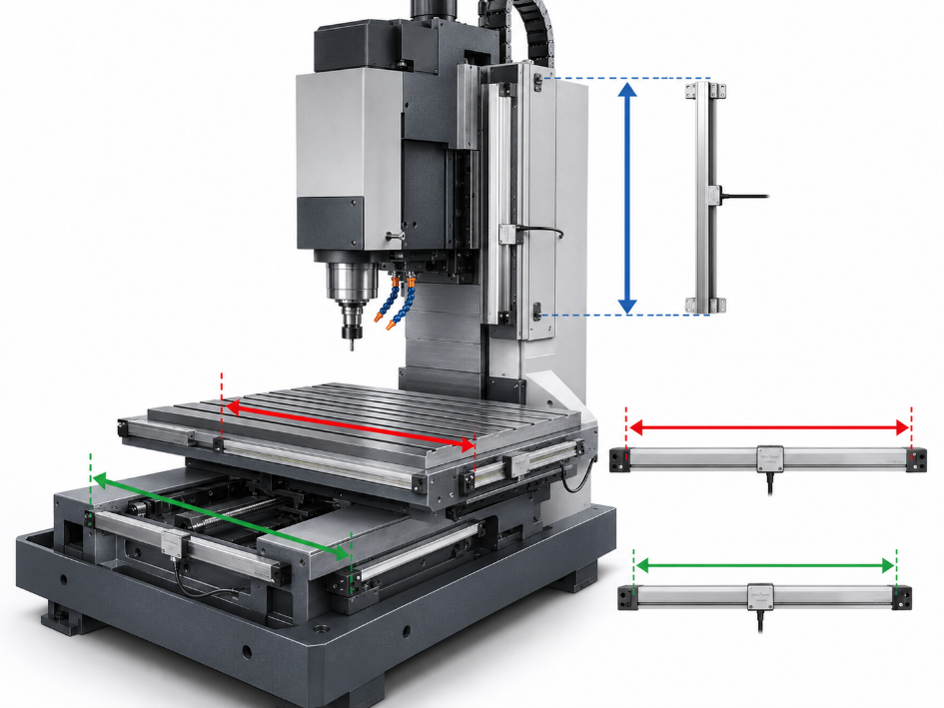
Cách xác định chiều dài đo theo từng trục máy phay
>> Thước quang DELOS dòng DLS-W là dòng thước quang có độ chính xác cao, được nhiều khách hàng ưa chuộng nhất, dùng cho các hành trình 50-1200mm
Chọn thước dài hơn hành trình bao nhiêu là hợp lý?
Thước quang cần có chiều dài đo lớn hơn hoặc tối thiểu bằng hành trình thực tế của trục máy. Không nên chọn thước sát quá vì khi máy chạy đến cuối hành trình, đầu đọc có thể đi sát giới hạn vùng đo, làm tăng rủi ro va chạm hoặc vượt hành trình. Đồng thời, cũng không nên chọn thước dài quá nhiều nếu không gian lắp đặt bị hạn chế, vì thân thước dài hơn sẽ khó bố trí, dễ vướng và có thể cần thêm pát gá hoặc che chắn.
Cách làm an toàn là đo hành trình làm việc thật của trục, cộng thêm khoảng dư phù hợp theo điều kiện lắp thực tế, rồi kiểm tra lại chiều dài tổng thể của thước. Nếu vị trí lắp thoáng, việc chọn thước dư nhẹ sẽ giúp đầu đọc làm việc an toàn hơn. Nếu vị trí lắp chật, cần ưu tiên kiểm tra kích thước thân thước, đầu đọc, hướng dây và khoảng hở hai đầu trước khi chốt mã thước.

Chiều dài đo của thước quang cần đáp ứng hành trình thực tế của trục máy
Khi thay thước cũ, không nên chỉ đo chiều dài cây thước đang có. Xưởng cần kiểm tra lại hành trình máy, mã thước, chiều dài đo ghi trên tem, chiều dài tổng thể, vị trí đầu đọc, hướng dây và cách gá hiện tại. Có những máy đã từng bị giới hạn hành trình, thay pát gá hoặc cải tạo vị trí lắp, nên việc đo lại từ đầu sẽ giúp tránh mua nhầm thước dù nhìn bên ngoài có vẻ tương tự.
Độ phân giải thước quang: 10 micron, 5 micron hay 1 micron?
Sau chiều dài đo, độ phân giải là thông số xưởng cần kiểm tra kỹ khi mua thước quang. Đây là thông số cho biết hệ đo có thể hiển thị bước dịch chuyển nhỏ đến mức nào trên màn hình DRO. Các mức thường gặp trong xưởng cơ khí là 10 micron, 5 micron và 1 micron. Trong đó, 1 micron tương đương 0,001 mm.
Độ phân giải càng nhỏ thì màn hình hiển thị càng mịn, người vận hành càng dễ theo dõi các dịch chuyển nhỏ của bàn máy, bàn xe dao hoặc trục trượt. Tuy nhiên, không nên hiểu rằng cứ chọn thước 1 micron thì máy sẽ gia công chính xác hơn tương ứng. Kết quả gia công còn phụ thuộc vào độ chính xác của thước, độ rơ máy, độ mòn sống trượt, độ cứng vững, cách gá lắp thước, độ ổn định của màn hình DRO và tay nghề vận hành.
Độ phân giải là gì?
Độ phân giải của thước quang là bước hiển thị nhỏ nhất mà hệ thước và màn hình có thể đọc được. Ví dụ, thước 10 micron hiển thị theo bước 0,01 mm; thước 5 micron hiển thị theo bước 0,005 mm; thước 1 micron hiển thị theo bước 0,001 mm. Mức hiển thị càng nhỏ thì người vận hành càng dễ căn vị trí tinh hơn trên màn hình.
Với máy công cụ cơ khí, độ phân giải giúp người vận hành kiểm soát dịch chuyển trục tốt hơn so với việc chỉ nhìn vạch chia tay quay. Khi lắp thước quang và màn hình DRO, vị trí của bàn máy hoặc bàn xe dao được hiển thị trực tiếp trên màn hình, giúp giảm sai sót khi đếm vòng tay quay, đọc du xích hoặc bù rơ thủ công.
Tuy nhiên, độ phân giải chỉ nói về mức chia hiển thị, không phải toàn bộ độ chính xác của hệ đo. Một bộ thước có độ phân giải rất nhỏ nhưng lắp sai vị trí, gá không chắc, máy bị rơ nhiều hoặc màn hình không cài đúng thông số thì kết quả sử dụng vẫn có thể không ổn định.
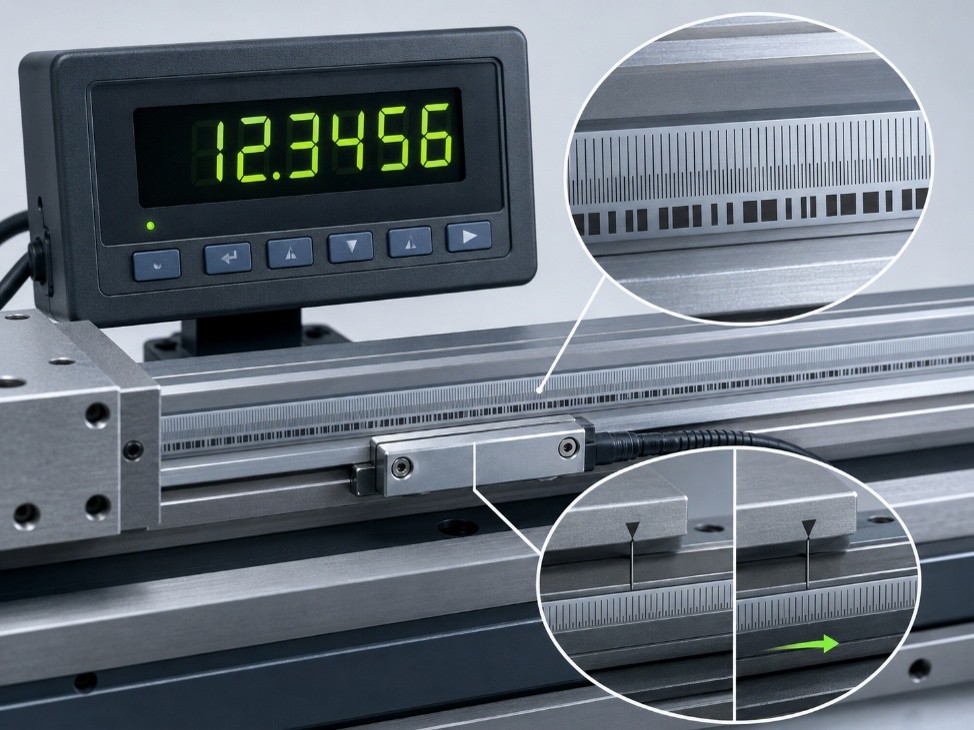
Độ phân giải của thước quang và vạch chia trên thang đo
Khi nào chọn thước 5 micron?
Thước quang 5 micron thường phù hợp với phần lớn nhu cầu gia công cơ khí phổ thông trên máy phay, máy tiện và các máy công cụ cơ bản trong xưởng. Đây là mức độ phân giải cân bằng giữa chi phí, khả năng sử dụng và độ hiển thị đủ mịn cho nhiều công việc thông dụng.
Với máy phay cơ, thước 5 micron thường đáp ứng tốt các công việc như phay mặt, phay rãnh, khoan theo tọa độ, làm bản mã, đồ gá, chi tiết sửa chữa hoặc gia công phụ trợ. Với máy tiện, thước 5 micron cũng thường phù hợp cho trục dọc, nơi hành trình dài và yêu cầu hiển thị ổn định quan trọng hơn việc nhìn từng bước cực nhỏ.
Nếu xưởng chủ yếu gia công cơ khí thông thường, dung sai không quá chặt, máy không phải máy mài hoặc máy đo tinh, thước 5 micron thường là lựa chọn hợp lý để bắt đầu. Mức này giúp xưởng nâng khả năng đọc vị trí so với vạch tay quay nhưng vẫn không làm chi phí đầu tư tăng quá nhiều.

Chọn thước quang 5 micron cho máy tiện cơ khí thông dụng
Khi nào cần thước 1 micron?
Thước 1 micron phù hợp hơn với các trường hợp cần kiểm soát dịch chuyển nhỏ hơn, chẳng hạn máy mài, máy đo, trục ngang của máy tiện hoặc các vị trí cần hiển thị tinh hơn khi chỉnh dao. Với những công việc cần căn chỉnh rất nhỏ, việc màn hình hiển thị theo bước 0,001 mm giúp người vận hành quan sát thay đổi vị trí chi tiết hơn.
Tuy nhiên, xưởng cần cân nhắc kỹ trước khi chọn thước 1 micron. Nếu máy đã mòn nhiều, có độ rơ lớn, sống trượt không ổn định, vít me rơ hoặc vị trí lắp thước không chắc, độ phân giải 1 micron có thể không đem lại hiệu quả tương xứng. Màn hình có thể hiển thị rất mịn, nhưng khả năng gia công thực tế vẫn bị giới hạn bởi tình trạng cơ khí của máy.
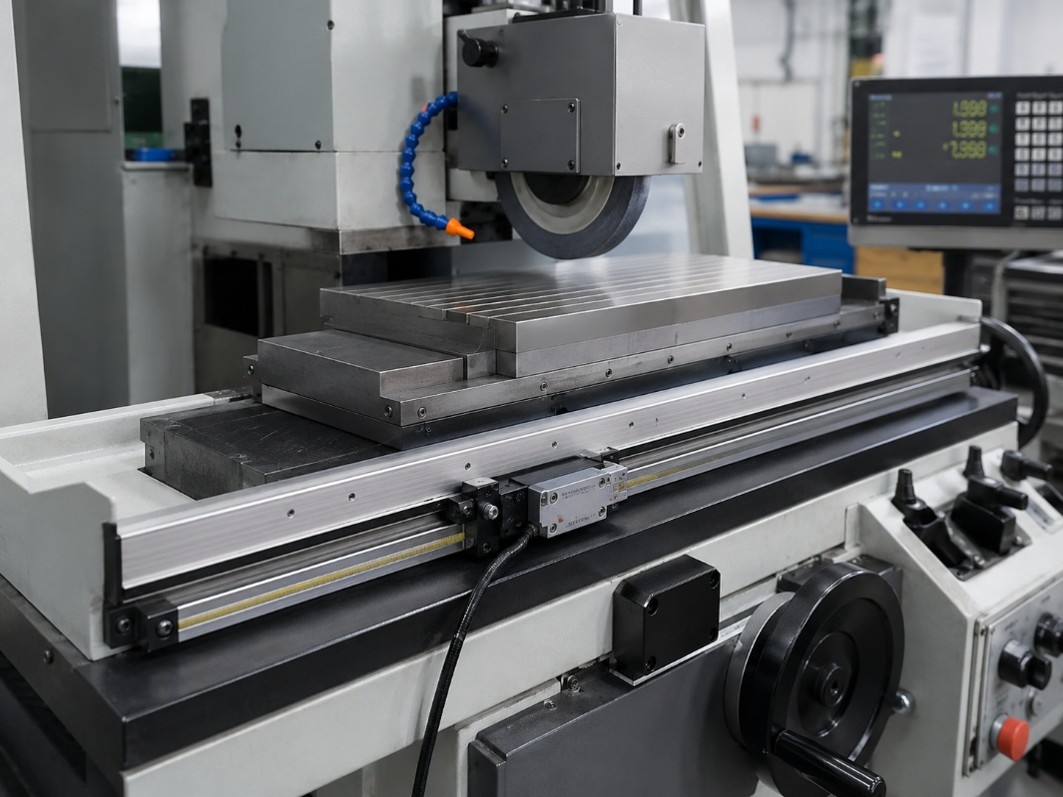
Thước quang lắp đặt trên máy mài
Vì vậy, thước 1 micron nên được chọn khi máy, yêu cầu gia công và cách lắp đặt đủ phù hợp. Nếu chỉ gia công phổ thông, chọn thước 1 micron theo tâm lý càng nhỏ càng tốt có thể làm tăng chi phí mà chưa chắc tạo ra khác biệt rõ trong sản xuất hằng ngày.
>> Thước quang DELOS dòng DLS-M là dòng thước quang có chiều dày mỏng, dùng cho hành trình ngắn từ 50-650mm
Không nên nhầm độ phân giải với độ chính xác
Một lỗi rất phổ biến khi mua thước quang là nhầm độ phân giải với độ chính xác. Độ phân giải cho biết màn hình có thể hiển thị bước nhỏ đến đâu. Độ chính xác cho biết giá trị đo có gần với giá trị thực hay không. Hai thông số này có liên quan nhưng không giống nhau.
Ví dụ, một thước có thể hiển thị tới 0,001 mm, nhưng nếu độ chính xác của thước, cách lắp đặt hoặc tình trạng máy không tương xứng, giá trị hiển thị vẫn không đảm bảo phản ánh đúng hoàn toàn chuyển động thực tế của chi tiết. Ngược lại, một bộ thước 5 micron được chọn đúng, lắp đúng và phù hợp với máy có thể đem lại hiệu quả sử dụng ổn định hơn trong nhiều xưởng cơ khí phổ thông.
Khi chọn mua thước quang, xưởng nên xem độ phân giải là một tiêu chí quan trọng, nhưng không nên tách riêng khỏi độ chính xác, loại máy, độ rơ cơ khí, màn hình DRO, vị trí lắp và nhu cầu gia công thực tế. Chọn đúng không phải là chọn con số nhỏ nhất, mà là chọn mức hiển thị phù hợp với khả năng của máy và công việc xưởng đang làm.
Độ chính xác của thước quang quan trọng hơn nhiều người nghĩ
Khi mua thước quang, nhiều xưởng thường chú ý đến độ phân giải 5 micron hay 1 micron, nhưng lại ít hỏi kỹ về độ chính xác của thước. Đây là điểm rất dễ gây nhầm lẫn. Độ phân giải cho biết màn hình có thể hiển thị bước dịch chuyển nhỏ đến đâu, còn độ chính xác cho biết giá trị đo có đáng tin cậy so với vị trí thực tế hay không.
Một bộ thước có thể hiển thị rất mịn, nhưng nếu độ chính xác không phù hợp, lắp đặt không chuẩn hoặc máy đã có độ rơ lớn, giá trị hiển thị trên màn hình vẫn có thể không phản ánh đúng hoàn toàn chuyển động thực tế của trục máy. Vì vậy, khi chọn thước quang, xưởng không nên chỉ hỏi thước bao nhiêu micron, mà cần xem thêm cấp chính xác, tình trạng máy, vị trí lắp và yêu cầu gia công thực tế.
Độ chính xác ảnh hưởng trực tiếp đến độ tin cậy khi đọc vị trí
Độ chính xác của thước quang ảnh hưởng trực tiếp đến độ tin cậy khi người vận hành đọc vị trí trên màn hình DRO. Nếu thước có độ chính xác không phù hợp với yêu cầu gia công, màn hình vẫn có thể hiển thị bình thường, nhưng giá trị hiển thị chưa chắc đủ tin cậy cho những công việc cần căn vị trí kỹ.
Với các công việc cơ khí phổ thông như khoan theo tọa độ, phay mặt, phay rãnh, tiện sửa chữa hoặc làm đồ gá đơn giản, xưởng có thể chọn mức độ chính xác phù hợp với tình trạng máy và yêu cầu sản phẩm. Nhưng với các công việc cần căn chuẩn, gia công lắp ghép, doa, mài hoặc kiểm soát dịch chuyển nhỏ, độ chính xác của thước cần được xem kỹ hơn.
Nói đơn giản, độ phân giải giúp người vận hành nhìn thấy bước dịch chuyển nhỏ hơn, còn độ chính xác quyết định mức độ đáng tin của con số đó. Nếu chỉ chọn thước vì màn hình hiển thị nhiều số lẻ hơn mà bỏ qua độ chính xác, xưởng có thể chọn sai so với nhu cầu thực tế.
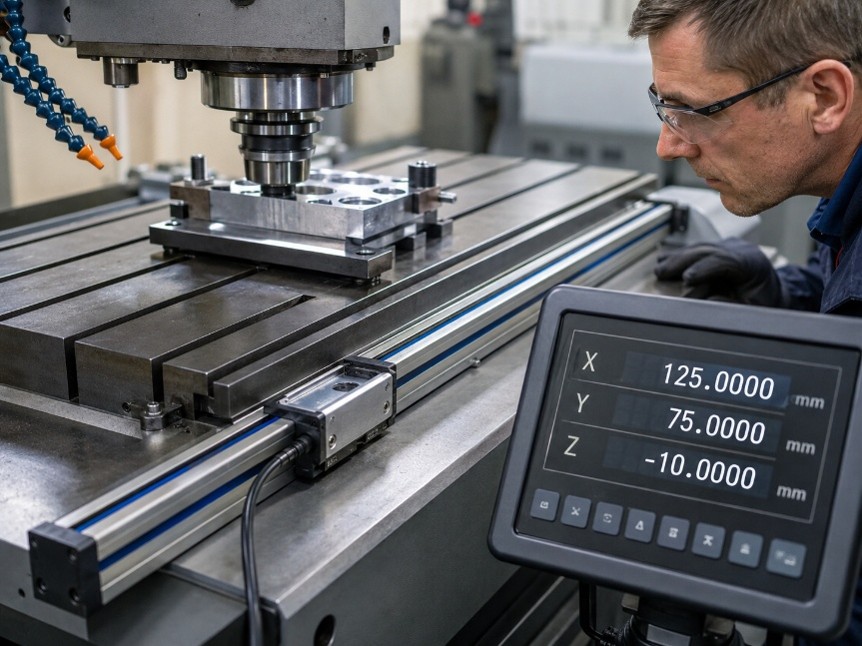
Độ chính xác của thước quang ảnh hưởng đến độ tin cậy khi đọc vị trí
Cần chọn độ chính xác theo nhu cầu gia công, không chọn theo cảm tính
Không phải xưởng nào cũng cần thước có độ chính xác cao nhất. Nếu máy đang dùng để gia công thô, sửa chữa, làm chi tiết phổ thông hoặc sản phẩm không yêu cầu dung sai quá chặt, việc chọn thước quá cao cấp có thể làm tăng chi phí mà chưa chắc khai thác hết. Trong trường hợp này, xưởng nên ưu tiên bộ thước ổn định, tương thích với màn hình, dễ lắp và phù hợp với hành trình máy.
Ngược lại, nếu máy dùng cho gia công tinh, máy mài, máy doa, máy cần căn vị trí chính xác hoặc các công việc có yêu cầu lặp lại tốt, độ chính xác của thước cần được ưu tiên hơn. Khi đó, xưởng nên xem kỹ thông số độ chính xác, độ phân giải, loại tín hiệu, khả năng tương thích với màn hình và điều kiện lắp đặt trước khi mua.
Cách chọn hợp lý là bắt đầu từ yêu cầu sản phẩm và khả năng thực tế của máy. Nếu máy đã mòn, sống trượt rơ, vít me rơ nhiều hoặc kết cấu máy không ổn định, thước có độ chính xác rất cao cũng không thể bù hết các vấn đề cơ khí. Trong trường hợp này, cần đánh giá cả máy, không nên kỳ vọng chỉ thay thước là toàn bộ độ chính xác gia công sẽ tăng tương ứng.
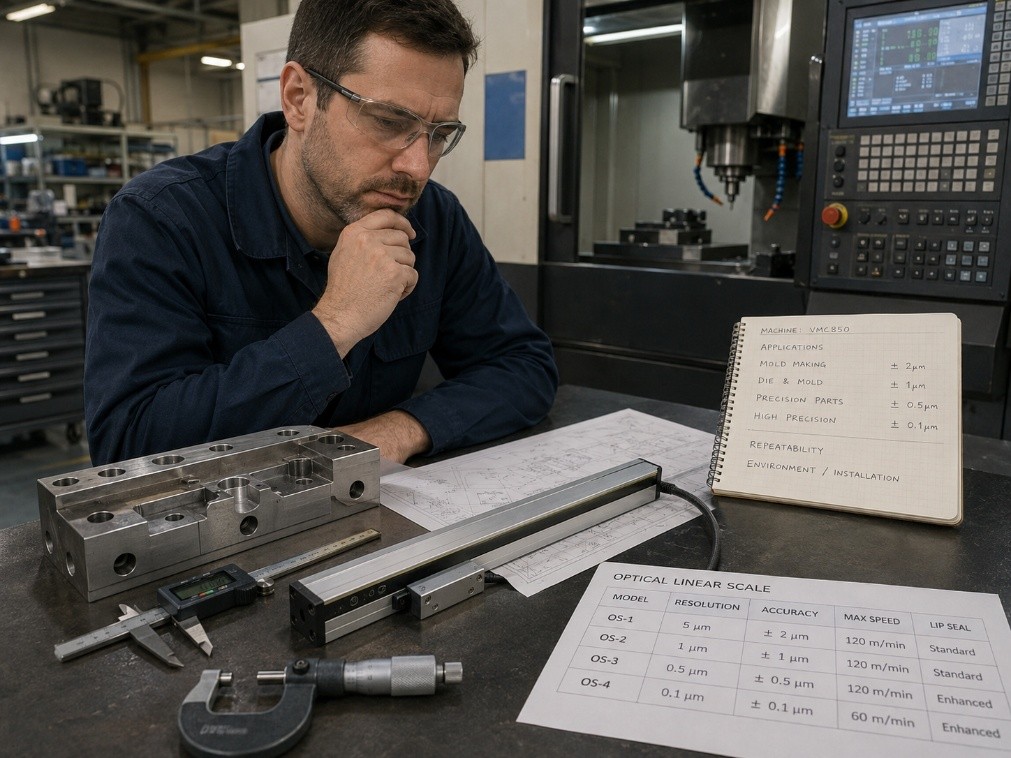
Chọn độ chính xác thước quang theo nhu cầu gia công thực tế
>> Thước quang DELOS dòng DLS-B là dòng thước quang cho các hành trình từ 1300-3000mm; mang kết cấu khỏe, áp dụng với nhu cầu gia công lớn
Độ chính xác còn phụ thuộc vào cách lắp đặt
Độ chính xác khi sử dụng thước quang không chỉ phụ thuộc vào bản thân cây thước, mà còn phụ thuộc nhiều vào cách lắp. Thước tốt nhưng lắp lệch, gá không chắc, đầu đọc bị kéo căng, dây bị gập hoặc vị trí lắp quá xa cơ cấu chuyển động chính vẫn có thể khiến hệ đo hoạt động kém ổn định.
Vị trí lắp cần đảm bảo đầu đọc di chuyển êm theo hành trình trục, thân thước được gá chắc, dây tín hiệu đi gọn và thước được bảo vệ khỏi phoi, dầu tưới nguội, bụi kim loại và va chạm trong quá trình vận hành. Với máy phay, máy tiện hoặc máy mài, môi trường làm việc thường có rung, dầu và phoi, nên nếu lắp thước ở vị trí dễ bị bắn phoi hoặc dễ va chạm khi gá phôi, tuổi thọ và độ ổn định của thước có thể bị ảnh hưởng.
Vì vậy, trước khi mua thước quang, xưởng nên chuẩn bị ảnh máy, hành trình từng trục, vị trí dự kiến lắp, ảnh màn hình DRO nếu đã có và yêu cầu gia công thực tế. Khi có đủ thông tin này, việc chọn thước sẽ chính xác hơn, hạn chế rủi ro mua sai độ chính xác, sai độ phân giải hoặc lắp xong nhưng hệ đo không ổn định như mong muốn.
Tín hiệu đầu ra và độ tương thích với màn hình DRO
Khi mua thước quang, ngoài chiều dài đo, độ phân giải và độ chính xác, xưởng cần kiểm tra kỹ tín hiệu đầu ra của thước và khả năng tương thích với màn hình DRO. Đây là phần rất dễ bị bỏ qua, nhưng lại quyết định thước có cắm vào màn hình để sử dụng được hay không.
Không phải thước quang nào cũng dùng được với mọi màn hình DRO. Mỗi dòng thước có thể sử dụng chuẩn tín hiệu khác nhau, kiểu giắc khác nhau, nguồn cấp khác nhau và cách cài đặt độ phân giải khác nhau. Nếu chọn sai tín hiệu, thước có thể không được màn hình nhận, hiển thị sai giá trị, đếm sai chiều hoặc hoạt động chập chờn trong quá trình sử dụng.
Vì sao phải kiểm tra tín hiệu trước khi mua?
Thước quang là thiết bị đo vị trí, còn màn hình DRO là bộ hiển thị và xử lý tín hiệu. Để hệ đo hoạt động đúng, tín hiệu từ thước phải phù hợp với đầu vào của màn hình. Vì vậy, trước khi mua thước mới hoặc thay thước cũ, xưởng cần kiểm tra màn hình đang dùng nhận loại tín hiệu nào.
Có nhiều trường hợp thước đúng chiều dài, đúng độ phân giải nhưng vẫn không dùng được vì sai chuẩn tín hiệu hoặc sai giắc cắm. Ví dụ, màn hình chỉ nhận tín hiệu TTL nhưng thước lại xuất tín hiệu dạng 1Vpp, hoặc màn hình không hỗ trợ độ phân giải của thước mới. Khi đó, xưởng có thể phải đổi thước, đổi màn hình, đấu lại dây hoặc dùng thêm bộ chuyển đổi tín hiệu, làm phát sinh chi phí và thời gian xử lý.
Đặc biệt với xưởng thay thước cho bộ DRO cũ, không nên chỉ tháo thước cũ ra rồi mua cây thước có chiều dài tương tự. Cần kiểm tra tem thước, model màn hình, đầu giắc, số chân, loại tín hiệu, nguồn cấp và độ phân giải đang cài trên màn hình. Nếu không rõ thông số, nên chụp ảnh tem thước, tem màn hình và đầu giắc để đơn vị cung cấp kiểm tra trước khi chốt mã thước.

Tín hiệu đầu ra của thước quang và độ tương thích với màn hình DRO
Các chuẩn tín hiệu thường gặp
Các chuẩn tín hiệu thường gặp ở thước quang và encoder tuyến tính gồm TTL/RS-422, 1Vpp, tín hiệu vuông, tín hiệu sin/cos hoặc một số chuẩn riêng tùy hãng và dòng sản phẩm. Với hệ DRO phổ thông cho máy phay, máy tiện hoặc máy mài, tín hiệu dạng TTL/RS-422 khá thường gặp vì có khả năng truyền tín hiệu số ổn định qua dây encoder.
Tín hiệu 1Vpp là dạng tín hiệu analog thường xuất hiện trên các dòng encoder chất lượng cao hoặc hệ điều khiển cần nội suy tín hiệu. Dạng tín hiệu này không thể mặc định cắm vào mọi màn hình DRO phổ thông nếu màn hình không hỗ trợ. Vì vậy, khi mua thước, xưởng cần hỏi rõ thước dùng tín hiệu gì và màn hình đang có có nhận được tín hiệu đó hay không.
Ngoài chuẩn tín hiệu, cũng cần kiểm tra đầu giắc và sơ đồ chân. Hai thước cùng dùng tín hiệu TTL chưa chắc đã cùng kiểu giắc hoặc cùng chân kết nối. Nếu đấu nhầm dây nguồn, dây tín hiệu A/B hoặc dây tham chiếu, hệ đo có thể không chạy, đếm sai hoặc hoạt động không ổn định.
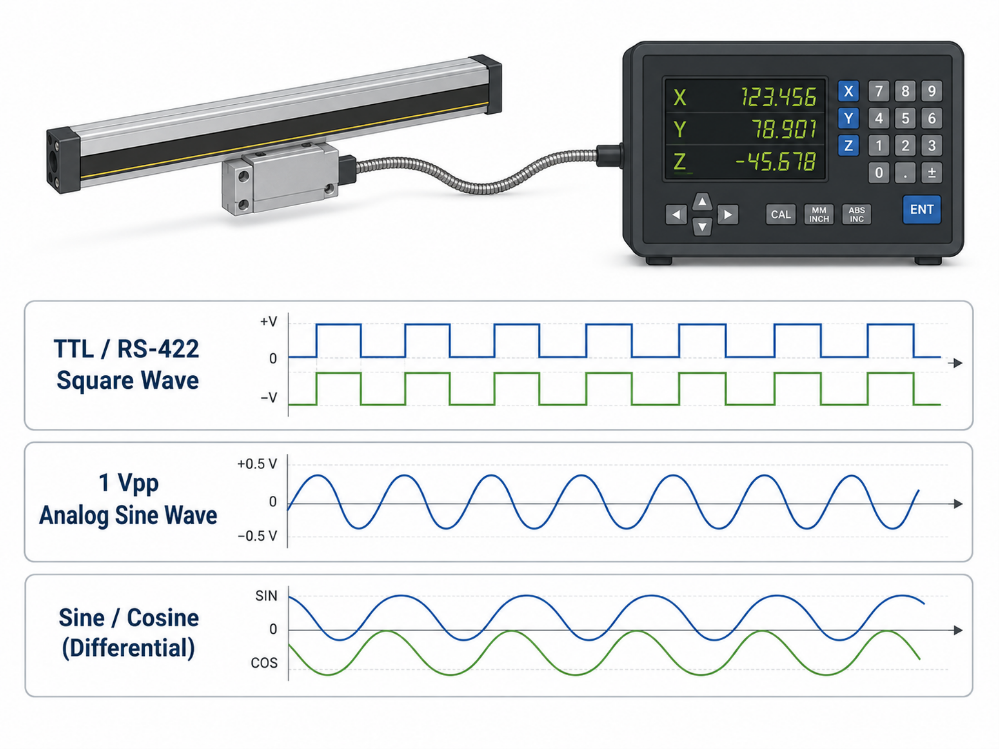
Các chuẩn tín hiệu thường gặp của thước quang
>> Màn hình hiển thị thước quang DELOS dòng DS-2M/2V sử dụng với các dòng máy công cụ vạn năng như máy tiện vạn năng, máy phay vạn năng
Cần kiểm tra màn hình DRO đang dùng hay mua mới
Nếu xưởng mua cả bộ thước quang và màn hình DRO mới, việc lựa chọn sẽ dễ hơn vì có thể chọn đồng bộ từ đầu. Lúc này cần xác định màn hình mấy trục, dùng cho máy phay hay máy tiện, hỗ trợ loại thước nào, có cài được độ phân giải tương ứng hay không và giắc kết nối có đúng với dây thước không.
Nếu xưởng đã có sẵn màn hình DRO và chỉ muốn thay thước, việc kiểm tra cần kỹ hơn. Màn hình cũ có thể chỉ hỗ trợ một số chuẩn tín hiệu nhất định, một số mức độ phân giải nhất định hoặc một kiểu đầu cắm nhất định. Nếu mua thước mới không đúng loại, màn hình có thể không nhận hoặc phải can thiệp lại dây kết nối.
Với máy phay, màn hình DRO thường cần 2 trục hoặc 3 trục tùy nhu cầu sử dụng. Với máy tiện, màn hình cần phù hợp với cách hiển thị trục dọc và trục ngang, đồng thời một số màn có chức năng riêng cho tiện. Khi chọn thước quang, không nên tách riêng thước khỏi màn hình, vì hai phần này phải tương thích thì hệ đo mới hoạt động ổn định.
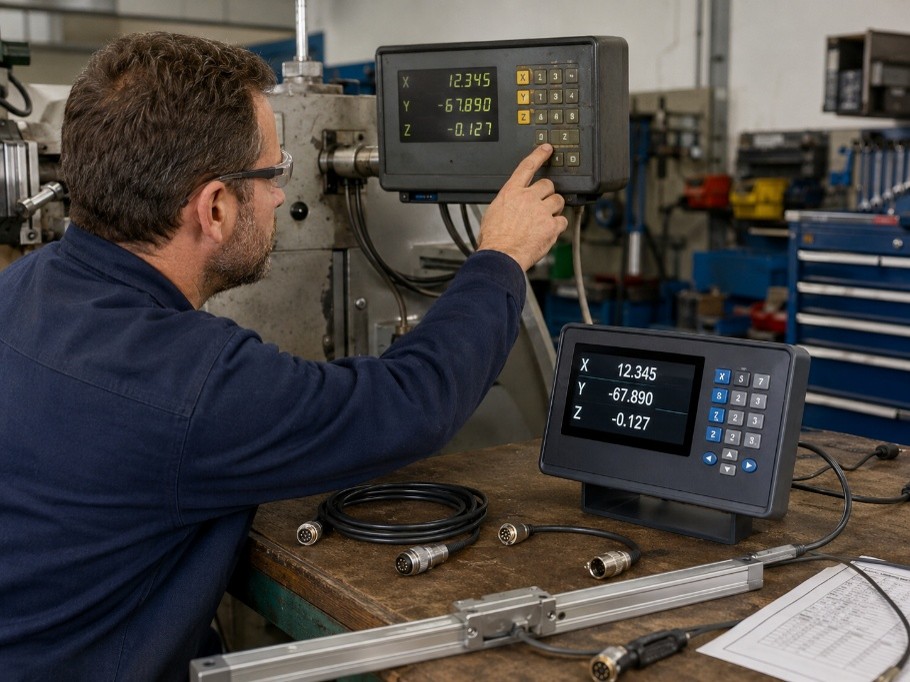
Kiểm tra màn hình DRO đang dùng trước khi mua thước quang mới
Trường hợp thay thước cũ cần kiểm tra kỹ hơn
Khi thay thước cũ, xưởng nên kiểm tra nhiều thông tin hơn so với khi mua bộ mới. Ngoài chiều dài đo, cần xem mã thước cũ, loại tín hiệu, độ phân giải, số dây, đầu giắc, nguồn cấp, hướng dây đi ra, vị trí đầu đọc và cách gá hiện tại. Nếu thước cũ vẫn còn tem, nên chụp rõ tem để đối chiếu thông số trước khi mua thước thay thế.
Một lỗi thường gặp là thước cũ bị hỏng nhưng màn hình vẫn dùng được, xưởng chỉ đo chiều dài rồi mua thước khác về thay. Nếu thước mới không cùng tín hiệu hoặc không cùng kiểu kết nối, quá trình thay thế có thể không đơn giản như dự kiến. Thậm chí có trường hợp phải thay luôn màn hình hoặc dùng thêm bộ chuyển đổi, làm chi phí cao hơn so với tính toán ban đầu.
Để tránh chọn sai, xưởng nên chuẩn bị sẵn ảnh màn hình DRO, ảnh cổng kết nối phía sau màn hình, ảnh đầu giắc thước, ảnh tem thước cũ và thông tin máy đang lắp. Với những bộ DRO đã dùng lâu năm, đây là bước rất cần thiết để kiểm tra tương thích trước khi đặt mua, giúp hạn chế rủi ro mua đúng chiều dài nhưng không dùng được.
Chọn thước quang theo loại máy và số trục cần lắp
Mỗi loại máy công cụ có kết cấu, hướng chuyển động và môi trường làm việc khác nhau, nên cách chọn thước quang cũng không giống nhau. Máy phay thường cần kiểm tra trục X, Y, Z; máy tiện cần chú ý trục dọc và trục ngang; máy mài, máy doa hoặc máy chuyên dụng lại yêu cầu kỹ hơn về độ ổn định, độ chính xác và khả năng bảo vệ thước.
Vì vậy, trước khi mua thước quang, xưởng cần xác định rõ máy đang dùng là máy gì, muốn lắp mấy trục, hành trình từng trục bao nhiêu, vị trí lắp có đủ không gian hay không và màn hình DRO đang dùng có hỗ trợ số trục tương ứng hay không. Không nên mua một bộ thước theo mẫu chung rồi lắp cho mọi loại máy, vì chỉ cần sai hành trình, sai vị trí lắp hoặc sai số trục cần hiển thị là bộ thước có thể không đáp ứng đúng nhu cầu.
Máy phay thường cần kiểm tra trục X, Y, Z
Với máy phay, xưởng thường cần kiểm tra ba trục chính là X, Y và Z. Trục X là hành trình ngang của bàn máy, thường có chiều dài lớn nhất. Trục Y là hành trình ra vào của bàn máy, thường ngắn hơn nhưng lại cần xem kỹ vị trí lắp vì dễ vướng thân máy, bàn máy, tay quay hoặc tấm che. Trục Z là hành trình lên xuống của đầu máy, bàn máy hoặc cụm trục chính tùy theo kết cấu từng máy.
Nếu xưởng chỉ cần đọc vị trí cơ bản khi phay, khoan theo tọa độ hoặc làm các công việc phổ thông, hệ thước 2 trục có thể đáp ứng ở một số trường hợp. Nếu xưởng thường xuyên cần kiểm soát chiều sâu, khoan nhiều lỗ theo tọa độ, phay hốc, phay bậc hoặc gia công cần theo dõi cả trục Z, hệ 3 trục sẽ phù hợp hơn.
Khi chọn thước cho máy phay, không nên chỉ đo chiều dài bàn máy. Cần đo hành trình thực tế của từng trục, kiểm tra khoảng trống hai đầu thước, hướng đi dây, vị trí đầu đọc và khu vực dễ bị phoi hoặc dầu tưới nguội bắn vào. Với trục Z, cần chú ý thêm khả năng bảo vệ thước vì khu vực này thường gần đầu máy, dao cắt và vùng phoi bắn.
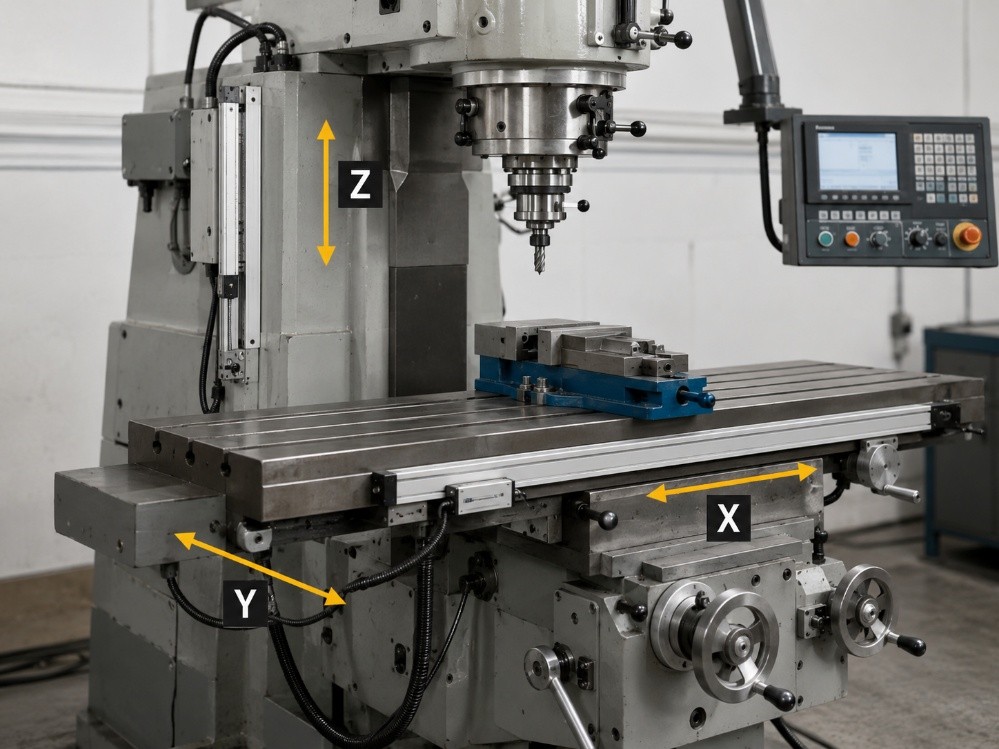
Máy phay cần kiểm tra thước quang theo các trục X, Y, Z
>> Thước quang DELOS dòng DLS-S là dòng thước quang có chiều dày cực mỏng, phù hợp với những nhà xưởng giới hạn không gian lắp đặt, dùng cho hành trình ngắn từ 50-450mm
Máy tiện cần chọn thước theo trục dọc và trục ngang
Với máy tiện, thước quang thường được lắp cho trục dọc và trục ngang. Trục dọc theo chiều di chuyển của bàn xe dao dọc, thường có hành trình dài hơn. Trục ngang theo chiều tiến dao vào phôi, hành trình ngắn hơn nhưng vị trí lắp thường hẹp và dễ vướng ụ dao, tay quay, mâm cặp, phoi hoặc dầu cắt gọt.
Khi chọn thước cho máy tiện, xưởng cần đo hành trình thực tế của bàn xe dao dọc và bàn trượt ngang, đồng thời kiểm tra vị trí thước có bị va chạm khi xe dao di chuyển hết hành trình hay không. Trên máy tiện, phoi và dầu thường bắn mạnh, nên vị trí lắp thước cần được che chắn tốt hơn, đặc biệt ở khu vực gần mâm cặp và vùng cắt.
Ngoài thước, màn hình DRO cho máy tiện cũng cần được kiểm tra kỹ. Màn hình cần phù hợp với số trục cần hiển thị, cách đọc trục dọc và trục ngang, độ phân giải thước và chuẩn tín hiệu đầu vào. Nếu thay thước cho bộ DRO cũ, xưởng nên chụp lại tem màn hình, đầu giắc và thước cũ để kiểm tra tương thích trước khi mua.
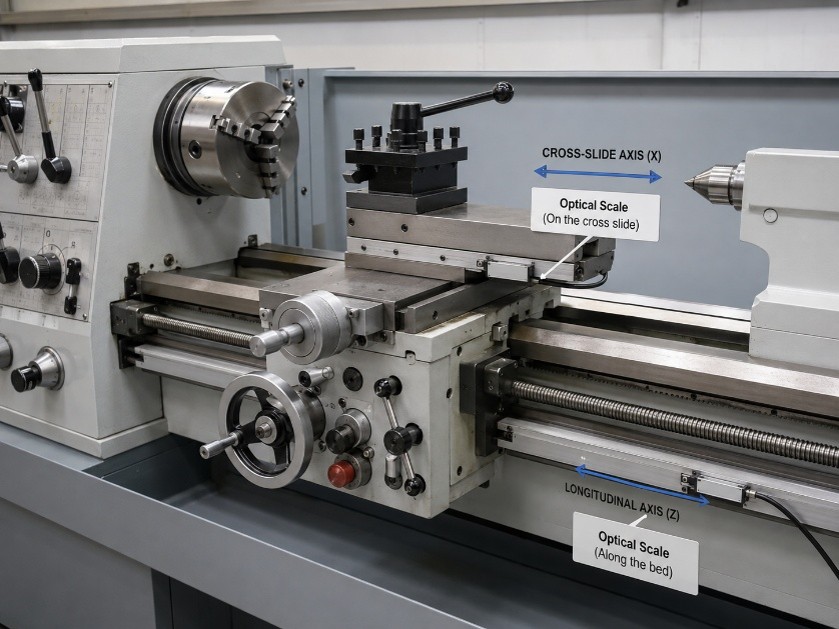
Máy tiện cần chọn thước quang theo trục dọc và trục ngang
Máy mài, máy doa, máy chuyên dụng cần ưu tiên độ ổn định và bảo vệ
Với máy mài, máy doa và các máy chuyên dụng, việc chọn thước quang cần thận trọng hơn vì yêu cầu đo và môi trường làm việc có thể khác máy phay, máy tiện thông thường. Máy mài thường cần kiểm soát dịch chuyển nhỏ hơn, nên xưởng cần xem kỹ độ phân giải, độ chính xác, vị trí lắp và khả năng chống bụi mài, dầu, nước làm mát.
Máy doa hoặc máy chuyên dụng có thể có hành trình dài, kết cấu lớn hoặc vị trí lắp thước không theo mẫu phổ biến. Trong các trường hợp này, chỉ biết chiều dài thước là chưa đủ. Xưởng cần kiểm tra hướng chuyển động thực tế, mặt gá thước, đường đi dây, vị trí đầu đọc, khu vực có rung hoặc va chạm và cách bảo vệ thước trong quá trình vận hành.
Đối với máy chuyên dụng, nên gửi ảnh tổng thể máy, ảnh từng trục cần lắp, hành trình đo, vị trí dự kiến đặt thước và yêu cầu gia công để được tư vấn chính xác hơn. Cách này giúp tránh mua thước đúng thông số trên giấy nhưng khó lắp, khó bảo vệ hoặc không phù hợp với cách máy đang vận hành.
>> Chi tiết bộ thước quang Delos hoàn chỉnh tại đây
Không nên mua bộ thước theo mẫu chung nếu máy có kết cấu đặc biệt
Nhiều xưởng có máy cũ, máy cải tạo, máy nhập Nhật, Đài Loan, Trung Quốc hoặc máy đã được thay đổi kết cấu trong quá trình sử dụng. Với các máy này, vị trí lắp thước có thể khác so với máy nguyên bản. Nếu mua bộ thước theo mẫu chung mà không đo lại thực tế, xưởng rất dễ gặp tình trạng thước không vừa, vướng cơ cấu máy hoặc dây tín hiệu đi không hợp lý.
Cùng là máy phay hoặc máy tiện, nhưng mỗi model có hành trình, không gian lắp, vị trí tay quay, tấm che, sống trượt và vùng phoi bắn khác nhau. Vì vậy, trước khi chốt mua thước, xưởng nên chuẩn bị các thông tin cơ bản gồm loại máy, số trục muốn lắp, hành trình từng trục, ảnh tổng thể máy, ảnh vị trí dự kiến lắp thước và ảnh màn hình DRO nếu đã có sẵn.
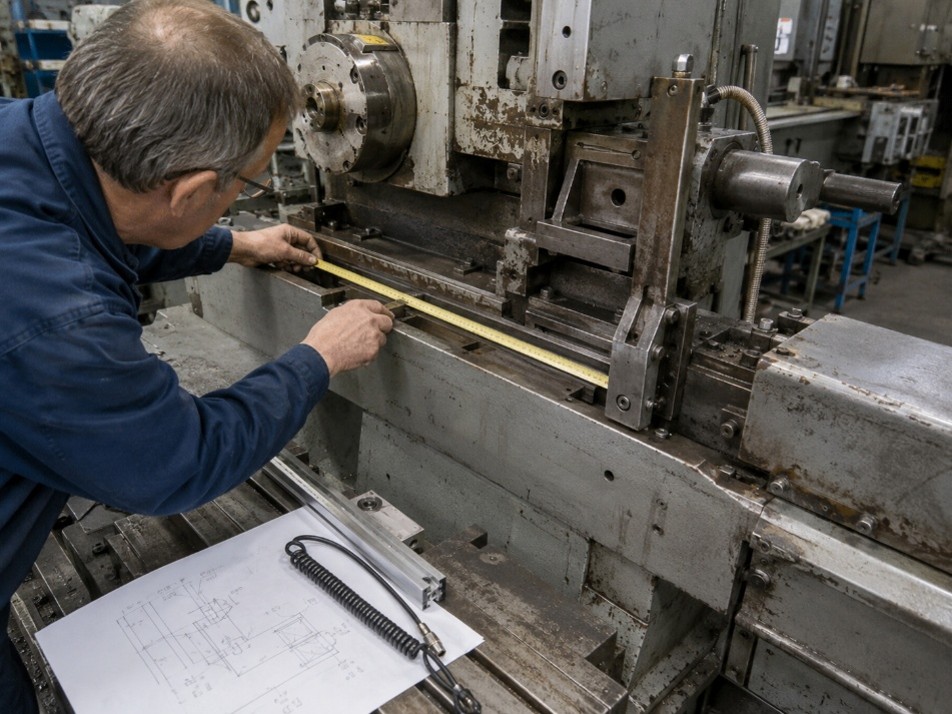
Không nên mua bộ thước quang theo mẫu chung khi máy có kết cấu đặc biệt
Với những máy có kết cấu đặc biệt, việc khảo sát hoặc gửi ảnh trước khi mua sẽ giúp chọn đúng chiều dài đo, đúng số trục, đúng tín hiệu và đúng phương án gá lắp. Đây là bước nhỏ nhưng giúp xưởng giảm rủi ro mua sai, tránh phát sinh chi phí chế lại pát gá, đổi thước hoặc thay màn hình sau khi hàng đã về.
Kết luận: Chọn thước quang đúng bắt đầu từ thông số thực tế của máy
Mua thước quang không nên chỉ dựa vào chiều dài và giá bán. Để tránh chọn sai, xưởng cần kiểm tra đầy đủ các thông số quan trọng như chiều dài đo, chiều dài tổng thể, độ phân giải, độ chính xác, tín hiệu đầu ra, màn hình DRO tương thích, số trục cần lắp, loại máy và điều kiện lắp đặt thực tế. Một bộ thước phù hợp sẽ giúp máy đọc vị trí ổn định hơn, hạn chế lỗi không tương thích, lỗi nhảy số, sai hành trình hoặc phát sinh chi phí sau khi lắp.
CTCP Thương mại và Sản xuất Công nghiệp Thăng Long tư vấn lựa chọn thước quang, màn hình DRO và phụ kiện lắp đặt phù hợp với từng dòng máy công cụ trong nhà xưởng. Với định hướng cung cấp thiết bị cơ khí giá phải chăng nhưng vẫn đảm bảo chất lượng sử dụng, khả năng vận hành ổn định và hỗ trợ kỹ thuật sau bán hàng, Thăng Long giúp xưởng chọn đúng thiết bị, vừa ngân sách và hạn chế rủi ro mua sai ngay từ đầu.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/