
Tư vấn kĩ thuật
Các lỗi máy tiện CNC thường gặp: trục chính, ụ dao, trục X/Z và hệ thống thủy lực
Máy tiện CNC có thể phát sinh nhiều sự cố tại trục chính, ụ dao, trục X/Z và hệ thống thủy lực, làm giảm độ chính xác, ảnh hưởng chất lượng bề mặt hoặc khiến máy ngừng hoạt động. Việc nhận biết sớm lỗi máy tiện CNC thông qua mã cảnh báo, tiếng ồn, rung động, sai lệch kích thước và áp suất bất thường giúp nhà xưởng chủ động kiểm tra, sửa chữa. Nội dung dưới đây tổng hợp các lỗi thường gặp của máy tiện CNC, nguyên nhân, cách kiểm tra và biện pháp hạn chế các lỗi trên máy tiện CNC, hỗ trợ người vận hành duy trì thiết bị ổn định, an toàn và giảm thời gian gián đoạn sản xuất
Dấu hiệu nhận biết lỗi máy tiện CNC
Nhận biết sớm lỗi máy tiện CNC giúp hạn chế sai số, giảm phế phẩm và ngăn hư hỏng phát triển. Phần lớn các lỗi thường gặp của máy tiện CNC biểu hiện qua alarm, chuyển động bất thường, rung, tiếng ồn, nhiệt độ và chất lượng gia công. Người vận hành cần ghi lại thời điểm phát sinh, mã cảnh báo và trạng thái máy để khoanh vùng nguyên nhân.
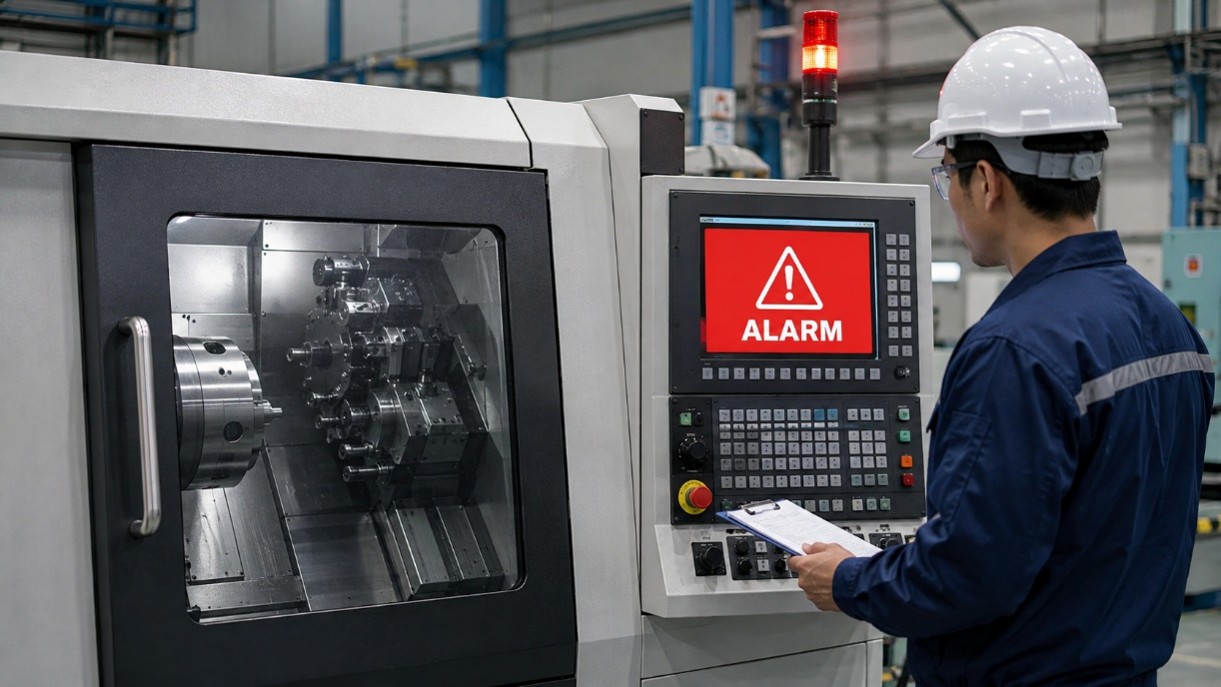
Máy báo alarm hoặc dừng giữa chu trình
Alarm có thể liên quan đến trục chính, servo X/Z, ụ dao, encoder hoặc áp suất thủy lực. Các dấu hiệu phổ biến gồm trục chính không quay, ụ dao không khóa, trục X/Z dừng đột ngột và mâm cặp hoạt động yếu. Khi lỗi máy CNC xuất hiện, không nên liên tục reset máy khi chưa xác định nguyên nhân.
Máy rung, phát tiếng ồn hoặc nóng bất thường
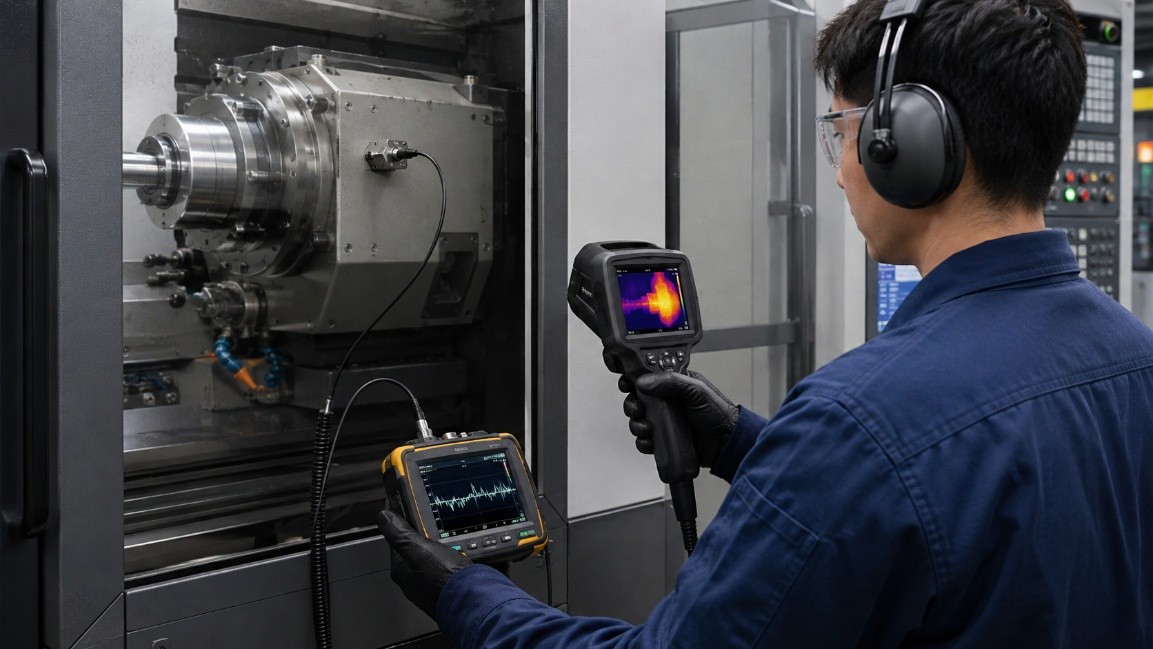
Trục chính rung có thể liên quan đến phôi gá lệch, mâm cặp, dây đai, bôi trơn, ổ trục hoặc encoder. Trục X/Z chạy giật và phát tiếng lạo xạo thường liên quan đến vít me bi, ổ đỡ, coupling hoặc thiếu bôi trơn. Bơm thủy lực rung, ồn và áp suất dao động có thể do dầu thấp, lọc tắc hoặc không khí lọt vào đường hút. Đây là nhóm các lỗi trên máy tiện CNC cần được kiểm tra sớm.
Kích thước và bề mặt gia công suy giảm
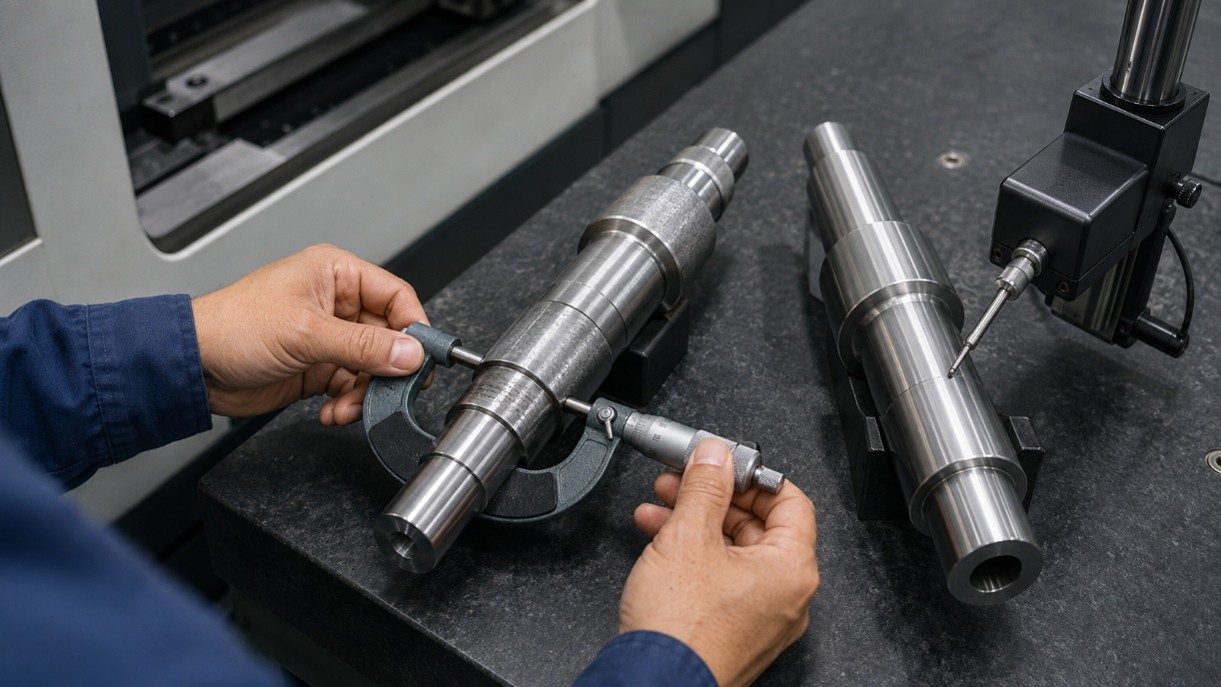
Nhiều các lỗi thường gặp của máy CNC không làm máy dừng ngay mà khiến kích thước thiếu ổn định, xuất hiện backlash hoặc bề mặt tiện có vân rung. Trước khi kết luận lỗi máy tiện CNC nằm ở trục chính hay vít me, cần loại trừ dao mòn, gá phôi sai, chế độ cắt không phù hợp và dung dịch làm mát thiếu ổn định.
>> Máy tiện đứng CNC LUZHONG CK51 series là giải pháp tối ưu cho những doanh nghiệp cần gia công các chi tiết có đường kính lớn và tải trọng nặng.
Các lỗi thường gặp của máy tiện CNC ở trục chính
Trục chính tạo chuyển động cắt và ảnh hưởng trực tiếp đến độ chính xác, độ nhám bề mặt. Nhóm lỗi máy tiện CNC tại đây thường biểu hiện qua tình trạng không quay, rung, ồn, nóng, độ đảo lớn hoặc dừng sai vị trí.
Trục chính không quay hoặc không đạt tốc độ
Nguyên nhân có thể đến từ điều kiện liên động chưa hoàn tất, dây đai truyền động, động cơ, bộ điều khiển trục chính hoặc encoder. Nếu tốc độ thực tế thấp hơn giá trị lập trình, cần kiểm tra tải, dao cắt, chế độ gia công và tín hiệu phản hồi. Mã alarm phải được đối chiếu với đúng model máy.
Trục chính rung và phát tiếng ồn
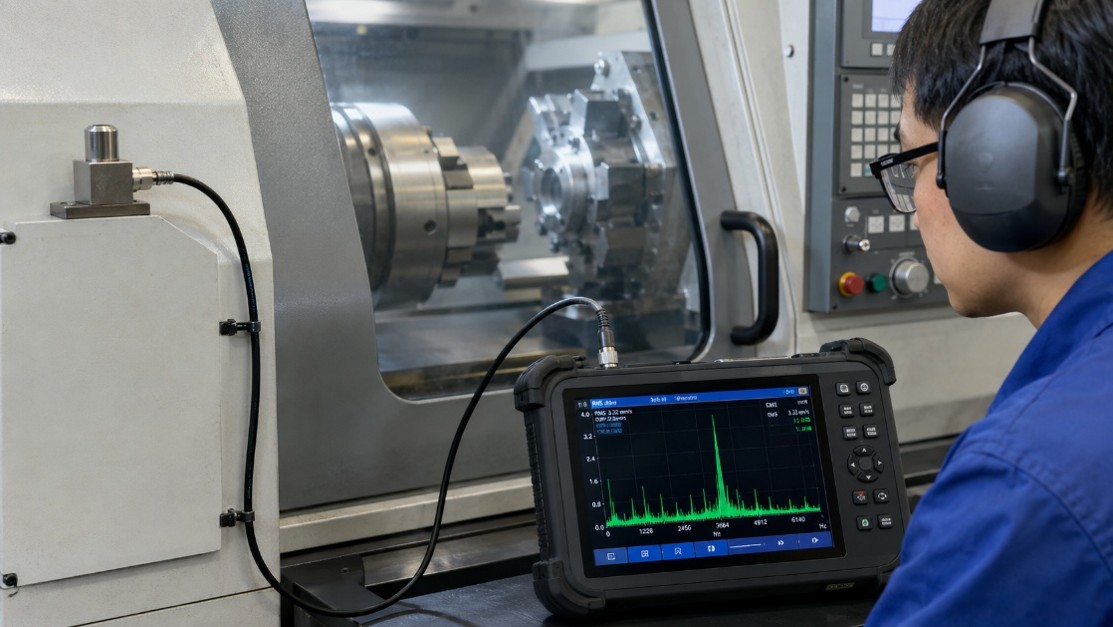
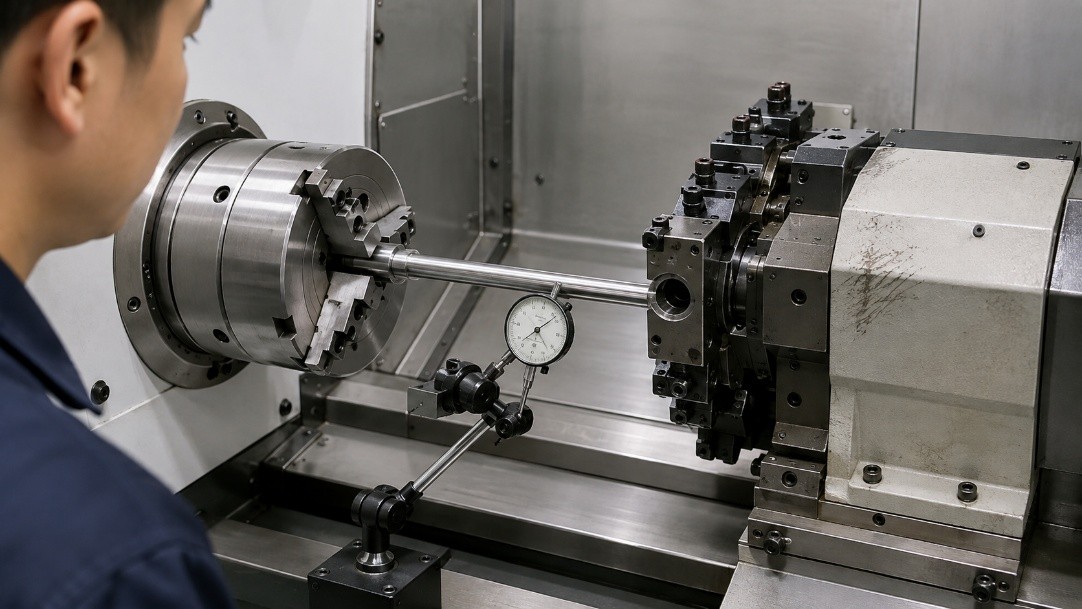
Rung là một trong các lỗi thường gặp của máy CNC ảnh hưởng rõ rệt đến bề mặt chi tiết. Cần kiểm tra độ đảo của phôi, mâm cặp, chấu kẹp và ống lót thanh phôi trước. Sau đó mới kiểm tra dây đai, puly, độ thẳng hàng, động cơ và ổ trục.
Tiếng ồn có thể do dây đai mòn, quá căng hoặc quá chùng, truyền động bị lệch và ổ trục xuống cấp. Khi xử lý các lỗi trên máy tiện CNC, không nên kết luận hỏng ổ trục chỉ dựa vào âm thanh mà cần chạy thử theo dải tốc độ, đo rung và kiểm tra bôi trơn.
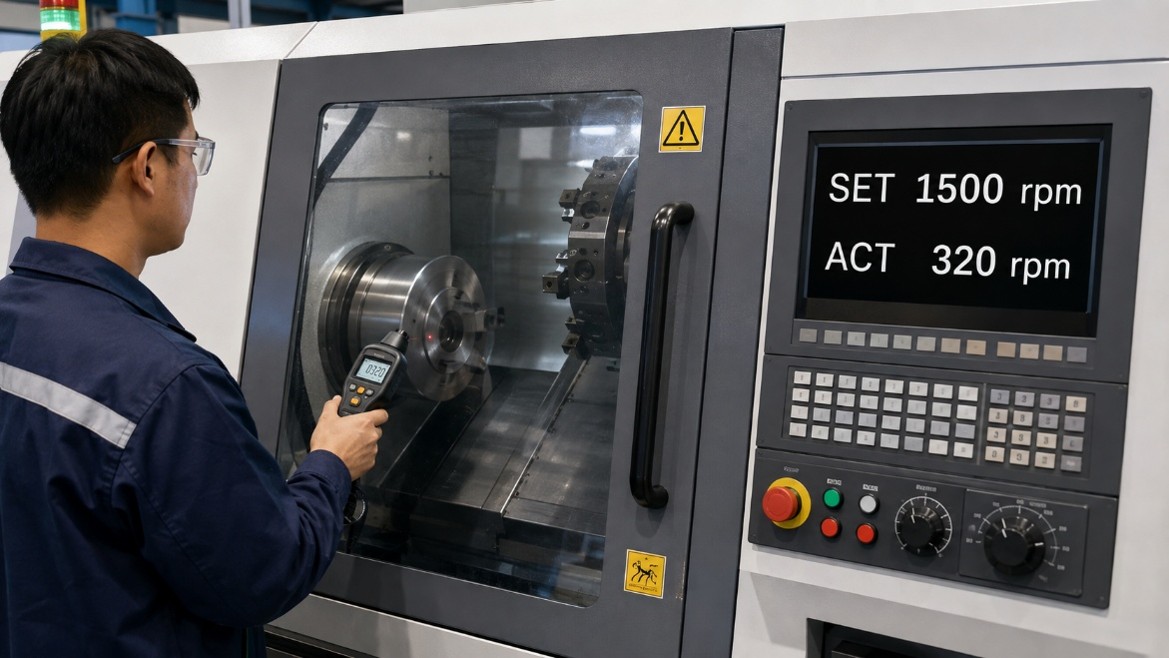
Trục chính nóng bất thường
Nhiệt độ tăng nhanh có thể do lượng dầu bôi trơn không phù hợp, tải cắt lớn hoặc ổ trục bị hư hỏng. Thiếu dầu làm tăng mài mòn và rung, trong khi dầu quá nhiều có thể khiến ổ trục quá nhiệt. Việc đánh giá lỗi máy CNC phải được thực hiện trong cùng điều kiện tốc độ, tải và thời gian vận hành.
>> Máy tiện ren ống LUZHONG dòng Q1327 mang dải tiện ống rộng từ Ø190 mm đến Ø510 mm và khả năng chịu tải lên tới 6 tấn
Độ đảo lớn, bề mặt tiện xuất hiện vân rung
Độ đảo của phôi, mâm cặp, ống kéo mâm cặp hoặc cơ cấu chấp hành thủy lực có thể truyền rung vào trục chính. Bề mặt xấu cũng có thể xuất phát từ dao mòn, sai chế độ cắt, vị trí mũi dao và dòng dung dịch làm mát. Vì vậy, lỗi máy tiện CNC liên quan đến bề mặt phải được kiểm tra từ gá đặt trước khi tháo cụm trục chính.

Lỗi encoder và định hướng trục chính
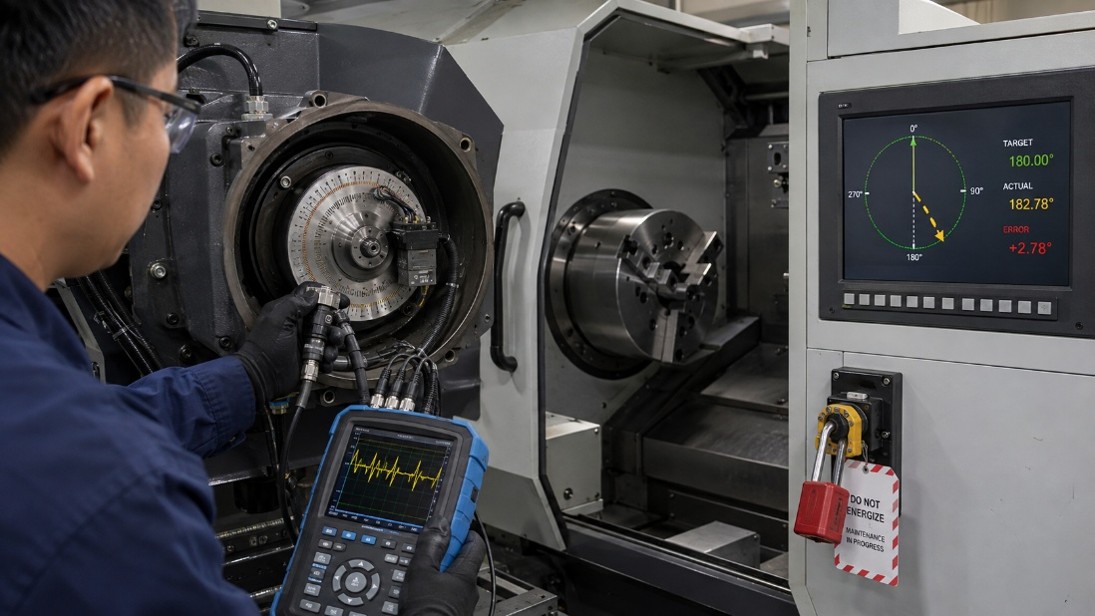
Bộ mã hóa sai khe hở, hỏng vòng mã hóa hoặc lỏng cáp có thể làm tốc độ phản hồi không ổn định và trục chính dừng sai góc. Trên máy có trục C hoặc dao dẫn động, lỗi này còn làm gián đoạn quá trình vào khớp.
>> Máy tiện CNC băng phẳng LUZHONG CK61E series là lựa chọn tối ưu cho các doanh nghiệp cơ khí cần gia công chi tiết lớn, dài và nặng
Các lỗi trên máy tiện CNC liên quan đến ụ dao
Ụ dao có nhiệm vụ lựa chọn, xoay và khóa dao đúng vị trí gia công. Nhóm lỗi máy tiện CNC tại bộ phận này thường biểu hiện qua tình trạng không xoay, xoay sai vị trí, không khóa chặt hoặc thay dao chậm. Đây là một trong các lỗi thường gặp của máy tiện CNC có thể làm sai tâm dao, giảm độ chính xác và gây va chạm.
Ụ dao không xoay khi có lệnh
Nguyên nhân có thể do áp suất khí nén hoặc thủy lực không đủ, van điện từ không hoạt động, động cơ dẫn động mất nguồn hoặc điều kiện liên động chưa hoàn tất. Người vận hành cần kiểm tra mã cảnh báo, nguồn cấp, tín hiệu nhả khóa và vật cản trước khi can thiệp vào cơ cấu truyền động.
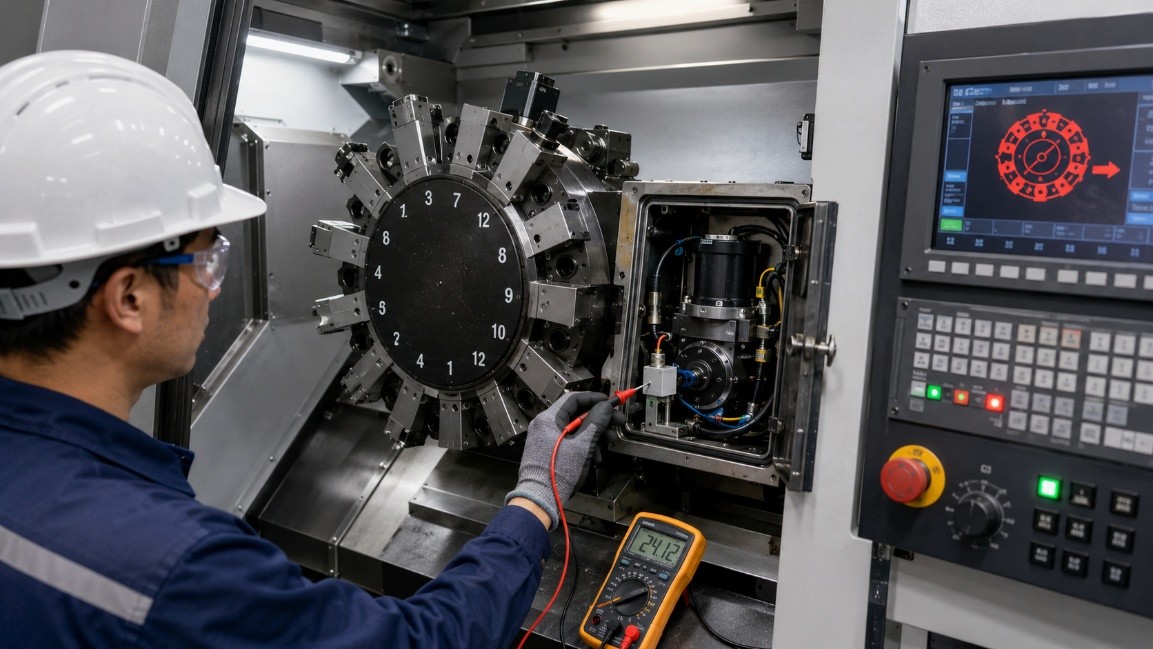
Ụ dao xoay liên tục hoặc dừng sai vị trí
Tình trạng này thường liên quan đến cảm biến vị trí, cảm biến gốc, dây tín hiệu hoặc thông số điều khiển ụ dao. Nếu cảm biến không xác nhận đúng vị trí, hệ điều khiển có thể tiếp tục quay hoặc dừng tại ổ dao không đúng yêu cầu. Lỗi máy CNC này cần được kiểm tra cả tín hiệu vào và vị trí cơ khí thực tế.

Ụ dao xoay nhưng không khóa chặt
Ụ dao không khóa có thể do áp suất thấp, van kẹp không hoạt động, cảm biến kẹp chặt bị lỗi hoặc ụ dao chưa áp sát mặt định vị. Phoi kẹt giữa thân ụ dao và mặt lắp cũng có thể ngăn cơ cấu khóa hoàn tất. Không nên tiếp tục gia công khi ụ dao chưa được khóa chắc vì lực cắt có thể làm dao dịch chuyển.
>> Máy tiện ren ống CNC LUZHONG dòng QK1313 mang đường kính tiện qua băng từ 630 đến 800 mm và chiều dài chống tâm lên tới 3000 mm
Ụ dao thay dao chậm hoặc báo lỗi chập chờn
Thời gian thay dao kéo dài có thể do lưu lượng khí hoặc dầu không ổn định, van điện từ hoạt động chậm, đường xả bị cản hoặc cảm biến bị bẩn. Dây điện và đầu nối lỏng cũng làm tín hiệu kẹp, nhả xuất hiện không ổn định. Trong các lỗi thường gặp của máy CNC, lỗi chập chờn cần được ghi lại theo từng vị trí dao để xác định quy luật.
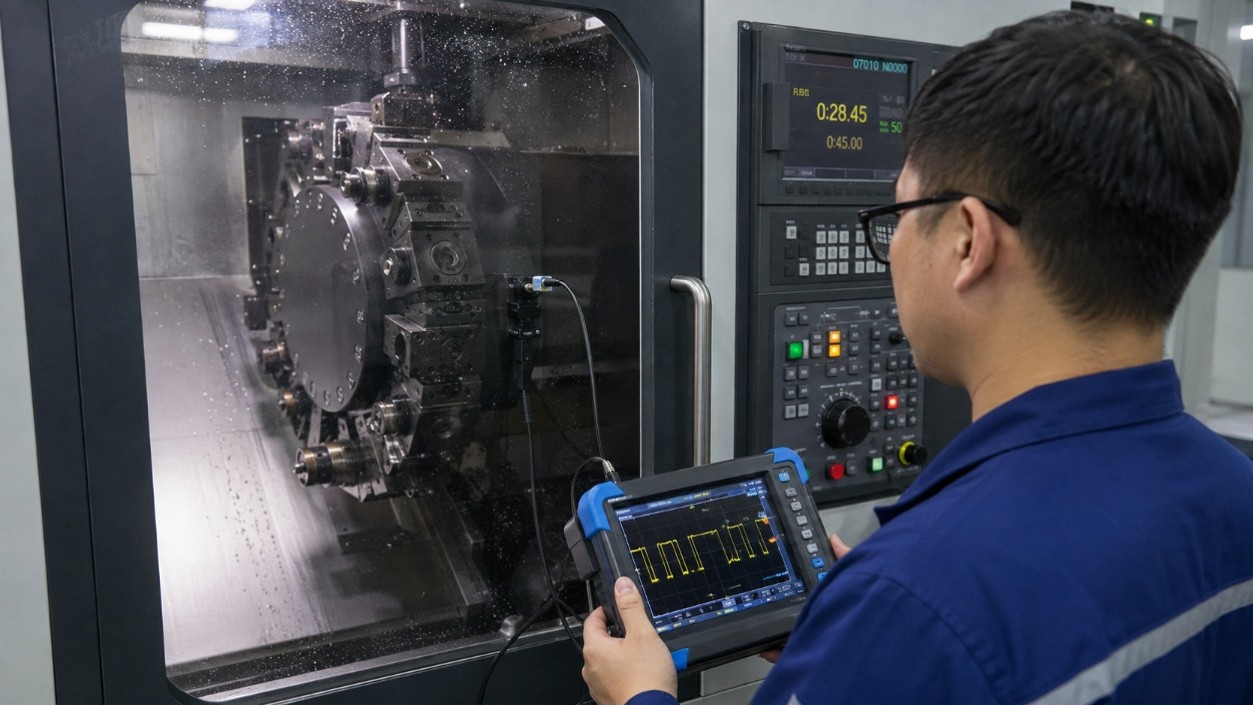
Ụ dao sai tâm sau va chạm
Va chạm có thể làm hỏng bánh răng truyền động, pít-tông kẹp, mặt răng định vị hoặc làm lệch thân ụ dao. Dấu hiệu thường gặp là dao không đúng tâm, kích thước thay đổi sau mỗi lần đổi dao hoặc ụ dao phát tiếng ồn khi quay. Đây là nhóm các lỗi trên máy tiện CNC cần đo lại độ cao tâm dao và độ lặp lại vị trí trước khi tiếp tục sản xuất.
>> Máy tiện đứng CNC LUZHONG dòng VTC1250 sở hữu trục chính có mô-men xoắn mạnh mẽ 3560 Nm
Các lỗi thường gặp của máy CNC tại trục X/Z
Trên máy tiện CNC, trục X điều khiển chuyển động dao theo phương hướng kính, còn trục Z điều khiển chuyển động dọc theo đường tâm trục chính. Lỗi máy tiện CNC tại hai trục này có thể làm sai đường kính, chiều dài, độ côn, vị trí bậc và chất lượng bề mặt gia công.
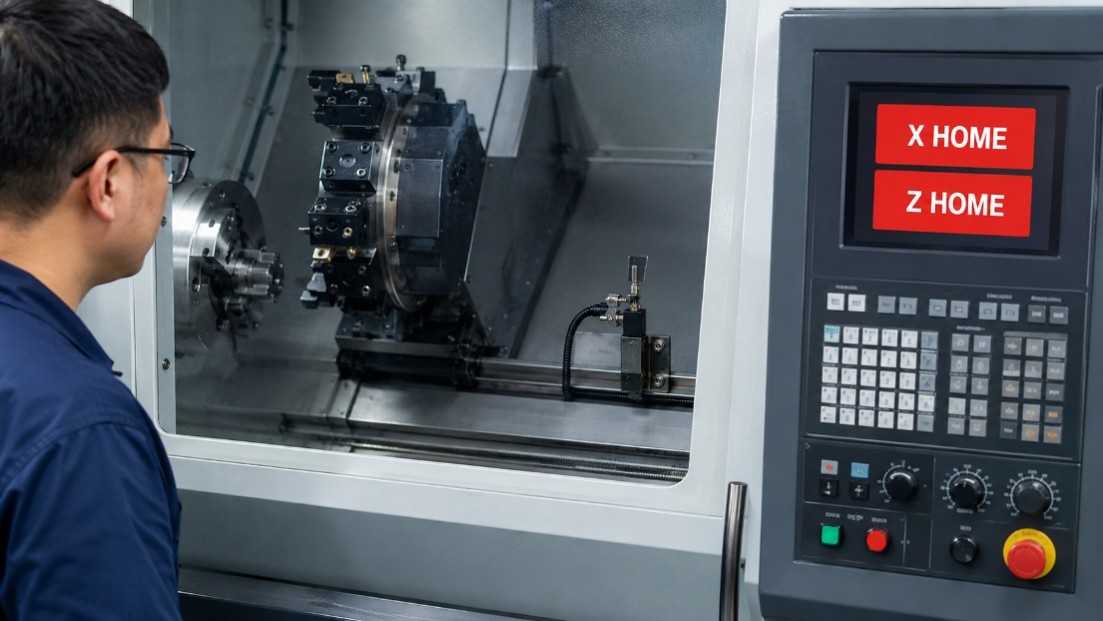
Trục X/Z không về được điểm chuẩn
Trục không về được điểm chuẩn thường liên quan đến cảm biến điểm chuẩn, dây tín hiệu, bộ mã hóa, cơ cấu truyền động bị kẹt hoặc vị trí trục vượt phạm vi cho phép. Khi gặp lỗi máy CNC này, cần kiểm tra mã cảnh báo, vật cản trên hành trình và tín hiệu cảm biến trước khi thay đổi thông số điều khiển.
Trục X/Z báo sai số bám hoặc quá tải
Sai số bám xuất hiện khi vị trí thực tế của trục không theo kịp vị trí do bộ điều khiển yêu cầu. Nguyên nhân có thể là vít me bi thiếu bôi trơn, vít me và đai ốc bi hư hỏng, ổ đỡ bị kẹt, khớp nối lệch tâm hoặc động cơ truyền động gặp sự cố. Dao cùn và chế độ cắt quá tải cũng có thể làm tải trục tăng bất thường.

Trục X/Z chạy giật, bị kẹt hoặc phát tiếng ồn
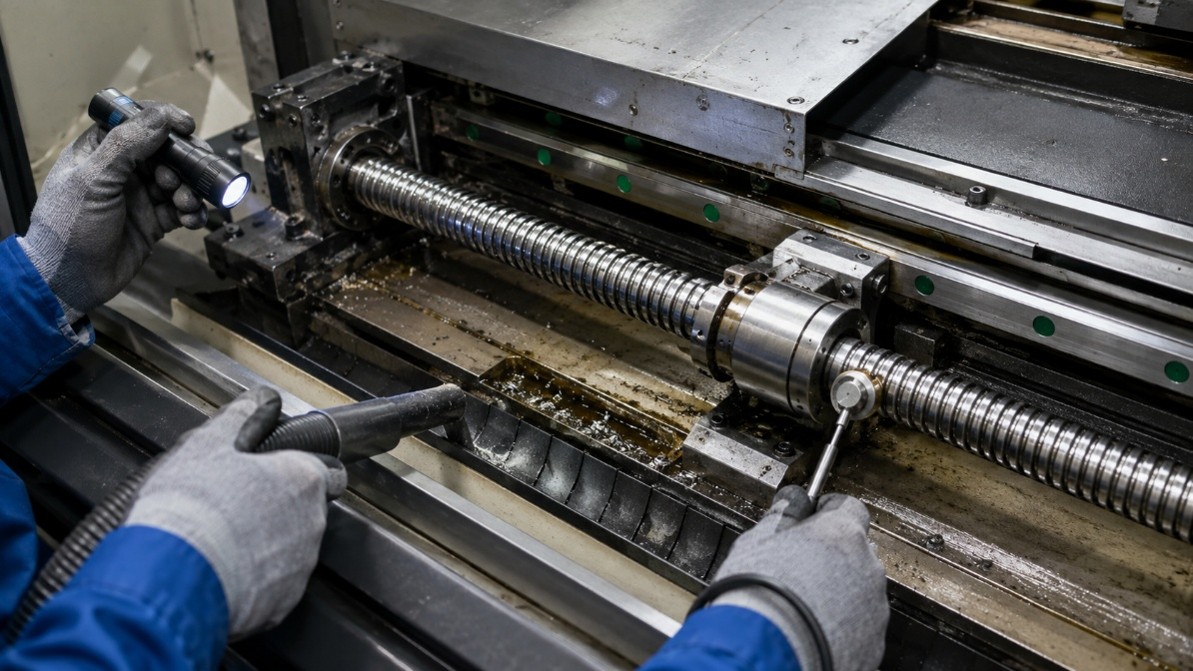
Đây là một trong các lỗi thường gặp của máy tiện CNC cần kiểm tra sớm. Dầu bôi trơn không được cấp đủ, đường dẫn hướng bám phoi, vít me bi nhiễm bẩn, ổ đỡ hư hỏng hoặc khớp nối bị lệch có thể khiến trục chuyển động không đều. Tải truyền động thay đổi rõ rệt tại một vị trí cố định thường cho thấy cơ cấu truyền động đang bị cản trở hoặc sai lệch.
>> Máy tiện CNC Thụy Sĩ kiểu dầm ngang JSWAY dòng MX sử dụng động cơ servo công suất cao với lực đẩy 1300W/850W
Trục X/Z có độ rơ khi đảo chiều
Độ rơ khi đảo chiều làm dao dịch chuyển chậm hơn lệnh điều khiển mỗi khi trục đổi hướng, từ đó gây sai đường kính, sai kích thước bậc hoặc để lại vết trên bề mặt. Trong các lỗi trên máy tiện CNC, tình trạng này thường liên quan đến vít me bi, đai ốc bi, khớp nối, ổ đỡ hoặc hệ thống bôi trơn. Không nên tăng giá trị bù khi chưa đo độ rơ và xác định tình trạng cơ khí.
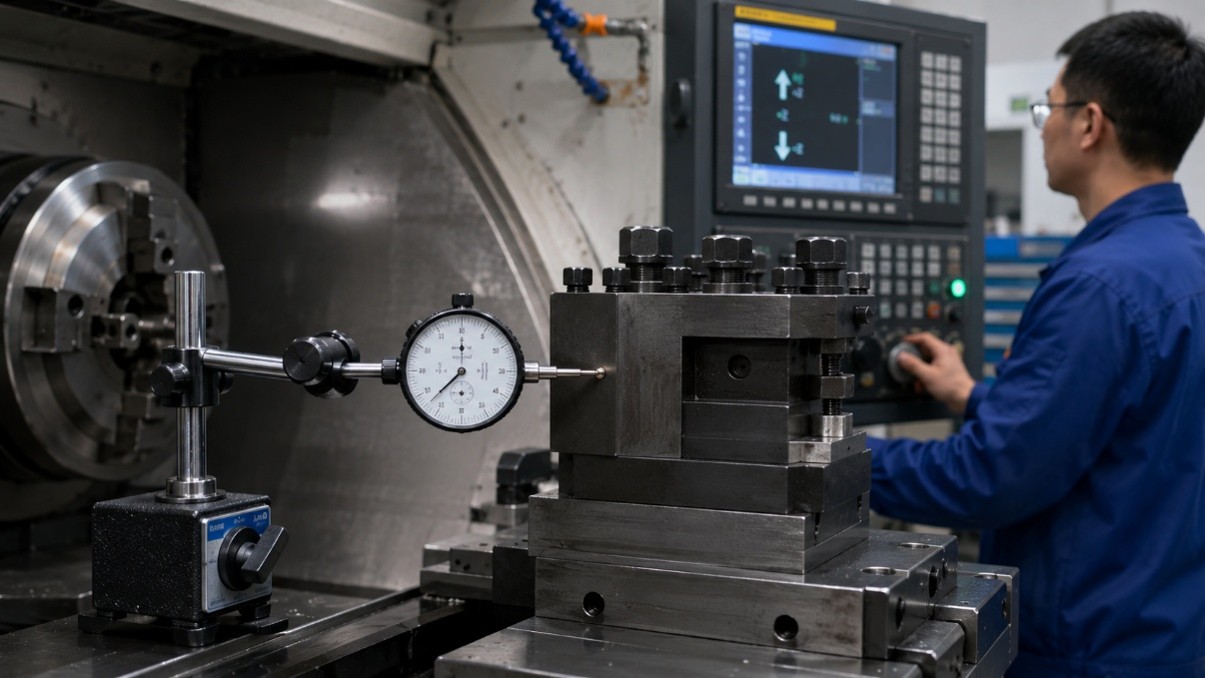
Trục X/Z sai vị trí hoặc mất độ lặp lại
Máy không trở lại đúng vị trí sau nhiều lần chạy có thể do khớp nối lỏng, vít me bi mòn, bộ mã hóa hoặc dây tín hiệu không ổn định. Nhiệt độ vít me tăng do trục liên tục di chuyển trong phạm vi ngắn cũng có thể làm kích thước thay đổi. Đây là lỗi máy tiện CNC cần được kiểm tra bằng phép đo độ lặp lại trong điều kiện máy đã chạy ổn định.
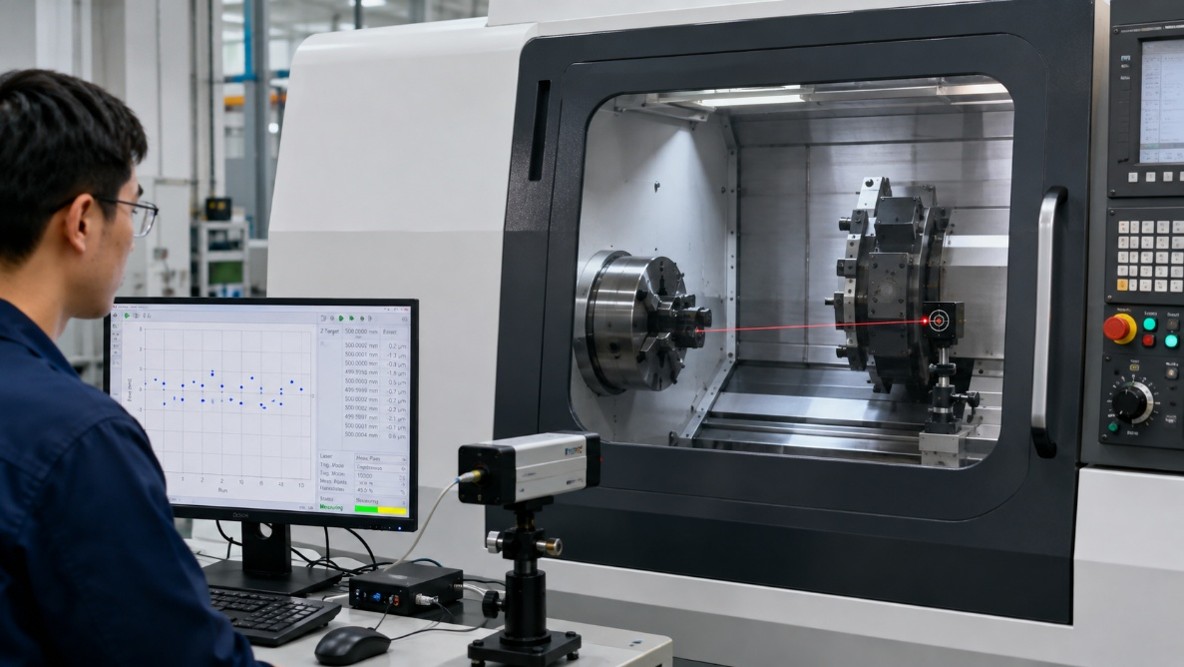
Lỗi máy CNC ở hệ thống thủy lực
Hệ thống thủy lực trên máy tiện CNC tạo lực đóng mở mâm cặp, kẹp phôi và điều khiển ụ động. Các lỗi thường gặp của máy tiện CNC tại bộ phận này gồm áp suất thấp, áp suất dao động, dầu quá nhiệt, rò rỉ và mâm cặp kẹp không ổn định. Nếu không xử lý sớm, lỗi máy tiện CNC có thể làm phôi dịch chuyển, biến dạng hoặc văng khỏi mâm cặp khi gia công.
Áp suất thủy lực thấp hoặc không ổn định
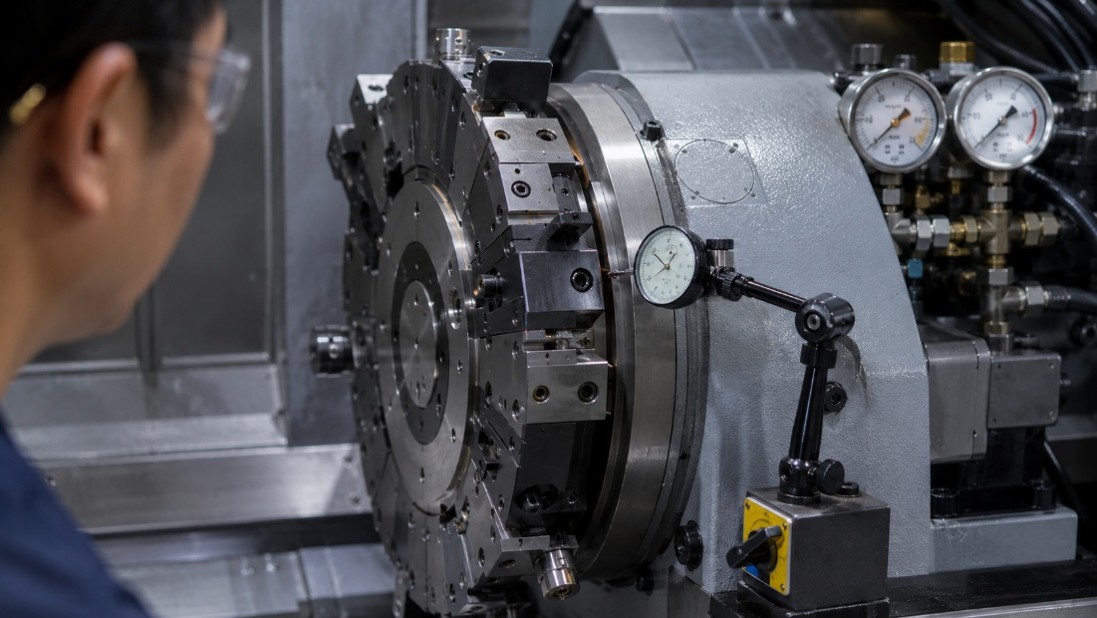
Dấu hiệu thường gặp là đồng hồ áp suất tăng chậm, chỉ số dao động hoặc máy phát mã cảnh báo áp suất thấp. Nguyên nhân có thể do thiếu dầu, lưới lọc hút hoặc bộ lọc áp suất bị tắc, không khí lọt vào đường hút, van điều chỉnh hư hỏng hoặc động cơ bơm quay sai chiều. Đây là lỗi máy CNC ảnh hưởng trực tiếp đến lực kẹp của mâm cặp và ụ động.
Bơm thủy lực rung hoặc phát tiếng ồn
Bơm rung, phát tiếng ồn bất thường thường liên quan đến dầu thủy lực lẫn bọt khí, mức dầu thấp, đường hút không kín hoặc bộ lọc bị tắc. Dầu bị nhiễm dung dịch làm mát cũng có thể làm giảm khả năng bôi trơn và gây tiếng ồn do xâm thực. Khi kiểm tra các lỗi trên máy tiện CNC, không nên thay bơm ngay nếu chưa xác định tình trạng dầu, bộ lọc và đường ống hút.
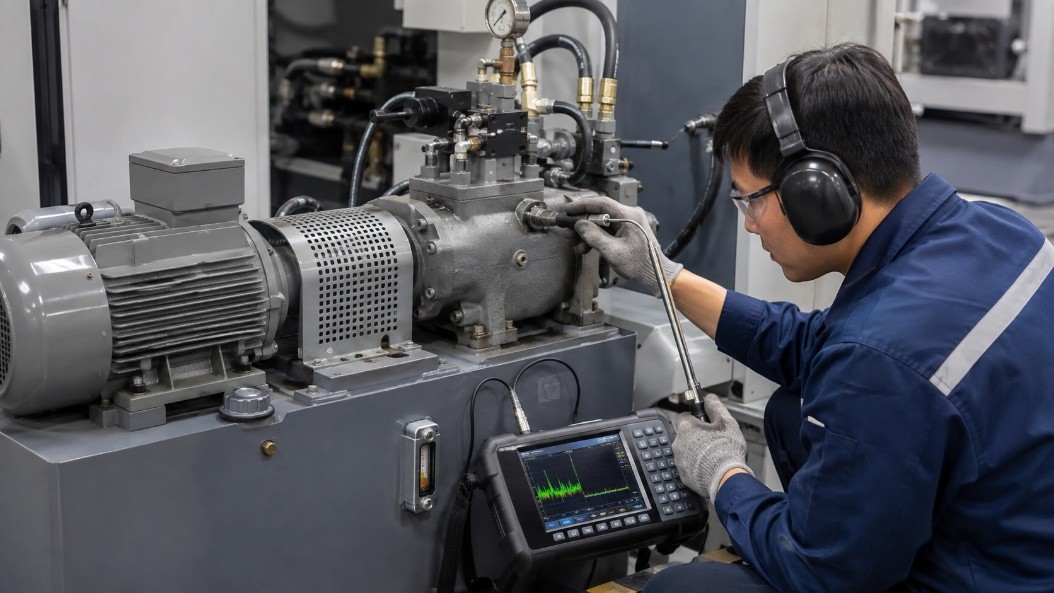
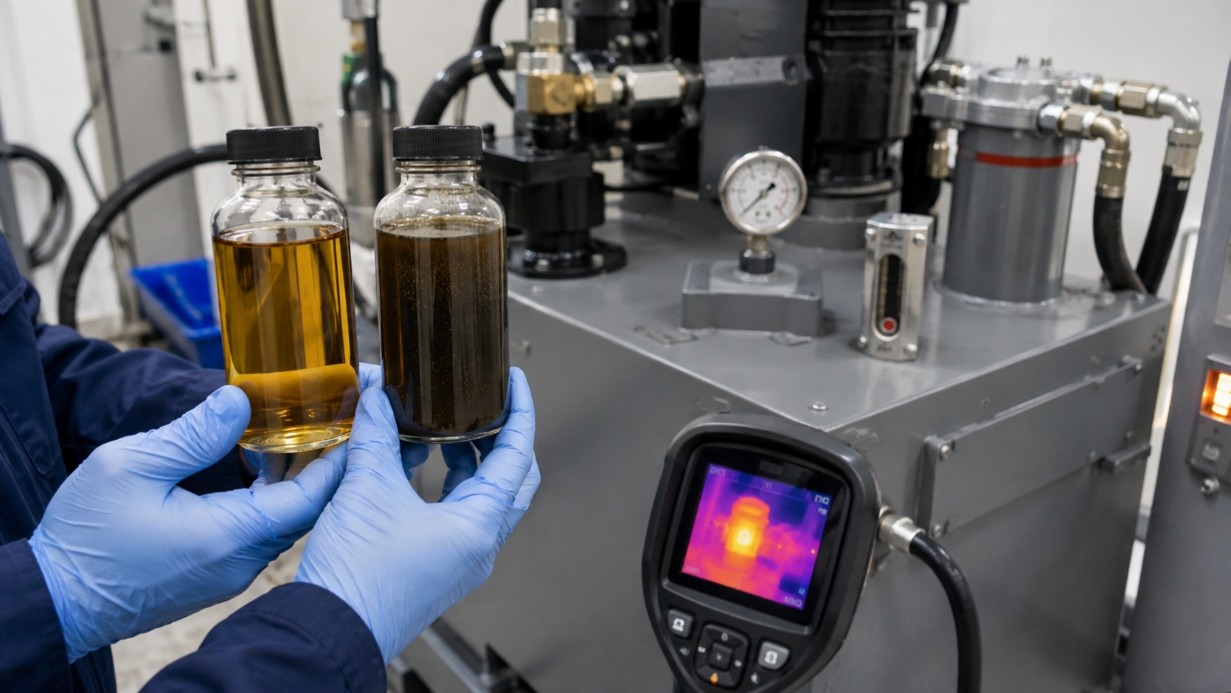
Dầu thủy lực quá nhiệt hoặc bị nhiễm bẩn
Dầu quá nóng có thể xuất phát từ thiếu dầu, quạt làm mát không hoạt động, bộ trao đổi nhiệt bám bẩn, bộ lọc tắc hoặc máy làm việc liên tục với tải cao. Dầu đổi màu, có mùi bất thường, xuất hiện bọt hoặc lẫn dung dịch làm mát là dấu hiệu cần kiểm tra. Tiếp tục vận hành có thể làm giảm tuổi thọ của bơm, van và các vòng làm kín.
>> Máy tiện CNC Thụy Sĩ kiểu dầm ngang JSWAY dòng D mang dụng cụ dẫn động, tiếng ồn thấp, độ cứng chắc, độ chính xác cao
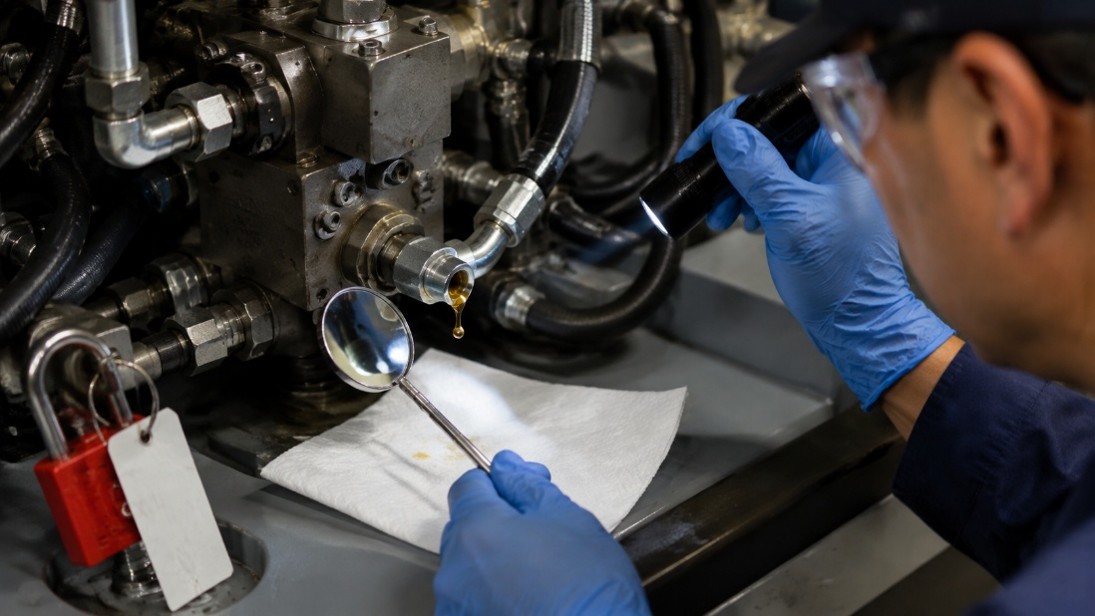
Rò rỉ dầu thủy lực
Rò rỉ thường xuất hiện tại đầu nối, ống dẫn, cụm van hoặc bộ chấp hành thủy lực. Nguyên nhân chính gồm ống nứt, đầu nối lỏng, vòng làm kín bị mòn hoặc đường hồi dầu bị tắc. Trong các lỗi thường gặp của máy CNC, rò rỉ dầu vừa làm giảm áp suất vừa khiến bộ nguồn thủy lực nhanh thiếu dầu.
Mâm cặp hoặc ụ động hoạt động không ổn định
Áp suất quá thấp có thể khiến phôi xoay hoặc bị kéo khỏi mâm cặp. Ngược lại, áp suất quá cao có thể làm biến dạng phôi mỏng và gây sai lệch bề mặt gia công. Mâm cặp không đóng mở còn có thể do van điện từ, cụm van phân phối hoặc đường dầu bị tắc. Áp suất phải được đặt đúng theo kích thước mâm cặp, vật liệu, đường kính phôi và hướng dẫn của nhà sản xuất máy.
Cách hạn chế các lỗi thường gặp của máy CNC
Muốn hạn chế lỗi máy tiện CNC, nhà xưởng cần kết hợp bảo dưỡng định kỳ, vệ sinh đúng cách và kiểm soát điều kiện gia công. Việc chỉ sửa chữa khi máy đã dừng hoạt động có thể làm hư hỏng lan sang trục chính, ụ dao, trục X/Z và hệ thống thủy lực.
Xây dựng lịch bảo dưỡng định kỳ
Lịch bảo dưỡng nên được lập theo số giờ vận hành, môi trường gia công và hướng dẫn của nhà sản xuất. Công việc hằng ngày gồm vệ sinh phoi, kiểm tra rò rỉ và ghi nhận tiếng ồn bất thường. Hằng tuần cần kiểm tra dung dịch làm mát, áp suất và bôi trơn chấu mâm cặp. Mức dầu bôi trơn trục, trục chính và dầu thủy lực nên được kiểm tra định kỳ để phát hiện thiếu hụt sớm.

Duy trì hệ thống bôi trơn ổn định
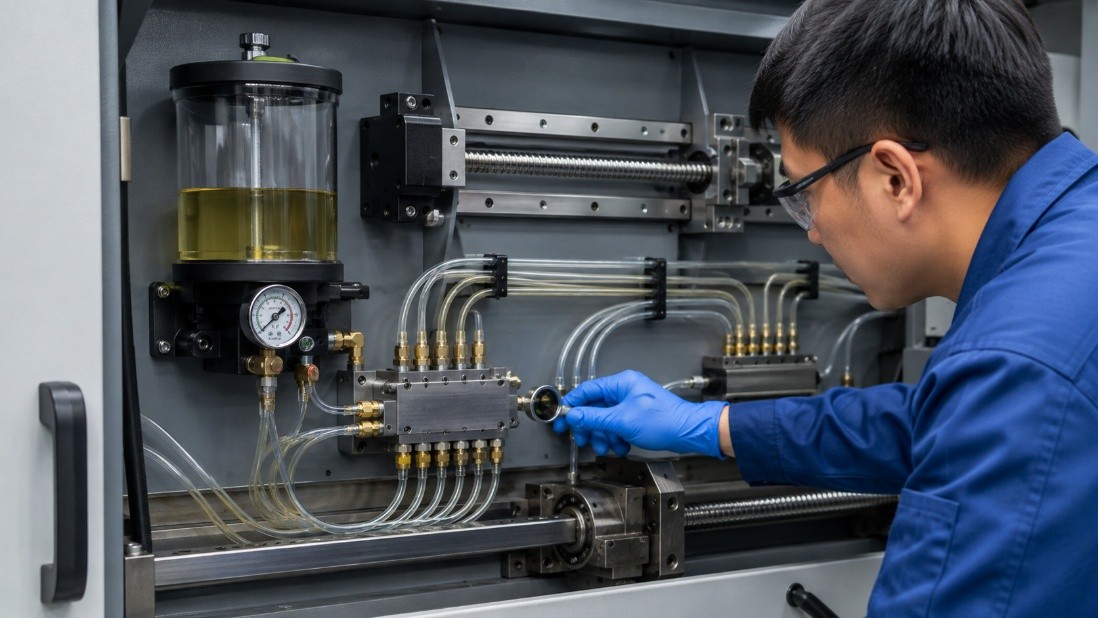
Thiếu dầu hoặc dùng sai loại dầu là nguyên nhân phổ biến của các lỗi thường gặp của máy tiện CNC. Cần sử dụng đúng dầu và mỡ do nhà sản xuất quy định, đồng thời kiểm tra bơm, đường ống và đầu chia dầu. Vít me bi, đường dẫn hướng, ổ trục chính và ụ dao phải nhận đủ lượng bôi trơn cần thiết. Không nên tự ý pha trộn các loại dầu có đặc tính khác nhau.
>> Máy tiện ren ống LUZHONG dòng Q1313 mang khả năng tiện ống lên tới 800 mm và khoảng cách chống tâm lên đến 3000 mm
Kiểm soát phoi và dung dịch làm mát
Phoi tích tụ có thể cản trở ụ dao, tấm che đường dẫn hướng, cảm biến và chuyển động của trục X/Z. Dung dịch làm mát cần được duy trì đúng nồng độ, lọc sạch và thay khi bị biến chất. Phải ngăn dung dịch làm mát xâm nhập vào dầu thủy lực hoặc hệ thống bôi trơn vì hiện tượng này có thể gây tắc van, giảm khả năng bôi trơn và làm hỏng vòng làm kín.

Vận hành máy đúng điều kiện kỹ thuật
Trước khi gia công, cần kiểm tra dao, đồ gá, lực kẹp phôi và chế độ cắt. Dao cùn, lượng chạy dao quá lớn hoặc chiều sâu cắt không phù hợp có thể làm tăng tải trục chính và trục X/Z. Máy dừng lâu hoặc làm việc trong môi trường lạnh cần được chạy làm nóng theo hướng dẫn của nhà sản xuất. Đây là biện pháp giúp hạn chế lỗi máy CNC do giãn nở nhiệt và bôi trơn chưa ổn định.
Theo dõi dấu hiệu bất thường của máy
Người vận hành nên ghi lại mã cảnh báo, tải trục, áp suất thủy lực, nhiệt độ và sai lệch kích thước. Tiếng ồn, rung động, độ rơ khi đảo chiều hoặc thời gian đổi dao kéo dài đều có thể là dấu hiệu ban đầu của các lỗi trên máy tiện CNC. Khi phát hiện bất thường, cần dừng kiểm tra thay vì tiếp tục sản xuất đến khi bộ phận hư hỏng hoàn toàn.
Kiểm tra độ chính xác và thay thế chi tiết đúng hạn
Độ đảo trục chính, độ lặp lại của trục X/Z, độ rơ vít me bi và vị trí ụ dao cần được kiểm tra định kỳ. Bộ lọc, ống dẫn, vòng làm kín, dây đai và dầu thủy lực phải được thay theo tình trạng thực tế và chu kỳ của nhà sản xuất. Mọi thao tác tháo lắp phải được thực hiện sau khi ngắt nguồn, khóa nguồn và xả hết áp suất còn lại.
Chủ động kiểm soát lỗi máy tiện CNC để duy trì sản xuất ổn định
Nhận biết chính xác lỗi máy tiện CNC tại trục chính, ụ dao, trục X/Z và hệ thống thủy lực giúp nhà xưởng xử lý kịp thời, hạn chế hư hỏng nghiêm trọng và giảm thời gian dừng máy. Bên cạnh việc kiểm tra các lỗi trên máy tiện CNC, doanh nghiệp cần bảo dưỡng định kỳ và vận hành thiết bị đúng thông số kỹ thuật để duy trì độ chính xác gia công.
Nếu đang tìm kiếm máy gia công cơ khí giá tốt, chất lượng và phù hợp với nhu cầu sản xuất, hãy liên hệ ngay CTCP Thương mại và Sản xuất Công nghiệp Thăng Long. Đội ngũ của công ty sẽ tư vấn dòng máy phù hợp với quy mô nhà xưởng, yêu cầu gia công và ngân sách đầu tư của doanh nghiệp.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/