
Tư vấn kĩ thuật
Máy phay CNC bị lỗi trục X/Y/Z: nguyên nhân, dấu hiệu và cách kiểm tra ban đầu
Trong quá trình vận hành máy phay CNC, lỗi trục X/Y/Z là nhóm lỗi có ảnh hưởng trực tiếp đến độ chính xác gia công. Máy có thể báo lỗi khi về gốc, chạy tay, chạy chương trình, chạy nhanh, đổi chiều chuyển động hoặc khi dao bắt đầu ăn vào vật liệu. Một số trường hợp trục không chạy hoặc dừng giữa chừng, nhưng cũng có trường hợp máy vẫn chạy mà chi tiết bị sai kích thước, lệch tọa độ, sai vị trí lỗ/rãnh hoặc sai chiều sâu cắt.
Nguyên nhân lỗi trục X/Y/Z có thể đến từ cáp tín hiệu, cáp động lực, bộ mã hóa vị trí, động cơ điều khiển trục, bộ truyền động servo, vít me bi, ray dẫn hướng, bôi trơn, cảm biến về gốc hoặc tình trạng kẹt cơ khí. Bài viết này sẽ giúp xưởng nhận biết dấu hiệu lỗi trục X, trục Y, trục Z, hiểu các nguyên nhân thường gặp và nắm được quy trình kiểm tra ban đầu trước khi can thiệp sâu hoặc gọi kỹ thuật xử lý.
Lỗi trục X/Y/Z trên máy phay CNC là gì?
Lỗi trục X/Y/Z trên máy phay CNC là tình trạng một hoặc nhiều trục chuyển động của máy hoạt động không đúng theo lệnh điều khiển. Lỗi có thể xuất hiện khi máy về gốc, chạy tay, chạy chương trình, chạy nhanh, đổi chiều chuyển động hoặc khi dao bắt đầu ăn vào vật liệu. Tùy mức độ, máy có thể báo lỗi trên màn hình điều khiển, dừng trục để bảo vệ hệ thống hoặc vẫn chạy nhưng tạo ra sai số trên chi tiết gia công.
Không nên hiểu lỗi trục X/Y/Z chỉ là trường hợp trục không chạy. Trong thực tế, lỗi trục còn có thể là trục chạy giật, chạy không đều, chạy sai vị trí, không về gốc, báo sai lệch vị trí, phát tiếng kêu bất thường, chạy nặng, mất tọa độ hoặc làm chi tiết bị sai kích thước. Vì vậy, khi máy phay CNC báo lỗi trục, cần xác định lỗi xảy ra ở trục nào, xuất hiện trong điều kiện nào và có lặp lại tại cùng một vị trí hay không.

Lỗi trục X/Y/Z trên máy phay CNC
Trục X/Y/Z đảm nhiệm vai trò gì trong máy phay CNC?
Trên máy phay CNC, các trục X, Y và Z dùng để điều khiển chuyển động tương đối giữa dao cắt và phôi. Tùy kết cấu từng máy, chuyển động có thể đến từ bàn máy, cụm đầu máy hoặc cụm trục chính, nhưng mục tiêu chung vẫn là đưa dao đến đúng vị trí gia công theo chương trình.
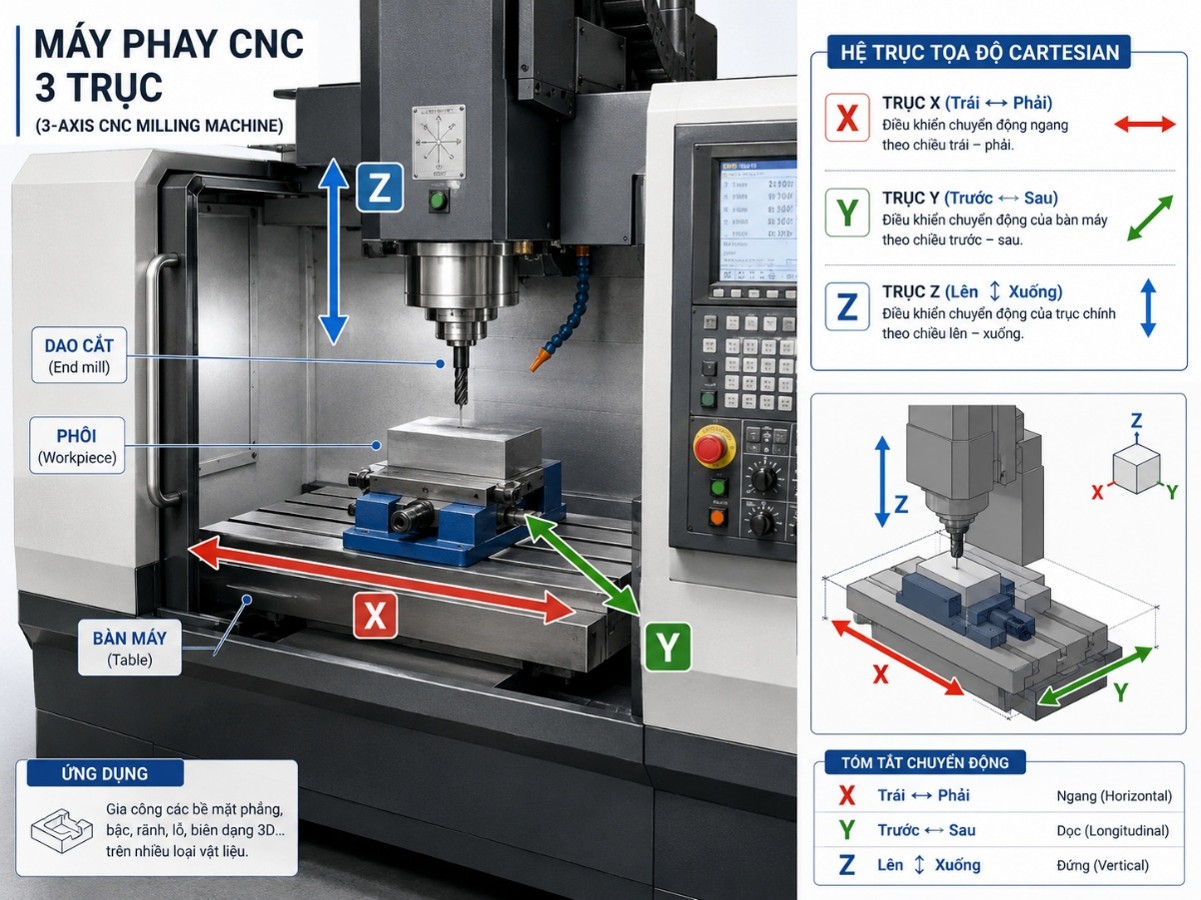
Trục X, Y và Z dùng để điều khiển chuyển động tương đối giữa dao cắt và phôi
Trục X và trục Y thường tạo nên chuyển động trên mặt phẳng gia công. Hai trục này ảnh hưởng trực tiếp đến vị trí lỗ, rãnh, biên dạng, chiều dài, chiều rộng và tọa độ gia công trên bề mặt chi tiết. Nếu trục X hoặc trục Y chạy sai, chi tiết có thể bị lệch tọa độ, sai kích thước theo phương ngang hoặc sai vị trí giữa các nguyên công.

Trục X và trục Y thường tạo nên chuyển động trên mặt phẳng gia công
Trục Z thường liên quan đến chuyển động lên xuống của dao hoặc cụm trục chính. Trục này ảnh hưởng trực tiếp đến chiều sâu cắt, chiều sâu khoan, chiều sâu phay hốc, chiều cao bậc và khoảng cách an toàn giữa dao với phôi. Vì vậy, lỗi trục Z thường nhạy hơn về mặt an toàn, do có thể gây dao ăn quá sâu, va dao, sai chiều sâu gia công hoặc làm cụm đầu máy chuyển động không ổn định.
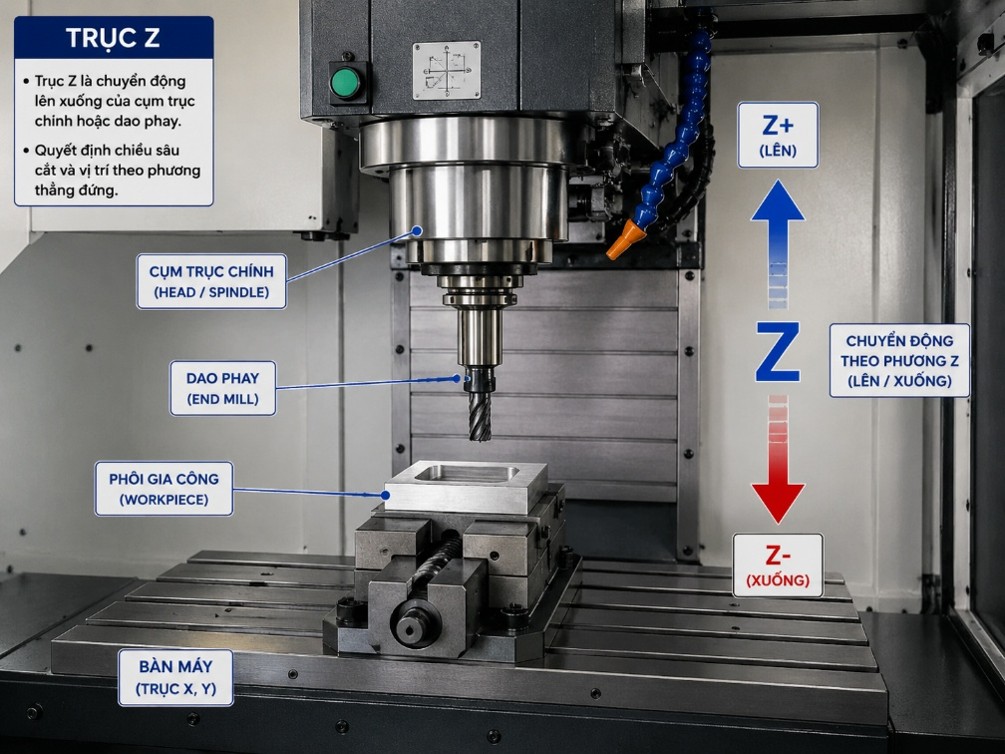
Trục Z thường liên quan đến chuyển động lên xuống của dao hoặc cụm trục chính
Vì sao lỗi trục X/Y/Z ảnh hưởng đến độ chính xác gia công?
Máy phay CNC gia công chính xác dựa trên khả năng điều khiển vị trí của các trục chuyển động. Khi một trục không đi đúng vị trí, không phản hồi đúng tọa độ hoặc chuyển động không ổn định, đường chạy dao thực tế sẽ không còn trùng với chương trình gia công. Kết quả là chi tiết có thể bị sai kích thước, lệch vị trí lỗ, lệch rãnh, sai biên dạng, sai chiều sâu hoặc bề mặt gia công không đều.
Lỗi trục cũng có thể làm máy dừng giữa chương trình, gây hỏng dao, hỏng phôi hoặc ảnh hưởng đến đồ gá. Nếu người vận hành chỉ xóa lỗi rồi chạy tiếp mà không kiểm tra nguyên nhân, sai số có thể lặp lại và làm hỏng hàng loạt chi tiết. Với các lỗi liên quan đến bộ truyền động, bộ mã hóa, vít me bi, ray dẫn hướng hoặc trục Z chạy không ổn định, xưởng nên kiểm tra kỹ trước khi tiếp tục gia công.

Lỗi trục cũng có thể làm máy dừng giữa chương trình, gây hỏng dao, hỏng phôi hoặc ảnh hưởng đến đồ gá
Vì vậy, khi máy phay CNC bị lỗi trục X/Y/Z, cần xem đây là lỗi liên quan trực tiếp đến độ chính xác và độ an toàn vận hành, không chỉ là một cảnh báo thông thường trên màn hình điều khiển. Cách xử lý đúng là ghi lại mã lỗi, xác định trục đang gặp vấn đề, quan sát hiện tượng thực tế và kiểm tra theo từng nhóm nguyên nhân trước khi can thiệp sâu.
>> Máy phay giường CNC LUZHONG GMC series có hành trình làm việc rộng, khả năng chịu tải lớn và hệ điều khiển CNC hiện đại
Máy phay CNC bị lỗi trục X
Máy phay CNC bị lỗi trục X là tình trạng trục X không chuyển động đúng theo lệnh điều khiển, không về gốc ổn định hoặc tạo sai số theo phương X trong quá trình gia công. Lỗi có thể xuất hiện khi máy về gốc, chạy tay, chạy nhanh, chạy chương trình hoặc khi dao bắt đầu ăn vào vật liệu.
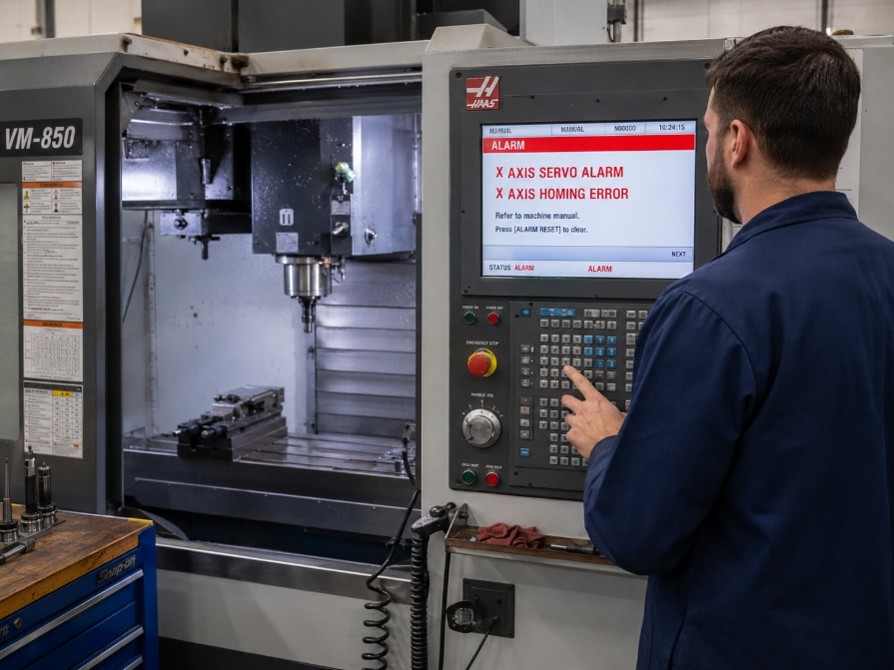
Máy phay CNC bị lỗi trục X
Dấu hiệu lỗi trục X trên máy phay CNC
Dấu hiệu thường gặp là máy báo lỗi trục X, trục không chạy khi có lệnh, chỉ chạy được một đoạn rồi dừng, chạy giật, chạy nặng hoặc phát tiếng kêu bất thường. Một số lỗi cũng có thể xuất hiện khi trục tăng tốc, giảm tốc hoặc đổi chiều chuyển động.
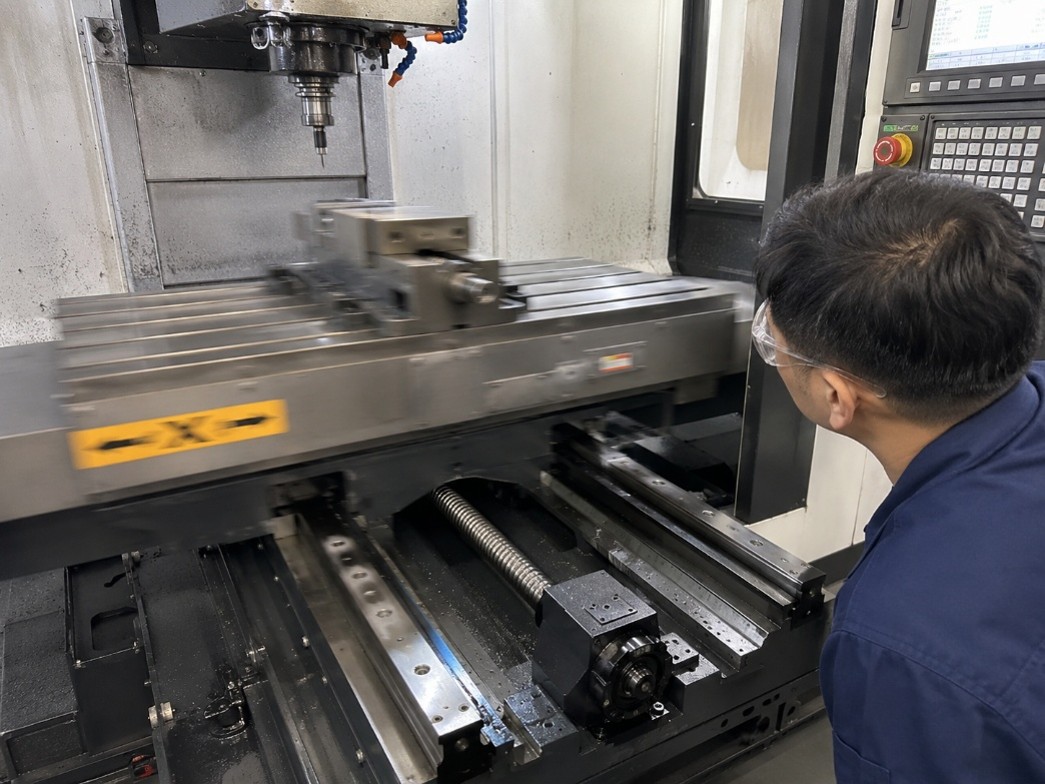
Bàn máy hoặc cụm chuyển động bị giật
Nếu máy vẫn chạy nhưng chi tiết bị sai kích thước theo phương X, lệch vị trí lỗ, lệch rãnh hoặc sai tọa độ lặp lại theo cùng một hướng, cần kiểm tra trục X thay vì chỉ kiểm tra chương trình gia công.
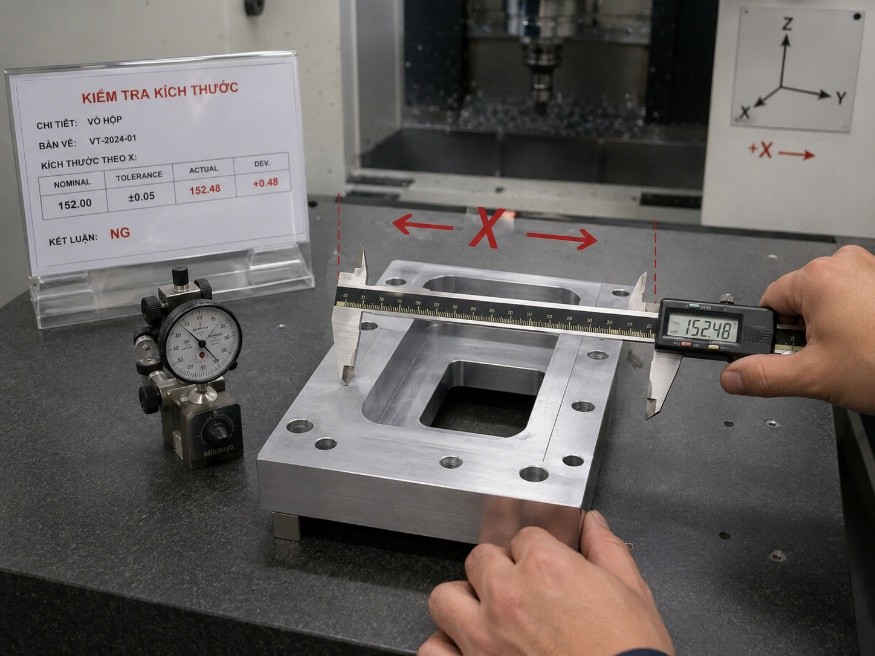
Chi tiết gia công bị sai kích thước theo phương X
Nguyên nhân thường gặp khiến trục X báo lỗi
Nguyên nhân lỗi trục X có thể đến từ cáp động lực, cáp tín hiệu, đầu giắc kết nối, bộ mã hóa vị trí, động cơ điều khiển trục hoặc bộ truyền động servo. Nếu tín hiệu điều khiển hoặc tín hiệu phản hồi không ổn định, máy có thể báo lỗi sai lệch vị trí, lỗi bộ mã hóa hoặc dừng trục để bảo vệ hệ thống.
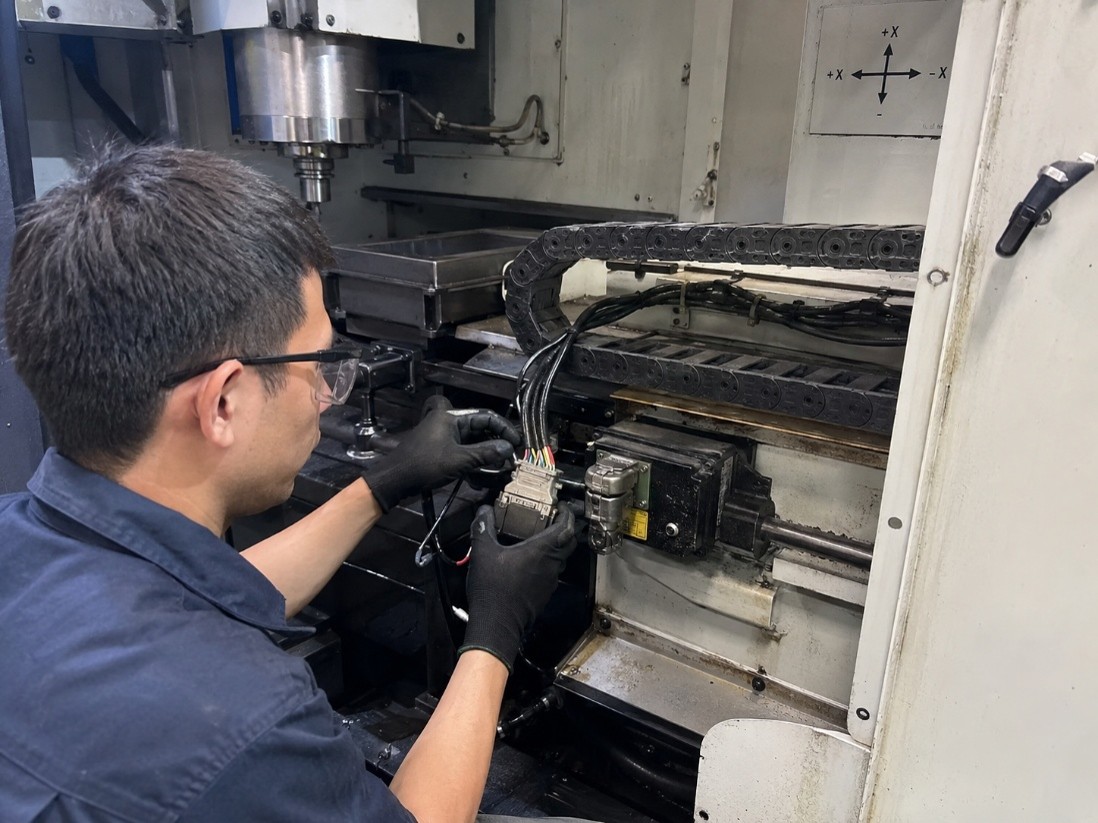
Cáp động lực, cáp tín hiệu hoặc đầu giắc kết nối của trục X
Bộ mã hóa vị trí cũng là vị trí cần kiểm tra. Bộ mã hóa có nhiệm vụ phản hồi vị trí thực tế của trục về hệ điều khiển. Nếu tín hiệu phản hồi sai, mất hoặc nhiễu, hệ điều khiển có thể nhận thấy trục X không đi đúng vị trí yêu cầu và dừng máy để bảo vệ hệ thống.

Bộ mã hóa vị trí trục X
Cách kiểm tra ban đầu khi máy phay CNC báo lỗi trục X
Khi máy báo lỗi trục X, trước tiên cần ghi lại mã lỗi, thời điểm lỗi xuất hiện và trạng thái máy lúc đó. Sau đó kiểm tra khu vực chuyển động của trục X, gồm phoi kẹt, vật cản, tấm che, dầu bôi trơn, ray dẫn hướng, vít me bi, khớp nối và cảm biến về gốc.
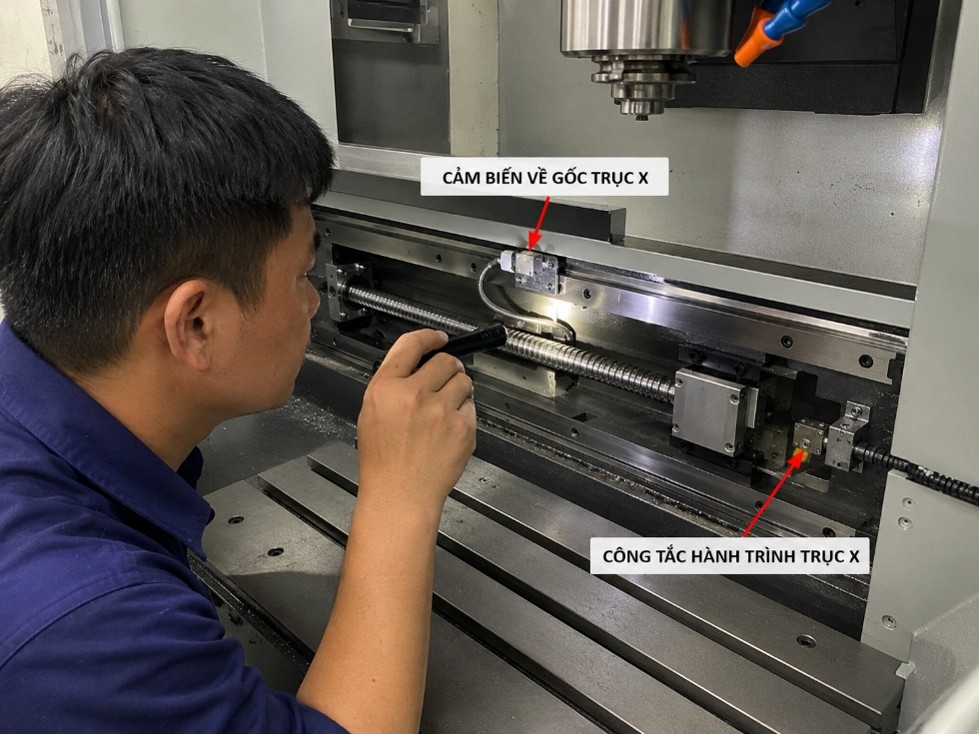
Kiểm tra khu vực chuyển động của trục X
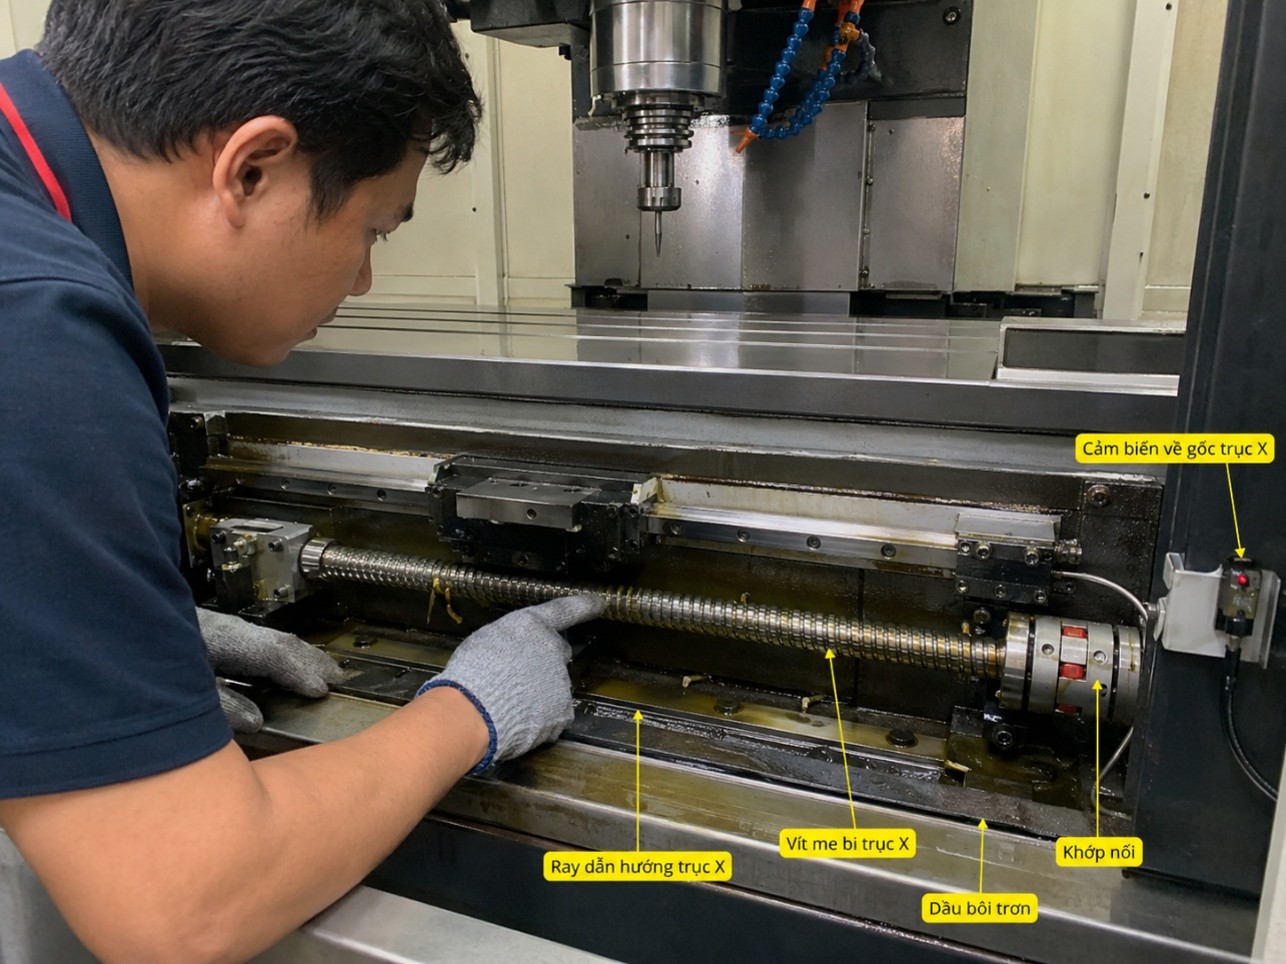
Dầu bôi trơn, ray dẫn hướng, vít me bi, khớp nối và cảm biến về gốc trục X
Nếu điều kiện an toàn cho phép, có thể chạy thử trục X ở tốc độ thấp để xem trục có chạy êm, có điểm nặng, có tiếng kêu lạ hoặc có dừng tại cùng một vị trí không. Với lỗi liên quan đến bộ mã hóa, bộ truyền động hoặc thông số điều khiển, nên đối chiếu tài liệu của hệ điều khiển và gọi kỹ thuật kiểm tra nếu lỗi lặp lại nhiều lần.
>> Máy phay đứng CNC LUZHONG dòng VMC550 mang đến giải pháp gia công chính xác và hiệu quả cho các xưởng cơ khí
Máy phay CNC bị lỗi trục Y
Máy phay CNC bị lỗi trục Y là tình trạng trục Y không di chuyển đúng theo lệnh điều khiển, không về gốc ổn định hoặc tạo sai số theo phương Y trong quá trình gia công. Trên nhiều máy phay CNC, trục Y thường liên quan đến chuyển động trước – sau của bàn máy hoặc cụm chuyển động, tùy kết cấu từng dòng máy.
Về nguyên lý, lỗi trục Y khá giống lỗi trục X vì đều thuộc hệ thống chạy dao của máy. Điểm khác chủ yếu nằm ở hướng sai số. Khi trục Y gặp lỗi, chi tiết có thể bị lệch tâm lỗ, lệch rãnh, sai vị trí hốc phay, sai biên dạng hoặc sai khoảng cách giữa các vị trí gia công theo phương Y.
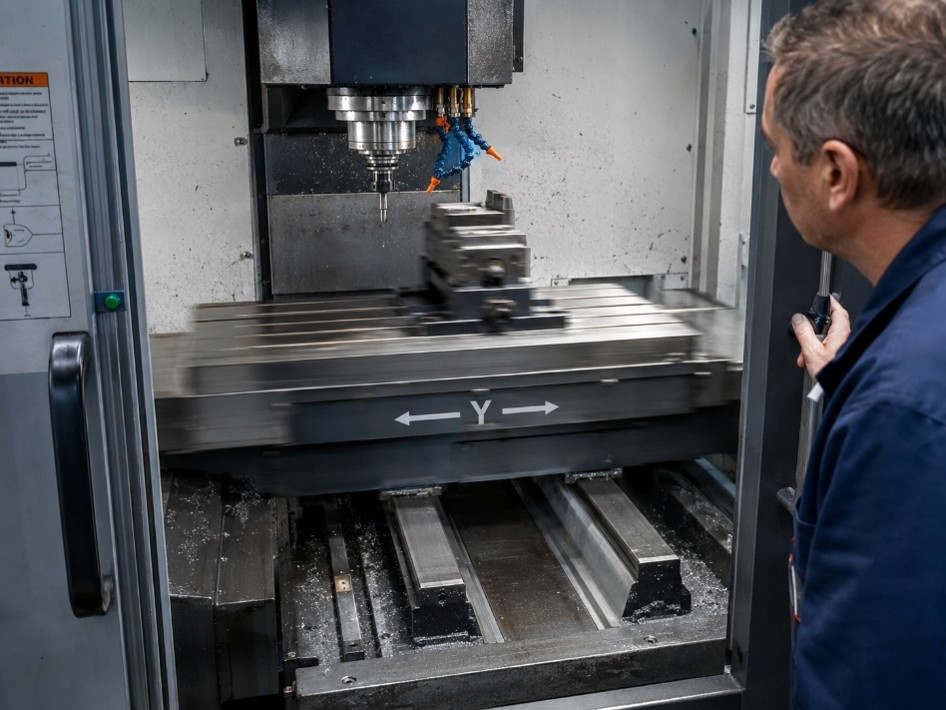
Máy phay CNC bị lỗi trục Y
Dấu hiệu lỗi trục Y trên máy phay CNC
Dấu hiệu thường gặp là máy báo lỗi trục Y khi về gốc, chạy tay, chạy nhanh hoặc chạy chương trình. Trục Y có thể không chạy, chạy được một đoạn rồi dừng, chạy giật, chạy không đều hoặc báo lỗi khi đổi chiều chuyển động.
Nếu máy vẫn chạy nhưng chi tiết bị sai tọa độ theo phương Y, cần kiểm tra trục Y thay vì chỉ kiểm tra chương trình. Các lỗi như lỗ khoan lệch tâm, rãnh không đúng vị trí, hốc phay bị lệch biên hoặc sai số lặp lại theo hướng trước – sau đều có thể liên quan đến trục Y.
Nguyên nhân thường gặp khiến trục Y báo lỗi
Nguyên nhân lỗi trục Y thường tương tự trục X, gồm cáp động lực, cáp tín hiệu, đầu giắc kết nối, bộ mã hóa vị trí, động cơ điều khiển trục, bộ truyền động servo, vít me bi, khớp nối, ổ đỡ, ray dẫn hướng, bôi trơn, cảm biến về gốc hoặc công tắc hành trình.
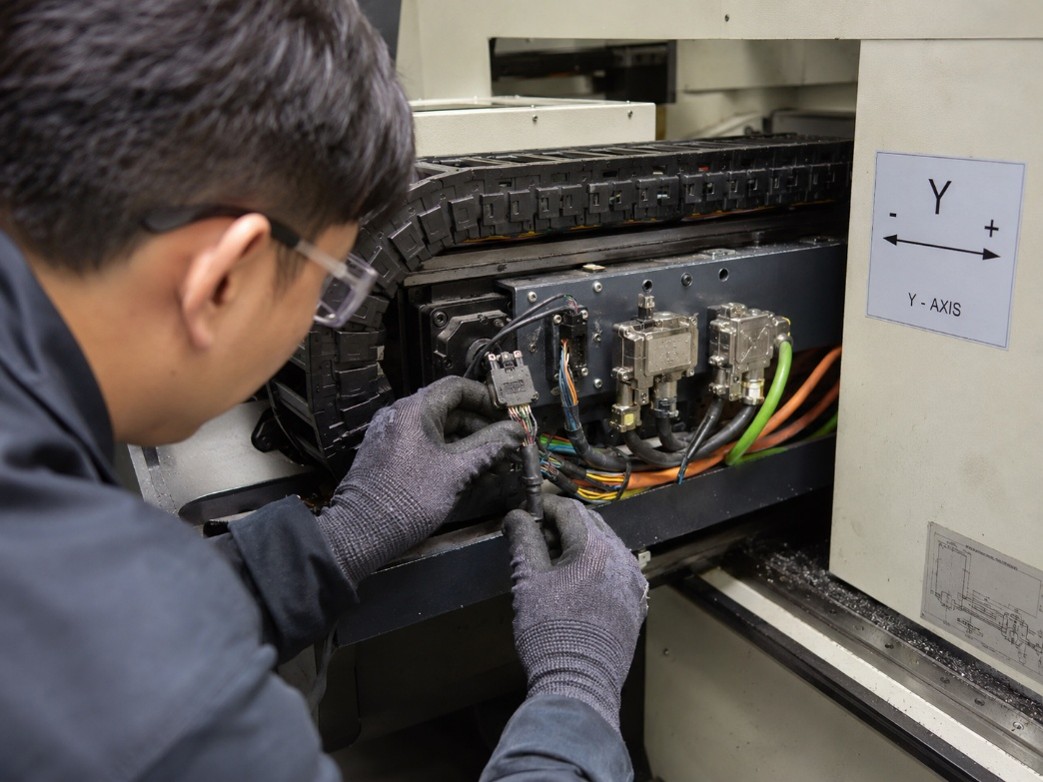
Cáp động lực, cáp tín hiệu hoặc đầu giắc kết nối của trục Y
Ngoài ra, trục Y có thể báo lỗi nếu ray dẫn hướng bám phoi, vít me bi có điểm nặng, khớp nối lệch sau va chạm hoặc cảm biến về gốc nhận tín hiệu không ổn định. Nếu lỗi xuất hiện tại cùng một vị trí trên hành trình, nên ưu tiên kiểm tra phoi kẹt, ray dẫn hướng, vít me bi và vùng chuyển động của trục Y.
Cách kiểm tra nhanh khi máy phay CNC báo lỗi trục Y
Khi máy báo lỗi trục Y, cần ghi lại mã lỗi, thời điểm lỗi xuất hiện và trạng thái máy lúc đó. Sau đó kiểm tra vùng hành trình trục Y xem có phoi kẹt, vật cản, tấm che lệch, ray dẫn hướng bẩn hoặc dấu hiệu va chạm không.
Nếu điều kiện an toàn cho phép, có thể chạy thử trục Y ở tốc độ thấp để xem trục có chạy êm, có tiếng kêu lạ, có điểm nặng hoặc có dừng tại một vị trí cố định không. Tiếp theo, kiểm tra dầu bôi trơn, cảm biến về gốc, cáp tín hiệu, cáp động lực và đầu giắc của trục Y. Nếu lỗi lặp lại nhiều lần hoặc chi tiết liên tục bị sai theo phương Y, xưởng nên dừng máy để kỹ thuật kiểm tra trước khi tiếp tục gia công.
>> Máy phay đứng CNC LUZHONG dòng VMC850 xử lý linh hoạt các chi tiết có quy mô lớn mà vẫn giữ độ chính xác
Máy phay CNC bị lỗi trục Z
Máy phay CNC bị lỗi trục Z là tình trạng trục Z không chuyển động đúng lệnh, không giữ vị trí ổn định hoặc tạo sai số theo chiều sâu gia công. Trục Z thường điều khiển chuyển động lên xuống của cụm trục chính hoặc bàn máy, nên lỗi ở trục này có thể gây sai chiều sâu cắt, va dao, gãy dao hoặc mất an toàn khi vận hành.
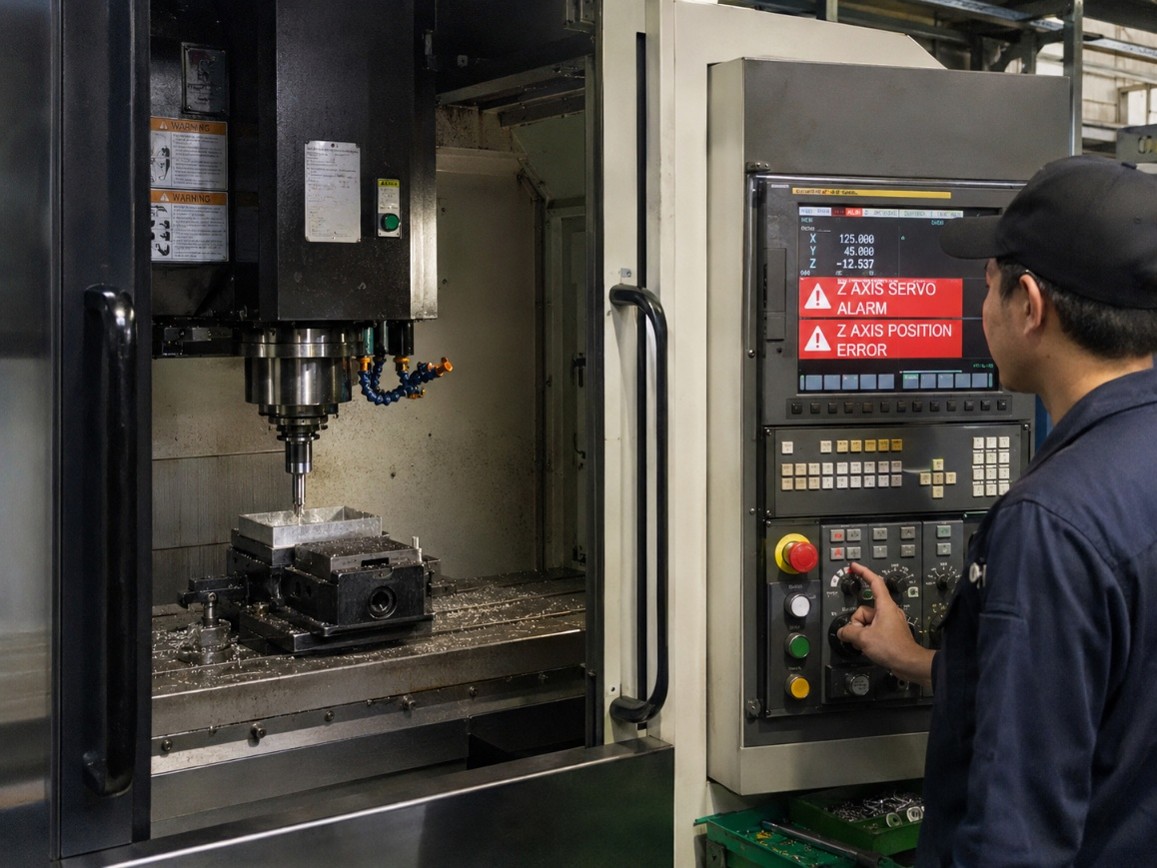
Máy phay CNC bị lỗi trục Z
Dấu hiệu lỗi trục Z trên máy phay CNC
Dấu hiệu thường gặp là máy báo lỗi trục Z khi về gốc, chạy tay, chạy nhanh, thay dao hoặc khi dao bắt đầu ăn xuống vật liệu. Trục Z có thể không chạy, chỉ chạy được một đoạn rồi dừng, chạy giật, chạy nặng hoặc phát tiếng kêu bất thường khi nâng hạ.
Một số trường hợp máy vẫn chạy nhưng chi tiết bị sai chiều sâu, như lỗ khoan không đạt chiều sâu, hốc phay bị sâu hoặc nông hơn chương trình, bậc gia công sai chiều cao hoặc dao ăn xuống bất thường. Nếu đầu máy có dấu hiệu tụt nhẹ, trục không giữ được vị trí hoặc có tiếng kêu lớn khi lên xuống, cần dừng máy để kiểm tra trước khi tiếp tục gia công.
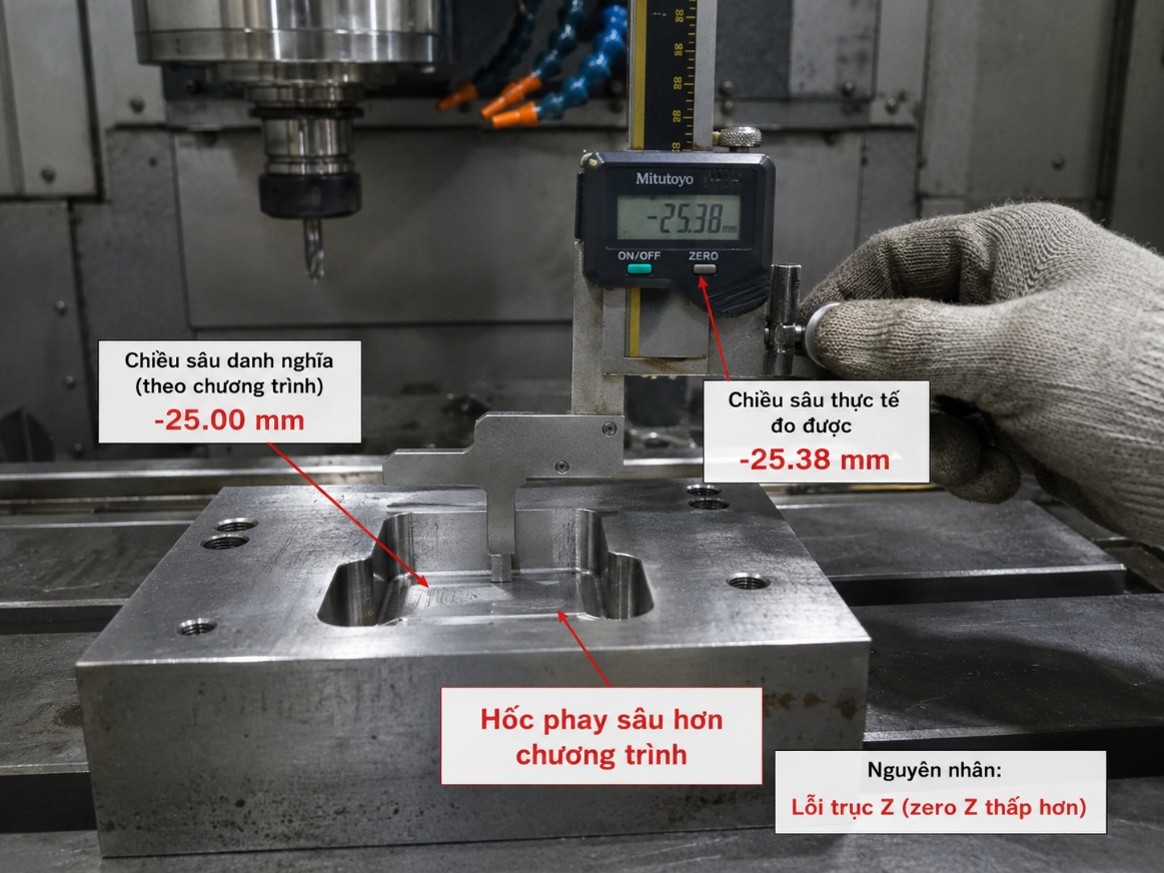
Hốc phay bị sâu hơn chương trình
Nguyên nhân thường gặp khiến trục Z báo lỗi
Nguyên nhân lỗi trục Z có thể đến từ cáp động lực, cáp tín hiệu, đầu giắc kết nối, bộ mã hóa vị trí, động cơ điều khiển trục hoặc bộ truyền động servo. Nếu tín hiệu điều khiển hoặc tín hiệu phản hồi không ổn định, máy có thể báo lỗi sai lệch vị trí, lỗi servo hoặc dừng trục để bảo vệ hệ thống.

Cáp động lực, cáp tín hiệu hoặc đầu giắc kết nối trục Z
Về phần cơ khí, vít me bi, khớp nối, ổ đỡ, ray dẫn hướng và hệ thống bôi trơn ảnh hưởng trực tiếp đến độ mượt và khả năng giữ vị trí của trục Z. Riêng trục Z cần kiểm tra thêm phanh trục, tải cụm đầu máy và khả năng tụt trục. Ngoài ra, dao mòn, dao gá quá dài, chiều sâu cắt lớn, lượng chạy dao không phù hợp hoặc phoi kẹt cũng có thể làm tải trục Z tăng bất thường.
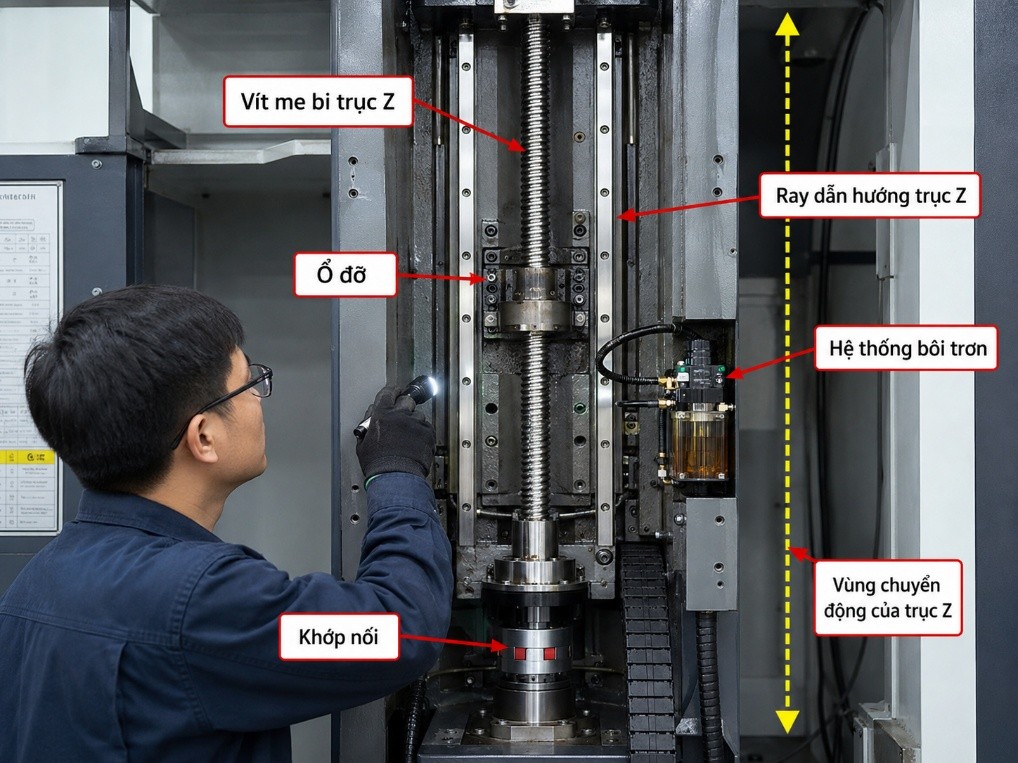
Vít me bi, khớp nối, ổ đỡ, ray dẫn hướng và hệ thống bôi trơn
Cách kiểm tra ban đầu khi máy phay CNC báo lỗi trục Z
Khi máy báo lỗi trục Z, cần ghi lại mã lỗi, thời điểm lỗi xuất hiện và trạng thái máy lúc đó. Cần xác định lỗi xảy ra khi về gốc, chạy tay, nâng trục, hạ trục, thay dao hay khi dao đang cắt vật liệu.
Sau đó, kiểm tra vùng chuyển động của trục Z xem có phoi kẹt, vật cản, tấm che lệch, dấu hiệu va chạm hoặc điểm kẹt khi lên xuống không. Nếu điều kiện an toàn cho phép, có thể chạy thử trục Z ở tốc độ thấp để quan sát tiếng kêu, điểm nặng và khả năng giữ vị trí.
Tiếp theo, kiểm tra dầu bôi trơn, ray dẫn hướng, vít me bi, khớp nối, ổ đỡ, cảm biến về gốc, cáp tín hiệu, cáp động lực và đầu giắc của trục Z. Nếu trục Z có dấu hiệu tụt, không giữ tọa độ, báo lỗi bộ mã hóa, lỗi servo hoặc lỗi bộ truyền động lặp lại nhiều lần, xưởng nên dừng máy và gọi kỹ thuật kiểm tra trước khi chạy tiếp.
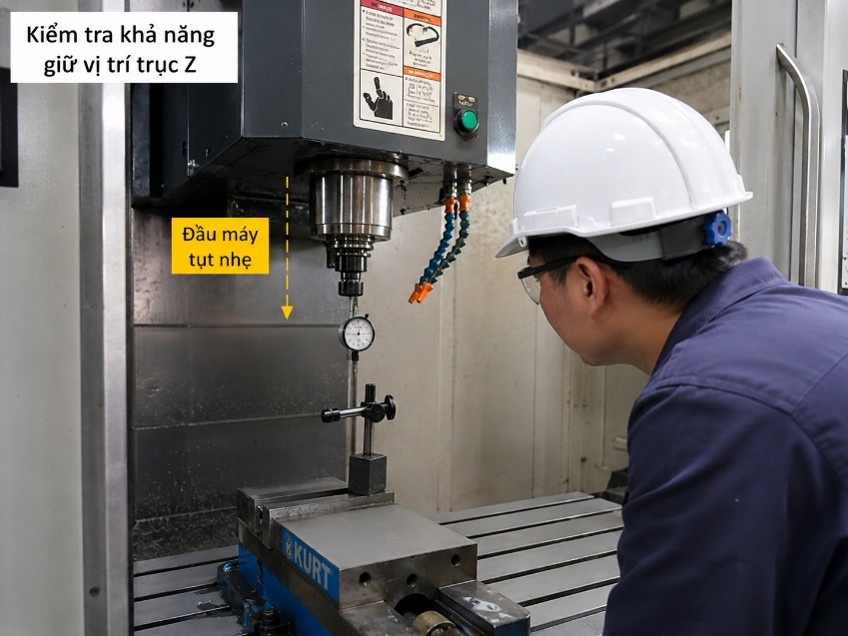
Khả năng giữ vị trí của trục
>> Máy phay đứng CNC LUZHONG dòng VMC1060 đáp ứng mạnh mẽ các yêu cầu gia công chi tiết lớn mà vẫn đảm bảo độ chính xác cao
Cách hạn chế lỗi trục X/Y/Z trên máy phay CNC
Để hạn chế lỗi trục X/Y/Z trên máy phay CNC, xưởng cần kiểm soát tốt cả cơ khí, điện điều khiển và điều kiện gia công. Ba trục X, Y và Z đều thuộc hệ thống chạy dao, nên nếu phoi kẹt, thiếu bôi trơn, cáp lỏng, cảm biến bẩn hoặc trục thường xuyên làm việc quá tải, máy rất dễ báo lỗi trục, chạy sai vị trí hoặc dừng giữa chương trình.
Vệ sinh phoi và khu vực chuyển động sau khi gia công
Phoi, bụi kim loại và dầu bẩn có thể bám vào vùng chuyển động của trục, tấm che, ray dẫn hướng, cảm biến về gốc hoặc công tắc hành trình. Nếu không vệ sinh thường xuyên, phoi có thể làm trục chạy nặng, cảm biến nhận sai tín hiệu hoặc gây kẹt cơ khí tại một đoạn hành trình.
Sau mỗi ca gia công, người vận hành nên vệ sinh vùng làm việc, kiểm tra tấm che trục, khu vực ray dẫn hướng, vùng gần cảm biến và các vị trí dễ tích phoi. Với các nguyên công tạo nhiều phoi như phay hốc, phay rãnh sâu hoặc gia công vật liệu khó thoát phoi, cần kiểm tra kỹ hơn trước khi chạy chương trình tiếp theo.
Kiểm tra bôi trơn ray dẫn hướng và vít me bi định kỳ
Ray dẫn hướng và vít me bi ảnh hưởng trực tiếp đến độ mượt, độ chính xác và tải làm việc của trục X/Y/Z. Nếu hệ thống bôi trơn hoạt động không ổn định, trục có thể chạy nặng, phát tiếng kêu, tăng tải cho động cơ điều khiển trục và làm máy báo lỗi khi chạy nhanh hoặc đổi chiều.
Xưởng nên kiểm tra dầu bôi trơn, đường ống, đầu chia dầu và tình trạng bề mặt ray dẫn hướng, vít me bi theo lịch bảo dưỡng. Nếu thấy trục chạy nặng, có tiếng kêu, bề mặt vít me khô hoặc dầu bôi trơn phân bố không đều, cần xử lý sớm trước khi lỗi lan sang vít me bi, ổ đỡ, ray dẫn hướng hoặc bộ truyền động.
Không để trục làm việc quá tải trong thời gian dài
Trục X/Y/Z có thể báo lỗi nếu phải làm việc trong điều kiện tải quá nặng. Nguyên nhân thường đến từ dao mòn, dao gá quá dài, chiều sâu cắt lớn, lượng chạy dao cao, phôi kẹp chưa chắc, phoi thoát kém hoặc chương trình gia công chưa phù hợp.
Để hạn chế lỗi, cần chọn dao cắt phù hợp với vật liệu, cài đặt tốc độ trục chính, lượng chạy dao và chiều sâu cắt hợp lý. Nếu máy báo lỗi khi dao bắt đầu ăn vào vật liệu, không nên chỉ xóa lỗi rồi chạy tiếp. Cần kiểm tra lại dao, đầu kẹp dao, phôi, đồ gá, chế độ cắt và khả năng thoát phoi trước khi kết luận lỗi nằm ở trục.
>> Máy phay đứng CNC LUZHONG X series mang tốc độ trục chính lên tới 8 000 vòng/phút, khung máy vững chắc chịu tải từ 2,1 đến 3 tấn
Kiểm tra cáp, đầu giắc và cảm biến khi bảo dưỡng máy
Cáp động lực, cáp tín hiệu, đầu giắc, cảm biến về gốc và công tắc hành trình là các vị trí nên được kiểm tra định kỳ. Dây bị lỏng, dập, gập, đứt ngầm, bám dầu hoặc đầu giắc tiếp xúc kém có thể làm tín hiệu điều khiển và tín hiệu phản hồi không ổn định.
Khi bảo dưỡng máy, nên kiểm tra khu vực cáp đi theo trục, đầu nối gần động cơ điều khiển trục, bộ mã hóa vị trí, cảm biến về gốc và công tắc hành trình. Nếu cảm biến bám dầu, phoi hoặc bụi kim loại, cần vệ sinh và kiểm tra lại vị trí lắp. Nếu lỗi xuất hiện lúc có lúc không, cần đặc biệt chú ý đến cáp chuyển động theo trục và các đầu giắc dễ bị rung trong quá trình gia công.
Ghi nhận lỗi sớm để tránh hỏng lan sang cụm truyền động
Nhiều lỗi trục X/Y/Z không xuất hiện đột ngột mà có dấu hiệu từ trước, như trục chạy nặng, tiếng kêu lạ, sai số kích thước lặp lại, máy thỉnh thoảng không về gốc ổn định hoặc báo lỗi rồi tự hết. Nếu bỏ qua các dấu hiệu này, lỗi nhỏ có thể chuyển thành lỗi lớn, làm hỏng vít me bi, ray dẫn hướng, ổ đỡ, động cơ điều khiển trục hoặc bộ truyền động.
Xưởng nên ghi lại các lỗi đã gặp, thời điểm phát sinh lỗi, trục bị lỗi, mã cảnh báo, điều kiện gia công và cách đã xử lý. Việc ghi nhận này giúp kỹ thuật viên khoanh vùng nguyên nhân nhanh hơn trong những lần kiểm tra sau. Với các lỗi lặp lại nhiều lần, trục Z có dấu hiệu tụt, trục chạy sai vị trí hoặc máy báo lỗi bộ mã hóa, lỗi bộ truyền động, xưởng nên dừng máy để kiểm tra thay vì tiếp tục chạy sản xuất.
Kiểm tra đúng quy trình giúp giảm rủi ro khi máy báo lỗi trục
Máy phay CNC bị lỗi trục X/Y/Z có thể xuất phát từ nhiều nguyên nhân như cáp tín hiệu, cáp động lực, bộ mã hóa vị trí, động cơ điều khiển trục, bộ truyền động servo, vít me bi, ray dẫn hướng, bôi trơn, cảm biến về gốc hoặc tình trạng kẹt cơ khí. Trong đó, trục X và trục Y thường ảnh hưởng đến tọa độ, kích thước và vị trí gia công trên mặt phẳng, còn trục Z cần được kiểm tra cẩn thận hơn vì liên quan trực tiếp đến chiều sâu cắt, chuyển động nâng hạ và nguy cơ va dao.
Khi máy báo lỗi trục, xưởng nên ghi lại mã lỗi, xác định lỗi nằm ở trục nào và kiểm tra từ các yếu tố cơ bản như phoi kẹt, bôi trơn, cảm biến, cáp và đầu giắc trước khi can thiệp sâu. Nếu xưởng đang cần lựa chọn máy phay CNC phù hợp, kiểm tra cấu hình máy hoặc tư vấn giải pháp gia công ổn định hơn, hãy liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long để được hỗ trợ theo nhu cầu sản xuất thực tế.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/