
Tư vấn kĩ thuật
Mã lỗi Fanuc thường gặp trên máy phay CNC: Servo, Spindle, Overtravel, ATC và PMC
Trong quá trình vận hành, máy phay CNC Fanuc có thể dừng do sự cố tại hệ truyền động chạy dao, trục chính, giới hạn hành trình, bộ thay dao tự động hoặc bộ điều khiển máy khả trình. Việc đọc đúng mã lỗi Fanuc giúp xác định nhóm bất thường và lựa chọn hướng kiểm tra phù hợp, nhưng chưa đủ để kết luận linh kiện nào đã hỏng. Bài viết tổng hợp những lỗi máy phay CNC Fanuc phổ biến, cách nhận biết mã trên màn hình điều khiển, bộ khuếch đại và cảnh báo do nhà chế tạo máy thiết lập. Qua đó, người vận hành có thể hiểu rõ các lỗi thường gặp của máy CNC và áp dụng cách khắc phục lỗi máy CNC an toàn, hạn chế gián đoạn sản xuất.
Mã lỗi Fanuc là gì?
Mã lỗi Fanuc là số hiệu và thông báo được hệ điều khiển tạo ra khi phát hiện trạng thái vận hành bất thường. Mã lỗi giúp xác định nhóm sự cố liên quan đến chương trình, hệ truyền động chạy dao, trục chính, giới hạn hành trình, bộ thay dao tự động hoặc bộ điều khiển máy khả trình. Tuy nhiên, mã lỗi Fanuc chỉ cung cấp hướng chẩn đoán ban đầu, không phải lúc nào cũng xác định chính xác linh kiện bị hỏng.
Trên lỗi máy phay CNC Fanuc, cảnh báo có thể xuất hiện trên màn hình điều khiển hoặc đèn trạng thái của bộ khuếch đại. Hai loại mã này sử dụng hệ thống đánh số khác nhau nên không thể tra cứu thay thế cho nhau.
Ngoài ra, một số lỗi máy CNC do chương trình điều khiển của hãng chế tạo máy tạo ra. Trên Series 0i-C, cảnh báo ngoài từ 1000 đến 1999 có thể liên quan đến cửa bảo vệ, bôi trơn, áp suất hoặc chu trình thay dao. Vì vậy, khi tra mã lỗi Fanuc, cần ghi đủ số mã, nội dung, vị trí hiển thị, dòng điều khiển và hãng máy. Đây là cơ sở phân biệt các lỗi thường gặp của máy CNC và lựa chọn đúng cách khắc phục lỗi máy CNC.
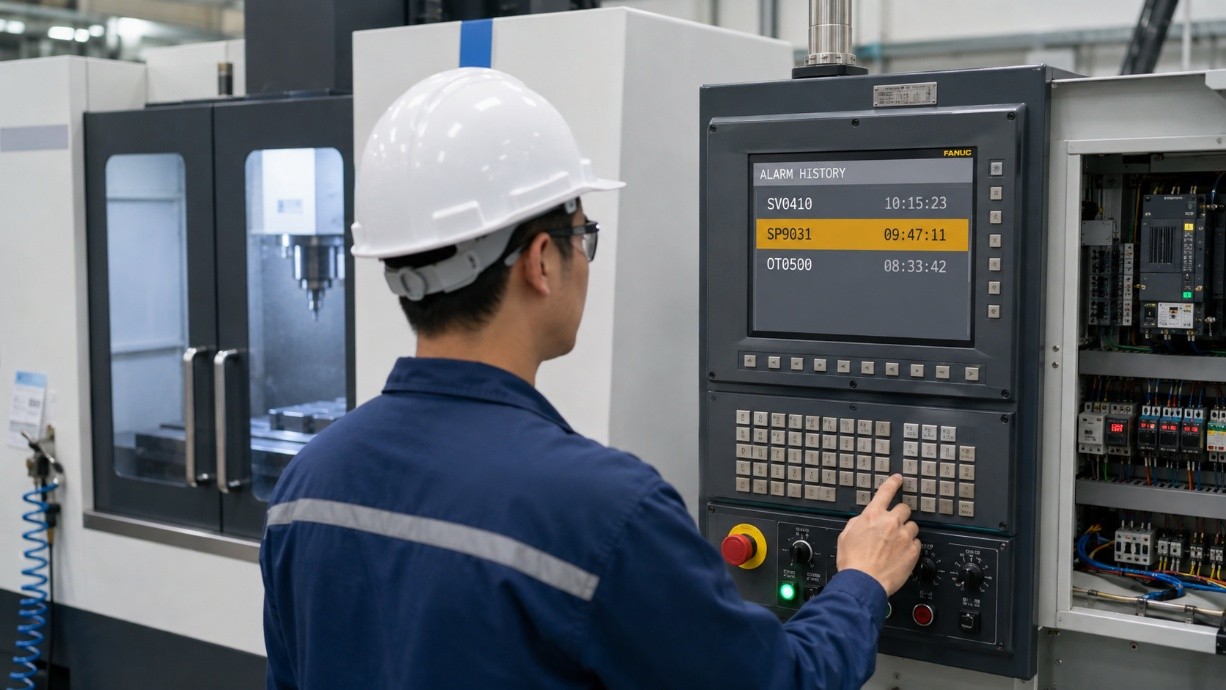
Cách đọc mã lỗi Fanuc trên máy phay CNC
Để đọc đúng mã lỗi Fanuc, cần xác định mã xuất hiện trên màn hình điều khiển, bộ khuếch đại hay do bộ điều khiển máy khả trình tạo ra. Đây là ba hệ thống cảnh báo khác nhau và không thể sử dụng chung một bảng tra cứu.
Mã cảnh báo hiển thị trên màn hình CNC
Khi xuất hiện lỗi máy phay CNC Fanuc, cần ghi lại đầy đủ tiền tố, số mã, nội dung thông báo và tên trục liên quan. Tiền tố SV thường chỉ nhóm truyền động chạy dao, SP chỉ nhóm trục chính, OT chỉ tình trạng vượt hành trình và EX chỉ cảnh báo ngoài. Cách hiển thị có thể thay đổi theo dòng điều khiển và phiên bản phần mềm.
Không nên chỉ ghi phần số vì cùng một số có thể mang ý nghĩa khác khi đi kèm tiền tố khác. Người vận hành cũng cần kiểm tra lịch sử cảnh báo để xác định lỗi xuất hiện khi khởi động, chạy dao, quay trục chính hay thay dao. Những dữ liệu này giúp khoanh vùng mã lỗi Fanuc trước khi tiến hành kiểm tra.

>> Máy tiện ren ống CNC LUZHONG dòng QK1313 mang khả năng tiện ren ống rộng từ 30 mm đến 250 mm
Mã hiển thị trên bộ khuếch đại
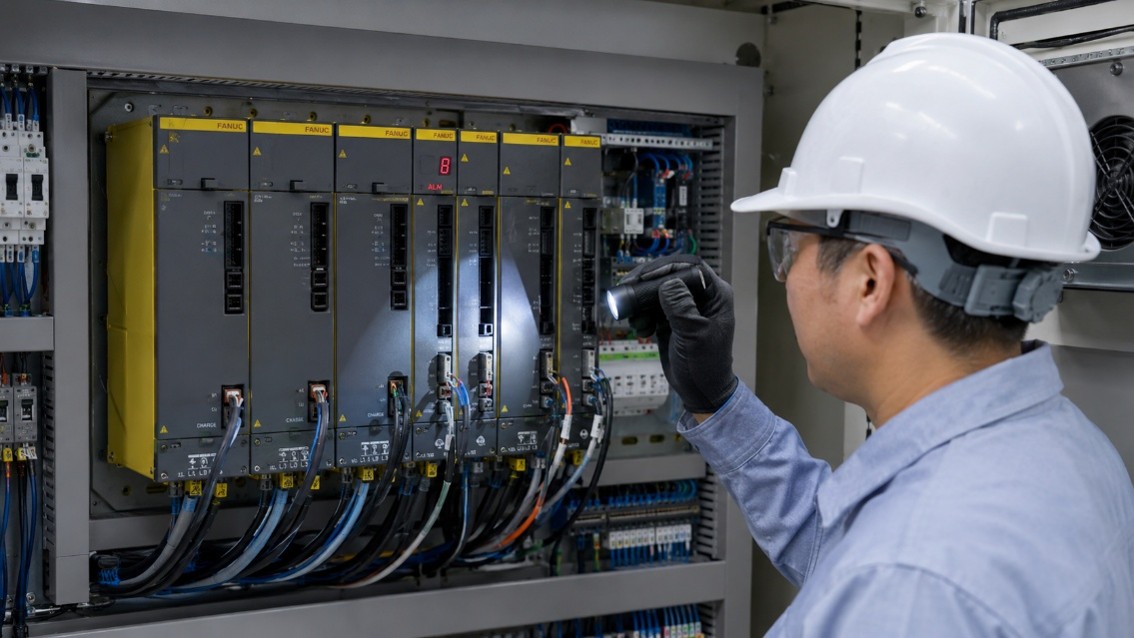
Mô-đun cấp nguồn, bộ khuếch đại chạy dao và bộ khuếch đại trục chính đều có đèn hiển thị trạng thái riêng. Mã tại đây không phải lúc nào cũng trùng với mã lỗi Fanuc trên màn hình CNC. Vì vậy, cần xác định đúng loại mô-đun, ký hiệu thiết bị và mã đang hiển thị trước khi tra cứu.
Cùng một số mã nhưng xuất hiện trên các mô-đun khác nhau có thể biểu thị các sự cố khác nhau. Không được kết luận hỏng bộ khuếch đại chỉ dựa vào mã trên màn hình điều khiển.
Cảnh báo ngoài do bộ điều khiển máy khả trình tạo ra
Trên Series 0i-C, dải 1000–1999 có thể được sử dụng cho cảnh báo ngoài. Nội dung này do hãng chế tạo máy thiết lập để giám sát cửa bảo vệ, áp suất, bôi trơn, ổ dao, tay thay dao và các điều kiện liên động khác.
Do đó, hai máy sử dụng cùng hệ FANUC vẫn có thể hiển thị mã thay dao khác nhau. Khi gặp nhóm lỗi máy CNC này, cần tra sổ tay của đúng hãng máy, kiểm tra trạng thái đầu vào, đầu ra và bước đang dừng trong chương trình tuần tự. Không tự ý sửa chương trình hoặc đấu tắt tín hiệu an toàn.
Đọc đúng vị trí phát sinh, đầy đủ tiền tố và nội dung cảnh báo là bước đầu để phân biệt các lỗi thường gặp của máy CNC và lựa chọn đúng cách khắc phục lỗi máy CNC.
>> Máy tiện đứng CNC LUZHONG dòng VTC1250 hoạt động với độ chính xác cao, với sai số định vị và lặp lại lần lượt là ±0.01 mm và ±0.0075 mm
Cách đọc mã lỗi Fanuc trên máy phay CNC
Để đọc đúng mã lỗi Fanuc, cần xác định cảnh báo xuất hiện trên màn hình CNC, bộ khuếch đại hay được tạo bởi bộ điều khiển máy khả trình. Ba loại mã này có cách tra cứu khác nhau.
Mã cảnh báo trên màn hình CNC
Khi xuất hiện lỗi máy phay CNC Fanuc, cần ghi đầy đủ tiền tố, số mã, nội dung thông báo và tên trục. Tiền tố SV thường chỉ hệ truyền động chạy dao, SP chỉ trục chính, OT chỉ vượt hành trình và EX chỉ cảnh báo ngoài. Cách hiển thị có thể thay đổi theo dòng điều khiển nên không được bỏ tiền tố hoặc các chữ số đầu.
Lịch sử cảnh báo cũng cần được kiểm tra để xác định mã lỗi Fanuc phát sinh khi khởi động, chạy dao, quay trục chính hay thay dao.
Mã trên bộ khuếch đại
Mô-đun cấp nguồn, bộ khuếch đại chạy dao và bộ khuếch đại trục chính có đèn trạng thái riêng. Mã tại đây không nhất thiết trùng với mã trên màn hình CNC. Cần xác định đúng loại mô-đun, ký hiệu thiết bị và số mã trước khi tra cứu, vì cùng một số có thể mang ý nghĩa khác trên từng bộ phận.
Cảnh báo ngoài do bộ điều khiển máy khả trình tạo ra
Trên Series 0i-C, dải 1000–1999 có thể được dùng cho cảnh báo ngoài liên quan đến cửa bảo vệ, áp suất, bôi trơn hoặc bộ thay dao. Nội dung do hãng chế tạo máy thiết lập nên hai máy cùng dùng FANUC vẫn có thể hiển thị mã khác nhau.
Với nhóm lỗi máy CNC này, cần tra đúng sổ tay của hãng máy và kiểm tra trạng thái đầu vào, đầu ra. Đọc chính xác nguồn phát cảnh báo là cơ sở lựa chọn đúng cách khắc phục lỗi máy CNC.
>> Máy tiện CNC băng phẳng LUZHONG CK61E series là lựa chọn tối ưu cho các doanh nghiệp cơ khí cần gia công chi tiết lớn, dài và nặng
Mã lỗi Fanuc nhóm Servo trên máy phay CNC
Mã lỗi Fanuc nhóm Servo cảnh báo sự cố tại hệ truyền động chạy dao, gồm bộ khuếch đại, động cơ, bộ mã hóa và cơ cấu chuyển động của từng trục. Khi lỗi máy phay CNC Fanuc xuất hiện, cần ghi lại đầy đủ mã, trục bị lỗi và trạng thái vận hành. Không nên chỉ dựa vào mã cảnh báo để kết luận linh kiện đã hỏng vì cùng một lỗi máy CNC có thể bắt nguồn từ cơ khí, dây dẫn, tham số hoặc thiết bị điện.
Các mã Servo thường gặp
| Mã lỗi Fanuc | Ý nghĩa và vị trí cần kiểm tra |
| 404 | Tín hiệu sẵn sàng của bộ khuếch đại không phù hợp với lệnh điều khiển. Kiểm tra nguồn cấp, bộ khuếch đại và đường truyền tín hiệu. |
| 405 | Trục không hoàn thành quá trình trở về điểm tham chiếu. Kiểm tra bộ mã hóa, công tắc giảm tốc và tham số điểm tham chiếu. |
| 409 | Tải hoặc mô-men của động cơ bất thường. Nguyên nhân có thể là trục bị kẹt, bôi trơn kém hoặc tải gia công quá lớn. |
| 410 | Sai lệch vị trí vượt giới hạn khi trục dừng. Kiểm tra phanh trục đứng, vít me bi, bộ mã hóa và giới hạn sai lệch được cài đặt. |
| 411 | Sai lệch vị trí vượt giới hạn khi trục đang chuyển động. Đây là một trong các lỗi thường gặp của máy CNC khi cơ cấu truyền động bị cản hoặc động cơ không theo kịp lệnh. |
| 417 | Tham số hệ truyền động chạy dao không đúng. Cần đối chiếu bản sao lưu và đúng cấu hình động cơ của máy. |
| 430 | Động cơ chạy dao quá nhiệt. Kiểm tra tải, chu kỳ vận hành, khả năng tản nhiệt và cảm biến nhiệt. |
| 431 | Mô-đun biến đổi hoặc bộ khuếch đại bị quá tải, quá nhiệt. Cần kiểm tra quạt làm mát, nhiệt độ tủ điện và tải của hệ thống. |
Các mã trên được dùng trong dòng điều khiển Fanuc 0i-C. Cách hiển thị có thể thay đổi theo thế hệ bộ điều khiển, vì vậy phải đối chiếu đúng sổ tay của máy trước khi thực hiện cách khắc phục lỗi máy CNC.
Cách xử lý lỗi Servo
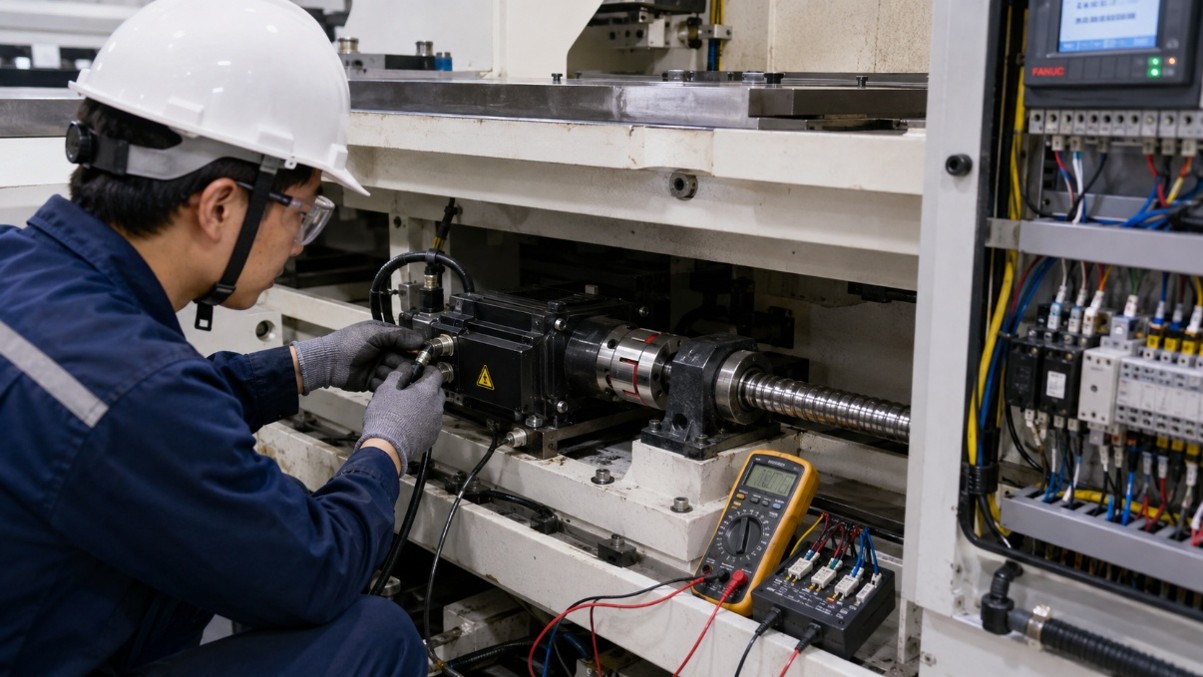
Trước tiên, dừng máy và ghi lại mã lỗi Fanuc, tên trục, thời điểm phát sinh cùng mã trạng thái trên bộ khuếch đại. Tiếp theo, kiểm tra vật cản, tình trạng bôi trơn, ray dẫn hướng, vít me bi và phanh của trục đứng. Nếu phần cơ khí không có dấu hiệu bất thường, kỹ thuật viên mới kiểm tra dây động cơ, dây bộ mã hóa, đầu nối và nguồn cấp.
Không nên xóa lỗi máy phay CNC Fanuc nhiều lần hoặc tự ý thay đổi tham số khi chưa xác định nguyên nhân. Sau khi xử lý, cần chạy trục ở tốc độ thấp, không tải và theo dõi độ ồn, nhiệt độ, dòng tải. Cách khắc phục lỗi máy CNC này giúp hạn chế hỏng bộ khuếch đại, động cơ và cơ cấu truyền động.
>> Máy tiện CNC Thụy Sĩ dụng cụ cắt ngang JSWAY dòng D mang động cơ trục X Y Z công suất cao 850W/750W động cơ servo quán tính lớn
Lỗi máy phay CNC Fanuc thuộc nhóm Spindle
Lỗi máy phay CNC Fanuc thuộc nhóm Spindle liên quan đến trục chính, bộ khuếch đại, động cơ, bộ mã hóa và đường truyền tín hiệu. Khi xuất hiện mã lỗi Fanuc, cần xác định mã đang hiển thị trên màn hình điều khiển hay bộ khuếch đại. Đây là hai hệ mã riêng, không được dùng chung bảng tra cứu.
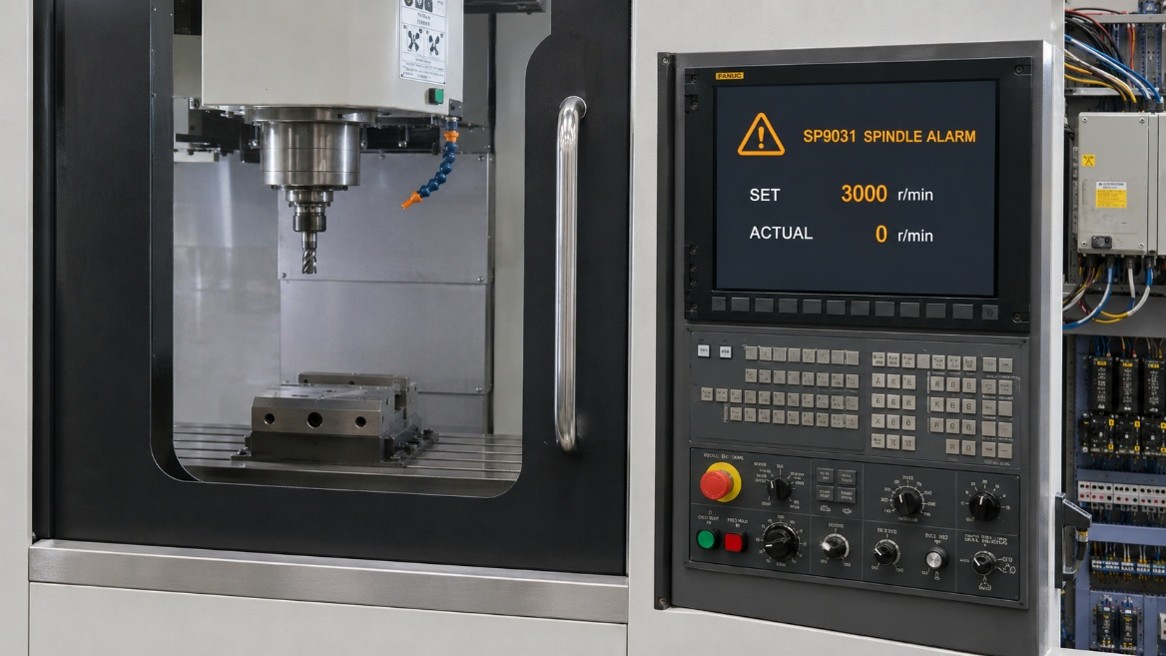
Các mã Spindle thường gặp
| Mã lỗi Fanuc | Ý nghĩa và vị trí cần kiểm tra |
| 704 | Tốc độ trục chính dao động vượt giới hạn cho phép. Kiểm tra tải cắt, bộ mã hóa, dây đai, khớp nối và tín hiệu phản hồi tốc độ. |
| 749 | Lỗi truyền thông với hệ truyền động trục chính. Cần kiểm tra dây truyền tín hiệu, đầu nối và trạng thái bộ khuếch đại. |
| 750 | Liên kết truyền thông trục chính không được thiết lập khi khởi động. Nguyên nhân có thể liên quan đến nguồn cấp, dây truyền tín hiệu hoặc bộ khuếch đại chưa sẵn sàng. |
Bộ khuếch đại trục chính còn có hệ mã hiển thị riêng. Mã 03 cảnh báo cầu chì trong mạch điện một chiều bị đứt hoặc mạch điện có sự cố; mã 06 liên quan đến tín hiệu cảm biến nhiệt động cơ; mã 15 xuất hiện khi trình tự chuyển đổi chế độ không đúng; mã 36 cho biết sai lệch điều khiển vị trí vượt khả năng xử lý; mã 41 và 42 liên quan đến tín hiệu một vòng quay của bộ mã hóa vị trí.
Cách hiển thị và ý nghĩa mã có thể khác nhau giữa các dòng bộ khuếch đại. Vì vậy, khi xử lý lỗi máy CNC, phải ghi lại đầy đủ kiểu bộ khuếch đại và mã trạng thái trước khi tra cứu.
Cách xử lý lỗi Spindle
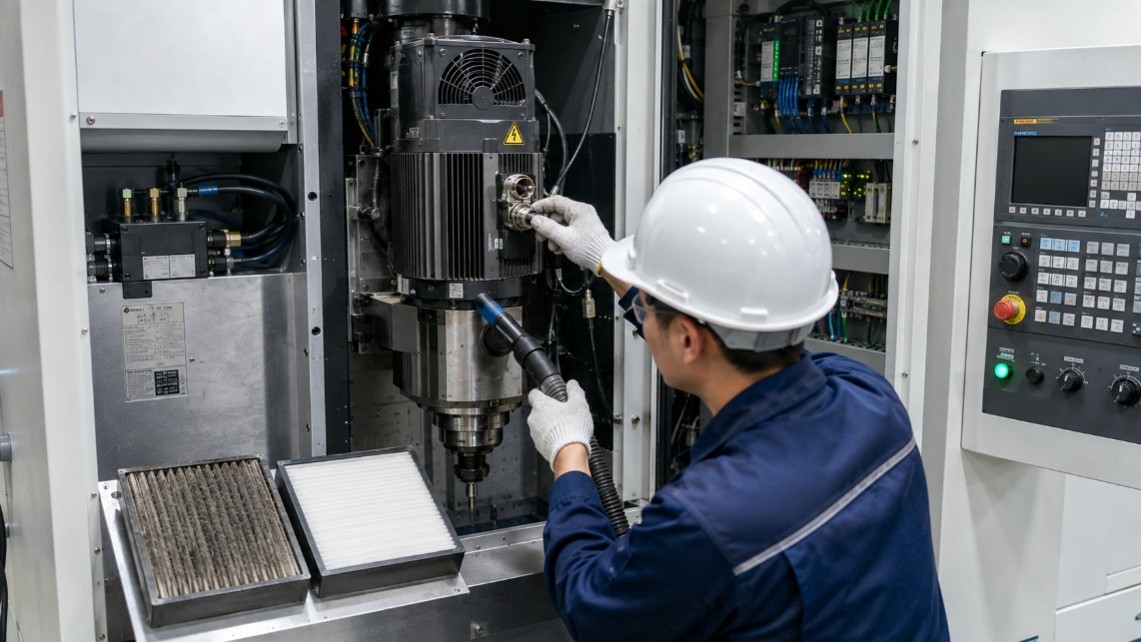
Khi lỗi máy phay CNC Fanuc xuất hiện, cần dừng trục chính và ghi nhận mã lỗi Fanuc, tốc độ được lập trình, tốc độ thực tế, tải động cơ và mã trên bộ khuếch đại. Tiếp theo, kiểm tra dụng cụ cắt, tải gia công, dây đai, khớp nối và khả năng quay cơ khí của trục chính.
Nếu mã lỗi Fanuc liên quan đến truyền thông hoặc tín hiệu phản hồi, kỹ thuật viên cần kiểm tra dây dẫn, đầu nối, bộ mã hóa và nguồn cấp sau khi đã ngắt điện an toàn. Không nên khởi động lại máy nhiều lần, tự ý thay đổi tham số hoặc thay bộ khuếch đại khi chưa xác định nguyên nhân.
Sau khi thực hiện cách khắc phục lỗi máy CNC, cần chạy thử trục chính không tải ở tốc độ thấp rồi tăng dần tốc độ. Đồng thời theo dõi độ rung, tiếng ồn, nhiệt độ và dòng tải để bảo đảm lỗi máy CNC đã được xử lý ổn định.
>> Máy phay đứng CNC LUZHONG dòng VMC550 cho phép phay, khoan và taro nhanh chóng
Mã lỗi Fanuc nhóm vượt hành trình
Mã lỗi Fanuc nhóm vượt hành trình xuất hiện khi một trục di chuyển đến hoặc được lập trình đi vào vùng nằm ngoài giới hạn cho phép. Đây là một trong các lỗi thường gặp của máy CNC, thường liên quan đến tọa độ chương trình, giới hạn hành trình được cài đặt hoặc công tắc giới hạn phần cứng. Cảnh báo thường cho biết trục vi phạm và chiều dương hoặc chiều âm để hỗ trợ kiểm tra lỗi máy phay CNC Fanuc.
Vượt giới hạn hành trình bằng phần mềm
| Mã lỗi Fanuc | Ý nghĩa |
| 500 | Trục vượt giới hạn lưu trữ thứ nhất theo chiều dương. |
| 501 | Trục vượt giới hạn lưu trữ thứ nhất theo chiều âm. |
| 502 và 503 | Trục đi vào vùng cấm của giới hạn lưu trữ thứ hai theo chiều dương hoặc âm. |
| 504 và 505 | Trục đi vào vùng cấm của giới hạn lưu trữ thứ ba theo chiều dương hoặc âm. |
Nhóm lỗi máy CNC này có thể phát sinh do tọa độ lập trình vượt phạm vi làm việc, chọn sai điểm gốc phôi, nhập sai giá trị bù hoặc cài đặt giới hạn hành trình không phù hợp. Khi kiểm tra mã lỗi Fanuc, cần đối chiếu vị trí máy, vị trí tuyệt đối và khối lệnh đang thực hiện.
Vượt giới hạn hành trình phần cứng
Mã 506 và 507 cảnh báo trục đã tác động công tắc vượt hành trình phần cứng theo chiều dương hoặc chiều âm. Nguyên nhân có thể là thao tác chạy trục sai hướng, công tắc giới hạn bị kẹt, cơ cấu tác động sai vị trí hoặc tín hiệu điện không ổn định. Với lỗi máy phay CNC Fanuc này, không được tự ý nối tắt công tắc bảo vệ để tiếp tục vận hành.
Cách đưa trục ra khỏi vùng vượt hành trình
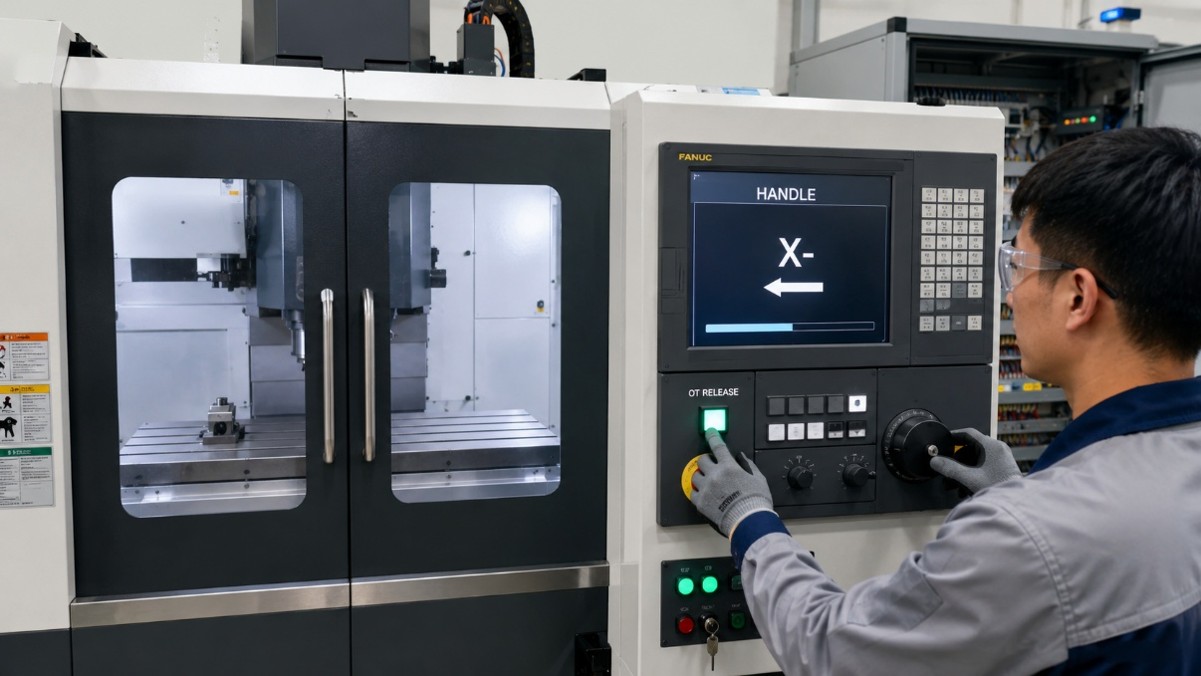
Trước tiên, dừng chế độ chạy tự động và ghi lại đầy đủ mã lỗi Fanuc, tên trục cùng chiều vượt giới hạn. Chuyển máy sang chế độ điều khiển bằng tay, chọn tốc độ thấp và di chuyển trục theo hướng ngược lại. Nếu công tắc phần cứng đang bị tác động, chỉ sử dụng chức năng nhả vượt hành trình theo đúng hướng dẫn của nhà sản xuất máy.
Sau khi đưa trục về vùng an toàn, cần kiểm tra điểm gốc phôi, giá trị bù, tọa độ chương trình và giới hạn hành trình trước khi chạy lại. Nếu lỗi máy CNC tái diễn, kỹ thuật viên phải kiểm tra công tắc, dây tín hiệu và tham số liên quan. Cách khắc phục lỗi máy CNC này giúp ngăn va chạm cơ khí và hạn chế hư hỏng vít me bi, ray dẫn hướng hoặc bàn máy.
>> Máy phay giường CNC LUZHONG GMC series mang lại hiệu quả gia công vượt trội, đặc biệt phù hợp trong chế tạo khuôn mẫu, công nghiệp nặng và gia công chi tiết kích thước lớn.
Các lỗi máy phay CNC Fanuc liên quan đến bộ thay dao tự động
Các lỗi máy phay CNC Fanuc liên quan đến bộ thay dao tự động thường phát sinh khi chu trình thay dao không hoàn thành hoặc tín hiệu xác nhận vị trí không đúng. Phần lớn cảnh báo này do bộ điều khiển máy khả trình của nhà chế tạo máy tạo ra. Vì vậy, mã lỗi Fanuc hiển thị trên mỗi dòng máy có thể khác nhau dù cùng gặp một hiện tượng.
Những cảnh báo bộ thay dao tự động thường gặp
| Cảnh báo | Vị trí cần kiểm tra |
| Tay thay dao chưa về vị trí gốc | Cảm biến vị trí, cơ cấu truyền động và tín hiệu xác nhận của tay thay dao. |
| Ổ chứa dao chưa nâng hoặc hạ đúng vị trí | Xi lanh, van điều khiển, cảm biến hành trình và áp suất khí nén hoặc thủy lực. |
| Đài chứa dao không định vị đúng | Động cơ quay đài dao, cơ cấu hãm, cảm biến đếm dao và tín hiệu vị trí. |
| Trục chính chưa định hướng | Bộ mã hóa trục chính, tín hiệu định hướng và bộ khuếch đại trục chính. |
| Dao chưa được kẹp hoặc nhả hoàn toàn | Cơ cấu kẹp dao, cảm biến xác nhận và áp suất vận hành. |
| Chu trình thay dao quá thời gian | Cơ cấu bị kẹt, cảm biến không phản hồi hoặc trình tự hoạt động bị gián đoạn. |
Trên hệ điều khiển Fanuc 0i-C, cảnh báo ngoài trong dải 1000–1999 có thể được tạo bởi bộ điều khiển máy khả trình. Các mã này không phải bảng mã lỗi Fanuc dùng chung cho mọi máy. Khi tra lỗi máy CNC, cần sử dụng đúng sổ tay của nhà chế tạo máy và sơ đồ điện của mẫu máy đang vận hành.
Cách kiểm tra lỗi bộ thay dao tự động
Trước tiên, cần dừng máy và ghi lại đầy đủ mã lỗi Fanuc, dao đang gọi, dao trong trục chính và vị trí hiện tại của tay thay dao. Tiếp theo, kiểm tra xem trục chính đã dừng và định hướng đúng chưa; ổ chứa dao, đài dao và tay thay dao có nằm đúng vị trí hay không.
Nếu không phát hiện kẹt cơ khí, kỹ thuật viên cần kiểm tra áp suất khí nén hoặc thủy lực, cảm biến hành trình, van điều khiển và tín hiệu vào/ra trên bộ điều khiển máy khả trình. Việc kích hoạt thủ công cơ cấu thay dao chỉ được thực hiện theo đúng hướng dẫn của nhà chế tạo máy.
Không dùng tay cưỡng ép cơ cấu, nối tắt cảm biến hoặc sửa chương trình tuần tự để xóa lỗi máy phay CNC Fanuc. Sau khi xử lý, cần đưa tay thay dao và đài dao về vị trí gốc, kiểm tra lại dữ liệu dao rồi chạy thử chu trình thay dao ở chế độ từng bước. Cách khắc phục lỗi máy CNC này giúp tránh va chạm giữa dao, trục chính và tay thay dao.
>> Máy phay đứng CNC LUZHONG X series trang bị ổ dao tự động 12–16 vị trí, rút ngắn thời gian thay dao, nâng cao năng suất liên tục.
Mã lỗi Fanuc liên quan đến bộ điều khiển máy khả trình
Bộ điều khiển máy khả trình quản lý trình tự hoạt động của các cơ cấu phụ như thay dao, bôi trơn, làm mát, cửa bảo vệ, thủy lực và khí nén. Mã lỗi Fanuc liên quan đến bộ phận này có thể là cảnh báo hệ thống hoặc cảnh báo ngoài do nhà chế tạo máy thiết lập. Hai nhóm có nguyên nhân và cách kiểm tra khác nhau.

Cảnh báo hệ thống bộ điều khiển máy khả trình
| Mã lỗi Fanuc | Ý nghĩa và hướng kiểm tra |
| 950 | Cảnh báo hệ thống của bộ điều khiển máy khả trình. Cần xem thông báo chi tiết, đồng thời kiểm tra mô-đun vào/ra, đường truyền tín hiệu, nguồn cấp và trạng thái chương trình điều khiển tuần tự. |
| 951 | Bộ giám sát hoạt động phát hiện bộ điều khiển máy khả trình không xử lý bình thường. Đây là lỗi máy CNC nghiêm trọng, có thể liên quan đến phần cứng, bộ nhớ, chương trình điều khiển hoặc nguồn cấp không ổn định. |
Khi xuất hiện mã 950 hoặc 951, không nên xóa cảnh báo liên tục hay tự ý nạp lại chương trình. Kỹ thuật viên cần sao lưu dữ liệu, kiểm tra thông tin chẩn đoán và xác định chính xác phiên bản hệ điều khiển trước khi thực hiện cách khắc phục lỗi máy CNC.
Cảnh báo ngoài do bộ điều khiển máy khả trình tạo ra
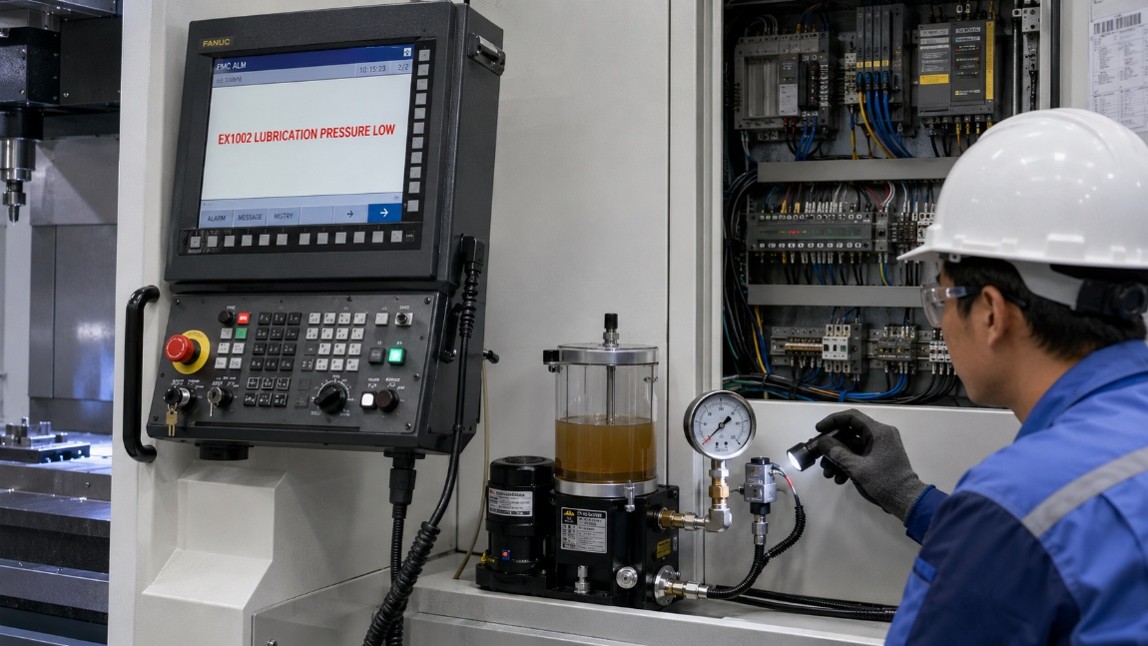
Trên hệ Fanuc 0i-C, các mã từ 1000 đến 1999 có thể được dùng cho cảnh báo ngoài. Nội dung cảnh báo do nhà chế tạo máy quy định nên cùng một mã có thể mang ý nghĩa khác nhau trên từng mẫu máy. Đây là nhóm thường gặp khi cửa bảo vệ chưa đóng, áp suất khí nén hoặc thủy lực thấp, thiếu dầu bôi trơn, cơ cấu thay dao sai vị trí hoặc cảm biến không gửi tín hiệu xác nhận.
Khi kiểm tra lỗi máy phay CNC Fanuc, cần ghi lại đầy đủ mã lỗi Fanuc và thông báo đi kèm, sau đó đối chiếu sổ tay của đúng mẫu máy. Tiếp theo, kiểm tra trạng thái tín hiệu vào/ra để xác định cảm biến, công tắc, van điện hoặc cơ cấu nào chưa đáp ứng điều kiện vận hành.
Không nên kết luận bộ điều khiển máy khả trình bị hỏng chỉ vì xuất hiện cảnh báo ngoài. Phần lớn lỗi máy phay CNC Fanuc trong nhóm này phát sinh do điều kiện liên động chưa được thỏa mãn. Sau khi xử lý nguyên nhân, cần xác nhận các cơ cấu đã về vị trí an toàn rồi mới xóa cảnh báo và chạy thử máy.
Cách khắc phục lỗi máy CNC Fanuc an toàn
Cách khắc phục lỗi máy CNC Fanuc phải dựa trên mã cảnh báo, tình trạng vận hành và đúng sổ tay của từng mẫu máy. Không nên xóa lỗi liên tục, thay linh kiện theo phỏng đoán hoặc tự ý sửa tham số vì có thể làm sai lệch dữ liệu và tăng nguy cơ va chạm cơ khí.
Ghi nhận thông tin trước khi xóa lỗi
Khi lỗi máy phay CNC Fanuc xuất hiện, cần ghi lại đầy đủ mã lỗi Fanuc, nội dung cảnh báo, trục liên quan, chế độ vận hành và khối lệnh đang thực hiện. Đồng thời kiểm tra lịch sử cảnh báo, mã hiển thị trên bộ khuếch đại, tốc độ, tải động cơ và vị trí máy.
Nếu có nguy cơ va chạm, quá nhiệt, rò điện hoặc chuyển động bất thường, phải dừng máy ngay. Trước khi mở tủ điện hoặc kiểm tra dây dẫn, kỹ thuật viên cần ngắt nguồn, khóa nguồn, treo thẻ cảnh báo và chờ tụ điện xả hết theo thời gian quy định. Chỉ tiếp tục khi đã xác nhận trạng thái an toàn bằng thiết bị đo phù hợp.
Kiểm tra máy theo từng nhóm hệ thống
Cách khắc phục lỗi máy CNC cần được thực hiện theo đúng nhóm cảnh báo:
- Lỗi hệ truyền động chạy dao: kiểm tra vật cản, bôi trơn, vít me bi, ray dẫn hướng, động cơ, bộ mã hóa và dây tín hiệu.
- Lỗi trục chính: kiểm tra dụng cụ, cơ cấu kẹp dao, dây đai, bộ mã hóa, bộ khuếch đại và khả năng quay cơ khí.
- Lỗi vượt hành trình: kiểm tra trục, chiều di chuyển, tọa độ chương trình, điểm gốc phôi và công tắc giới hạn.
- Lỗi thay dao hoặc bộ điều khiển máy khả trình: kiểm tra vị trí cơ cấu, cảm biến, áp suất, van điều khiển và tín hiệu vào/ra.
Không nối tắt cảm biến, vô hiệu hóa liên động an toàn, cưỡng ép cơ cấu chuyển động hoặc thay đổi tham số khi chưa có bản sao lưu. Với các lỗi máy CNC liên quan đến điện áp cao, bộ khuếch đại hoặc chương trình điều khiển tuần tự, việc sửa chữa phải do kỹ thuật viên đủ chuyên môn thực hiện.
Chạy thử sau khi khắc phục
Sau khi hoàn tất cách khắc phục lỗi máy CNC, cần lắp lại đầy đủ tấm che, kiểm tra dụng cụ và bảo đảm không còn người trong vùng chuyển động. Cho máy chạy không tải ở chế độ bằng tay với tốc độ thấp, sau đó kiểm tra từng trục, trục chính và chu trình thay dao.
Trong quá trình chạy thử, cần theo dõi tiếng ồn, độ rung, nhiệt độ, dòng tải và khả năng lặp lại của mã lỗi Fanuc. Chỉ đưa máy trở lại sản xuất khi các cơ cấu hoạt động ổn định, điểm tham chiếu chính xác và lỗi máy phay CNC Fanuc không tái xuất hiện.
Tra đúng mã lỗi Fanuc để hạn chế gián đoạn sản xuất
Hiểu đúng mã lỗi Fanuc giúp kỹ thuật viên xác định nhóm sự cố, khoanh vùng nguyên nhân và lựa chọn cách khắc phục lỗi máy CNC phù hợp. Với lỗi máy phay CNC Fanuc, cần đối chiếu đúng đời điều khiển, bộ khuếch đại và sổ tay của nhà chế tạo máy. Không nên xóa cảnh báo liên tục hoặc thay đổi tham số khi chưa xác định chính xác nguyên nhân lỗi máy CNC.
Nếu doanh nghiệp đang tìm kiếm máy gia công cơ khí có mức giá hợp lý và chất lượng ổn định, hãy liên hệ CTCP Thương mại và Sản xuất Công nghiệp Thăng Long. Đơn vị cung cấp nhiều dòng máy phục vụ gia công cơ khí, đáp ứng nhu cầu đầu tư thiết bị và nâng cao hiệu quả sản xuất.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/