
Tư vấn kĩ thuật
Chọn thước quang cho máy tiện: đo hành trình X/Z thế nào cho đúng?
Khi lắp thước quang cho máy tiện, việc chọn đúng chiều dài thước không nên dựa vào cảm tính hoặc kích thước tổng thể của máy, mà cần xác định chính xác hành trình làm việc của từng trục. Trên máy tiện, trục X đo chuyển động của bàn trượt ngang, ảnh hưởng trực tiếp đến đường kính tiện; còn trục Z đo chuyển động dọc của bàn xe dao theo chiều dài phôi. Nếu đo sai hành trình, chọn sai chiều dài thước hoặc cài sai chế độ bán kính/đường kính trên bộ hiển thị DRO, thước quang có thể bị thiếu hành trình, khó lắp, nhanh hỏng hoặc hiển thị sai kích thước khi gia công. Bài viết dưới đây sẽ hướng dẫn cách hiểu đúng trục X/Z, cách đo hành trình thực tế và những lưu ý quan trọng khi chọn thước quang cho máy tiện.
Hiểu đúng trục X và trục Z trên máy tiện
Trục X là chuyển động ngang của bàn dao
Trên máy tiện, trục X là hướng chuyển động đưa dao tiến vào hoặc lùi ra khỏi tâm trục chính. Khi bàn dao dịch chuyển theo trục X, dao thay đổi vị trí theo phương ngang/bán kính của phôi, từ đó ảnh hưởng trực tiếp đến đường kính tiện của chi tiết. Vì vậy, khi chọn thước quang cho máy tiện, thước trục X cần đo đúng hành trình của bàn trượt ngang hoặc cụm bàn dao ngang, không đo theo chiều dài thân máy hay chiều dài tổng thể của bàn xe dao.
Điểm dễ nhầm ở trục X là bàn dao dịch chuyển theo phương bán kính, nhưng kích thước chi tiết tiện thường được kiểm tra theo đường kính. Vì vậy, nhiều bộ hiển thị số DRO cho máy tiện có chế độ hiển thị bán kính/đường kính cho trục X. Nếu cài theo đường kính, giá trị hiển thị sẽ phản ánh thay đổi đường kính của chi tiết; nếu cài theo bán kính, giá trị hiển thị sẽ tương ứng với lượng dịch chuyển thực của bàn trượt ngang. Khi lắp thước quang trục X, ngoài việc chọn đúng chiều dài thước, xưởng cần kiểm tra cả chế độ hiển thị trên bộ DRO để tránh đọc sai kích thước khi gia công.
Trục Z là chuyển động dọc theo chiều dài phôi
Trục Z trên máy tiện là hướng chuyển động dọc theo trục chính, tức hướng chạy dao song song với chiều dài phôi. Đây là hành trình dùng khi tiện dọc, tiện bậc, tiện ren, tiện mặt theo vị trí chiều dài hoặc xác định chiều dài đoạn gia công trên trục, ống, bạc, puly và các chi tiết tròn xoay khác. Vì vậy, thước quang trục Z cần đo hành trình của bàn xe dao dọc theo băng máy, không phải đo toàn bộ chiều dài băng máy hay khoảng cách chống tâm của máy.
Với máy tiện cơ phổ thông, trục Z thường có hành trình dài hơn trục X và vị trí lắp thước cũng khác. Thước Z phải đi theo chuyển động dọc của bàn xe dao, còn đầu đọc phải gắn sao cho di chuyển ổn định cùng cụm bàn dao. Khi đo sai hành trình Z, xưởng dễ chọn thước quá ngắn khiến bàn xe dao vượt hành trình đo, hoặc chọn thước quá dài khiến việc lắp đặt khó khăn, dễ vướng ụ động, tấm chắn phoi hoặc các chi tiết chuyển động khác.
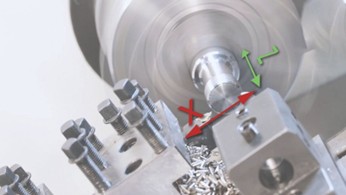
Mô tả trục X và trục Z trong máy cơ khí
>> Xem ngay thước quang DELOS dòng DLS-W có độ chính xác cao, được nhiều khách hàng ưa chuộng nhất
Vì sao dễ nhầm khi chọn thước quang cho máy tiện?
Lỗi phổ biến khi chọn thước quang máy tiện là xác định sai trục hoặc đo sai hành trình thực tế. Trục X không phải chiều dài máy, mà là chuyển động ngang của bàn dao. Trục Z không phải toàn bộ băng máy, mà là hành trình dọc cần đo của bàn xe dao trong quá trình gia công. Nếu đo theo kích thước tổng thể của máy, thước được chọn có thể không khớp với không gian lắp thực tế, gây khó lắp, vướng phoi hoặc không bao phủ đúng hành trình cần dùng.
Ngoài ra, trục X của máy tiện còn dễ gây nhầm vì liên quan đến chế độ bán kính/đường kính trên bộ hiển thị DRO. Một thước quang có thể được lắp đúng vị trí nhưng nếu bộ hiển thị cài sai chế độ, giá trị đọc trên trục X vẫn có thể làm người vận hành hiểu sai lượng tiện đường kính. Vì vậy, khi chọn và lắp thước quang cho máy tiện, cần kiểm tra đồng thời ba yếu tố: trục cần đo, hành trình thực tế và chế độ hiển thị của DRO.
Trả lời nhanh: thước quang X/Z trên máy tiện đo ở đâu?
Trên máy tiện, thước quang trục X dùng để đo hành trình của bàn trượt ngang, tức chuyển động đưa dao tiến vào hoặc lùi ra khỏi tâm trục chính. Đây là trục ảnh hưởng trực tiếp đến đường kính chi tiết khi tiện. Khi lắp thước X, cần đo đúng hành trình thực tế của bàn trượt ngang, không đo theo chiều dài thân máy, chiều dài băng máy hoặc kích thước tổng thể của máy tiện.
Thước quang trục Z dùng để đo hành trình của bàn xe dao dọc theo băng máy, song song với trục chính và chiều dài phôi. Đây là trục dùng khi tiện dọc, tiện bậc, tiện ren, xác định chiều dài đoạn gia công hoặc dịch chuyển dao theo phương dọc của chi tiết. Khi chọn thước Z, cần đo hành trình làm việc thực tế của bàn xe dao, không lấy toàn bộ chiều dài băng máy hoặc khoảng cách chống tâm làm chiều dài thước.
Điểm cần lưu ý nhất nằm ở trục X. Bàn trượt ngang dịch chuyển theo bán kính, nhưng kích thước tiện thường được kiểm tra theo đường kính. Vì vậy, bộ hiển thị số DRO cho máy tiện thường có chế độ hiển thị bán kính/đường kính ở trục X. Nếu cài chế độ đường kính, giá trị hiển thị sẽ thay đổi gấp đôi lượng dịch chuyển thực của bàn trượt ngang; nếu cài chế độ bán kính, giá trị hiển thị tương ứng với lượng dịch chuyển thực của bàn trượt.
Cách đo hành trình trục X để chọn thước quang
Trục X cần đo đúng hành trình bàn trượt ngang
Khi chọn thước quang cho máy tiện, trục X cần được hiểu là hành trình của bàn trượt ngang, tức chuyển động đưa dao tiến vào hoặc lùi ra khỏi tâm trục chính. Đây là chuyển động quyết định dao ăn sâu vào phôi bao nhiêu và ảnh hưởng trực tiếp đến đường kính tiện của chi tiết. Vì vậy, chiều dài thước quang trục X không lấy theo chiều dài thân máy, không lấy theo chiều dài băng máy, cũng không lấy theo kích thước tổng thể của bàn xe dao, mà phải lấy theo hành trình thực tế của bàn trượt ngang.

Trục X là chuyển động ngang của bàn dao trên máy tiện
Cách đo hành trình thực tế của trục X
Để đo hành trình trục X, trước hết cần đưa bàn trượt ngang về một đầu hành trình làm việc an toàn, sau đó đánh dấu vị trí tham chiếu trên phần cố định và phần chuyển động. Tiếp theo, quay tay quay hoặc điều khiển bàn trượt ngang di chuyển đến đầu hành trình còn lại trong phạm vi xưởng thực sự sử dụng, rồi đo khoảng dịch chuyển giữa hai vị trí đã đánh dấu. Khoảng dịch chuyển này chính là cơ sở để chọn chiều dài đo của thước quang trục X.
Khi đo, không nên ép bàn trượt ngang chạy sát đến điểm va chạm cơ khí hoặc điểm cuối hành trình không dùng trong thực tế. Phần cần đo là hành trình làm việc an toàn, có tính đến không gian lắp dao, ổ dao, tấm chắn phoi, tay quay, bàn dao và các chi tiết có thể gây vướng khi vận hành. Nếu máy đã cũ, băng trượt bị mòn hoặc bàn trượt có vùng hành trình ít sử dụng, xưởng nên đo theo vùng gia công thực tế thường dùng thay vì chỉ lấy hành trình lý thuyết.
>> Thước quang DELOS dòng DLS-S phù hợp với những nhà xưởng giới hạn không gian lắp đặt
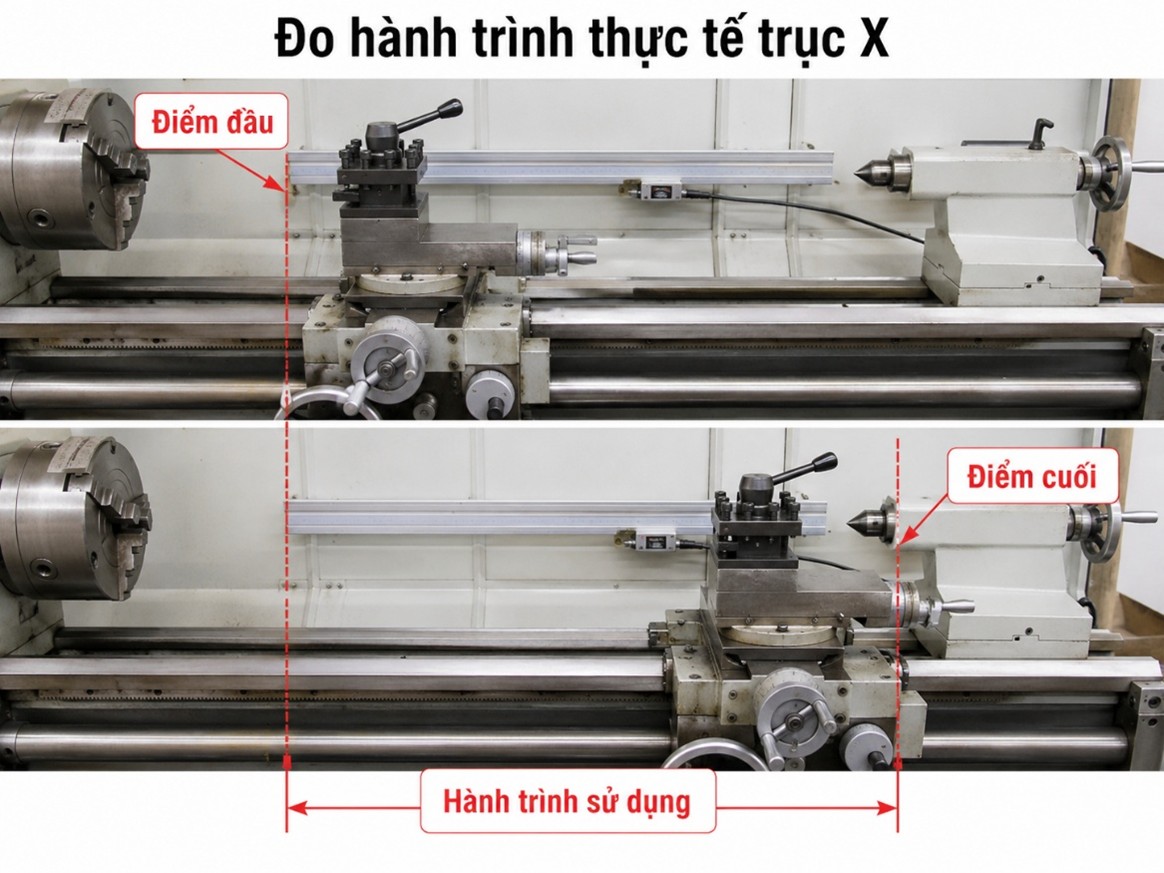
Cách đo hành trình thực tế của trục X để chọn thước quang
Không chọn thước X quá sát hành trình đo được
Thước quang trục X cần có chiều dài đo đủ bao phủ hành trình làm việc thực tế của bàn trượt ngang. Nếu thước quá ngắn, đầu đọc có thể chạy vượt vùng đo, gây lỗi hiển thị hoặc làm hỏng thước trong quá trình vận hành. Khi thước không bao phủ đủ toàn bộ hành trình, cần có giải pháp giới hạn hành trình để tránh bàn trượt chạy quá phạm vi cho phép của thước.
Ngược lại, trục X trên máy tiện thường có không gian lắp đặt hẹp hơn trục Z, nên cũng không nên chọn thước quá dài. Thước quá dài dễ vướng bàn dao, tay quay, tấm chắn phoi, thân máy hoặc không có vị trí bắt gá chắc chắn. Cách chọn hợp lý là lấy hành trình X thực tế làm cơ sở, sau đó đối chiếu với chiều dài đo, chiều dài tổng thể của thước, vị trí đầu đọc, vị trí dây tín hiệu và không gian lắp che chắn trên máy.

Không chọn thước quang trục X quá sát hành trình và cần kiểm tra chế độ bán kính/đường kính trên DRO
Thước X phải song song với hướng chuyển động của bàn trượt ngang
Sau khi xác định được chiều dài thước, vị trí lắp cũng rất quan trọng. Thước quang trục X phải được gá song song với hướng chuyển động của bàn trượt ngang, còn đầu đọc phải di chuyển ổn định theo thước. Nếu thước lắp lệch, đầu đọc bị kéo chéo hoặc khoảng hở giữa đầu đọc và thân thước không ổn định, hệ đo có thể sai số, nhanh mòn hoặc hỏng trong quá trình sử dụng. Nguyên tắc lắp thước tuyến tính là thước phải song song với hành trình của cụm trượt máy, đồng thời dây tín hiệu cần được cố định để không bị kéo căng khi bàn trượt di chuyển.
Với máy tiện, vị trí lắp thước X nên tránh vùng phoi bắn trực tiếp và tránh nơi dung dịch tưới nguội dễ chảy vào thước. Nếu bắt buộc phải lắp ở vị trí gần vùng cắt, cần có nắp che hoặc tấm bảo vệ phù hợp. Trục X thường nằm gần cụm bàn dao nên phoi tiện, dầu cắt gọt và thao tác thay dao có thể ảnh hưởng đến thước nhiều hơn nếu vị trí lắp không được tính kỹ.
Trục X cần kiểm tra chế độ bán kính và đường kính trên DRO
Một điểm rất dễ nhầm khi lắp thước quang trục X cho máy tiện là chế độ hiển thị trên bộ DRO. Về cơ khí, bàn trượt ngang dịch chuyển theo bán kính của chi tiết. Tuy nhiên, khi tiện, kích thước thành phẩm thường được kiểm tra theo đường kính. Vì vậy, nhiều bộ hiển thị số cho máy tiện cho phép chuyển giữa chế độ bán kính và đường kính ở trục X. Ở chế độ đường kính, giá trị hiển thị sẽ thay đổi gấp đôi lượng dịch chuyển thực của bàn trượt ngang; ở chế độ bán kính, giá trị hiển thị tương ứng với lượng dịch chuyển thực của bàn trượt.
Sau khi lắp thước X, xưởng nên kiểm tra lại bằng cách cho bàn trượt ngang dịch chuyển một lượng nhỏ đã biết, sau đó đối chiếu giá trị trên DRO với chế độ đang cài. Nếu bộ hiển thị đang để chế độ đường kính nhưng người vận hành lại hiểu theo bán kính, hoặc ngược lại, kích thước tiện có thể bị đọc sai. Vì vậy, chọn đúng chiều dài thước mới là bước đầu; để sử dụng ổn định, thước X còn phải được lắp đúng hướng chuyển động và cài đúng chế độ hiển thị trên bộ DRO.
>> Màn hình hiển thị 1 trục DELOS dòng DS-1V chủ yếu sử dụng cho máy mài, máy xung, máy EDM.
Cách đo hành trình trục Z để chọn thước quang
Trục Z đo hành trình dọc của bàn xe dao
Trên máy tiện, trục Z là chuyển động của bàn dao dọc theo trục chính, tức chạy song song với chiều dài phôi. Đây là hướng dịch chuyển dùng khi tiện dọc, tiện bậc, tiện ren, xác định chiều dài đoạn gia công hoặc đưa dao đến các vị trí khác nhau trên thân trục. Vì vậy, khi chọn thước quang trục Z cho máy tiện, chiều dài thước phải dựa trên hành trình làm việc thực tế của bàn xe dao dọc theo băng máy, không lấy theo toàn bộ chiều dài băng máy hay khoảng cách chống tâm của máy.
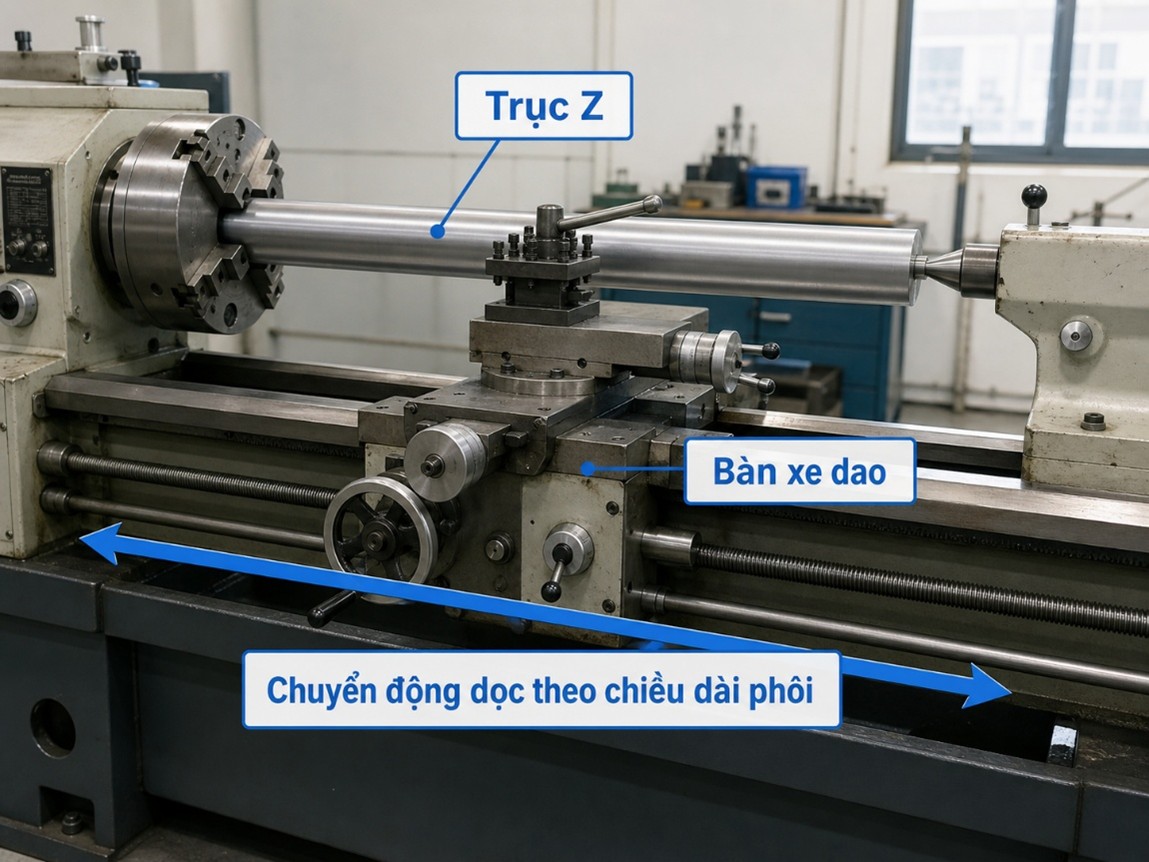
Trục Z là chuyển động dọc theo chiều dài phôi trên máy tiện
Cách đo hành trình thực tế của trục Z
Để đo hành trình trục Z, cần đưa bàn xe dao về một đầu hành trình làm việc an toàn, thường là vùng gần mâm cặp nhưng vẫn đủ khoảng cách để tránh va chạm với mâm cặp, đồ gá hoặc phôi. Sau đó đánh dấu một vị trí tham chiếu giữa phần cố định của máy và phần chuyển động của bàn xe dao. Tiếp theo, di chuyển bàn xe dao dọc theo băng máy đến đầu hành trình còn lại trong phạm vi xưởng thực sự sử dụng, rồi đo khoảng dịch chuyển giữa hai vị trí. Khoảng dịch chuyển này là cơ sở để chọn chiều dài đo của thước quang trục Z.
Khi đo, không nên ép bàn xe dao chạy đến tận điểm cuối cơ khí nếu vùng đó không dùng trong gia công. Hành trình cần chọn là hành trình làm việc thực tế, bao gồm vùng tiện gần mâm cặp, vùng tiện dọc theo phôi, vùng cần tránh ụ động và khoảng an toàn để dao không va vào mâm cặp hoặc đồ gá. Cách đo này giúp chọn thước sát với nhu cầu sử dụng, tránh tình trạng thước quá ngắn không đo hết hành trình hoặc quá dài gây khó lắp trên thân máy.
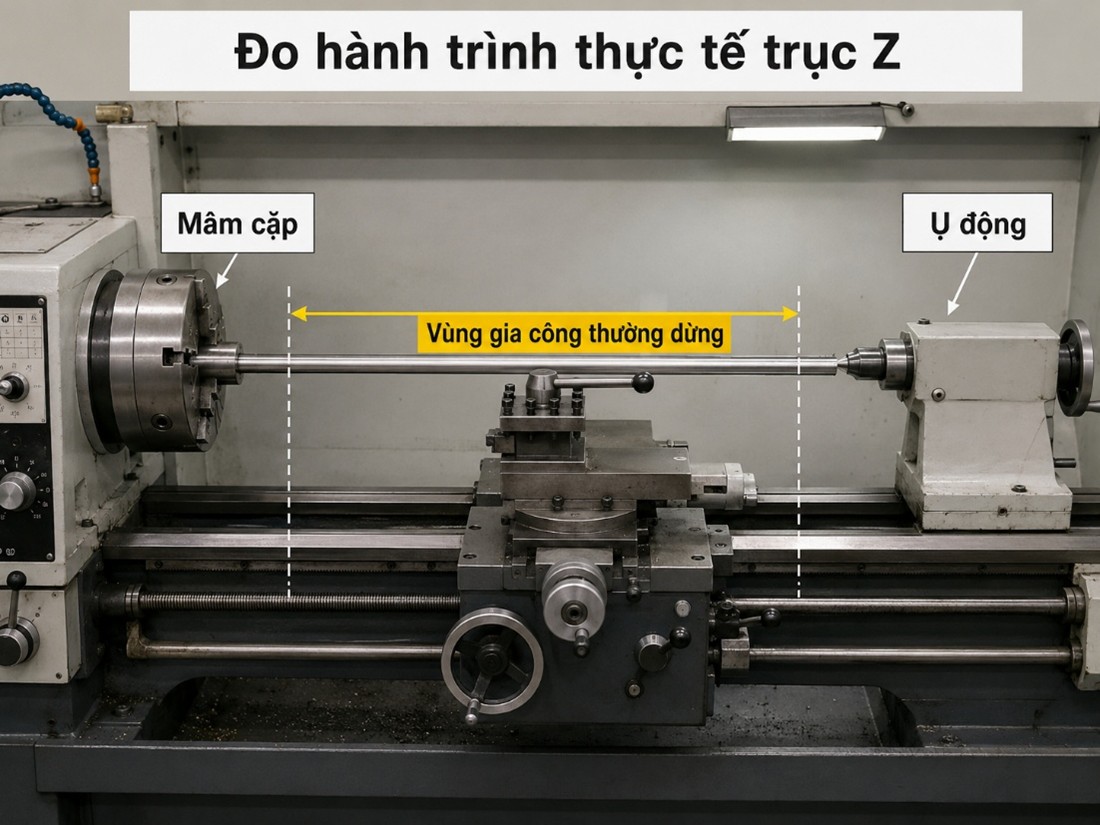
Cách đo hành trình thực tế của trục Z và xác định vùng gia công thường dùng
Không đo chiều dài toàn bộ băng máy
Một lỗi dễ gặp khi chọn thước quang cho máy tiện là lấy toàn bộ chiều dài băng máy làm chiều dài thước Z. Cách đo này không chính xác, vì bàn xe dao không phải lúc nào cũng di chuyển hết chiều dài băng máy trong thực tế. Ngoài ra, trên máy tiện còn có ụ động, mâm cặp, vùng gá phôi, tấm chắn phoi và các vùng giới hạn an toàn khác. Nếu chọn thước Z theo chiều dài tổng thể của máy, thước có thể quá dài, khó bố trí, khó che chắn và dễ vướng các bộ phận chuyển động.
>> Thước quang DELOS dòng DLS-M dùng cho hành trình ngắn từ 50-650mm
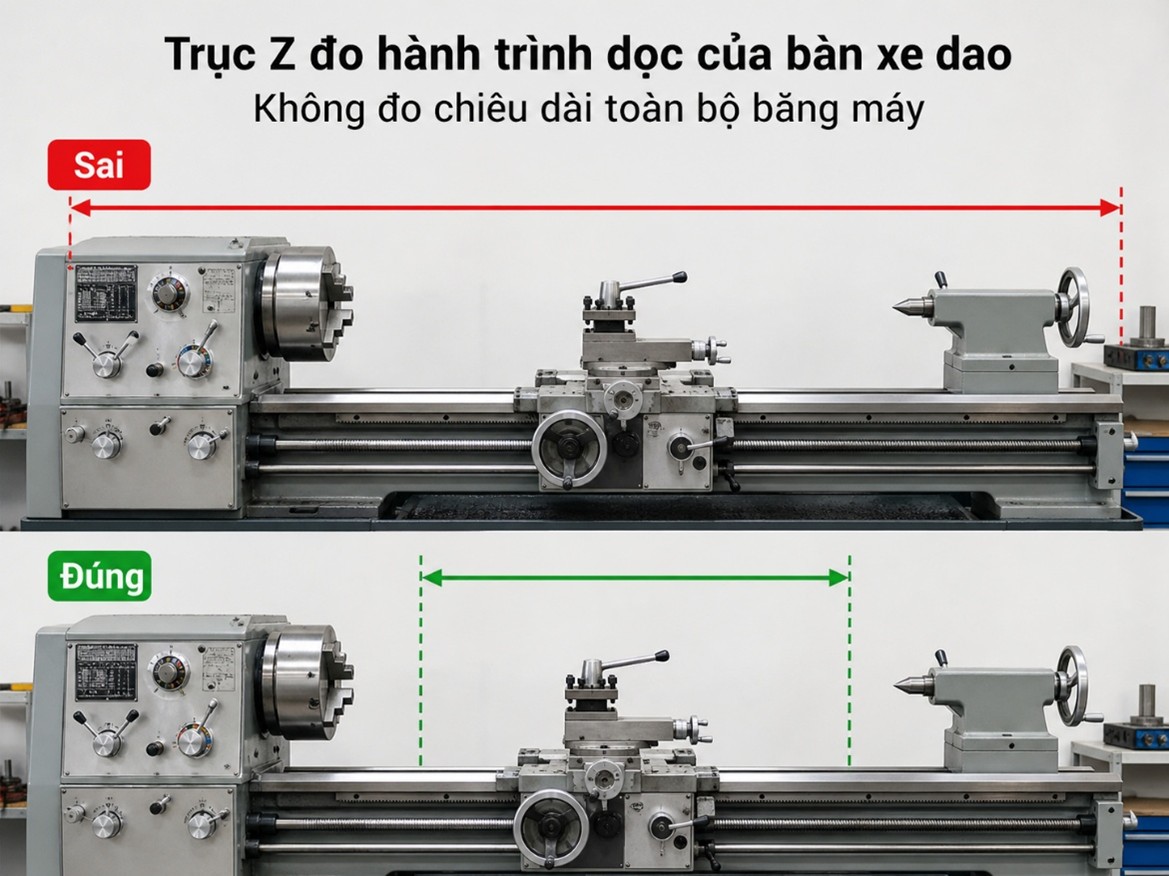
Trục Z đo hành trình dọc của bàn xe dao, không đo toàn bộ chiều dài băng máy
Chiều dài thước Z cần được chọn theo hành trình bàn xe dao cần đo. Thước phải đủ bao phủ vùng chuyển động thực tế; nếu thước không bao phủ hết hành trình, cần giới hạn hành trình để tránh đầu đọc chạy quá phạm vi đo và làm hỏng thước. Đây là điểm đặc biệt quan trọng với trục Z, vì hành trình Z thường dài hơn trục X và dễ bị chọn sai chiều dài nếu chỉ ước lượng bằng mắt.
Cần tính vị trí ụ động, mâm cặp và vùng gia công thường dùng
Khi đo hành trình Z, cần tính đến mâm cặp, ụ động, luynet nếu có, vùng gá phôi và vùng gia công thường dùng. Nếu xưởng hay tiện trục dài, thước Z phải bao phủ được đoạn bàn xe dao di chuyển dọc theo chiều dài phôi. Nếu xưởng thường dùng ụ động để chống tâm, cần chừa vùng an toàn để bàn xe dao không va vào ụ động trong quá trình chạy dao. Nếu máy thường gia công chi tiết ngắn gần mâm cặp, hành trình Z cần tập trung vào vùng làm việc thực tế, không nhất thiết phải lấy hết chiều dài băng máy.
Vị trí lắp thước Z cũng cần được chọn sao cho thước đi song song với băng máy và ít bị phoi hoặc dung dịch tưới nguội tác động trực tiếp. Với cách lắp phổ biến trên máy tiện, thước dọc thường được bố trí phía sau thân máy, mặt mở của thước quay xuống dưới, đầu đọc gắn với bàn xe dao và thước phải song song với băng máy. Nắp che nên được lắp để bảo vệ thước khỏi phoi và dầu cắt gọt trong quá trình vận hành.
Chọn chiều dài thước Z theo hành trình cần đo và vị trí lắp thực tế
Sau khi đo được hành trình Z, xưởng nên đối chiếu với chiều dài đo của thước, chiều dài tổng thể của thước, vị trí bắt gá, khoảng chạy của đầu đọc, đường đi dây tín hiệu và không gian lắp nắp che. Thước Z quá ngắn có thể khiến đầu đọc vượt hành trình đo; thước quá dài lại khó lắp, dễ vướng ụ động, tấm chắn phoi hoặc các phần chuyển động trên máy.
Với thước quang trục Z, yếu tố quan trọng nhất là thước phải đo được đúng hành trình dọc mà bàn xe dao sử dụng trong gia công thực tế. Một bộ thước lắp đúng không chỉ đủ chiều dài, mà còn phải song song với hướng chuyển động, có đầu đọc di chuyển ổn định, dây tín hiệu đi gọn và có che chắn phù hợp. Khi chọn đúng hành trình Z ngay từ đầu, bộ DRO sẽ hiển thị ổn định hơn, hạn chế lỗi thiếu hành trình, vướng lắp hoặc nhanh hỏng do phoi và dầu tưới nguội.
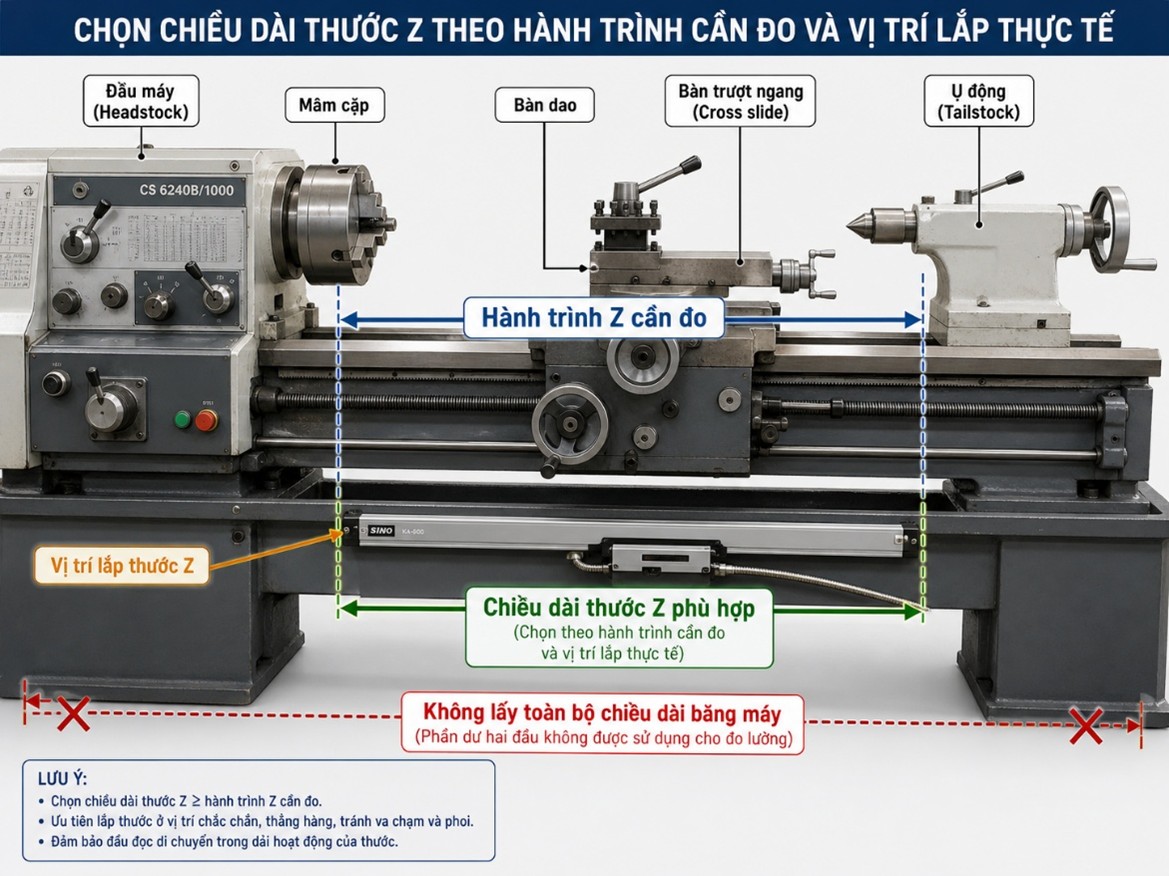
Chọn chiều dài thước Z theo hành trình cần đo và vị trí lắp thực tế
Lắp thước quang cho máy tiện cần chú ý gì?
Thước phải song song với hướng chuyển động
Khi lắp thước quang cho máy tiện, nguyên tắc quan trọng nhất là thước phải song song với hướng chuyển động của trục cần đo. Với trục X, thước cần đi theo hướng chuyển động của bàn trượt ngang. Với trục Z, thước cần đi theo hướng chuyển động dọc của bàn xe dao trên băng máy. Nếu thước lắp lệch so với hướng trượt, đầu đọc có thể bị kéo chéo, ma sát tăng, giá trị đo không ổn định hoặc thước nhanh hỏng trong quá trình vận hành.
Vị trí lắp nên chọn bề mặt phẳng, chắc và đã được gia công nếu có thể. Nếu máy không có sẵn bề mặt phẳng phù hợp, nên dùng tấm gá trung gian để tạo mặt chuẩn trước khi bắt thước. Khi căn chỉnh, cần kiểm tra độ song song giữa thước và hành trình bàn trượt bằng đồng hồ so hoặc dụng cụ đo phù hợp, vì sai lệch lắp đặt có thể làm tăng sai số và ảnh hưởng đến độ bền đầu đọc. Tài liệu lắp đặt thước quang yêu cầu thước phải được lắp trên bề mặt phẳng đã gia công nếu có thể, đồng thời căn song song với hành trình bàn trượt của máy.

Thước quang phải lắp song song với hướng chuyển động
>> Thước quang DELOS dòng DLS-B mang kết cấu khỏe, áp dụng với nhu cầu gia công lớn
Đầu đọc phải chuyển động ổn định theo thước
Đầu đọc của thước quang phải được gá chắc và di chuyển thẳng hàng với thân thước trong suốt hành trình. Nếu đầu đọc bị lệch, bị ép, bị vặn xoắn hoặc khoảng hở giữa đầu đọc và thân thước không đúng, thước có thể đọc không ổn định hoặc hư hỏng. Khi cần, có thể dùng căn đệm hoặc giá đỡ để đảm bảo đầu đọc đi đúng hướng, song song và vuông góc hợp lý với thước.
Với máy tiện, đầu đọc trục Z thường gắn với bàn xe dao, còn thước dọc lắp theo băng máy. Đối với thước dọc, cách lắp phổ biến là đặt thước ở phía sau máy tiện, mặt mở của thước quay xuống dưới, đầu đọc bắt vào bàn xe dao qua giá đỡ và toàn bộ cụm thước cần có nắp che bảo vệ. Cách bố trí này giúp thước đi theo đúng hành trình dọc, đồng thời hạn chế phoi và dung dịch tưới nguội tác động trực tiếp vào thân thước.

Đầu đọc phải chuyển động ổn định và cần che chắn khỏi phoi, dung dịch tưới nguội
Cần che chắn khỏi phoi và dung dịch tưới nguội
Máy tiện thường phát sinh phoi xoắn, phoi vụn, dầu cắt gọt và dung dịch tưới nguội. Đây là môi trường không tốt cho thước quang nếu thân thước, đầu đọc hoặc dây tín hiệu bị đặt trực tiếp trong vùng phoi bắn. Vì vậy, khi lắp thước quang trục X và trục Z, cần chọn vị trí ít bị phoi tấn công nhất, quay mặt mở của thước tránh hướng phoi/dầu bắn trực tiếp và lắp nắp che phù hợp.
Nắp che không chỉ giúp bảo vệ thước khỏi phoi và dầu tưới nguội, mà còn giảm nguy cơ va chạm khi vận hành máy. Khi bố trí nắp che, vẫn cần đảm bảo có khoảng hở phù hợp giữa thước và nắp, tránh để nắp che cọ vào thân thước hoặc đầu đọc. Tài liệu lắp đặt thước quang khuyến nghị không để mặt mở của thước tiếp xúc trực tiếp với phoi, dầu, nước, bụi hoặc tạp chất, đồng thời cần lắp nắp che bảo vệ.
Dây tín hiệu phải đi gọn và không bị kéo căng
Dây tín hiệu của thước quang cần được cố định gọn, nhưng vẫn phải có đủ độ chùng để bàn trượt di chuyển hết hành trình. Nếu dây bị kéo căng, gập quá mức, cọ vào bộ phận chuyển động hoặc nằm trong vùng phoi nóng, tín hiệu có thể chập chờn và đầu nối dễ hỏng. Khi đi dây, cần tránh các vị trí dễ bị bàn xe dao, tay quay, ụ động, tấm chắn phoi hoặc phôi va chạm.
Ngoài ra, bộ hiển thị DRO và thước quang nên được nối đất đúng cách để tăng khả năng chống nhiễu. Trong môi trường xưởng cơ khí, nhiễu điện, rung động và dầu cắt gọt đều có thể ảnh hưởng đến độ ổn định của hệ đo nếu dây tín hiệu và tiếp địa không được xử lý tốt. Tài liệu lắp đặt yêu cầu dây phải được cố định nhưng vẫn cho phép máy chạy hết hành trình, đồng thời nhấn mạnh tiếp địa giữa thân máy và bộ hiển thị để tăng khả năng chống nhiễu.
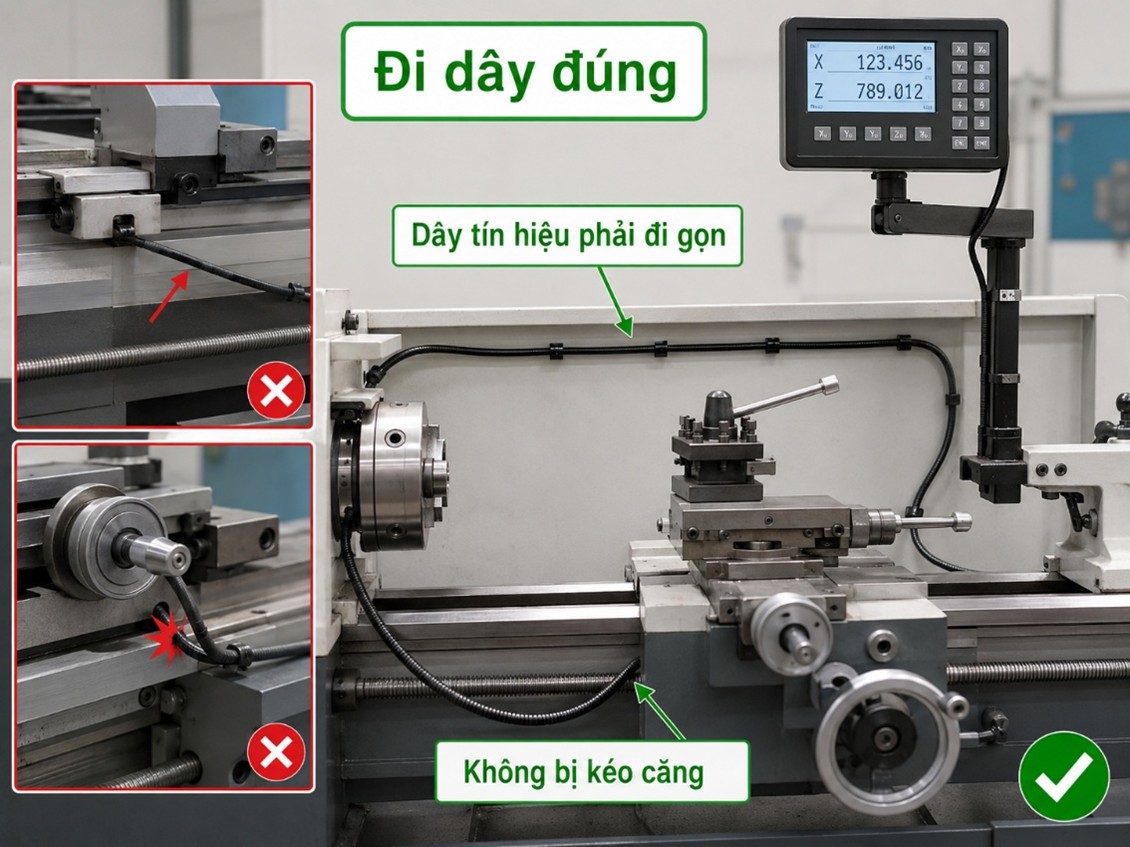
Dây tín hiệu thước quang phải đi gọn và không bị kéo căng
>> Màn hình hiển thị 2 trục DELOS dòng DS-2V sử dụng với các dòng máy công cụ vạn năng như máy tiện vạn năng, máy phay vạn năng,..
Kiểm tra lại sau khi lắp và trước khi đưa vào gia công
Sau khi lắp thước quang máy tiện, không nên đưa vào dùng ngay mà cần kiểm tra lại toàn bộ cụm đo. Cần cho bàn trượt ngang và bàn xe dao chạy hết hành trình làm việc để xem thước có bị vướng, đầu đọc có bị căng, dây có bị kéo hoặc nắp che có cọ vào cụm chuyển động hay không. Sau đó, kiểm tra chiều đọc của từng trục trên DRO, đặc biệt là trục X vì máy tiện có thể dùng chế độ bán kính hoặc đường kính.
Một bộ thước quang lắp đúng phải đáp ứng đồng thời các yêu cầu: thước song song với hướng chuyển động, đầu đọc chạy êm, dây tín hiệu không bị kéo căng, có che chắn khỏi phoi và dung dịch tưới nguội, đồng thời bộ hiển thị đọc đúng chiều và đúng chế độ. Nếu bỏ qua bước kiểm tra này, thước có thể vẫn hoạt động ban đầu nhưng dễ phát sinh lỗi sau một thời gian sử dụng trong môi trường gia công thực tế.
Những lỗi thường gặp khi chọn và lắp thước quang cho máy tiện
Chọn thước theo kích thước máy, không đo hành trình thật
Lỗi dễ gặp nhất khi chọn thước quang cho máy tiện là ước lượng chiều dài thước theo kích thước tổng thể của máy, chiều dài băng máy hoặc khoảng cách chống tâm. Cách chọn này không chính xác, vì thước quang cần đo hành trình thực tế của cụm chuyển động, không phải đo toàn bộ thân máy. Với trục X, cần đo hành trình bàn trượt ngang; với trục Z, cần đo hành trình bàn xe dao chạy dọc theo băng máy. Nếu chọn thước theo cảm tính, thước có thể quá ngắn, không bao phủ hết hành trình cần dùng; hoặc quá dài, khó bố trí, khó che chắn và dễ vướng vào các bộ phận chuyển động.
Khi thước không bao phủ đủ hành trình, đầu đọc có thể chạy vượt khỏi vùng đo và làm hỏng thước. Vì vậy, trước khi chốt chiều dài thước, cần đưa bàn trượt hoặc bàn xe dao chạy trong toàn bộ vùng làm việc thực tế, đo lại hành trình cần dùng, sau đó mới chọn chiều dài đo phù hợp. Nếu vì giới hạn vị trí lắp mà thước không thể bao phủ hết hành trình, cần có giải pháp giới hạn hành trình để tránh chạy quá vùng đo của thước.
Lắp sai hướng chuyển động, thước không song song với bàn trượt
Thước quang phải được lắp song song với hướng chuyển động của trục cần đo. Với máy tiện, thước X phải đi theo hướng chuyển động của bàn trượt ngang; thước Z phải đi theo hướng chuyển động dọc của bàn xe dao. Nếu thước bị lệch so với hướng trượt, đầu đọc sẽ không di chuyển ổn định theo thân thước, dễ gây sai số, kẹt cơ khí, mòn đầu đọc hoặc lỗi tín hiệu trong quá trình vận hành.
Khi lắp đặt, cần chọn bề mặt gá đủ chắc, hạn chế bắt thước lên bề mặt yếu, cong hoặc dễ rung. Nếu máy không có mặt phẳng phù hợp, nên dùng giá đỡ hoặc tấm gá trung gian để tạo mặt chuẩn. Sau khi bắt thước, cần kiểm tra lại độ song song trong toàn bộ hành trình, không chỉ kiểm tra ở một đầu thước. Đây là điểm rất quan trọng với máy tiện đã sử dụng lâu năm, vì băng máy, bàn trượt và vị trí lắp thực tế có thể không còn thuận lợi như máy mới.
Lắp thước ở vị trí dễ bị phoi và dung dịch tưới nguội tác động
Máy tiện thường phát sinh phoi xoắn, phoi vụn, dầu cắt gọt và dung dịch tưới nguội. Nếu thước quang hoặc đầu đọc nằm trực tiếp trong vùng phoi bắn, thước dễ bám bẩn, lỗi tín hiệu hoặc nhanh hỏng. Với trục Z, vị trí lắp phổ biến thường là phía sau máy tiện để tránh vùng cắt trực tiếp; với trục X, không gian hẹp hơn nên càng cần tính kỹ hướng phoi, tấm chắn và khoảng hở khi bàn dao di chuyển.
Khi lắp thước quang, nên có nắp che bảo vệ để hạn chế phoi, dầu và nước tưới nguội tác động trực tiếp vào thân thước. Nắp che phải đủ chắc, nhưng không được cọ vào đầu đọc hoặc cản trở hành trình bàn trượt. Nếu nắp che lắp quá sát, trong quá trình máy rung hoặc bàn dao di chuyển, nắp có thể chạm vào thước và gây hư hỏng.
>> Màn hình hiển thị 3 trục DELOS dòng DS-3V hỗ trợ theo dõi toàn diện trên máy CNC
Không kiểm tra chế độ bán kính và đường kính trên trục X
Trục X trên máy tiện là trục dễ nhầm nhất sau khi lắp thước quang. Về cơ khí, bàn trượt ngang di chuyển theo phương bán kính của chi tiết. Tuy nhiên, kích thước khi tiện thường được kiểm tra theo đường kính. Vì vậy, nhiều bộ hiển thị số cho máy tiện có chế độ hiển thị bán kính/đường kính ở trục X. Nếu cài chế độ đường kính, giá trị hiển thị sẽ thay đổi theo đường kính; nếu cài chế độ bán kính, giá trị hiển thị tương ứng với lượng dịch chuyển thực của bàn trượt ngang.
Nếu bộ hiển thị đang cài chế độ đường kính nhưng người vận hành lại hiểu theo bán kính, hoặc ngược lại, kích thước gia công có thể bị đọc sai. Sau khi lắp thước X, nên kiểm tra bằng cách cho bàn trượt ngang dịch chuyển một lượng nhỏ đã biết, sau đó đối chiếu giá trị hiển thị trên bộ DRO. Đây là bước kiểm tra bắt buộc trước khi đưa máy vào gia công chính thức.
Chọn thước X quá dài khiến khó lắp và dễ vướng
Trục X trên máy tiện thường có không gian lắp đặt hẹp hơn trục Z. Khu vực này gần bàn dao, tay quay, tấm chắn phoi, ổ dao và vùng thao tác của người vận hành. Nếu chọn thước X quá dài, thước có thể không có đủ vị trí bắt gá, dễ vướng khi bàn dao di chuyển hoặc khó lắp nắp che bảo vệ. Vì vậy, thước X cần được chọn theo hành trình thực tế của bàn trượt ngang, đồng thời phải kiểm tra cả chiều dài tổng thể của thước, không chỉ nhìn chiều dài đo.
Một lỗi khác là chỉ nhìn thông số hành trình X rồi mua thước sát ngưỡng, nhưng không tính đến vị trí đầu đọc, gá đỡ, dây tín hiệu và khoảng an toàn ở hai đầu hành trình. Khi lắp thực tế, đầu đọc có thể chạy sát mép thước hoặc dây tín hiệu bị gập khi bàn trượt đi hết hành trình. Cách an toàn hơn là đo hành trình thật, kiểm tra không gian gá, rồi chọn thước có chiều dài đo phù hợp với vị trí lắp cụ thể.
Không kiểm tra dây tín hiệu và đầu nối
Dây tín hiệu là phần dễ bị bỏ qua khi lắp thước quang máy tiện. Nếu dây bị kéo căng, gập gấp, cọ vào bàn xe dao, chạm vào phoi nóng hoặc bị dung dịch tưới nguội tác động lâu ngày, tín hiệu có thể chập chờn và bộ hiển thị số đọc không ổn định. Khi đi dây, cần để đủ độ chùng cho toàn bộ hành trình X/Z, nhưng vẫn phải cố định gọn để dây không mắc vào tay quay, ụ động, tấm chắn hoặc chi tiết quay.
Đầu nối cũng cần được kiểm tra sau khi lắp. Đầu nối lỏng, tiếp xúc kém hoặc bị dầu bẩn bám vào có thể làm màn hình hiển thị sai, mất tín hiệu từng lúc hoặc báo lỗi trục. Với môi trường xưởng cơ khí, dây tín hiệu nên được đi gọn, tránh vùng phoi, tránh điểm uốn quá nhỏ và tránh kéo căng khi bàn trượt chạy hết hành trình.
Không chạy thử toàn bộ hành trình sau khi lắp
Sau khi lắp xong thước quang, không nên chỉ bật bộ hiển thị lên thấy có số là coi như hoàn thành. Cần chạy thử toàn bộ hành trình trục X và trục Z trong vùng làm việc thực tế để kiểm tra thước có vướng không, đầu đọc có bị kéo lệch không, dây tín hiệu có bị căng không và nắp che có cọ vào cụm chuyển động không. Nếu bỏ qua bước này, lỗi có thể không xuất hiện ngay lúc lắp, nhưng sẽ phát sinh khi máy chạy đến cuối hành trình hoặc khi gia công chi tiết dài.
Kết luận: chọn thước quang theo hành trình X/Z thực tế
Khi chọn thước quang cho máy tiện, xưởng cần xác định đúng trục cần đo và đo theo hành trình làm việc thực tế. Trục X đo hành trình bàn trượt ngang, ảnh hưởng trực tiếp đến đường kính tiện; trục Z đo hành trình bàn xe dao dọc theo băng máy, song song với chiều dài phôi. Không nên chọn thước theo cảm tính, theo chiều dài tổng thể của máy hoặc toàn bộ băng máy, vì dễ dẫn đến thước quá dài, quá ngắn, khó lắp hoặc không bao phủ đúng hành trình cần dùng.
CTCP Thương mại và Sản xuất công nghiệp Thăng Long chuyên cung cấp thước quang Delos, bộ hiển thị số DRO, máy công cụ và thiết bị công nghiệp chuyên dụng cho xưởng cơ khí. Thăng Long tư vấn và cung cấp cấu hình thước quang phù hợp theo hành trình X/Z thực tế, số trục hiển thị, vị trí lắp và nhu cầu vận hành của từng dòng máy tiện, giúp xưởng chọn đúng thước, lắp đặt đúng ngay từ đầu và sử dụng ổn định trong quá trình gia công.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/