
Tư vấn kĩ thuật
Chọn máy phay cho xưởng mới: phay mặt, phay rãnh, then… nên ưu tiên thông số nào?
Mở xưởng mới, chuyện chọn máy phay thường bắt đầu rất đơn giản: xem catalogue, so tốc độ quay, so công suất, thấy máy nào thông số “đẹp” thì nghiêng về máy đó. Nhưng khi đưa vào sản xuất mới thấy khác: phay mặt thì rung và phải giảm lượng ăn dao, phay rãnh thì dễ kẹt phoi và bề mặt không đều, còn phay then thì rãnh có thể lệch vị trí hoặc không thẳng dù cắt thử ban đầu vẫn ổn. Vấn đề nằm ở chỗ cùng là máy phay, nhưng mỗi nguyên công lại đòi hỏi một nhóm thông số khác nhau, và nếu ưu tiên sai thì máy vẫn chạy được nhưng khó chạy “ngon” và ổn định.
Bài viết này giúp hệ thống lại cách chọn máy phay cho xưởng mới theo đúng nhu cầu thực tế: bắt đầu từ việc xác định nhóm công việc chủ đạo (phay mặt, phay rãnh/hốc, phay then), sau đó chỉ ra những thông số cần ưu tiên khi xem catalogue, cách chọn theo từng bài toán gia công, checklist hỏi nhà cung cấp và gợi ý cấu hình theo ngân sách. Mục tiêu là chốt được chiếc máy phù hợp để cắt êm, giữ kích thước ổn định và hạn chế rủi ro ngay từ lần đầu đầu tư.
Xác định nhu cầu trước khi xem catalogue
Chọn máy phay cho xưởng mới thường sai ngay từ bước đầu: nhìn thông số trên catalogue thấy rất “đẹp”, nhưng khi đưa vào chạy thật lại gặp rung khi phay mặt, kẹt phoi khi phay rãnh, hoặc rãnh then không thẳng – lệch vị trí. Nguyên nhân phổ biến không phải vì máy kém, mà vì nhu cầu gia công chưa được chốt rõ, dẫn đến ưu tiên nhầm thông số.
Trước khi xem bất kỳ bảng thông số nào, cần làm rõ ba yếu tố nền tảng: nhóm nguyên công chủ đạo, vật liệu và mức cắt thực tế, và mức “đúng” cần đạt của sản phẩm. Khi ba yếu tố này rõ ràng, phần chọn thông số ở bước sau sẽ logic và dễ thuyết phục hơn.
Nguyên công chủ đạo: phay mặt, phay rãnh hay phay then?
Cùng là phay nhưng tải lên máy khác nhau rất nhiều, nên cần phân nhóm ngay từ đầu.
Phay mặt thường thuộc nhóm gia công nặng: dao có đường kính lớn, lượng bóc vật liệu nhiều, lực cắt tăng nhanh khi tăng bề rộng cắt hoặc chiều sâu cắt. Nếu máy thiếu độ cứng vững hoặc trục chính yếu ở vùng tốc độ thấp, dễ xuất hiện rung, bề mặt xấu và tuổi dao giảm. Vì vậy, xưởng nào phay mặt nhiều (phá thô, làm phẳng mặt chuẩn, thường xuyên chạy dao phay mặt đường kính lớn) thì bản chất đang mua năng lực cắt nặng ổn định.
Phay rãnh (kể cả phay hốc) thường dùng dao phay ngón và đường chạy dao đổi hướng liên tục, nên “khó” ở chỗ giữ ổn định khi chạy theo biên dạng, thoát phoi và kiểm soát rung. Lực cắt trung bình có thể không lớn như phay mặt, nhưng nếu máy thiếu độ cứng hoặc khả năng điều khiển chuyển động không tốt, bề mặt và kích thước sẽ trôi khi chạy biên dạng. Nhóm này phù hợp với cách nhìn “mua khả năng chạy êm và bám đường”, không chỉ mua sức mạnh.
Phay then nhìn đơn giản nhưng lại đụng mạnh đến độ đúng hình học và độ ổn định theo thời gian. Rãnh then cần thẳng, đúng vị trí, song song hoặc vuông góc với các mặt chuẩn. Khi máy có sai lệch hình học (ví dụ sai lệch độ vuông góc giữa các trục) hoặc trôi do nhiệt, rãnh then có thể vẫn “đủ bề rộng dao” nhưng lệch vị trí hoặc không thẳng theo chiều dài.
Cách chốt nhanh cho xưởng mới là nhìn vào nhóm đơn hàng chắc chắn nhận trong giai đoạn đầu: công đoạn nào chiếm thời gian nhiều nhất thì đó là năng lực cần ưu tiên. Máy nào cũng phay được, nhưng máy phù hợp sẽ phay nhanh – êm – ổn định đúng nhóm việc làm nhiều nhất.
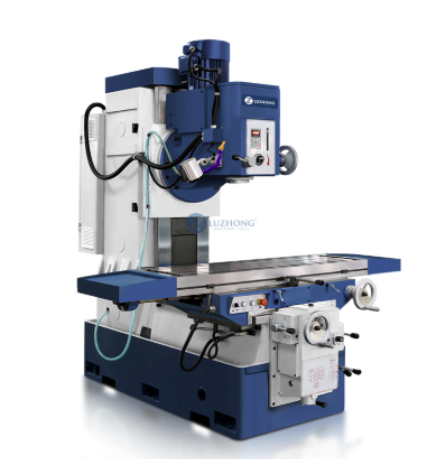
Máy phay đứng vạn năng LUZHONG XA7 series
>> Xem ngay máy phay đứng vạn năng LUZHONG XA7 series
Chốt vật liệu và mức cắt thực tế (càng cụ thể càng tốt)
Catalogue hiếm khi nói rõ máy hợp với bài toán nào, nên phần này cần được xác định trước ở mức đủ dùng theo thực tế xưởng:
- Vật liệu chủ lực: thép thường, thép hợp kim, thép không gỉ, nhôm, gang…
- Nhóm dao thường dùng: dao phay mặt đường kính phổ biến, dao phay ngón đường kính phổ biến, có hay phay rãnh sâu/then dài không
- Mức gia công mong muốn: thiên về bóc thô mạnh hay chủ yếu bán tinh/tinh
Chỉ cần thay đổi vật liệu (nhôm sang thép không gỉ) hoặc thay đổi kiểu dao (dao phay ngón nhỏ sang dao phay mặt lớn), yêu cầu về lực cắt, ổn định chống rung và thoát phoi đã khác nhau rất rõ. Khi đã có “bức tranh” vật liệu + dao + mức cắt, việc chọn máy sẽ tránh được sai lầm phổ biến: chạy theo tốc độ quay tối đa hoặc công suất danh nghĩa, trong khi nút thắt thực tế lại nằm ở khả năng cắt ổn ở vùng tốc độ thấp hoặc khả năng giữ ổn định khi chạy theo biên dạng.
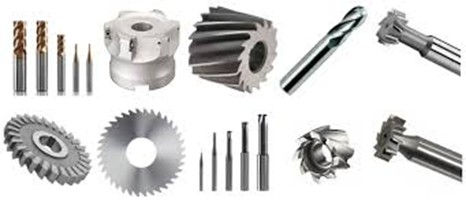
Các loại dao phay ảnh hưởng tới lực cắt, ổn định chống rung và thoát phoi
Chốt mức “đúng” cần đạt: dung sai, bề mặt và độ ổn định theo ca chạy
Nhiều xưởng mới chỉ nhìn kết quả chạy thử ngắn, nhưng sản xuất thật lại phụ thuộc vào khả năng giữ độ đúng theo thời gian. Cần xác định trước ba thứ:
- Dải dung sai thường gặp (ví dụ ±0,05; ±0,02… hoặc chặt hơn tuỳ sản phẩm)
- Yêu cầu bề mặt (có yêu cầu độ nhám/bán tinh/tinh hay chỉ cần đúng kích thước)
- Thói quen vận hành (chạy lắt nhắt vài giờ hay chạy ca dài)
Chạy càng dài, ảnh hưởng nhiệt càng rõ: kích thước có thể trôi, mặt chuẩn lệch dần, then/rãnh bắt đầu “đi” theo thời gian. Vì vậy, khi sản phẩm đòi dung sai chặt hoặc then/rãnh cần thẳng đẹp, máy không chỉ cần chính xác lúc mới, mà cần duy trì độ đúng ổn định trong suốt ca chạy.
Chốt cách kiểm chứng ngay từ đầu để trao đổi với nhà cung cấp rõ ràng hơn
Song song với việc chốt nhu cầu, nên xác định sẵn cách kiểm chứng, để khi làm việc với nhà cung cấp không bị dẫn dắt bởi vài con số lẻ.
Có hai hướng kiểm chứng dễ hiểu và sát thực tế:
- Kiểm chứng năng lực cắt nặng (phay mặt): chạy đúng vật liệu, đúng dao, đúng mức bóc dự kiến; quan sát rung, bề mặt, tải trục chính và độ ổn định khi cắt liên tục.
- Kiểm chứng khả năng bám đường và độ lặp (phay rãnh/then): chạy một bài chạy theo biên dạng tròn hoặc các bài kiểm tra quỹ đạo, sau đó đo lại để thấy sai số khi đổi hướng, độ tròn quỹ đạo và độ lặp kích thước.
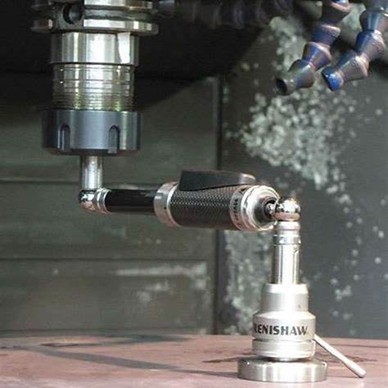
Kiểm tra quỹ đạo dạng tròn giúp đánh giá tình trạng chuyển động và độ ổn định quỹ đạo của máy trước khi đưa vào sản xuất.
Khi nhu cầu được chốt theo bốn mục trên, bước sang phần “ưu tiên thông số nào” sẽ rất rõ: phay mặt ưu tiên những yếu tố giúp cắt nặng êm; phay rãnh ưu tiên ổn định khi chạy theo biên dạng và thoát phoi; phay then ưu tiên hình học, độ lặp và ổn định nhiệt.
Bộ 10 thông số ưu tiên khi chọn máy phay cho xưởng mới
Khi bắt đầu mở catalogue, rất dễ bị “hoa mắt” vì thông số nào cũng có vẻ quan trọng. Nhưng thực tế, chỉ cần bám theo 10 nhóm thông số dưới đây là đã đủ để chọn đúng máy cho phần lớn xưởng mới. Điểm mấu chốt: mỗi thông số đều liên quan trực tiếp đến một vấn đề rất cụ thể trong gia công như rung khi phay mặt, kẹt phoi khi phay rãnh, hay sai vị trí khi phay then.
Công suất và mô-men xoắn của trục chính theo dải tốc độ (đừng chỉ nhìn một con số)
Nhiều catalogue chỉ nhấn mạnh “công suất bao nhiêu kW” hoặc “tốc độ tối đa bao nhiêu vòng/phút”, nhưng gia công thật lại phụ thuộc mạnh vào mô-men xoắn ở vùng tốc độ đang cắt. Phay mặt và phá thô thường chạy ở tốc độ thấp hơn, nếu mô-men xoắn thấp thì máy dễ “đuối”: dao nghe nặng, rung tăng, bề mặt xấu và phải giảm lượng ăn dao.
Vì vậy, điều cần hỏi là đường cong công suất – mô-men xoắn theo tốc độ, không phải chỉ một con số danh nghĩa. Khi đã có đường cong này, việc so với nhu cầu cắt (dao phay mặt lớn hay dao phay ngón nhỏ) sẽ rõ ràng hơn nhiều.
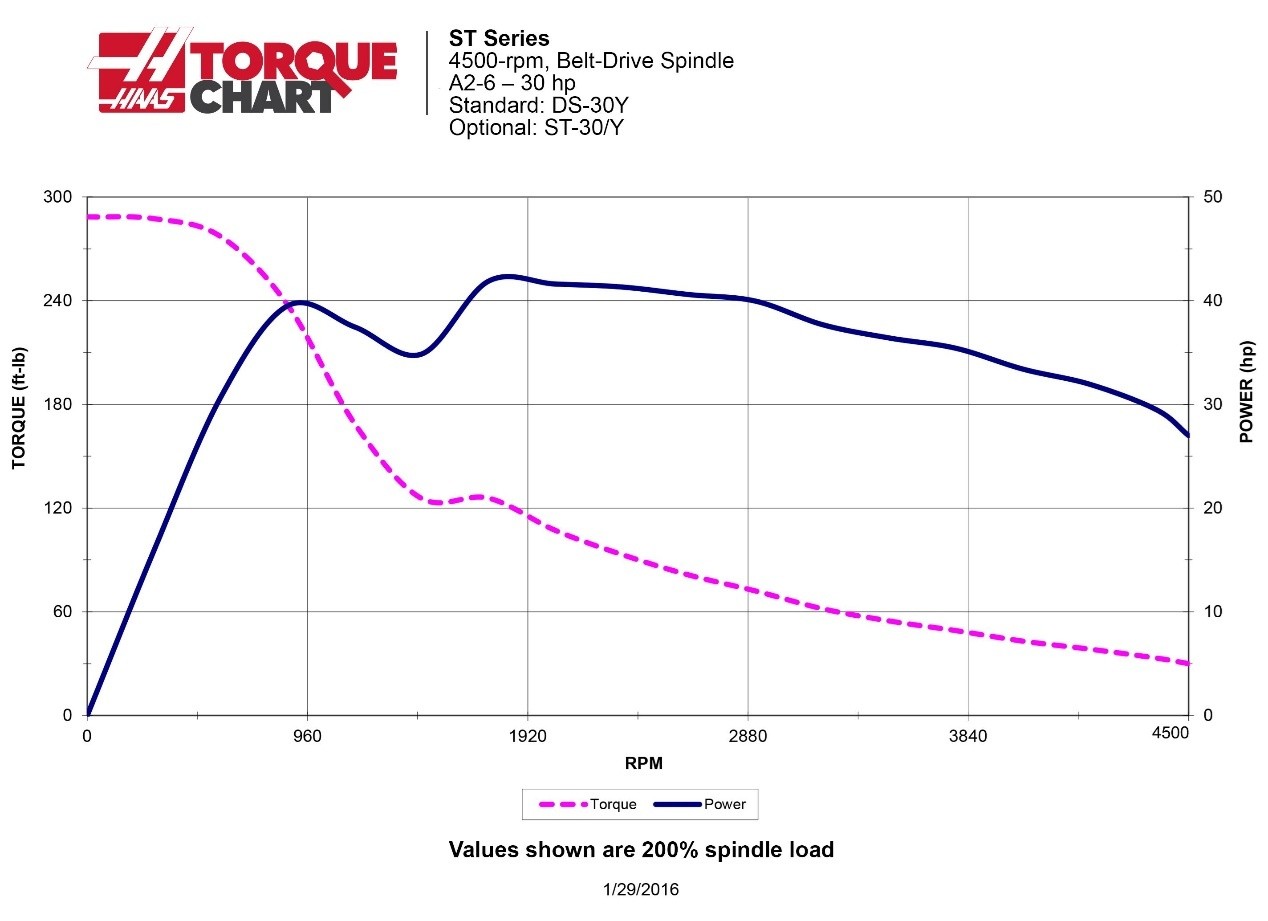
Không nên chỉ nhìn công suất danh nghĩa; cần xem mô-men xoắn theo dải tốc độ làm việc để biết máy có “kéo” được khi phay mặt/phá thô hay không
Kiểu trục chính và kiểu truyền động (phù hợp cắt nặng hay phù hợp tốc độ cao)
Không phải trục chính nào cũng sinh ra cho cùng một kiểu việc. Có loại hợp với cắt nặng ở tốc độ thấp (mạnh mô-men xoắn), có loại lại hợp chạy tốc độ cao để gia công nhôm hoặc chạy dao nhỏ.
Với xưởng mới, điều quan trọng là chọn kiểu trục chính “đúng gu” công việc chủ đạo: nếu làm phay mặt và phá thô nhiều thì ưu tiên trục chính thiên về cắt nặng; nếu làm chi tiết nhỏ, dao nhỏ, nhôm nhiều thì ưu tiên loại chạy tốc độ cao và êm.
Chuẩn côn trục chính và hệ kẹp dao (ảnh hưởng trực tiếp độ cứng vững và độ rung)
Côn trục chính và cách kẹp dao không chỉ là “chuẩn để thay dao”. Nó quyết định độ cứng vững của cả hệ thống dao – trục chính. Khi phay mặt hoặc cắt nặng, hệ kẹp dao yếu sẽ làm rung tăng rất nhanh, bề mặt xấu, dao dễ mẻ. Khi phay rãnh/then, độ đảo và độ lặp kẹp dao kém sẽ khiến kích thước “nhảy” khó kiểm soát.
Bầu kẹp dao và chuôi côn thông dụng
Điểm cần nhìn ở đây không phải “tên chuẩn cho oai”, mà là: hệ kẹp dao có đủ cứng cho loại dao thường dùng không, đặc biệt là các dao có đường kính lớn hoặc dao vươn dài.
Độ cứng vững tổng thể của máy (khung máy + bàn máy + đường dẫn hướng)
Cắt nặng hay cắt êm không chỉ nằm ở trục chính. Nền tảng là độ cứng vững tổng thể: thân máy, gân tăng cứng, bàn máy, kiểu đường dẫn hướng và chất lượng lắp ráp.
Nếu xưởng chủ yếu phay mặt và phá thô, máy càng “đầm”, càng cứng vững thì càng dễ chạy ổn định. Nếu xưởng làm rãnh/hốc nhiều, độ cứng vững vẫn quan trọng vì nó quyết định khả năng chống rung khi dao đổi hướng liên tục.
Một lỗi hay gặp là nhìn máy nhỏ gọn, tốc độ cao rồi kỳ vọng nó “gánh” luôn cắt nặng. Nếu nhu cầu là phay mặt nhiều, nên coi độ cứng vững như điều kiện bắt buộc.
Hành trình trục và “khoảng làm việc hữu dụng” (đừng chỉ nhìn hành trình danh nghĩa)
Hành trình trục X/Y/Z trong catalogue chưa chắc là phần “dùng được”. Khi lắp đồ gá, lắp dao phay mặt, dùng đầu kẹp dao dài hoặc gá cao, khoảng không theo trục Z có thể thiếu rất nhanh. Thiếu Z là lỗi cực khó chịu: chi tiết không lớn nhưng vẫn không gá được hoặc không chạy được dao mong muốn.
Vì vậy, cần nhìn thêm các thông số như: khoảng cách từ mũi trục chính đến mặt bàn, chiều cao gá tối đa, tải bàn, kích thước bàn và hành trình “thật” khi lắp đồ gá.
Tốc độ chạy dao và gia tốc của các trục (quyết định “mượt” khi phay rãnh, phay hốc)
Nếu công việc có nhiều phay rãnh, phay hốc, chạy biên dạng, thì tốc độ chạy dao tối đa chưa đủ nói lên điều gì. Thứ tạo ra khác biệt về năng suất và bề mặt là gia tốc và khả năng giữ tốc khi đổi hướng.
Máy có gia tốc tốt sẽ chạy biên dạng mượt hơn, giảm “dấu dừng” ở góc, giảm rung khi chuyển hướng và rút ngắn thời gian chu kỳ. Đây là lý do có những máy “cùng tốc độ tối đa” nhưng máy này chạy ra sản lượng khác máy kia.
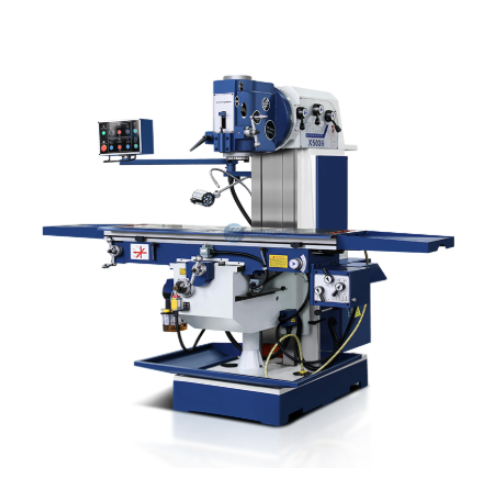
Máy phay đứng vạn năng LUZHONG X5036 series
>> Đừng bỏ lỡ máy phay đứng vạn năng LUZHONG X5036 series tại Thăng Long
Độ chính xác và độ lặp lại (để then/rãnh không bị “trôi”)
Độ chính xác là mức “đúng vị trí” của máy khi chạy tới một tọa độ; độ lặp lại là khả năng quay lại đúng vị trí đó nhiều lần. Phay then và phay rãnh cần hai thứ này ổn, đặc biệt khi sản phẩm có lắp ghép hoặc yêu cầu vị trí rãnh chính xác.
Khi đọc catalogue, nếu chỉ có một dòng “độ chính xác ±…” mà không rõ điều kiện đo, vẫn nên yêu cầu nhà cung cấp nói rõ theo chuẩn đo nào và có kiểm tra nghiệm thu ra sao. Xưởng mới thường cần một máy “đúng và lặp ổn” hơn là một máy có tốc độ tối đa thật cao nhưng độ lặp không vững.
Độ ổn định nhiệt (để chạy lâu không “đi kích thước”)
Nhiệt là kẻ thù thầm lặng của kích thước. Khi chạy sản xuất nhiều giờ, trục chính nóng lên, vít me nóng lên, thân máy giãn nở… kích thước có thể trôi dù ban đầu cắt rất đẹp. Với xưởng mới, đây là thứ dễ bị bỏ qua vì demo thường ngắn.
Những thứ cần quan tâm: hệ làm mát trục chính, khả năng bù nhiệt, thiết kế giảm ảnh hưởng nhiệt của thân máy, và cách bố trí làm mát/thoát nhiệt. Nếu sản phẩm đòi dung sai chặt hoặc chạy ca dài, ổn định nhiệt thường “đáng tiền” hơn thêm vài nghìn vòng/phút tốc độ tối đa.
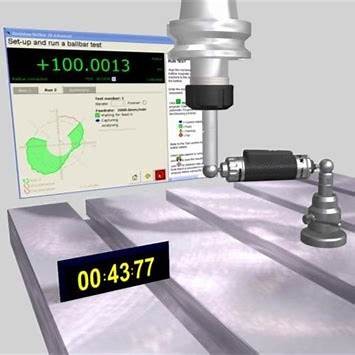
Ổn định nhiệt ảnh hưởng trực tiếp đến khả năng giữ kích thước khi chạy lâu.
Hệ thay dao tự động và kho dao (ưu tiên độ tin cậy và đủ dùng)
Kho dao nhiều giúp giảm thời gian set-up và dễ tổ chức quy trình. Nhưng với xưởng mới, điều quan trọng không chỉ là “nhiều dao”, mà là đủ dao cho bộ dụng cụ cơ bản và thay dao ổn định.
Một bộ tối thiểu thường xoay quanh: dao phay mặt, vài dao phay ngón phổ biến, mũi khoan, dao vát mép, taro (nếu có), dao chuyên dùng cho rãnh/then. Kho dao đủ và thay dao ổn định sẽ giúp xưởng chạy việc “nhàn” hơn, ít gián đoạn hơn.
Hệ điều khiển và các tính năng phục vụ gia công (dễ vận hành, dễ tuyển thợ, dễ bảo trì)
Hệ điều khiển quyết định trải nghiệm vận hành và khả năng chạy biên dạng ổn định. Với phay rãnh/hốc, các tính năng giúp chạy mượt khi đổi hướng sẽ tạo khác biệt rõ ràng về bề mặt và thời gian. Với xưởng mới, một tiêu chí rất thực tế là: hệ điều khiển phổ biến, dễ tuyển thợ, dễ đào tạo, và dịch vụ sau bán hàng tốt.
Ngoài ra, những tính năng cơ bản như chạy ren bằng taro cứng (nếu có làm taro), quản lý bù dao, và khả năng chẩn đoán lỗi cũng ảnh hưởng trực tiếp tới thời gian dừng máy.
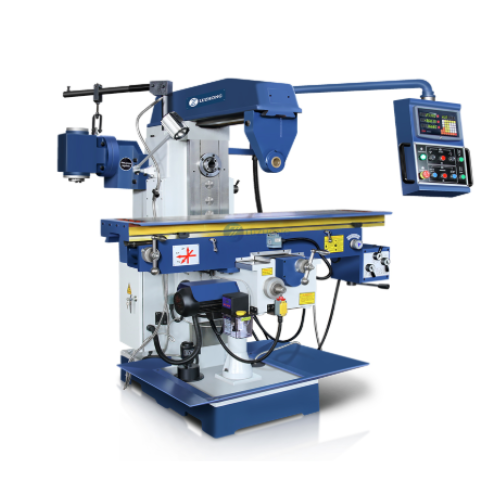
Máy phay ngang vạn năng LUZHONG X60 series
>> Máy phay ngang vạn năng LUZHONG X60 phù hợp với những xưởng mới bắt đầu, vốn hạn chế
Chọn thông số theo từng bài toán gia công
Sau khi đã nắm “bộ 10 thông số ưu tiên”, bước quan trọng tiếp theo là xếp lại thứ tự ưu tiên theo đúng việc xưởng làm nhiều nhất. Cùng một chiếc máy, nếu đặt vào bài toán phay mặt sẽ lộ điểm mạnh–yếu khác hẳn so với bài toán phay rãnh hay phay then. Vì vậy phần này chia theo 3 tình huống phổ biến để việc chọn máy đi thẳng vào thực tế.
Trường hợp xưởng ưu tiên phay mặt: mục tiêu là cắt nặng êm, bề mặt đẹp, tuổi dao ổn
Phay mặt thường dùng dao đường kính lớn và có xu hướng “ăn lực” mạnh, nhất là khi bóc thô hoặc chạy ăn dao tương đối sâu. Khi dao càng lớn, lực tác dụng lên trục chính tạo ra mô-men xoắn càng cao (cùng một lực nhưng bán kính lớn hơn thì mô-men xoắn tăng). Vì vậy, nếu xưởng hay phay mặt để phá thô, làm phẳng mặt chuẩn, hoặc thường xuyên dùng dao phay mặt đường kính lớn, ưu tiên cần đặt vào nhóm thông số giúp máy không bị đuối ở vùng tốc độ thấp và không rung khi chịu tải.
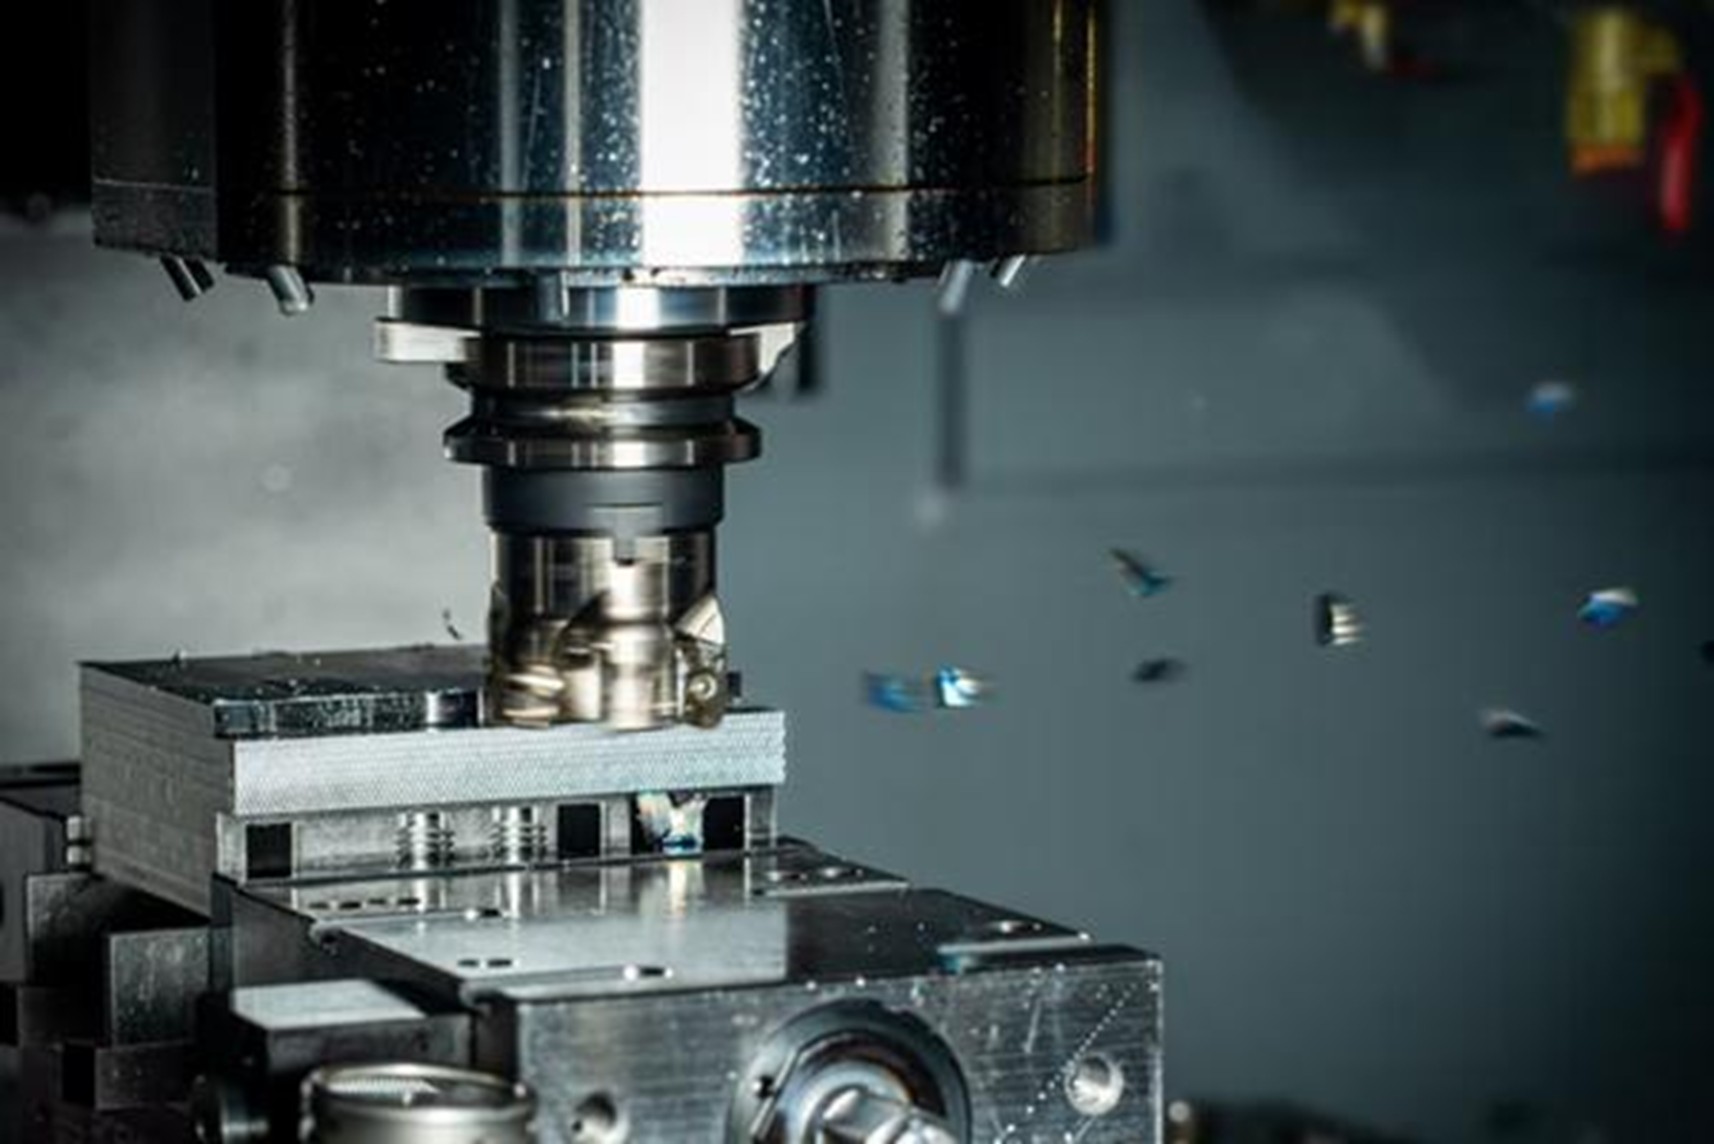
Phay mặt thường tạo tải lớn, cần trục chính đủ mô-men xoắn và máy đủ cứng vững để cắt êm.
Điểm cần nhìn đầu tiên là mô-men xoắn trục chính theo dải tốc độ. Nhiều máy có tốc độ tối đa rất cao nhưng mô-men xoắn ở tốc độ thấp lại không mạnh; phay mặt thường không “sống” ở vùng tốc độ tối đa, mà cần lực ở vùng tốc độ thấp đến trung bình. Khi mô-men xoắn không đủ, máy sẽ phải giảm lượng ăn dao, giảm chiều sâu cắt; nếu cố giữ năng suất thì rung tăng, bề mặt xấu và mẻ lưỡi dao.
Tiếp theo là độ cứng vững tổng thể: thân máy, bàn máy, kiểu đường dẫn hướng, và cách truyền lực. Phay mặt “đánh” vào độ cứng vững rất rõ: máy đầm, khung vững, dẫn hướng chịu tải tốt sẽ cắt êm hơn. Ngược lại, máy nhẹ hoặc thiên về chạy nhanh nhưng không tối ưu cho tải nặng sẽ dễ rung khi đẩy năng suất.
Một yếu tố hay bị xem nhẹ là hệ kẹp dao và chuẩn côn trục chính. Phay mặt chịu lực lớn và hay tạo rung, nên hệ kẹp dao càng chắc và cứng thì càng đỡ rung, bề mặt mịn hơn, dao bền hơn. Nếu xưởng có thói quen dùng dao vươn dài hoặc gá dao “dài tay” để tránh đồ gá, rung sẽ tăng thêm một bậc; khi đó máy cần cứng hơn và hệ kẹp dao càng phải chắc.
Cuối cùng là ổn định nhiệt và làm mát. Phay mặt tạo nhiệt, chạy liên tục càng dễ làm trục chính nóng lên; nếu xưởng chạy ca dài hoặc làm nhiều mặt phẳng liên tiếp, ổn định nhiệt giúp giữ kích thước và giữ độ phẳng ổn hơn.
Tóm lại, với phay mặt, thứ tự ưu tiên thường đi theo hướng: mô-men xoắn theo dải tốc độ → độ cứng vững tổng thể → hệ kẹp dao/côn trục chính → ổn định nhiệt → các yếu tố tốc độ cao. Máy phay mặt giỏi không nhất thiết phải “quay nhanh nhất”, nhưng phải kéo khỏe và cắt êm.
Trường hợp xưởng ưu tiên phay rãnh, phay hốc: mục tiêu là chạy ổn định theo biên dạng, thoát phoi tốt, bề mặt đẹp
Phay rãnh và phay hốc thường gắn với dao phay ngón, đường chạy dao có nhiều góc, nhiều đoạn cong, đổi hướng liên tục. Vì vậy, bài toán ở đây không chỉ là “máy mạnh”, mà là “máy có chạy mượt không”. Có những máy cùng công suất danh nghĩa, nhưng máy nào có khả năng chuyển động tốt sẽ cho bề mặt và năng suất khác hẳn.
Thông số cần đặt lên trước là tốc độ chạy dao và gia tốc của các trục. Phay hốc thường có nhiều đoạn tăng–giảm tốc, nhiều chuyển hướng; gia tốc tốt giúp máy giữ nhịp chạy, giảm dấu dừng ở góc, giảm rung khi đổi hướng, và rút ngắn thời gian chu kỳ. Đây là lý do khi nhìn catalogue, tốc độ chạy dao tối đa chỉ là một phần; phần “ăn tiền” thường nằm ở khả năng tăng tốc và giữ ổn định khi chạy biên dạng.
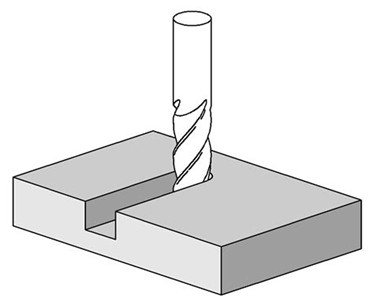
Phay rãnh/phay hốc đòi hỏi chuyển động trục mượt và chống rung tốt, nhất là khi dao vươn dài hoặc đổi hướng liên tục
Kế tiếp là độ cứng vững và chống rung. Dao phay ngón, đặc biệt khi vươn dài để vào hốc sâu, rất dễ bị rung. Khi rung xuất hiện, bề mặt xấu, kích thước nhảy và dao mòn nhanh. Do đó, máy cần khung vững và trục chính đủ ổn định; đồng thời, hệ kẹp dao cũng phải chắc để giảm rung.
Một yếu tố rất thực tế của phay rãnh/hốc là thoát phoi và làm mát. Khi phay hốc sâu hoặc rãnh kín, phoi khó thoát sẽ cạ lại vào dao và thành hốc, làm nóng, làm xước bề mặt và dễ gãy dao. Vì vậy, ngoài thông số “máy”, cấu hình bơm làm mát, đường phun, và khả năng đẩy phoi ra khỏi vùng cắt thường ảnh hưởng mạnh đến độ ổn định.
Về phần điều khiển, với phay hốc và chạy theo biên dạng, các tính năng kiểu “đọc trước đường chạy” và giữ tốc ổn định khi vào góc là điểm cộng lớn. Nói đơn giản: điều khiển càng mượt, đường chạy càng tròn tru, bề mặt càng đẹp và dao càng bền.
Tóm lại, với phay rãnh/hốc, thứ tự ưu tiên thường là: gia tốc và chất lượng chuyển động → chống rung (khung + trục chính + kẹp dao) → thoát phoi và làm mát → công suất/mô-men xoắn (đủ dùng theo dao). Máy hợp phay hốc không nhất thiết phải “đầm nhất”, nhưng phải mượt, ổn định và ít rung.
Trường hợp xưởng ưu tiên phay then: mục tiêu là đúng vị trí, thẳng, và lặp ổn định
Phay then là nguyên công thường bị đánh giá thấp vì nhìn thao tác đơn giản, nhưng thực tế lại “gắt” ở độ đúng. Rãnh then cần đúng vị trí so với mặt chuẩn, thẳng theo chiều dài, và giữ ổn định qua nhiều lần gá. Khi sai, lỗi không chỉ nằm ở kích thước bề rộng rãnh, mà còn ở độ thẳng, độ song song, độ vuông góc và độ lệch vị trí.
Vì vậy, ưu tiên số một là độ chính xác và độ lặp lại, cùng với độ đúng hình học của máy. Độ đúng hình học có thể hiểu đơn giản là các trục có thẳng, có vuông góc với nhau không; bàn máy và chuyển động có “đi đúng đường” không. Nếu hình học không tốt, rãnh then có thể bị “xéo”, bị lệch dần theo chiều dài hoặc lệch vị trí giữa các lần gia công.
Phay then cần độ lặp lại và độ đúng hình học tốt để rãnh thẳng và đúng vị trí.
Ưu tiên thứ hai là ổn định nhiệt. Phay then thường đòi ổn định kích thước; khi chạy lâu, máy nóng lên, kích thước có thể trôi. Nếu xưởng chạy ca dài hoặc làm then/rãnh theo chuỗi, ổn định nhiệt sẽ giúp giữ vị trí và kích thước lặp lại tốt hơn.
Ưu tiên thứ ba là hệ kẹp dao và độ đảo, vì phay then nhiều khi dùng dao nhỏ hoặc dao vươn dài; độ đảo lớn sẽ làm rãnh khó giữ đúng bề rộng và bề mặt xấu. Ở nhóm này, “kẹp chắc, đồng tâm tốt” thường đáng giá hơn “tốc độ tối đa thật cao”.
Cuối cùng, để phay then ổn định còn cần một phần ngoài máy: đồ gá và chuẩn gá. Nếu chuẩn gá không ổn, máy tốt vẫn khó ra then đúng vị trí. Tuy nhiên, khi chọn máy cho xưởng mới, việc ưu tiên máy có độ lặp tốt và hình học tốt sẽ giúp bài toán đồ gá “nhẹ” đi rất nhiều.
Tóm lại, với phay then, thứ tự ưu tiên thường là: độ chính xác và độ lặp lại → hình học máy (độ vuông góc/độ thẳng) → ổn định nhiệt → kẹp dao/độ đảo → các yếu tố tốc độ cao. Máy hợp phay then cần đúng và ổn định, hơn là “nhanh nhất”.
Checklist hỏi nhà cung cấp
Catalogue thường nói phần “đẹp” nhiều hơn phần “đủ”. Vì vậy, khi làm việc với nhà cung cấp, nên có một checklist ngắn nhưng trúng, để bóc tách nhanh: máy này hợp phay mặt, hợp phay rãnh, hay hợp phay then; và hợp ở mức nào.
Dưới đây là bộ câu hỏi thực tế, viết theo kiểu khách đọc website cũng hiểu, nhưng vẫn đủ “chuẩn cơ khí” để trình nội bộ.
Trục chính: hỏi để biết máy “kéo khỏe” hay chỉ “quay nhanh”
- Có biểu đồ công suất và mô-men xoắn theo tốc độ của trục chính không? (không chỉ 1 con số công suất danh nghĩa)
- Ở vùng tốc độ thường dùng để phay mặt/phá thô, trục chính còn giữ được mô-men xoắn bao nhiêu?
- Trục chính thuộc kiểu thiên về cắt nặng hay thiên về tốc độ cao? (nhờ nhà cung cấp nói rõ định hướng thiết kế)
- Có làm mát trục chính không (làm mát dầu/nước)? Có giám sát nhiệt độ hoặc giải pháp ổn định nhiệt không?
Côn trục chính – hệ kẹp dao: hỏi để tránh rung và tránh sai số do kẹp dao
- Chuẩn côn trục chính là gì? (đồng thời hỏi hệ kẹp dao đi kèm: loại bầu kẹp phù hợp cắt nặng hay phù hợp tốc độ cao)
- Khuyến nghị lượng chạy dao tối đa khi phay mặt/phay rãnh sâu là bao nhiêu để vẫn ổn định?
- Nhà cung cấp có thể cam kết/kiểm tra độ đảo ở mũi dao theo quy trình nghiệm thu không? (đặc biệt quan trọng với phay then, dao nhỏ)
Độ cứng vững của máy: hỏi để biết máy có “gánh tải” được không
- Kết cấu thân máy thuộc kiểu tối ưu cắt nặng hay tối ưu chạy nhanh? (đừng ngại hỏi thẳng)
- Kiểu đường dẫn hướng và kiểu truyền động trục (vít me, ray trượt…) là loại nào?
- Tải bàn tối đa là bao nhiêu? Có giới hạn tải khi bàn chạy nhanh không?
- Có thông tin về khối lượng máy và các chi tiết tăng cứng quan trọng không? (để đối chiếu với mức cắt dự kiến)

Máy phay đứng CNC LUZHONG VMC1580 series
>> Xem ngay máy phay đứng CNC LUZHONG VMC1580 series với chi phí hợp lý nhất thị trường
“Khoảng làm việc hữu dụng”: hỏi để tránh mua máy về rồi thiếu hành trình theo chiều cao
- Khoảng cách từ mũi trục chính đến mặt bàn (tối đa/tối thiểu) là bao nhiêu?
- Khi lắp đồ gá phổ biến và dùng bầu kẹp dao dài, hành trình theo chiều cao còn “dùng được” khoảng bao nhiêu?
- Kích thước bàn và rãnh kẹp có phù hợp đồ gá hiện có không?
Chuyển động trục: hỏi để biết máy có “mượt” khi phay rãnh/hốc không
- Tốc độ chạy dao nhanh và tốc độ chạy dao gia công tối đa là bao nhiêu?
- Gia tốc trục và khả năng giữ tốc khi đổi hướng thể hiện thế nào? (nhờ demo bài chạy có nhiều góc/đường cong)
- Có chức năng làm mượt đường chạy, đọc trước lệnh chạy, hạn chế giật cục khi vào góc không? (đặc biệt quan trọng khi phay hốc, phay biên dạng)
Độ chính xác – độ lặp lại: hỏi để phục vụ phay then/rãnh chính xác
- Thông số độ chính xác và độ lặp lại được công bố theo điều kiện đo nào?
- Quy trình nghiệm thu có bài kiểm tra định vị trục và bài kiểm tra quỹ đạo theo đường tròn không?
- Khi nghiệm thu, có thể cung cấp biên bản đo (kèm số liệu) không?
Ổn định nhiệt và vận hành ca dài: hỏi để tránh “đầu ca đúng, cuối ca sai”
- Máy có cơ chế bù trôi do nhiệt không?
- Có làm mát cho cụm trục chính, cụm truyền động trục, hoặc giải pháp giữ nhiệt ổn định trong xưởng không?
- Khuyến nghị thời gian làm nóng máy và quy trình chạy ổn định trước khi gia công chính xác là gì?
Làm mát và thoát phoi: hỏi để phay rãnh/hốc không kẹt phoi, không gãy dao
- Bơm làm mát áp lực bao nhiêu? Có tùy chọn tăng áp không?
- Kiểu thải phoi là gì (băng tải phoi, vít tải, xối rửa)? Có phù hợp phoi thép/phoi nhôm không?
- Với phay hốc sâu hoặc rãnh kín, giải pháp hỗ trợ thoát phoi nào được khuyến nghị?
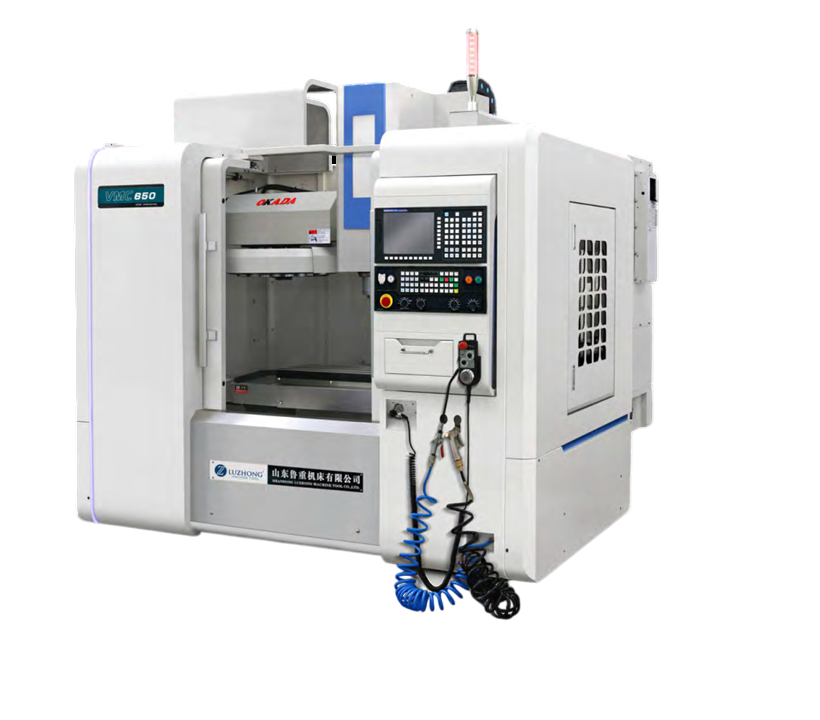
Máy phay đứng CNC LUZHONG VMC550 series
>> Máy phay đứng CNC LUZHONG VMC550 series dành cho những nhà xưởng có diện tích hạn chế
Kho dao và thay dao: hỏi để đủ dùng và ít dừng máy
- Số dao trong kho là bao nhiêu? Tải trọng dao tối đa và giới hạn chiều dài dao là bao nhiêu?
- Thời gian thay dao và độ ổn định thay dao được cam kết thế nào?
- Có khuyến nghị bộ dao “cơ bản” theo nhóm việc (phay mặt/rãnh/then) để set up nhanh không?
Dịch vụ – bảo hành – đào tạo: hỏi để xưởng mới chạy mượt ngay từ tháng đầu
- Thời gian bảo hành, các hạng mục bảo hành và thời gian phản hồi kỹ thuật là bao lâu?
- Linh kiện tiêu hao và linh kiện quan trọng có sẵn trong nước không?
- Có đào tạo vận hành, bảo trì cơ bản và quy trình nghiệm thu bàn giao không?
Gợi ý cấu hình theo ngân sách
Ngân sách khác nhau sẽ dẫn đến mức độ khác nhau về độ cứng vững, khả năng cắt nặng, độ ổn định nhiệt và độ chính xác. Tuy nhiên, với xưởng mới, nên giữ một nguyên tắc: ưu tiên nền tảng giúp gia công ổn định (mô-men xoắn trục chính ở dải tốc độ làm việc, độ cứng vững, độ lặp lại, ổn định nhiệt). Các hạng mục này yếu sẽ kéo theo rung, giảm tuổi dao, sai kích thước và tăng thời gian chỉnh sửa.
Mức tối ưu chi phí
Phù hợp khi sản phẩm dung sai vừa phải, khối lượng gia công chưa lớn, nguyên công chủ yếu phổ thông.
Nên ưu tiên:
- Trục chính có mô-men xoắn đủ dùng ở dải tốc độ thấp đến trung bình để phay mặt nhẹ và phá thô vừa.
- Kết cấu máy ở mức ổn định cho gia công thông dụng; hạn chế chọn máy quá nhẹ nếu có phay mặt thường xuyên.
- Hành trình trục và khoảng cách trục chính–mặt bàn đủ để gá đồ gá cơ bản và dùng dao thông dụng.
- Kho dao đủ cho bộ dao cơ bản: phay mặt, vài dao phay ngón, khoan, vát mép, taro (nếu có).
- Hệ thống làm mát và thải phoi tiêu chuẩn, dễ vệ sinh.
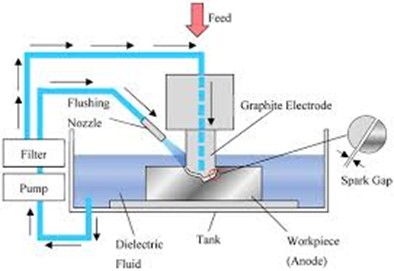
Hệ thống làm mát và thải phoi tiêu chuẩn là điều kiện cần ở mọi máy phay
Phù hợp cho:
- Nhôm, thép thường, gang; phay rãnh/hốc độ sâu vừa; phay then yêu cầu phổ thông.
Không nên kỳ vọng:
- Phay mặt nặng kéo dài hoặc bóc vật liệu lớn liên tục.
Mức tầm trung
Phù hợp khi bắt đầu chạy sản xuất ổn định, làm đa dạng vật liệu, cần năng suất tốt hơn và độ lặp lại khá.
Nên ưu tiên:
- Trục chính có mô-men xoắn tốt ở vùng tốc độ thường dùng khi phay mặt; có đường đặc tính mô-men xoắn rõ ràng để đối chiếu chế độ cắt.
- Kết cấu máy cứng vững hơn (thân máy, bàn máy, dẫn hướng) để giảm rung khi tăng lượng ăn dao.
- Chuyển động trục có gia tốc tốt để chạy biên dạng mượt, giảm dấu dừng ở góc khi phay hốc và rãnh.
- Ổn định nhiệt tốt hơn để giữ kích thước khi chạy lâu.
- Kho dao nhiều hơn để giảm thời gian thay đồ nghề và tối ưu quy trình.
Phù hợp cho:
- Phay mặt thường xuyên ở mức vừa đến khá; phay rãnh/hốc liên tục; bắt đầu có hàng lặp và yêu cầu kích thước ổn định theo ca.

Máy phay giường CNC LUZHONG GMC series
>> Máy phay giường CNC LUZHONG GMC series chuyên gia công các chi tiết cơ khí to, nặng
Mức nâng cao
Phù hợp khi làm chi tiết dung sai chặt, then/rãnh yêu cầu vị trí chính xác, hoặc chạy ca dài cần kích thước ổn định.
Nên ưu tiên:
- Trục chính mạnh và ổn định, đủ mô-men xoắn cho cắt nặng; đồng thời vẫn đáp ứng tốt các nguyên công tốc độ cao khi cần.
- Độ cứng vững rất cao để hạn chế rung ở dao lớn hoặc dao vươn dài.
- Độ chính xác, độ lặp lại và độ đúng hình học tốt; có quy trình nghiệm thu rõ ràng.
- Ổn định nhiệt mạnh (làm mát, bù sai lệch do nhiệt, thiết kế giảm ảnh hưởng nhiệt) để hạn chế trôi kích thước khi chạy dài.
- Hệ điều khiển và chuyển động trục mượt để chạy biên dạng phức tạp và giữ bề mặt đồng đều.
Phù hợp cho:
- Chi tiết lắp ghép khó, dung sai chặt; phay then/rãnh yêu cầu cao; sản xuất liên tục và ổn định.
Gợi ý chọn nhanh theo nguyên công chủ đạo
- Nếu phay mặt là chủ đạo: ưu tiên mô-men xoắn ở tốc độ thấp, độ cứng vững, hệ kẹp dao chắc và ổn định nhiệt.
- Nếu phay rãnh/hốc là chủ đạo: ưu tiên chuyển động trục mượt, gia tốc tốt, thoát phoi và làm mát hiệu quả, kèm chống rung.
- Nếu phay then là chủ đạo: ưu tiên độ chính xác, độ lặp lại, độ đúng hình học và ổn định nhiệt.
Sai lầm phổ biến khi xưởng mới mua máy phay
Đánh giá trục chính sai cách: chỉ nhìn tốc độ quay tối đa và công suất danh nghĩa
Trục chính không chỉ có một con số công suất. Khi gia công, đặc biệt là phay mặt và phá thô, vùng tốc độ làm việc thường thấp đến trung bình. Nếu mô-men xoắn ở vùng này không đủ, máy sẽ hụt lực: âm cắt nặng, rung tăng, phải giảm lượng ăn dao, bề mặt xấu và dao nhanh mẻ.
Dấu hiệu hay gặp: phay mặt đường kính lớn nghe tiếng gằn, bề mặt có vân rung, tải trục chính cao nhưng năng suất không lên được.
Chọn cấu hình máy không đúng kiểu việc: máy thiên về chạy nhanh đem đi cắt nặng
Có máy được tối ưu cho dao nhỏ, tốc độ cao, vật liệu dễ cắt. Khi đưa vào phay mặt nhiều hoặc bóc vật liệu lớn liên tục, rung và nóng sẽ xuất hiện sớm. Lỗi nằm ở việc chọn sai bài toán thiết kế, không phải do máy kém chất lượng.
Dấu hiệu hay gặp: cùng một chế độ cắt, máy chạy nhẹ thì ổn nhưng cứ tăng lượng ăn dao là rung mạnh; phải cắt rất “nhẹ tay” mới êm.
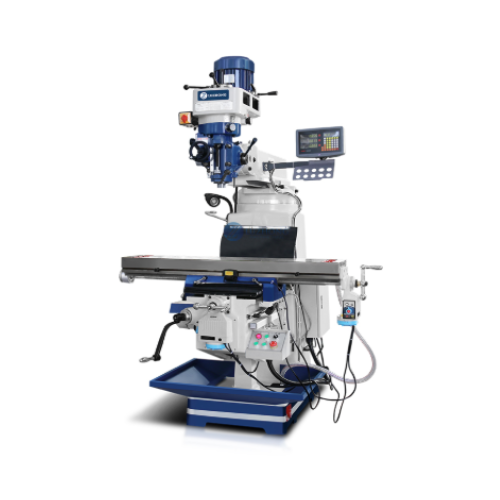
Máy phay đứng vạn năng kiểu tháp pháo LUZHONG H series
>> Xem ngay máy phay đứng vạn năng kiểu tháp pháo LUZHONG H series
Bỏ qua độ cứng vững tổng thể của hệ thống: không chỉ thân máy mà còn gồm bàn, dẫn hướng, vít me, ổ trục
Độ cứng vững quyết định khả năng chống rung và giữ ổn định hình học khi chịu lực cắt. Nếu nền tảng này yếu, phay mặt dễ rung, phay rãnh dễ bị sai kích và bề mặt xấu. Với dao vươn dài hoặc hốc sâu, độ cứng vững càng quan trọng.
Dấu hiệu hay gặp: cùng một dao, cùng vật liệu, nhưng bề mặt lúc đẹp lúc xấu tùy vị trí trong hành trình; hoặc cứ tăng chiều sâu cắt là rung.
Xem nhẹ hệ kẹp dao và cách gá dao: độ đảo, độ vươn, độ kẹp chặt
Trong phay, dao và bầu kẹp là một phần của hệ thống cắt. Độ đảo lớn làm kích thước dao “nhảy” và mòn dao nhanh; dao vươn dài làm độ cứng giảm mạnh và rung tăng nhanh. Dù máy tốt, nếu bầu kẹp không phù hợp hoặc gá dao quá dài, chất lượng vẫn kém.
Dấu hiệu hay gặp: phay rãnh bề rộng không ổn định; phay tinh vẫn có vết rung; dao hay mẻ ở một phía.
Chỉ nhìn hành trình danh nghĩa, không kiểm tra khoảng làm việc hữu dụng theo chiều cao
Rất nhiều xưởng mới gặp tình trạng hành trình theo chiều cao trên giấy đủ, nhưng khi lắp đồ gá, lắp bầu kẹp, lắp dao phay mặt thì không còn khoảng không để chạy. Thiếu chiều cao là lỗi gây dừng việc ngay lập tức.
Dấu hiệu hay gặp: chi tiết nhỏ vẫn không gá được; hoặc phải đổi sang bầu kẹp ngắn, dao ngắn bất đắc dĩ, làm giảm khả năng gia công.
Không chuẩn hóa yêu cầu về độ chính xác, độ lặp lại và độ đúng hình học khi có phay then, phay rãnh định vị
Phay then và rãnh định vị không chỉ cần đúng bề rộng, mà cần đúng vị trí, thẳng theo chiều dài, song song và vuông góc theo chuẩn gá. Nếu độ lặp lại kém hoặc sai lệch hình học giữa các trục lớn, rãnh then có thể lệch, xéo, hoặc thay đổi qua các lần chạy dù kiểm tra một lần vẫn thấy “tạm ổn”.
Dấu hiệu hay gặp: lắp ráp bị kẹt hoặc rơ dù kích thước đo được có vẻ đúng; rãnh thẳng ở đầu nhưng lệch ở cuối.
Bỏ qua ổn định nhiệt và thói quen vận hành ca dài
Nhiệt làm trục chính, vít me và thân máy giãn nở. Khi chạy lâu, kích thước có thể trôi so với lúc máy vừa khởi động. Demo ngắn thường không bộc lộ vấn đề này, nhưng sản xuất theo ca sẽ thấy rõ.
Dấu hiệu hay gặp: đầu ca đúng, giữa ca bắt đầu lệch; phải bù dao liên tục; cùng một chương trình nhưng kích thước thay đổi theo thời gian chạy.
Không tính đúng bài toán phoi và làm mát cho phay rãnh, phay hốc
Phay hốc sâu, rãnh kín rất dễ kẹt phoi. Phoi quay lại vùng cắt sẽ cạ bề mặt, làm nóng, gây mòn dao nhanh và gãy dao. Nếu hệ thống làm mát và thải phoi không phù hợp vật liệu và dạng phoi, năng suất sẽ tụt mạnh dù máy đủ khỏe.
Dấu hiệu hay gặp: bề mặt hốc bị xước; dao gãy “không rõ lý do”; phải giảm tốc để tránh kẹt phoi.
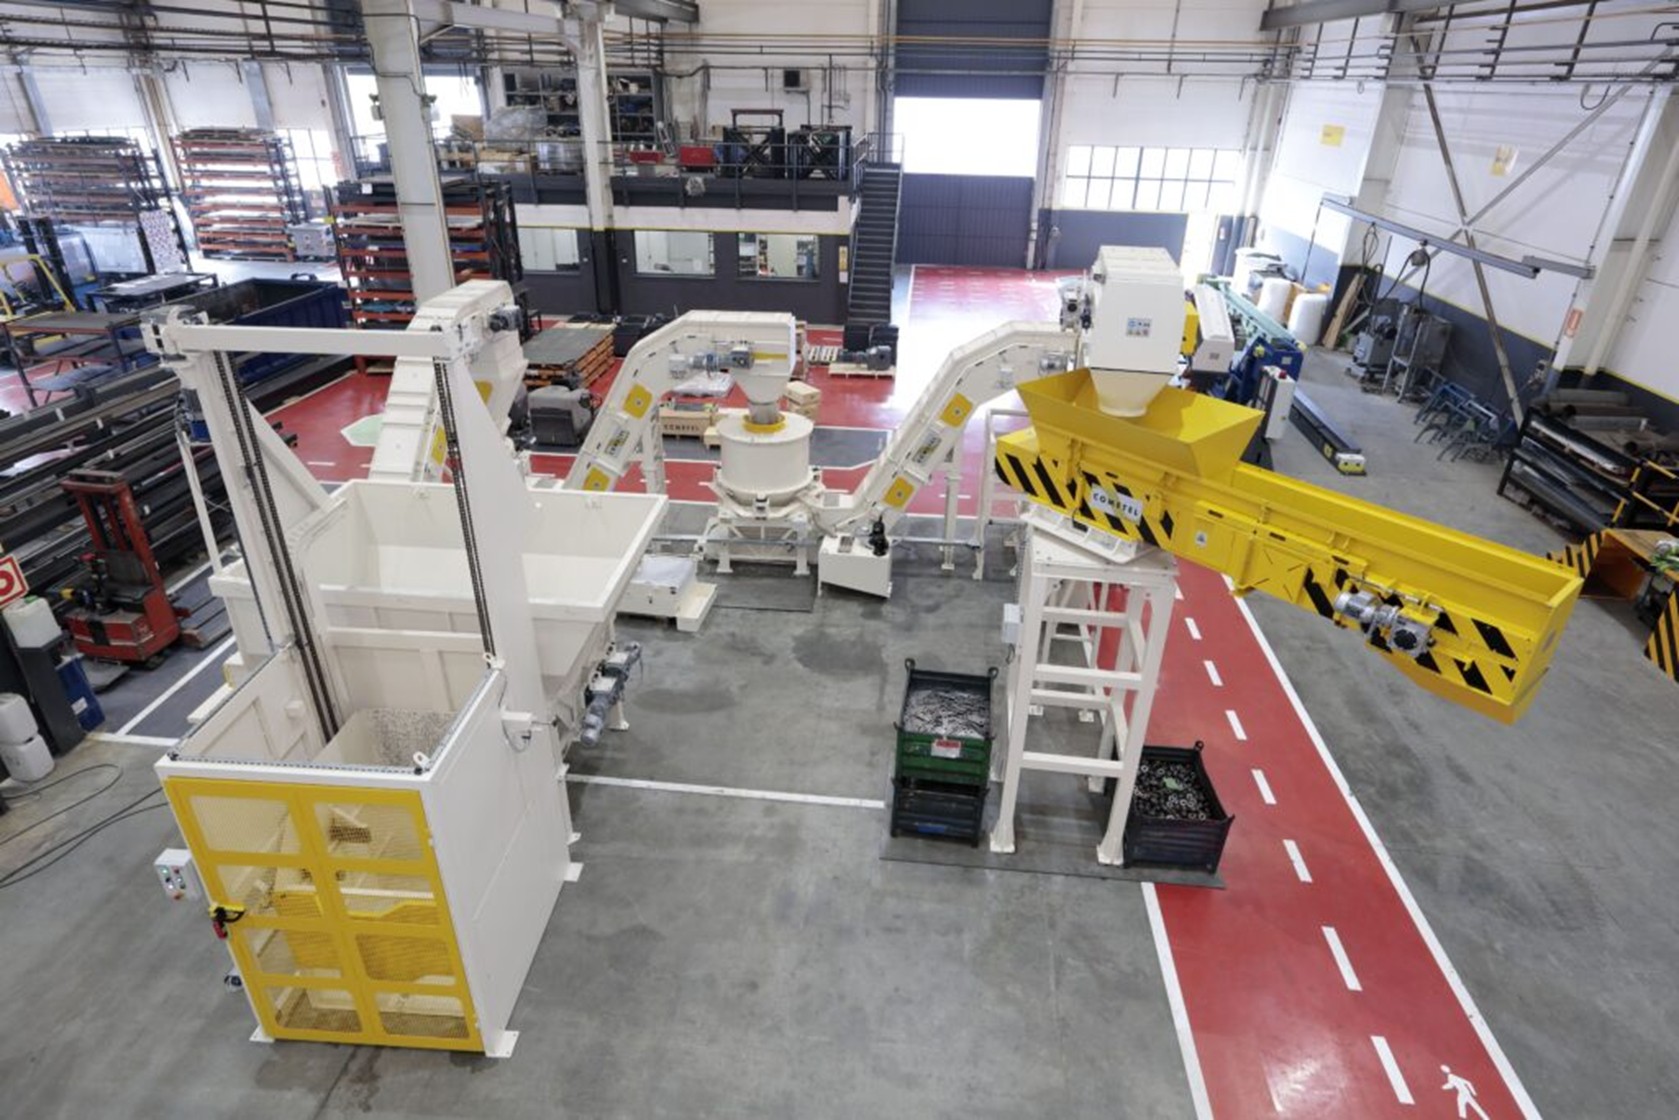
Thoát phoi kém dễ gây cạ phoi, nóng dao và giảm chất lượng bề mặt.
Mua máy theo cắt thử một lần, không có bài kiểm chứng theo đúng việc xưởng sẽ làm
Cắt thử chỉ phản ánh một thời điểm và một chế độ cắt. Nếu không có bài kiểm chứng lặp lại, chạy lâu, chạy biên dạng và đo kiểm rõ ràng, rất khó biết máy có giữ ổn định khi sản xuất thật hay không.
Dấu hiệu hay gặp: lúc nhận máy thấy ổn, vào sản xuất mới phát sinh sai số lặp lại, rung theo từng vùng hành trình, hoặc trôi kích thước theo thời gian.
Nhận tư vấn cấu hình và báo giá từ Thăng Long ngay hôm nay
Chọn máy phay cho xưởng mới hiệu quả nằm ở việc ưu tiên đúng theo bài toán gia công thực tế, thay vì chạy theo vài con số nổi bật trên catalogue. Nếu công việc chính là phay mặt thì cần tập trung vào mô-men xoắn ở dải tốc độ làm việc và độ cứng vững để cắt nặng ổn định, bề mặt đẹp và tuổi dao tốt; nếu thiên về phay rãnh, phay hốc thì cần chuyển động trục mượt, chống rung và thoát phoi tốt để giữ năng suất và chất lượng; còn nếu thường xuyên phay then, rãnh định vị thì độ chính xác, độ lặp lại, độ đúng hình học và ổn định nhiệt là nền tảng để giữ vị trí và độ thẳng lâu dài.
CTCP Thương mại và sản xuất công nghiệp Thăng Long sẵn sàng hỗ trợ tư vấn chọn cấu hình máy phay theo đúng nhu cầu của từng xưởng, từ xác định nguyên công chủ đạo đến đề xuất thông số ưu tiên và phương án đầu tư theo ngân sách. Để nhận tư vấn và báo giá phù hợp, liên hệ trực tiếp CTCP Thương mại và sản xuất công nghiệp Thăng Long và cung cấp mô tả ngắn về vật liệu gia công, kích thước chi tiết và dạng công việc chính; đội ngũ kỹ thuật sẽ phản hồi cấu hình gợi ý và checklist làm việc với nhà cung cấp để chốt máy nhanh, đúng việc và hạn chế rủi ro khi đưa vào sản xuất.