
Tư vấn kĩ thuật
Phay mặt bị bậc, phay rãnh bị lệch: những lỗi thường gặp khi dùng máy phay đứng vạn năng
Phay mặt bị bậc là lỗi gì?
Phay mặt bị bậc là hiện tượng bề mặt sau khi phay không phẳng đều, xuất hiện đường gờ, vệt cao thấp hoặc vết chuyển tiếp rõ giữa các lượt dao. Khi quan sát trực tiếp, người vận hành có thể thấy mặt phay không liền đều, có vệt dao nổi rõ hoặc từng dải gia công không cùng cao độ. Với chi tiết cần lắp ghép, lỗi này có thể làm mặt tiếp xúc không kín, sai độ phẳng, sai độ song song hoặc phải mất thêm thời gian sửa lại bề mặt.
Trên máy phay đứng vạn năng, lỗi phay mặt bị bậc thường gặp khi gia công mặt rộng, phay nhiều lượt trên cùng một bề mặt hoặc phay tinh bằng dao phay mặt. Đây không chỉ là lỗi về chất lượng bề mặt, mà còn là dấu hiệu cho thấy quá trình gia công có thể đang có vấn đề ở đầu phay, trục chính, dao cắt, đồ gá, bàn máy, chế độ cắt hoặc thao tác gá phôi.
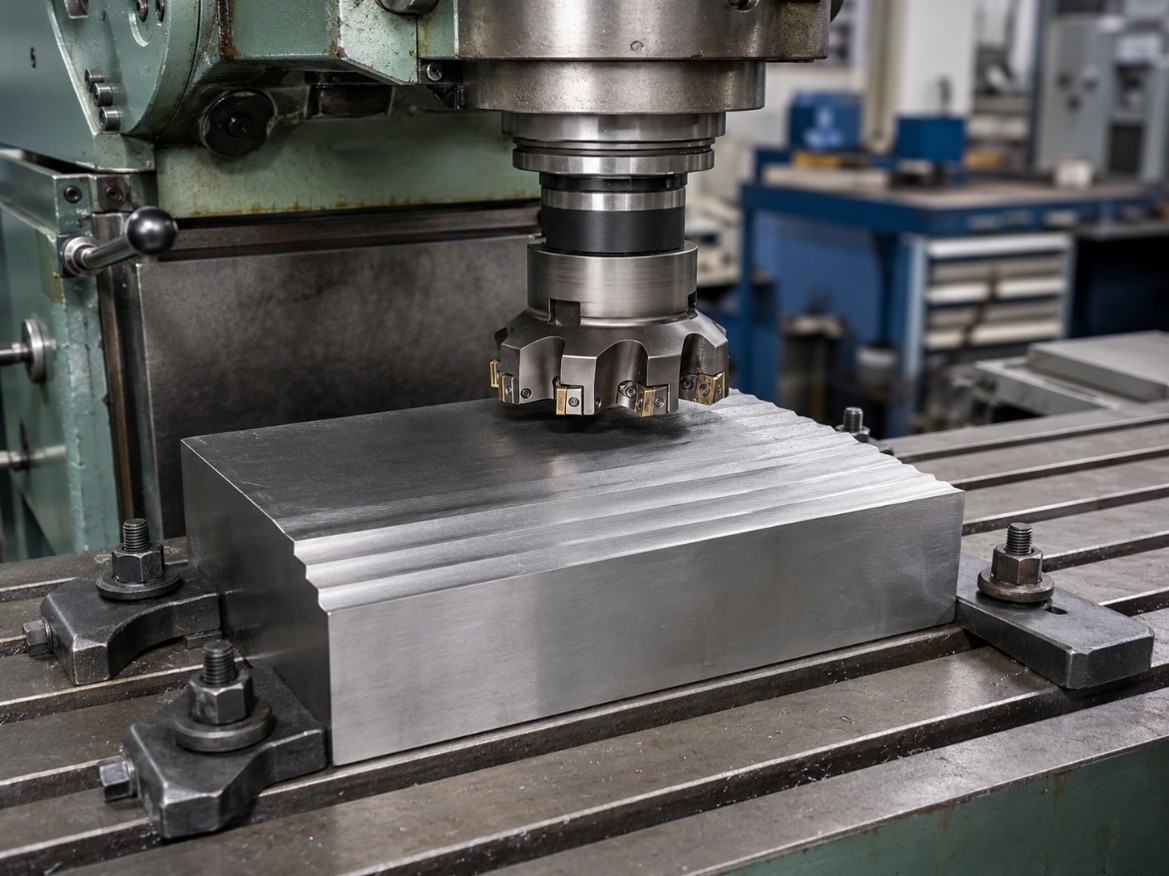
Phay mặt bị bậc
Dấu hiệu nhận biết phay mặt bị bậc
Dấu hiệu dễ nhận biết nhất là trên bề mặt chi tiết có đường gờ giữa các lượt phay. Các đường gờ này có thể chạy theo hướng dịch chuyển của bàn máy hoặc nằm tại vị trí giao nhau giữa hai đường dao. Khi sờ tay, rà bằng thước kiểm hoặc kiểm tra bằng đồng hồ so, người vận hành có thể nhận thấy bề mặt không đều, có chỗ cao thấp khác nhau.
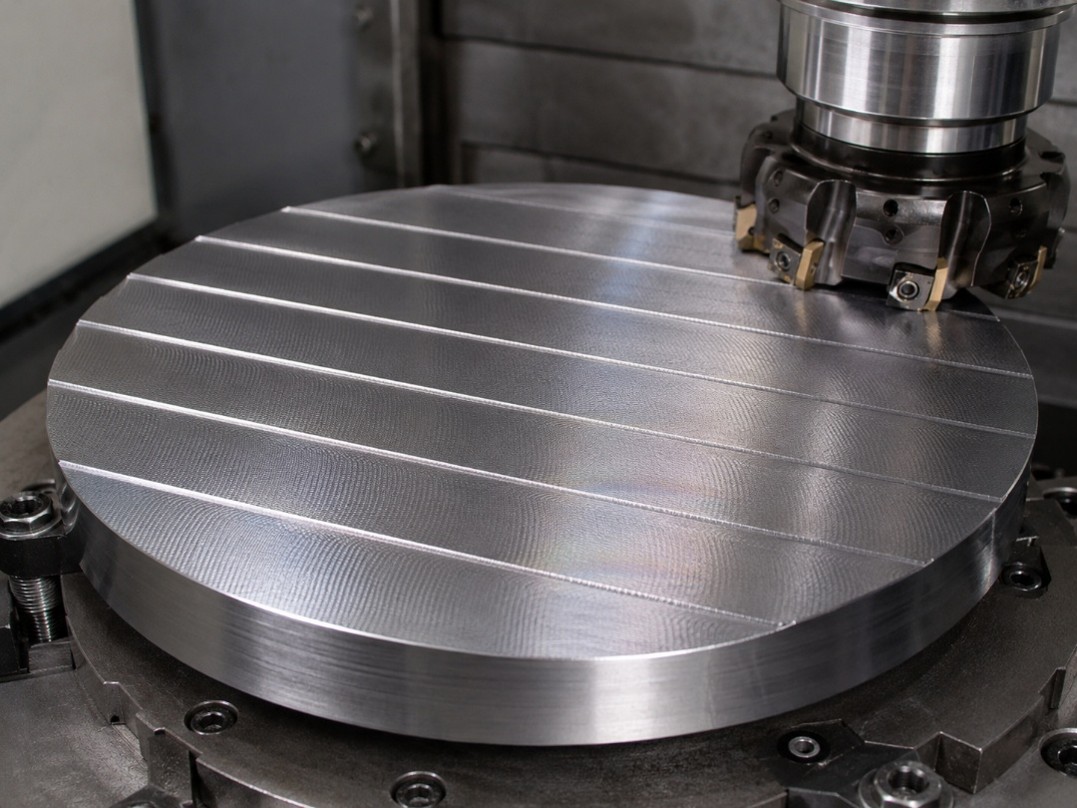
Bề mặt chi tiết có đường gờ giữa các lượt phay
Ở một số trường hợp, mặt phay không chỉ bị bậc mà còn có vết gợn, vết xước, vệt dao rõ sau khi phay tinh hoặc độ bóng bề mặt không đều. Nếu chi tiết có yêu cầu lắp ghép, lỗi này có thể làm hai mặt ghép không áp sát hoàn toàn, gây hở mặt, lệch vị trí hoặc ảnh hưởng đến độ chính xác của cụm chi tiết sau khi lắp.

Vết gợn, vết xước, vệt dao rõ sau khi phay tinh hoặc độ bóng bề mặt không đều
Ngoài quan sát bằng mắt, lỗi phay mặt bị bậc có thể được kiểm tra bằng thước thẳng, bàn rà, đồng hồ so hoặc dụng cụ đo độ phẳng phù hợp. Với những chi tiết yêu cầu độ chính xác cao hơn, chỉ nhìn bề mặt sau phay là chưa đủ; xưởng nên kiểm tra lại độ phẳng, độ song song và vị trí tương quan giữa mặt đã gia công với mặt chuẩn định vị.
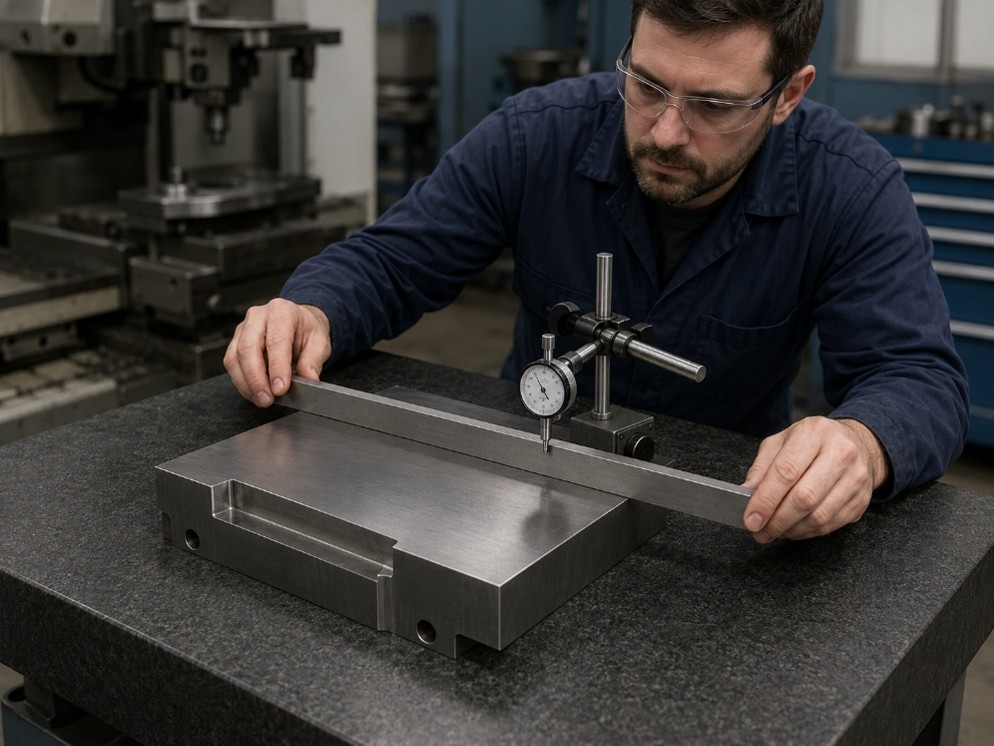
Lỗi phay mặt bị bậc có thể được kiểm tra bằng thước thẳng, bàn rà, đồng hồ so hoặc dụng cụ đo độ phẳng phù hợp
Lỗi này thường xuất hiện khi nào?
Lỗi phay mặt bị bậc thường xuất hiện khi bề rộng bề mặt gia công lớn hơn đường kính dao, khiến người vận hành phải phay nhiều lượt để phủ hết toàn bộ mặt chi tiết. Nếu các lượt phay không tạo ra cùng một cao độ, giữa hai đường dao có thể xuất hiện vết bậc. Tình trạng này dễ thấy hơn khi phay tinh, vì yêu cầu bề mặt ở bước này thường cao hơn so với phay phá.
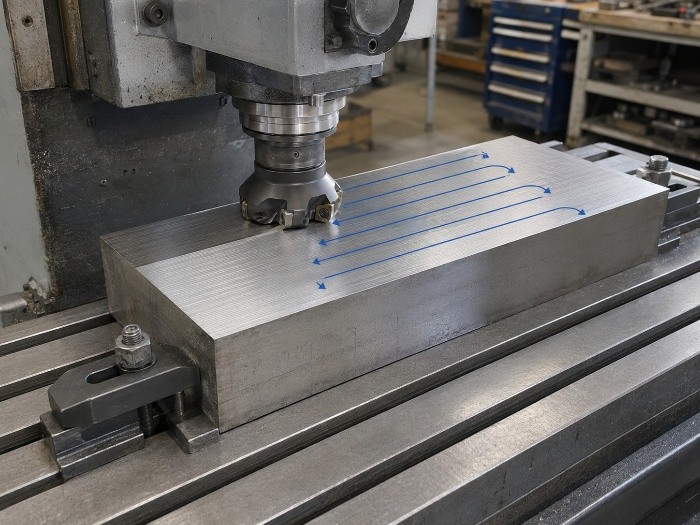
Bề rộng bề mặt gia công lớn hơn đường kính dao
Hiện tượng này cũng có thể xuất hiện khi đầu phay chưa được căn vuông góc tốt với bàn máy, dao phay mặt có độ đảo, các mảnh dao không đều chiều cao, dao mòn, dao sứt mẻ hoặc bề mặt lắp dao không sạch. Khi dao quay không ổn định hoặc các lưỡi cắt làm việc không đều nhau, bề mặt sau phay dễ có vết gờ, vết cao thấp hoặc độ bóng không đồng đều.
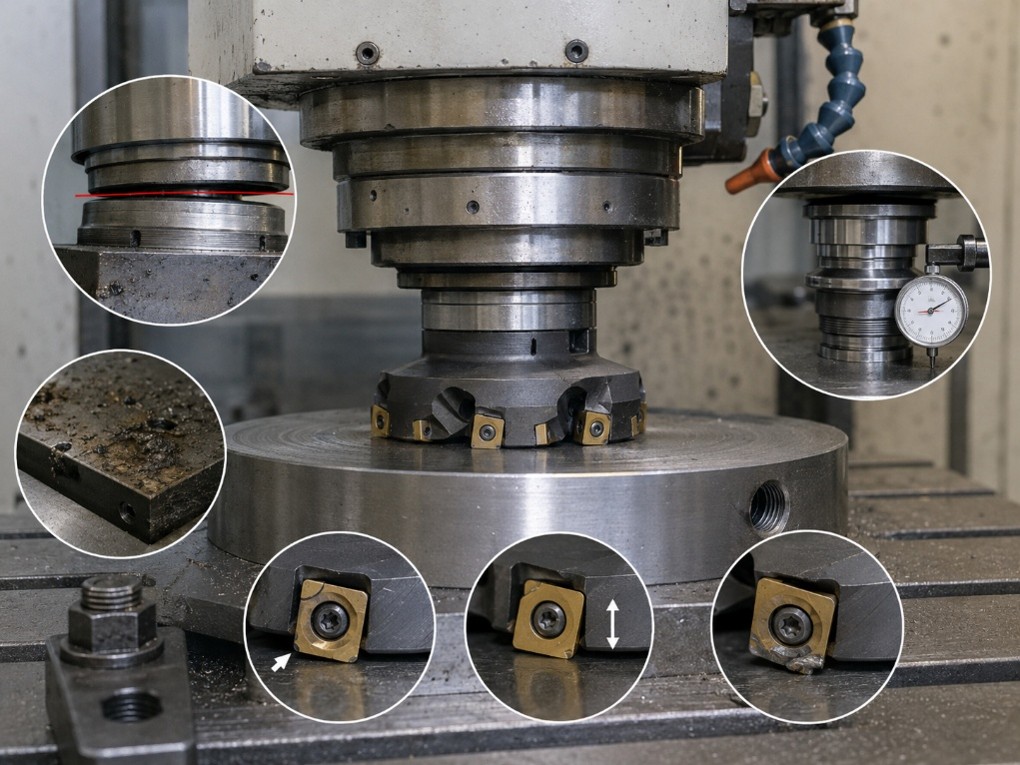
Đầu phay chưa được căn vuông góc tốt với bàn máy
Với máy phay đứng vạn năng đã sử dụng lâu, lỗi phay mặt bị bậc có thể rõ hơn nếu bàn máy có độ rơ, sống trượt mòn, trục chính có độ đảo hoặc phôi gá chưa đủ chắc. Ngoài ra, chế độ cắt quá nặng, chiều sâu cắt lớn, lượng chạy dao chưa phù hợp hoặc phôi bị rung trong quá trình gia công cũng có thể làm mặt phay không đạt yêu cầu.
>> Máy phay đứng vạn năng kiểu đầu quay LUZHONG X62 series trang bị trục chính côn ISO40, dải tốc độ rộng từ 48–1660 vòng/phút, mang lại khả năng xử lý nhiều loại vật liệu với độ chính xác cao
Nguyên nhân phay mặt bị bậc trên máy phay đứng vạn năng
Phay mặt bị bậc trên máy phay đứng vạn năng thường không xuất phát từ một nguyên nhân riêng lẻ. Trong thực tế gia công, lỗi này có thể đến từ độ vuông góc của đầu phay, tình trạng dao cắt, độ cứng vững khi gá phôi, độ rơ của bàn máy hoặc chế độ cắt chưa phù hợp. Muốn xử lý đúng, xưởng cần kiểm tra theo từng nhóm nguyên nhân thay vì chỉ thay dao hoặc giảm chiều sâu cắt.
Đầu phay chưa vuông góc với bàn máy
Đây là một trong những nguyên nhân quan trọng nhất khi phay mặt bị bậc. Khi đường tâm trục chính không vuông góc với mặt bàn máy, dao phay mặt sẽ không cắt đều trên toàn bộ đường kính dao. Kết quả là bề mặt sau phay có thể bị cao thấp, không song song với mặt chuẩn định vị, bị lõm nhẹ hoặc xuất hiện vết chuyển tiếp giữa các lượt dao.
Lỗi này thường rõ hơn khi phay mặt rộng, vì người vận hành phải chia thành nhiều lượt phay để phủ hết bề mặt chi tiết. Nếu đầu phay nghiêng theo một phía, mỗi lượt dao có thể để lại một cao độ khác nhau. Khi các đường dao chồng lên nhau, bề mặt dễ xuất hiện vết gờ hoặc vết bậc.
Với máy phay đứng vạn năng, đầu phay có thể xoay hoặc chỉnh góc để phục vụ nhiều nguyên công khác nhau. Sau khi chỉnh nghiêng đầu phay, thay đổi gá đặt hoặc sử dụng máy trong thời gian dài, nếu không rà lại độ vuông góc giữa trục chính và bàn máy, lỗi phay mặt bị bậc rất dễ lặp lại.
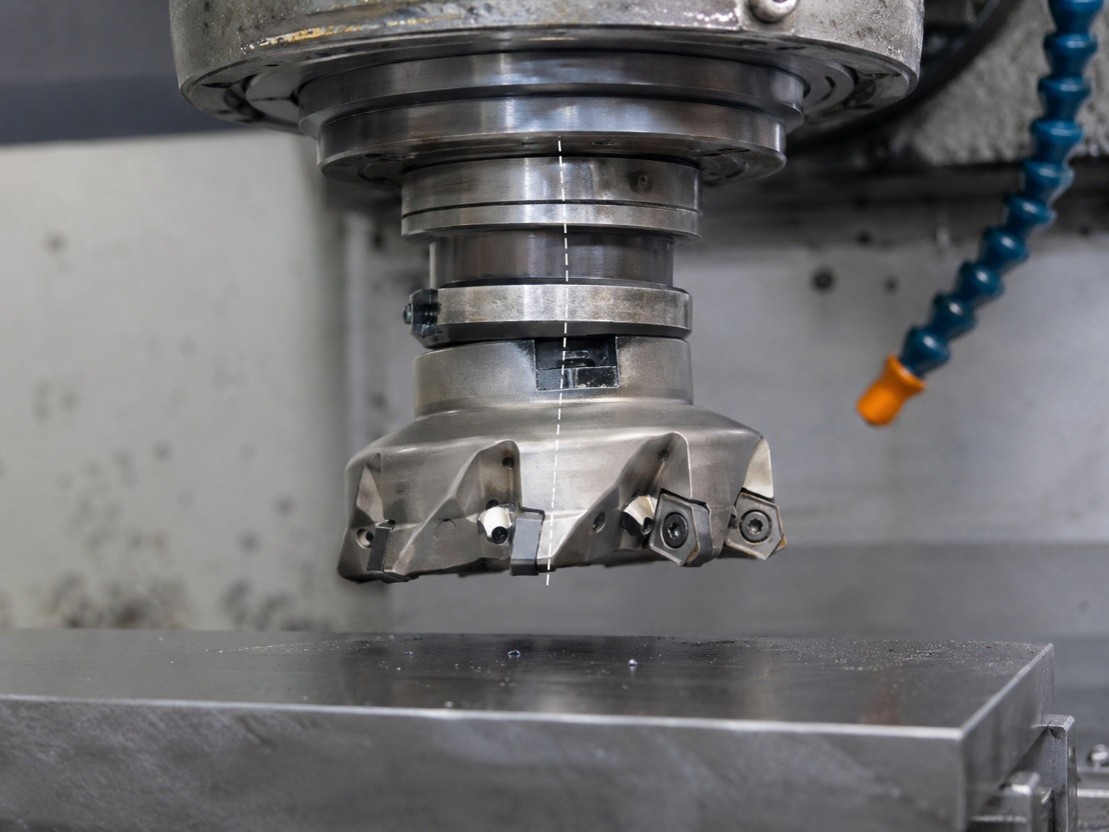
Đầu phay chưa vuông góc với bàn máy
Dao phay mặt bị đảo hoặc gá dao chưa chắc
Dao phay mặt cần được lắp chắc, đúng vị trí và quay ổn định. Nếu dao bị đảo, trục gá dao lắp chưa chuẩn, bề mặt lắp dao còn bẩn hoặc đầu kẹp dao không đủ chắc, các lưỡi cắt sẽ không làm việc đều nhau. Khi đó, có lưỡi cắt ăn sâu hơn, có lưỡi cắt gần như chỉ quét nhẹ trên bề mặt, làm mặt phay xuất hiện vết gờ, vết xước hoặc độ bóng không đều.
Với dao phay mặt dùng mảnh dao hợp kim, các mảnh dao phải được lắp đúng vị trí và có chiều cao tương đối đều. Nếu một mảnh dao nhô cao hơn các mảnh còn lại, mảnh đó sẽ chịu tải cắt lớn hơn và để lại vết rõ trên bề mặt. Nếu mảnh dao bị mòn, sứt mẻ hoặc kẹp chưa chặt, chất lượng bề mặt sau phay cũng dễ giảm.
Trước khi kết luận lỗi do máy, xưởng nên kiểm tra lại dao cắt, bề mặt lắp dao, trục gá dao, đầu kẹp dao và độ đảo của dao. Nhiều trường hợp phay mặt bị bậc không phải do thân máy yếu, mà do dao lắp chưa đúng, dao đã mòn hoặc cụm gá dao không còn ổn định.
Dao phay mặt bị đảo hoặc gá dao chưa chắc
Bàn máy, vít me hoặc sống trượt có độ rơ
Máy phay đứng vạn năng làm việc dựa trên chuyển động tương đối giữa dao và bàn máy. Nếu bàn máy, vít me hoặc sống trượt có độ rơ lớn, vị trí thực tế của phôi có thể thay đổi nhẹ trong quá trình cắt. Sự thay đổi này làm chiều sâu cắt không ổn định, nhất là khi phay tinh hoặc khi bàn máy đổi chiều dịch chuyển.
Độ rơ cũng có thể khiến các lượt phay kế tiếp không giữ đúng vị trí như người vận hành mong muốn. Khi phay mặt rộng, chỉ cần mỗi lượt dao lệch nhẹ về cao độ hoặc vị trí, bề mặt sau gia công đã có thể xuất hiện đường bậc. Lỗi này thường dễ gặp hơn trên máy đã sử dụng lâu, sống trượt mòn, vít me mòn hoặc cơ cấu khóa bàn máy không còn giữ chắc.
Khi gia công mặt phẳng yêu cầu đẹp và đều, người vận hành cần chú ý hướng quay tay, cách lấy kích thước trên du xích, việc khóa các trục không sử dụng và độ ổn định của bàn máy trong quá trình cắt. Nếu bàn máy rung, trượt hoặc dịch chuyển không đều, việc thay dao mới cũng chưa chắc khắc phục được lỗi phay mặt bị bậc.
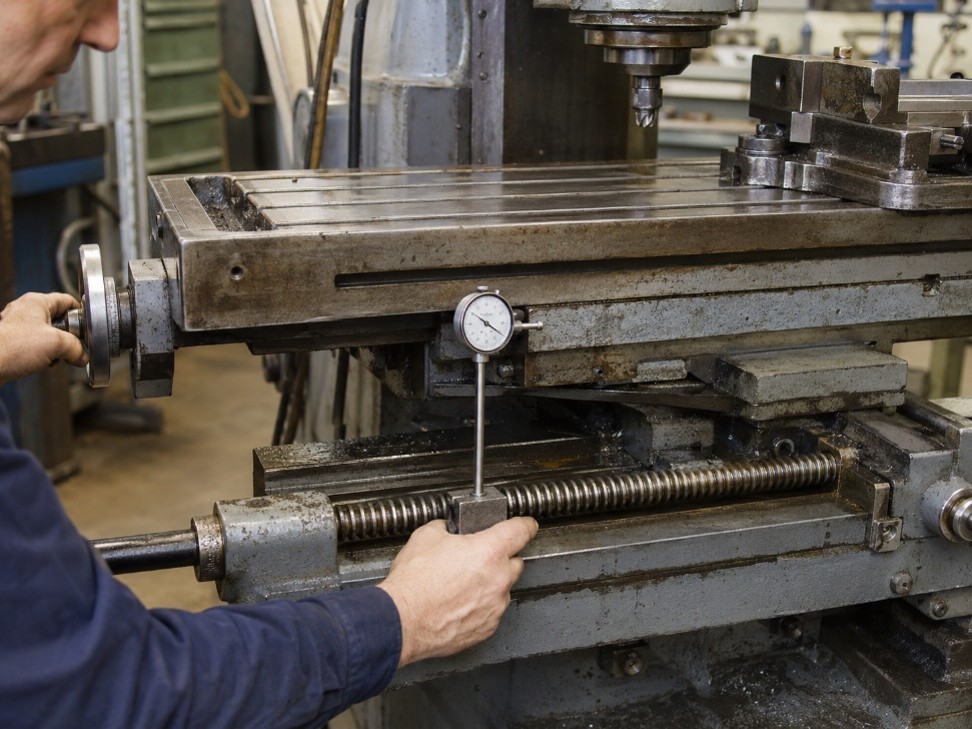
Bàn máy, vít me hoặc sống trượt có độ rơ
Gá phôi chưa đủ cứng vững
Phôi gá không chắc là nguyên nhân thường gặp làm mặt phay không đều. Khi lực cắt tác động xuống chi tiết, phôi có thể bị rung, bị nhấc nhẹ, bị xê dịch hoặc biến dạng nếu kẹp không đúng. Với chi tiết mỏng, chi tiết dài hoặc phôi có mặt chuẩn không đều, lực kẹp quá yếu có thể làm phôi dịch chuyển, còn lực kẹp quá mạnh lại có thể làm phôi cong trước khi gia công.
Mặt chuẩn gá cũng ảnh hưởng trực tiếp đến kết quả phay mặt. Nếu mặt kê phôi bẩn, có phoi kẹt, ba via, vết lồi hoặc tiếp xúc không đều, phôi sẽ không nằm ổn định trên bàn máy, ê tô hoặc đồ gá. Khi dao đi qua, phần phôi không được đỡ chắc có thể rung hoặc đàn hồi, làm mặt phay xuất hiện vết cao thấp sau khi tháo kẹp.
Để hạn chế lỗi này, phôi cần được kê đỡ hợp lý, kẹp đủ chắc và chọn mặt chuẩn gá phù hợp. Với mặt phẳng cần phay tinh, cần kiểm tra kỹ bề mặt tiếp xúc giữa phôi và đồ gá, tránh để phoi, bụi bẩn hoặc ba via làm sai vị trí gá đặt ban đầu.
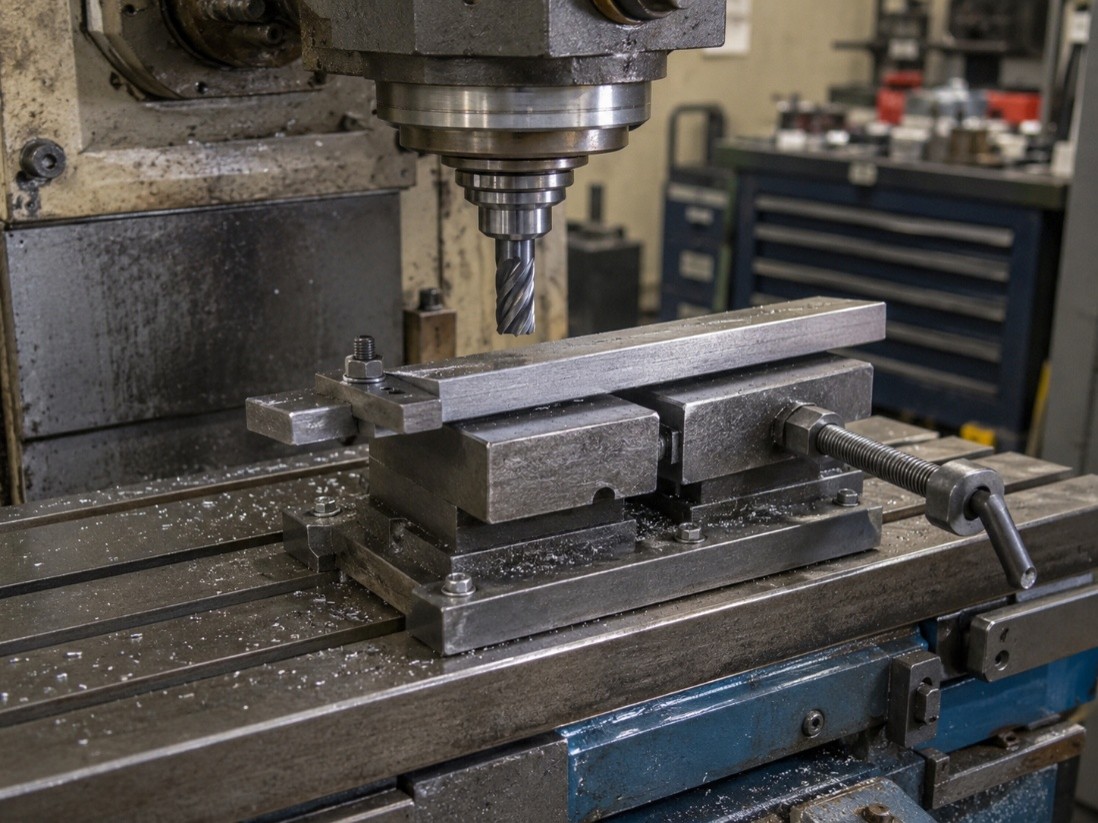
Gá phôi chưa đủ cứng vững
Chế độ cắt chưa phù hợp
Chế độ cắt ảnh hưởng trực tiếp đến lực cắt, độ rung và chất lượng bề mặt khi phay. Nếu chiều sâu cắt quá lớn, lượng chạy dao quá cao hoặc tốc độ quay trục chính không phù hợp với dao và vật liệu, lực cắt sẽ tăng. Khi lực cắt vượt quá độ cứng vững của dao, phôi, đồ gá hoặc máy, bề mặt sau phay dễ bị gợn, bị bậc hoặc không đạt độ bóng mong muốn.
Ở bước phay tinh, nếu vẫn để tải cắt quá nặng như phay phá, dao có thể bị rung hoặc bị đẩy lệch nhẹ trong quá trình cắt. Ngược lại, nếu dao đã mòn nhưng vẫn tiếp tục sử dụng, lưỡi cắt không còn sắc sẽ làm tăng ma sát, sinh nhiệt và tạo bề mặt xấu. Với một số vật liệu, nếu chọn dao không phù hợp hoặc không xử lý phoi tốt, phoi có thể bị cắt lại trên bề mặt, làm mặt phay có vết xước hoặc vết không đều.
Khi phay mặt bị bậc, xưởng nên xem lại toàn bộ chế độ cắt thay vì chỉ giảm một thông số riêng lẻ. Cần cân đối giữa chiều sâu cắt, lượng chạy dao, tốc độ quay trục chính, tình trạng dao, độ cứng vững của gá đặt và yêu cầu bề mặt sau gia công. Với phay tinh, thường nên để tải cắt nhẹ hơn, dao sắc hơn, gá phôi chắc hơn và kiểm tra bề mặt sau từng lượt cắt quan trọng.
>> Máy phay ngang vạn năng LUZHONG X60 series được trang bị 3 rãnh chữ T với kích thước từ 14×50 mm đến 18×80 mm, thuận tiện cho việc gá kẹp chắc chắn
Phay rãnh bị lệch là lỗi gì?
Phay rãnh bị lệch là hiện tượng rãnh sau khi gia công không nằm đúng vị trí yêu cầu trên chi tiết. Rãnh có thể lệch so với đường chuẩn, lệch tâm, lệch so với mặt cạnh, sai khoảng cách đến mặt chuẩn hoặc không thẳng theo hướng cần gia công. Với các rãnh dùng để lắp then, chốt, bạc, thanh dẫn hướng hoặc chi tiết ghép, lỗi này có thể làm chi tiết lắp không vào, lắp bị kẹt, bị rơ hoặc sai vị trí làm việc sau khi lắp ráp.
Trên máy phay đứng vạn năng, phay rãnh thường được thực hiện bằng dao phay ngón hoặc dao phù hợp với dạng rãnh cần gia công. Khi rãnh bị lệch, vấn đề không chỉ nằm ở hình dạng rãnh, mà còn ảnh hưởng trực tiếp đến kích thước lắp ghép, độ chính xác vị trí và khả năng làm việc của chi tiết. Vì vậy, đây là một lỗi cần được kiểm tra kỹ, nhất là với các chi tiết có yêu cầu lắp then, định vị hoặc truyền lực.
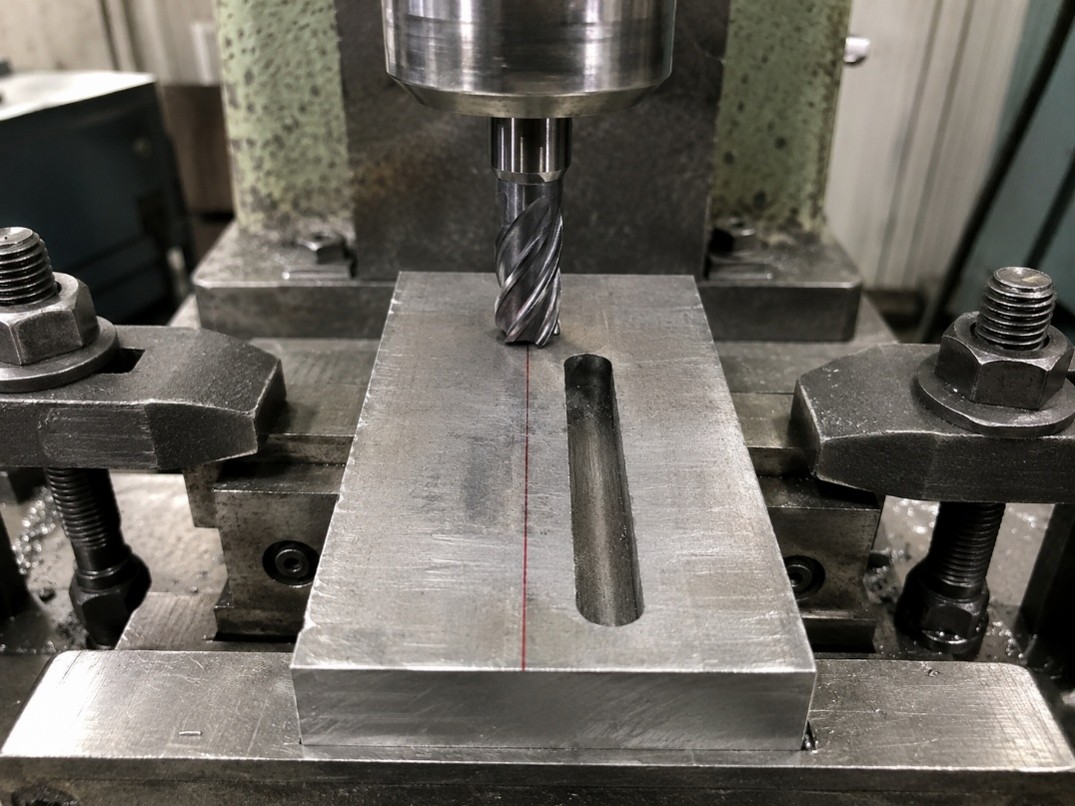
Phay rãnh bị lệch
Dấu hiệu nhận biết phay rãnh bị lệch
Dấu hiệu dễ nhận biết nhất là đường tâm rãnh không trùng với vị trí đã lấy dấu, vị trí đã rà chuẩn hoặc kích thước yêu cầu trên bản vẽ. Khi đo từ hai cạnh chuẩn đến hai thành rãnh, kích thước hai bên có thể không đều nhau. Với rãnh then hoặc rãnh lắp ghép, chi tiết lắp vào có thể bị lệch, bị kẹt một phía hoặc không đạt độ ăn khớp cần thiết.

Đường tâm rãnh không trùng với vị trí đã lấy dấu
Ngoài sai vị trí, rãnh bị lệch còn có thể đi kèm các dấu hiệu khác như bề rộng rãnh sai kích thước, hai thành rãnh không song song, đáy rãnh không đều, thành rãnh có vết dao rõ hoặc xuất hiện ba via nhiều ở mép rãnh. Khi kiểm tra bằng thước cặp, panme đo trong, đồng hồ so hoặc dưỡng kiểm, người vận hành có thể phát hiện rãnh không đúng kích thước hoặc không đúng quan hệ vị trí so với mặt chuẩn.

Bề rộng rãnh sai kích thước
Ở một số trường hợp, rãnh nhìn bên ngoài có vẻ đã đúng hình dạng, nhưng khi lắp thử then, chốt hoặc chi tiết ghép mới phát hiện bị sai. Đây là lý do khi phay rãnh trên chi tiết lắp ghép, xưởng không nên chỉ kiểm tra bằng mắt, mà cần đo lại vị trí rãnh, bề rộng rãnh, độ thẳng của rãnh và độ song song của hai thành rãnh so với mặt chuẩn.
Lỗi này thường xuất hiện khi nào?
Lỗi phay rãnh bị lệch thường xuất hiện khi gia công rãnh then, rãnh dài, rãnh sâu hoặc rãnh có yêu cầu chính xác về vị trí. Với các rãnh cần lắp ghép, chỉ một sai lệch nhỏ ở khâu lấy chuẩn, rà phôi, dịch chuyển bàn máy hoặc gá dao cũng có thể làm rãnh không đúng vị trí mong muốn.
Hiện tượng này cũng dễ gặp khi dùng dao phay ngón đường kính nhỏ, dao thò dài, phay rãnh sâu trong một lần cắt hoặc gia công vật liệu khó cắt. Trong các trường hợp này, lực cắt có thể làm dao rung hoặc bị đẩy lệch nhẹ, khiến thành rãnh không đều hoặc rãnh sai vị trí so với đường chạy dao ban đầu.
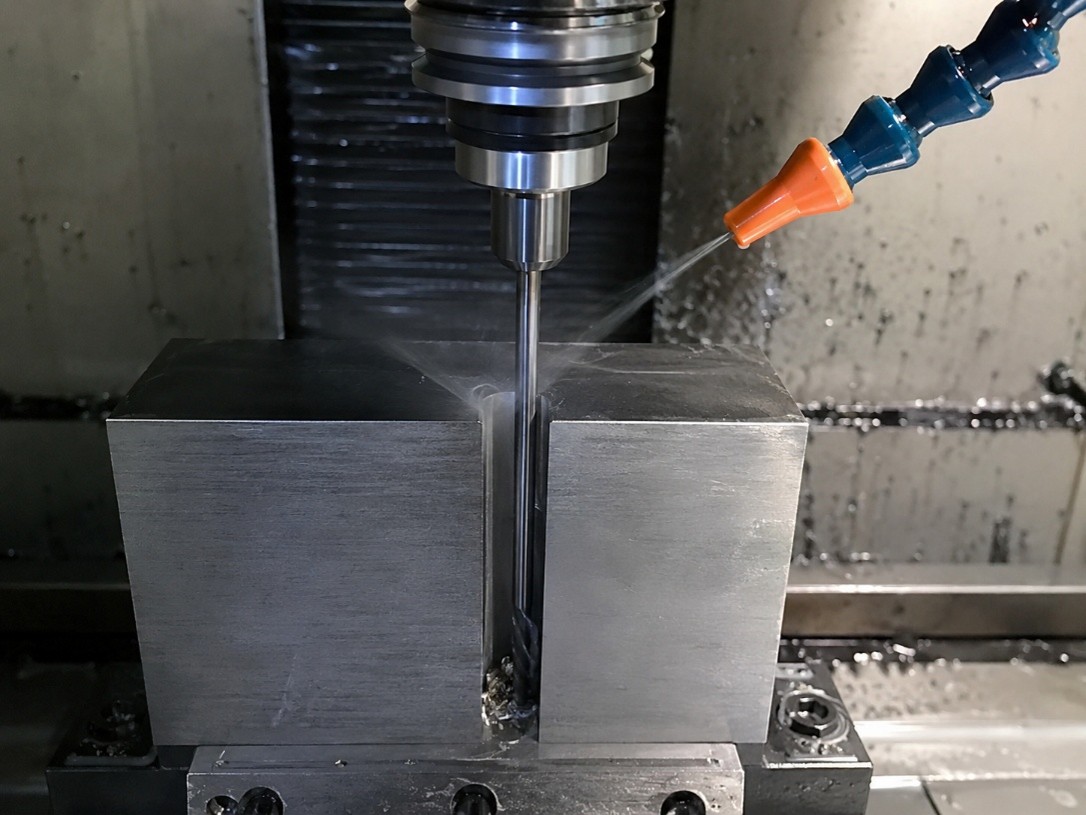
Dùng dao phay ngón đường kính nhỏ
Với máy phay đứng vạn năng vận hành thủ công, lỗi phay rãnh bị lệch còn có thể xảy ra khi bàn máy có độ rơ, người vận hành đổi chiều quay tay không đúng, lấy kích thước trên du xích chưa chuẩn hoặc không khóa các trục không sử dụng trong quá trình cắt. Nếu phôi gá chưa song song, ê tô chưa căn thẳng hoặc chi tiết dài thiếu điểm đỡ, rãnh sau phay cũng dễ bị lệch so với mặt chuẩn.
>> Máy phay đứng vạn năng LUZHONG X5036 series có bàn làm việc kích thước 1500 × 360 mm cùng hành trình X/Y/Z lần lượt 1000 / 320 / 450 mm, máy cho không gian gá đặt rộng rãi và khả năng di chuyển linh hoạt
Nguyên nhân phay rãnh bị lệch trên máy phay đứng vạn năng
Phay rãnh bị lệch trên máy phay đứng vạn năng thường liên quan đến nhiều yếu tố cùng lúc, gồm cách lấy chuẩn, độ cứng vững của dao, tình trạng bàn máy, cách gá phôi và chế độ cắt. Nếu chỉ nhìn vào rãnh sau khi gia công, rất dễ kết luận nhầm là do dao. Trong thực tế, rãnh bị lệch có thể bắt đầu từ khâu rà phôi, chọn mặt chuẩn, dịch chuyển bàn máy hoặc cách kẹp chặt chi tiết trước khi cắt.
Lấy chuẩn và rà phôi chưa đúng
Lấy chuẩn là bước quyết định vị trí ban đầu của rãnh. Nếu người vận hành rà cạnh phôi chưa chính xác, xác định đường tâm rãnh sai, lấy gốc kích thước chưa đúng hoặc căn chỉnh ê tô chưa song song với hướng chạy bàn, rãnh sau khi phay sẽ lệch so với vị trí yêu cầu. Lỗi này thường thấy khi phay rãnh then, rãnh dài hoặc rãnh cần đúng khoảng cách đến một mặt chuẩn trên chi tiết.
Với máy phay đứng vạn năng, nhiều thao tác vẫn phụ thuộc vào kinh nghiệm người vận hành, nhất là khi lấy dấu, rà bằng đồng hồ so, lấy kích thước trên du xích hoặc canh theo cạnh phôi. Chỉ cần mặt chuẩn có ba via, phoi kẹt, ê tô chưa căn thẳng hoặc phôi không áp sát mặt tỳ, vị trí rãnh thực tế đã có thể lệch so với kích thước mong muốn.
Khi phay rãnh có yêu cầu lắp ghép, xưởng nên kiểm tra lại mặt chuẩn trước khi cắt, rà ê tô theo hướng chạy bàn, xác định đúng đường tâm rãnh và đo kiểm sau lượt cắt đầu tiên. Việc kiểm tra sớm giúp phát hiện sai lệch trước khi rãnh đạt đủ chiều sâu, tránh phải sửa lại hoặc loại bỏ chi tiết.
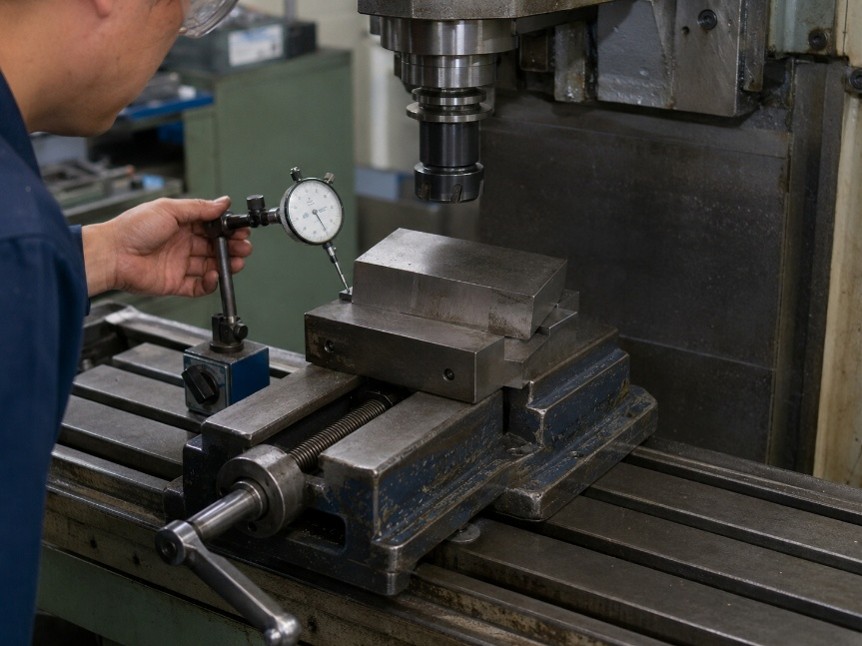
Lấy chuẩn và rà phôi chưa đúng
Dao bị uốn hoặc bị đẩy lệch khi cắt
Khi phay rãnh, dao thường chịu lực cắt theo phương ngang khá lớn, đặc biệt khi dao ăn toàn bộ bề rộng rãnh. Nếu dao phay ngón có đường kính nhỏ, phần dao nhô ra khỏi đầu kẹp quá dài hoặc rãnh cần gia công sâu, dao có thể bị uốn nhẹ trong quá trình cắt. Khi dao bị uốn, đường cắt thực tế sẽ không trùng hoàn toàn với đường dịch chuyển của bàn máy, làm rãnh bị lệch hoặc hai thành rãnh không đều.
Tình trạng này dễ gặp hơn khi cắt một lần quá sâu, lượng chạy dao lớn, vật liệu khó cắt hoặc dao không đủ sắc. Khi lực cắt tăng, dao có xu hướng rung, bị đẩy sang một phía hoặc để lại vết dao rõ trên thành rãnh. Với rãnh then hoặc rãnh cần thành vuông, nếu dao bị đẩy lệch trong bước cắt phá, rãnh sau cùng có thể sai bề rộng, sai vị trí hoặc không đạt độ thẳng của thành rãnh.
Để hạn chế nguyên nhân này, cần giảm chiều dài dao nhô ra khỏi đầu kẹp, chọn dao có đường kính và chiều dài phù hợp, chia nhiều lượt cắt khi phay rãnh sâu và không để tải cắt quá nặng ở bước phay tinh. Với rãnh yêu cầu chính xác, nên để lượng dư hợp lý sau bước cắt phá rồi phay tinh hai thành rãnh để đạt kích thước và vị trí tốt hơn.
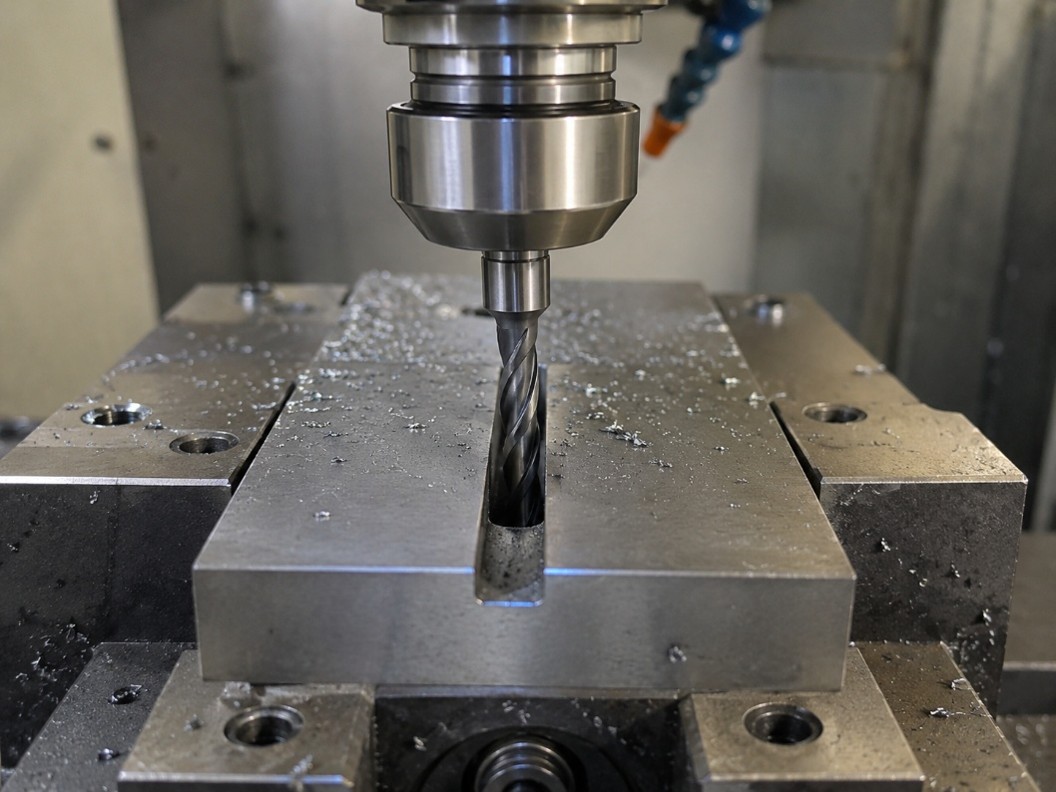
Dao bị uốn hoặc bị đẩy lệch khi cắt
Độ rơ bàn máy làm sai vị trí dịch chuyển
Bàn máy, vít me và sống trượt ảnh hưởng trực tiếp đến vị trí thực tế của chi tiết khi phay rãnh. Nếu vít me có độ rơ lớn, người vận hành đổi chiều quay tay không đúng hoặc lấy kích thước trên du xích khi chưa khử độ rơ, bàn máy có thể không dịch chuyển đúng lượng mong muốn. Kết quả là rãnh bị lệch so với vị trí đã tính toán, dù dao và phôi ban đầu được gá tương đối đúng.
Độ rơ cũng có thể làm bàn máy dịch chuyển không ổn định trong lúc cắt, nhất là khi lực cắt thay đổi hoặc khi không khóa các trục không sử dụng. Với máy phay đứng vạn năng đã dùng lâu, sống trượt mòn, vít me mòn hoặc cơ cấu khóa bàn máy yếu có thể làm sai lệch vị trí rõ hơn khi phay rãnh dài, rãnh sâu hoặc rãnh yêu cầu độ chính xác cao.
Khi gia công rãnh, người vận hành cần thống nhất hướng quay tay khi lấy kích thước, khử độ rơ trước khi cắt, khóa các trục không tham gia chạy dao và kiểm tra lại vị trí bàn máy trước những lượt cắt quan trọng. Đây là bước rất quan trọng với máy vận hành thủ công, vì giá trị hiển thị trên du xích có thể không phản ánh đúng vị trí thực tế nếu thao tác chưa chuẩn.
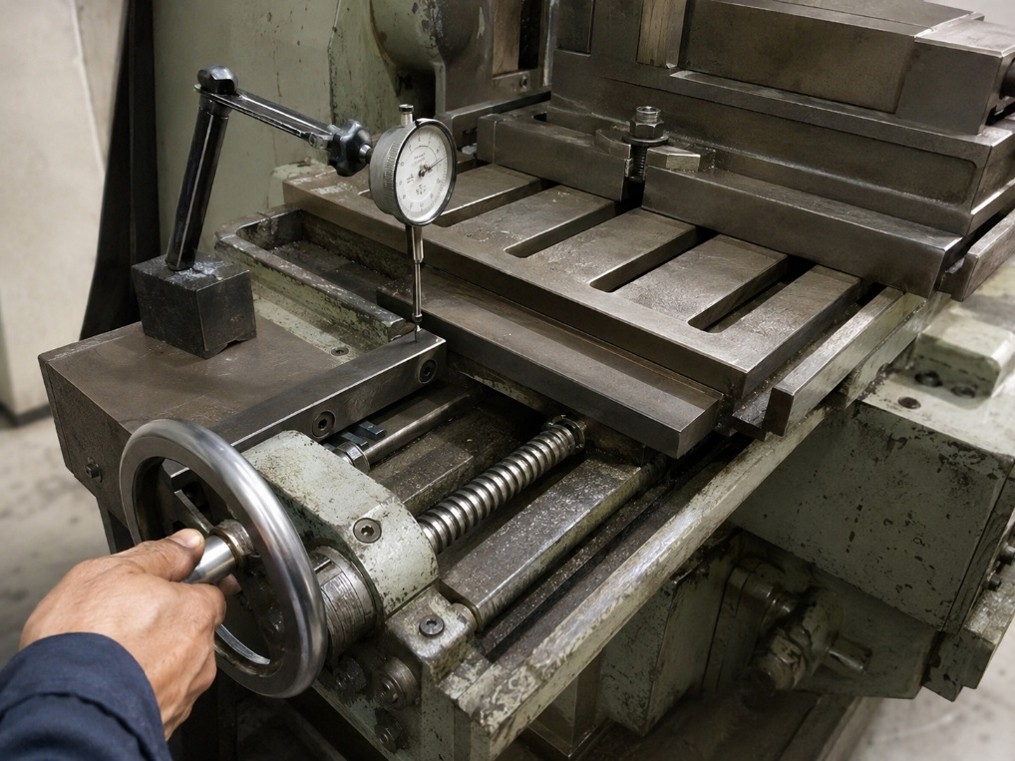
Độ rơ bàn máy làm sai vị trí dịch chuyển
>> Máy phay đứng vạn năng LUZHONG X50 series linh hoạt khả năng tiến dao thủ công và tự động, có tốc độ trục chính đạt đến 1500 v/p chia thành 18 bước, đáp ứng tốt cả gia công thô lẫn tinh
Gá phôi chưa song song hoặc chưa chắc
Nếu phôi không được gá song song với hướng chạy bàn, rãnh sẽ lệch theo chiều dài chi tiết, dù đường chạy dao của máy vẫn đúng. Lỗi này thường xảy ra khi ê tô chưa căn thẳng, mặt chuẩn của phôi không sạch, phôi không áp sát mặt tỳ hoặc chi tiết dài không có đủ điểm đỡ. Với rãnh dài, chỉ một sai lệch nhỏ ở góc gá phôi cũng có thể làm rãnh lệch rõ ở cuối hành trình phay.
Gá phôi chưa chắc còn làm chi tiết rung hoặc xê dịch trong quá trình cắt. Khi dao bắt đầu ăn vào vật liệu, lực cắt có thể kéo hoặc đẩy phôi theo một hướng nhất định. Nếu lực kẹp không đủ, phôi có thể dịch chuyển rất nhỏ nhưng vẫn đủ làm rãnh sai vị trí, sai bề rộng hoặc không song song với mặt chuẩn.
Trước khi phay rãnh, cần làm sạch mặt tỳ, mặt kẹp và mặt chuẩn của phôi; kiểm tra ê tô hoặc đồ gá; kê đỡ hợp lý đối với chi tiết dài; đồng thời kẹp đủ chắc nhưng không làm biến dạng chi tiết. Với chi tiết mỏng hoặc dễ cong, cần chú ý lực kẹp và vị trí tỳ để tránh tình trạng khi kẹp thì phôi bị biến dạng, sau khi tháo ra rãnh không còn đúng vị trí tương quan.
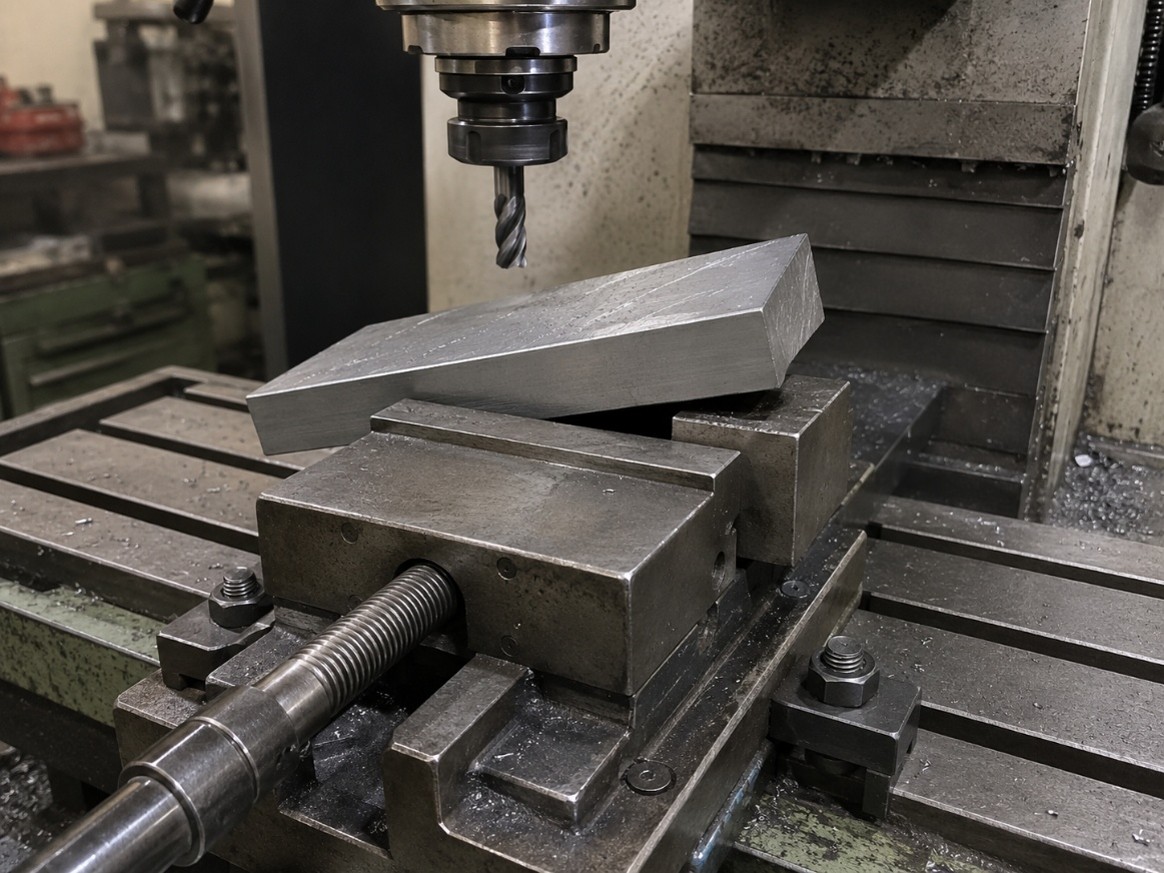
Gá phôi chưa song song hoặc chưa chắc
Chọn dao và chế độ cắt chưa phù hợp
Dao và chế độ cắt không phù hợp là nguyên nhân phổ biến làm rãnh bị lệch, sai kích thước hoặc có bề mặt xấu. Nếu dao quá nhỏ so với chiều sâu rãnh, dao thò quá dài, dao mòn hoặc lưỡi cắt không còn sắc, lực cắt sẽ tăng và dao dễ bị rung hoặc bị đẩy lệch. Nếu dùng dao không phù hợp với vật liệu, rãnh có thể bị xước, ba via nhiều, thành rãnh không đều hoặc kích thước khó kiểm soát.
Chế độ cắt quá nặng cũng làm tăng nguy cơ rãnh bị lệch. Khi chiều sâu cắt lớn, lượng chạy dao cao hoặc phoi không thoát kịp khỏi rãnh, dao phải làm việc trong điều kiện tải lớn. Phoi bị kẹt trong rãnh có thể bị cắt lại, làm tăng ma sát, tăng nhiệt, gây xước thành rãnh và làm dao làm việc kém ổn định.
Với rãnh sâu hoặc rãnh yêu cầu chính xác, không nên cố phay hết trong một lần cắt. Nên chia thành nhiều lượt, kiểm soát thoát phoi, chọn lượng chạy dao phù hợp và để bước phay tinh nhẹ hơn sau khi đã phá phần lớn vật liệu. Cách làm này giúp giảm lực cắt, giảm độ uốn của dao và tăng khả năng giữ đúng vị trí rãnh.
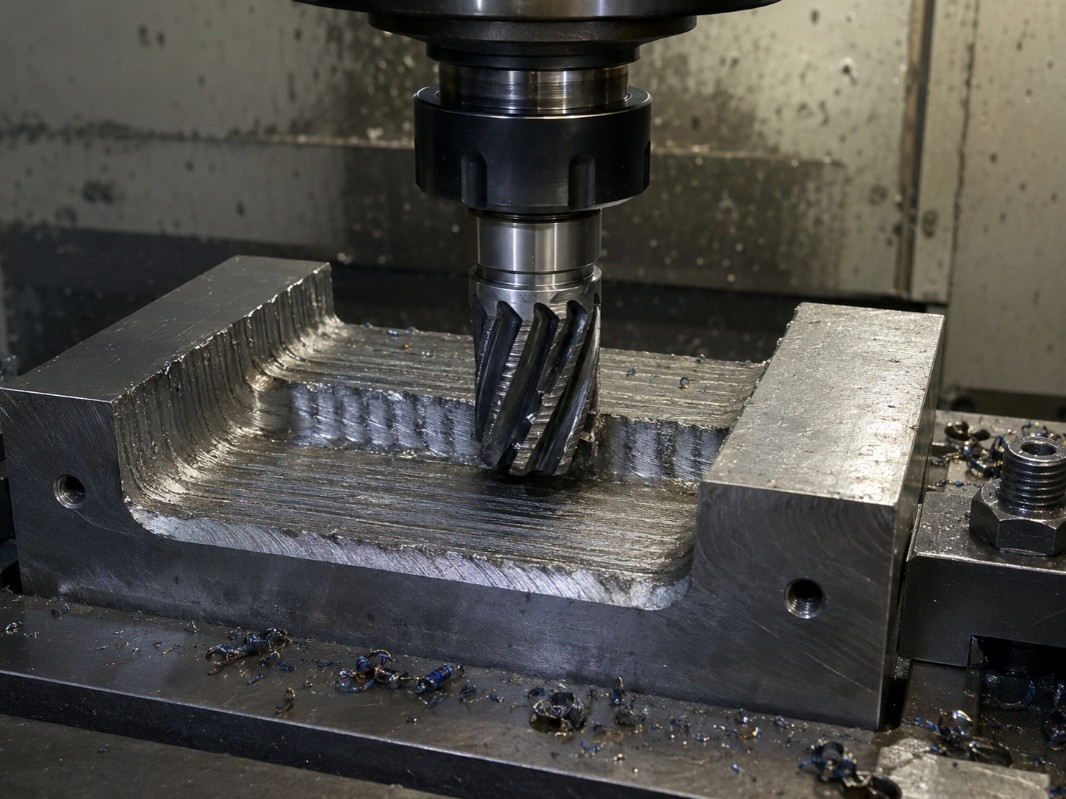
Chọn dao và chế độ cắt chưa phù hợp
>> Máy phay đứng vạn năng kiểu tháp pháo LUZHONG H series thường được dùng để gia công các chi tiết cơ khí nhỏ và vừa như bản mã, pát đỡ, tấm gá, đồ gá đơn giản, mặt bích nhỏ, gối đỡ, chi tiết nhôm, …
Cách kiểm tra nhanh khi phay mặt bị bậc hoặc phay rãnh bị lệch
Khi phay mặt bị bậc hoặc phay rãnh bị lệch, không nên xử lý ngay bằng cách thay dao hoặc giảm chế độ cắt mà chưa kiểm tra nguyên nhân. Hai lỗi này có thể đến từ đầu phay, trục chính, dao cắt, phôi, đồ gá, bàn máy hoặc thao tác dịch chuyển. Cách kiểm tra hợp lý là đi từ phần dễ quan sát nhất đến phần ảnh hưởng trực tiếp đến độ chính xác gia công.
Trước khi kiểm tra, cần dừng máy, đưa dao ra khỏi vùng cắt, làm sạch phoi trên bàn máy, ê tô, đồ gá, bề mặt phôi và khu vực lắp dao. Nếu còn phoi, bụi bẩn hoặc ba via kẹt ở mặt tỳ, kết quả kiểm tra có thể sai và người vận hành dễ bỏ sót nguyên nhân thật.
Kiểm tra đầu phay và trục chính
Với lỗi phay mặt bị bậc, bước đầu tiên là kiểm tra độ vuông góc giữa trục chính và bàn máy. Người vận hành có thể dùng đồng hồ so để rà trên mặt bàn máy hoặc trên bề mặt chuẩn đã được làm sạch. Nếu kim đồng hồ thay đổi rõ khi quay kiểm tra, đầu phay có thể chưa vuông góc tốt với bàn máy và cần được căn chỉnh lại trước khi phay tinh.
Tiếp theo, cần kiểm tra độ ổn định của trục chính và cụm lắp dao. Nếu trục chính có độ đảo, có độ rơ dọc trục hoặc dao quay không ổn định, bề mặt phay có thể xuất hiện vết gờ, vết bậc, vết gợn hoặc độ bóng không đều. Với máy đã sử dụng lâu, nên chú ý thêm tiếng ồn, rung bất thường và cảm giác không ổn định khi trục chính quay.
Với lỗi phay rãnh bị lệch, trục chính và đầu phay cũng cần được kiểm tra, đặc biệt khi dùng dao phay ngón nhỏ hoặc dao thò dài. Nếu dao quay lệch tâm, rãnh có thể sai bề rộng, thành rãnh không đều hoặc đường tâm rãnh không đúng vị trí mong muốn.
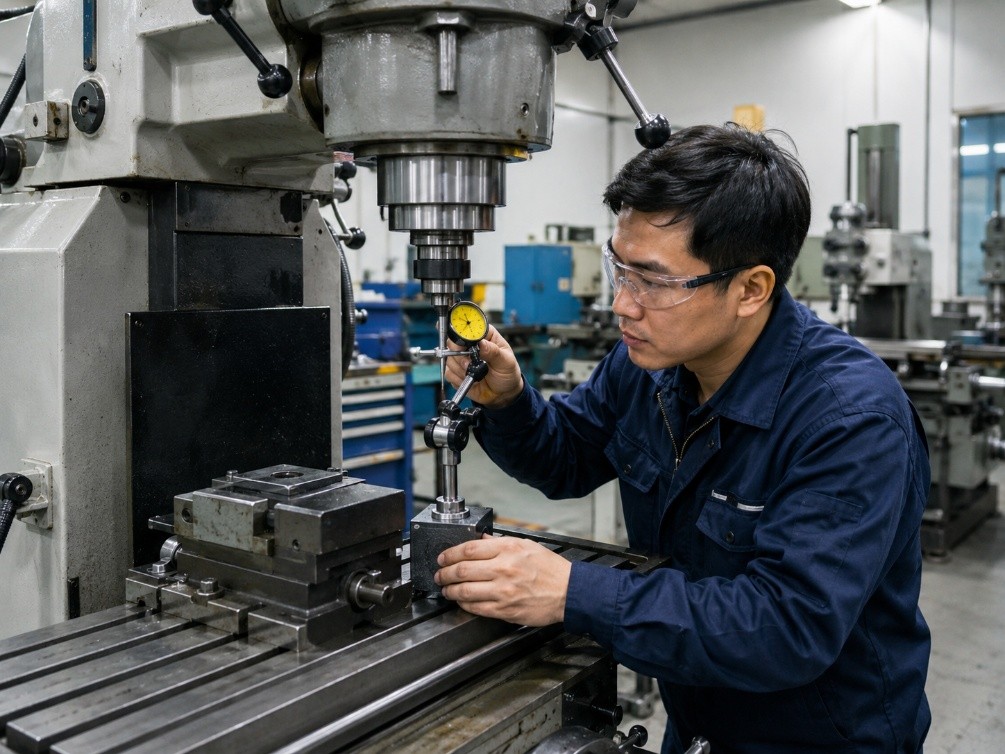
Kiểm tra đầu phay và trục chính
Kiểm tra dao cắt
Dao cắt cần được kiểm tra trước cả khi điều chỉnh chế độ cắt. Với phay mặt, cần xem dao phay mặt có được lắp chắc không, bề mặt lắp dao có sạch không, trục gá dao có bị bẩn, xước hoặc lắp lệch không. Nếu dùng dao phay mặt có mảnh dao hợp kim, cần kiểm tra các mảnh dao có lắp đúng vị trí, kẹp chặt và có chiều cao tương đối đều hay không.
Lưỡi cắt bị mòn, sứt mẻ hoặc bám vật liệu cũng có thể làm mặt phay xấu, xuất hiện vết dao rõ hoặc vết cao thấp giữa các lượt cắt. Khi thấy một lưỡi cắt để lại vết bất thường trên bề mặt, cần kiểm tra riêng lưỡi đó thay vì chỉ nhìn tổng thể cả dao.
Với phay rãnh, cần kiểm tra đường kính dao, chiều dài phần dao nhô ra khỏi đầu kẹp và tình trạng lưỡi cắt. Dao quá nhỏ, dao thò quá dài hoặc dao đã mòn dễ bị rung, bị uốn nhẹ hoặc bị đẩy lệch khi cắt. Nếu rãnh sâu, rãnh hẹp hoặc vật liệu khó cắt, cần kiểm tra thêm khả năng thoát phoi để tránh phoi bị kẹt trong rãnh và làm hỏng thành rãnh.
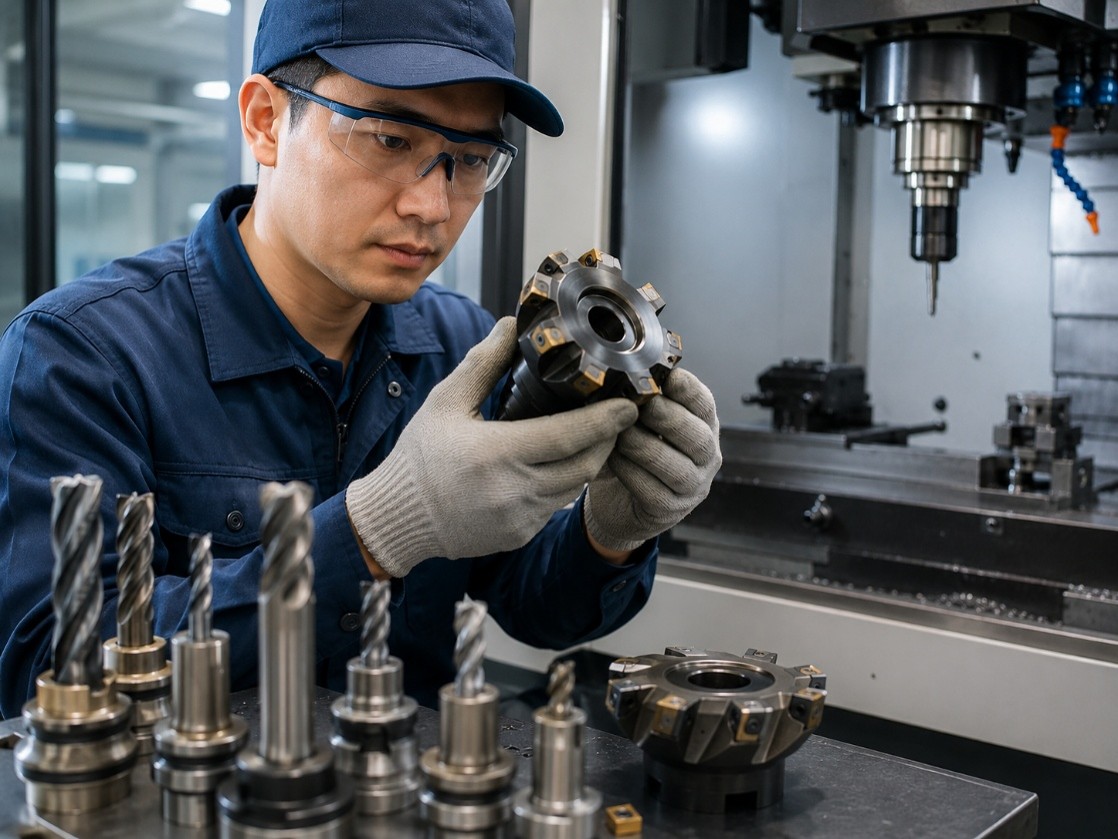
Kiểm tra dao cắt
Kiểm tra phôi và đồ gá
Phôi và đồ gá ảnh hưởng trực tiếp đến cả phay mặt và phay rãnh. Trước khi cắt lại, cần kiểm tra mặt chuẩn gá có sạch không, có phoi kẹt không, có ba via hoặc vết lồi làm phôi kê không phẳng không. Chỉ một lớp phoi mỏng ở mặt tỳ cũng có thể làm phôi nghiêng, dẫn đến mặt phay không đều hoặc rãnh bị lệch so với mặt chuẩn.
Với chi tiết kẹp bằng ê tô, cần kiểm tra ê tô đã được căn thẳng theo hướng chạy bàn chưa, phôi có áp sát mặt tỳ và mặt kẹp chưa, lực kẹp có đủ chắc không. Nếu phôi dài, mỏng hoặc dễ cong, cần xem lại vị trí kê đỡ để tránh phôi bị rung, bị võng hoặc bị biến dạng khi siết kẹp.
Khi kiểm tra lỗi phay rãnh bị lệch, cần đo lại khoảng cách từ rãnh đến các mặt chuẩn, kiểm tra độ song song giữa rãnh và cạnh chuẩn, đồng thời rà lại vị trí phôi trên ê tô hoặc đồ gá. Nếu rãnh lệch dần theo chiều dài, khả năng cao là phôi hoặc ê tô chưa song song với hướng chạy bàn.
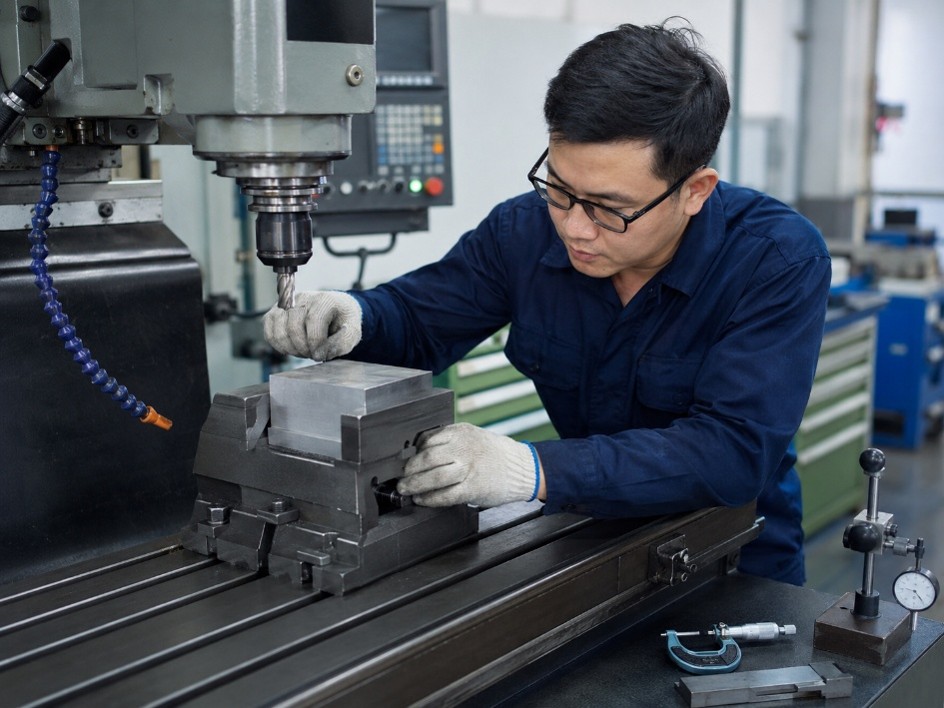
Kiểm tra phôi và đồ gá
>> Máy phay đứng vạn năng LUZHONG XA7 series là lựa chọn tối ưu cho các xưởng cơ khí nhờ khả năng gia công linh hoạt và độ bền cao.
Kiểm tra bàn máy và thao tác dịch chuyển
Bàn máy, vít me, sống trượt và thao tác quay tay có ảnh hưởng lớn đến vị trí gia công trên máy phay đứng vạn năng. Khi phay rãnh bị lệch, cần kiểm tra độ rơ khi đổi chiều quay tay. Nếu người vận hành lấy kích thước khi chưa khử độ rơ, vị trí thực tế của bàn máy có thể khác với giá trị đọc trên du xích.
Khi phay mặt bị bậc, cần kiểm tra các trục không tham gia chạy dao đã được khóa chưa. Nếu bàn máy hoặc bàn trượt phụ dịch chuyển nhẹ trong quá trình cắt, chiều sâu cắt có thể thay đổi và tạo vết bậc trên bề mặt. Với máy cũ, cũng cần kiểm tra bàn máy có dịch chuyển êm không, sống trượt có bị rơ hoặc bị nặng cục bộ không.
Trong quá trình kiểm tra, nên thực hiện một lượt cắt thử nhẹ sau khi đã rà lại dao, phôi và bàn máy. Sau lượt cắt thử, đo lại bề mặt hoặc vị trí rãnh trước khi gia công tiếp. Cách này giúp phát hiện sai lệch sớm, tránh phay hết chiều sâu hoặc phay hàng loạt rồi mới phát hiện lỗi.

Kiểm tra bàn máy và thao tác dịch chuyển
Cách hạn chế lỗi khi dùng máy phay đứng vạn năng
Để hạn chế phay mặt bị bậc hoặc phay rãnh bị lệch, xưởng cần kiểm soát đồng thời nhiều yếu tố: tình trạng máy, dao cắt, cách gá phôi, chế độ cắt và thao tác đo kiểm. Với máy phay đứng vạn năng, độ chính xác không chỉ phụ thuộc vào máy, mà còn phụ thuộc rất nhiều vào cách người vận hành chuẩn bị trước khi cắt.
Nguyên tắc quan trọng là không chờ đến khi gia công xong mới kiểm tra lỗi. Với các chi tiết cần độ phẳng, độ song song, vị trí rãnh hoặc kích thước lắp ghép, nên kiểm tra ngay từ bước rà đầu phay, gá phôi, chọn dao và chạy thử lượt cắt đầu tiên.
Căn chỉnh đầu phay trước khi gia công yêu cầu mặt phẳng
Khi cần phay mặt phẳng, đặc biệt là phay tinh hoặc phay mặt rộng, nên kiểm tra độ vuông góc giữa trục chính và bàn máy trước khi gia công. Nếu đầu phay bị nghiêng, dao phay mặt sẽ không cắt đều trên toàn bộ bề mặt, làm xuất hiện vết bậc, vết gờ hoặc bề mặt không đạt độ phẳng mong muốn.
Người vận hành có thể dùng đồng hồ so để rà mặt bàn máy hoặc mặt chuẩn phù hợp, sau đó điều chỉnh lại đầu phay nếu sai lệch vượt mức cho phép của công việc. Sau khi căn chỉnh, cần siết chặt các cơ cấu khóa đầu phay và kiểm tra lại lần cuối trước khi đưa dao vào cắt.
Với máy phay đứng vạn năng có đầu phay xoay được, thao tác này càng quan trọng sau mỗi lần chỉnh góc, tháo lắp đầu máy, thay đổi đồ gá hoặc gia công chi tiết chịu tải cắt lớn. Nếu bỏ qua bước rà đầu phay, lỗi phay mặt bị bậc có thể lặp lại dù dao còn tốt và chế độ cắt đã giảm.

Căn chỉnh đầu phay trước khi gia công yêu cầu mặt phẳng
Gá phôi chắc và chọn đúng mặt chuẩn
Phôi cần được gá trên mặt chuẩn sạch, ổn định và có đủ điểm đỡ. Trước khi kẹp, cần làm sạch phoi, bụi bẩn, dầu bẩn, ba via hoặc vết lồi trên mặt tỳ của phôi, ê tô, bàn máy và đồ gá. Nếu mặt tỳ không sạch, phôi có thể bị nghiêng ngay từ đầu, làm mặt phay không phẳng hoặc rãnh phay bị lệch so với mặt chuẩn.
Với chi tiết phay mặt, lực kẹp phải đủ chắc để phôi không bị xê dịch khi dao cắt, nhưng không nên siết quá mức làm chi tiết mỏng bị cong hoặc biến dạng. Với chi tiết dài, cần bổ sung điểm đỡ hợp lý để tránh võng, rung hoặc nhấc phôi trong quá trình gia công.
Với chi tiết phay rãnh, cần rà ê tô hoặc đồ gá song song với hướng chạy bàn, kiểm tra phôi đã áp sát mặt tỳ và mặt kẹp chưa, đồng thời xác định đúng mặt chuẩn trước khi lấy kích thước. Nếu mặt chuẩn sai hoặc phôi gá lệch, rãnh sau khi phay có thể sai vị trí dù bàn máy và dao cắt vẫn hoạt động bình thường.
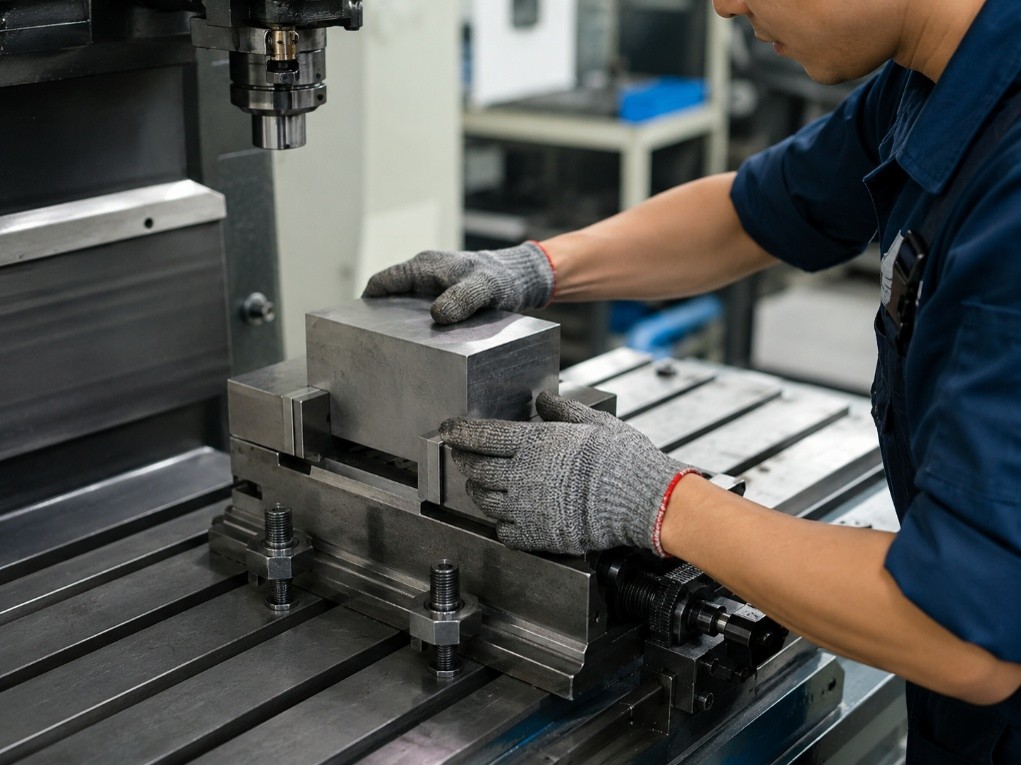
Gá phôi chắc và chọn đúng mặt chuẩn
>> Máy phay đứng vạn năng kiểu tháp pháo LUZHONG X63 series phù hợp với các xưởng cần một máy phay cơ đa dụng, dễ thao tác và có chi phí đầu tư hợp lý.
Chọn dao phù hợp với nguyên công
Dao cần được chọn theo đúng nguyên công, vật liệu và yêu cầu bề mặt. Khi phay mặt, nên dùng dao phay mặt phù hợp với bề rộng gia công, độ cứng vững của máy và yêu cầu bề mặt sau phay. Dao phải được lắp chắc, bề mặt lắp dao sạch, các mảnh dao được kẹp đúng vị trí và không có lưỡi cắt bị mòn hoặc sứt mẻ.
Khi phay rãnh, cần chọn dao phay ngón hoặc dao phay rãnh phù hợp với bề rộng, chiều sâu và dạng rãnh cần gia công. Dao quá nhỏ, dao quá dài hoặc dao nhô ra khỏi đầu kẹp quá nhiều sẽ dễ bị rung và bị uốn khi cắt, làm rãnh lệch, thành rãnh không đều hoặc đáy rãnh xấu.
Một nguyên tắc quan trọng là không để dao thò dài hơn mức cần thiết. Chiều dài dao nhô ra càng lớn thì độ cứng vững càng giảm, đặc biệt khi phay rãnh sâu hoặc gia công vật liệu khó cắt. Trước khi gia công, nên kiểm tra độ đảo của dao, độ chắc của đầu kẹp dao và tình trạng lưỡi cắt để tránh lỗi xuất hiện ngay từ lượt cắt đầu tiên.
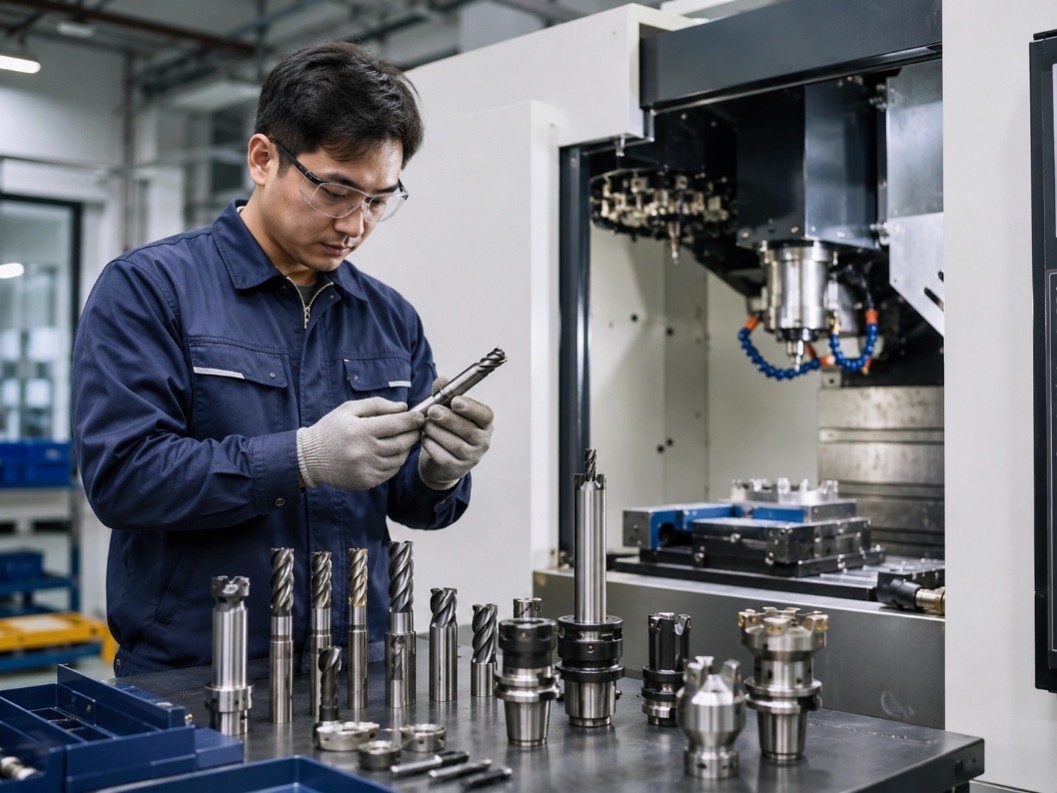
Chọn dao phù hợp với nguyên công
Điều chỉnh chế độ cắt hợp lý
Chế độ cắt cần được điều chỉnh theo vật liệu, loại dao, độ cứng vững của máy, cách gá phôi và yêu cầu gia công. Nếu chiều sâu cắt quá lớn hoặc lượng chạy dao quá cao, lực cắt sẽ tăng, làm dao rung, phôi rung hoặc bàn máy làm việc không ổn định. Đây là nguyên nhân dễ dẫn đến mặt phay bị bậc, bề mặt xấu hoặc rãnh phay bị lệch.
Khi phay tinh, không nên dùng tải cắt nặng như phay phá. Nên để bước phay tinh nhẹ hơn, dao sắc hơn, gá phôi chắc hơn và kiểm tra bề mặt sau lượt cắt quan trọng. Với phay mặt, cần tránh để dao làm việc trong trạng thái rung hoặc cắt không đều giữa các lưỡi. Với phay rãnh, cần chú ý giảm tải cắt nếu dao nhỏ, dao thò dài hoặc rãnh có chiều sâu lớn.
Với rãnh sâu hoặc rãnh yêu cầu chính xác, nên chia thành nhiều lượt cắt thay vì cố phay hết trong một lần. Có thể phay phá trước, để lại lượng dư hợp lý rồi phay tinh thành rãnh sau cùng. Cách này giúp giảm lực cắt, giảm độ uốn của dao, cải thiện độ thẳng của thành rãnh và hạn chế sai lệch vị trí.
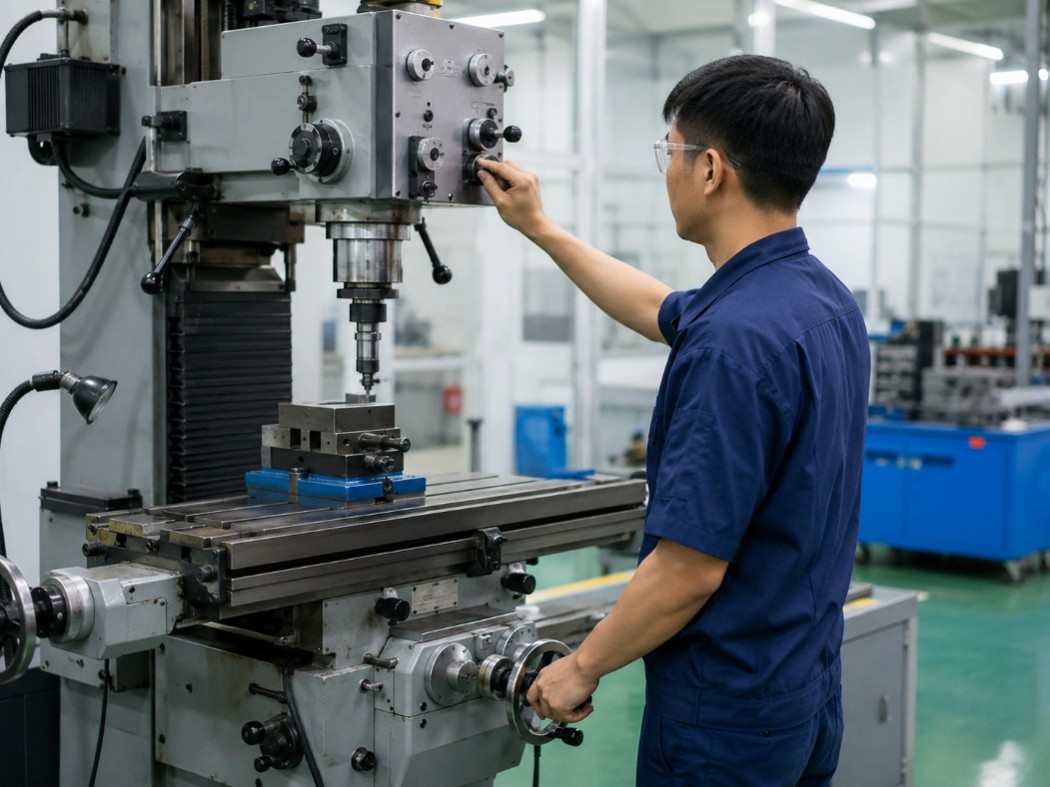
Điều chỉnh chế độ cắt hợp lý
>> Máy phay ngang vạn năng LUZHONG X61 series được thiết kế với độ bền cao, khả năng gia công linh hoạt và phù hợp cho nhiều quy mô xưởng cơ khí
Kiểm tra kích thước trong quá trình gia công
Để hạn chế lỗi, xưởng không nên chỉ đo kiểm sau khi đã gia công xong toàn bộ chi tiết. Với phay mặt, nên kiểm tra bề mặt sau lượt cắt thử hoặc sau lượt phay tinh đầu tiên để phát hiện sớm vết bậc, vết gờ, độ phẳng kém hoặc độ bóng không đều. Nếu thấy bề mặt có dấu hiệu bất thường, cần dừng lại kiểm tra đầu phay, dao, gá phôi và chế độ cắt trước khi tiếp tục.
Với phay rãnh, nên kiểm tra vị trí rãnh, bề rộng rãnh và quan hệ giữa rãnh với mặt chuẩn sau lượt cắt đầu tiên. Nếu rãnh đã lệch ngay từ bước đầu, càng phay sâu càng khó sửa. Việc đo sớm giúp người vận hành điều chỉnh kịp thời, tránh làm hỏng chi tiết hoặc mất nhiều thời gian sửa lại.
Khi gia công hàng loạt, nên kiểm tra chi tiết đầu tiên kỹ hơn trước khi chạy tiếp các chi tiết sau. Nếu lỗi phay mặt bị bậc hoặc phay rãnh bị lệch xuất hiện lặp lại, cần dừng quy trình để kiểm tra lại máy, dao, đồ gá và cách thao tác, không nên tiếp tục gia công chỉ dựa vào kinh nghiệm cảm tính.
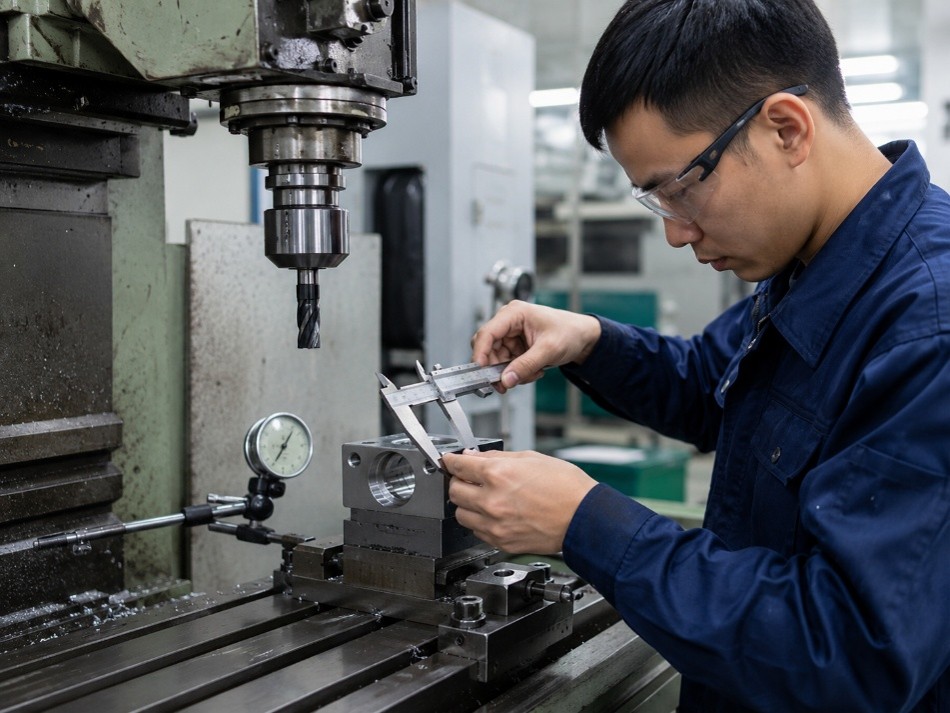
Kiểm tra kích thước trong quá trình gia công
Phay mặt bị bậc, phay rãnh bị lệch cần kiểm tra từ máy đến thao tác
Phay mặt bị bậc và phay rãnh bị lệch là những lỗi thường gặp khi dùng máy phay đứng vạn năng, đặc biệt khi gia công mặt phẳng rộng, rãnh then, rãnh dài hoặc các chi tiết cần lắp ghép chính xác. Nguyên nhân có thể đến từ đầu phay chưa vuông góc với bàn máy, dao cắt bị đảo, gá phôi chưa chắc, bàn máy có độ rơ, lấy chuẩn chưa đúng hoặc chế độ cắt chưa phù hợp. Vì vậy, khi gặp lỗi, xưởng nên kiểm tra theo từng nhóm nguyên nhân thay vì chỉ thay dao hoặc giảm chiều sâu cắt.
Để hạn chế sai lệch khi gia công, xưởng cần rà đầu phay trước khi phay tinh, gá phôi chắc, chọn đúng dao, kiểm soát chiều dài dao nhô ra, điều chỉnh chế độ cắt hợp lý và đo kiểm trong quá trình gia công. Liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long để được tư vấn máy phay đứng vạn năng phù hợp với nhu cầu gia công, điều kiện vận hành và quy mô sản xuất thực tế của xưởng.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/