
Tư vấn kĩ thuật
Lỗi cảm biến máy CNC và limit alarm: nguyên nhân, dấu hiệu và cách xử lý ban đầu
Lỗi cảm biến máy CNC và lỗi limit alarm máy CNC có thể khiến trục dừng đột ngột, không về được gốc hoặc báo giới hạn dù chưa tới cuối hành trình. Đây là các lỗi thường gặp của máy CNC nhưng nguyên nhân không chỉ nằm ở cảm biến mà còn có thể liên quan đến phoi bám, sai khoảng cách lắp, dây tín hiệu, nhiễu điện, giới hạn mềm hoặc thông số điểm gốc. Bài viết sẽ giúp nhận biết dấu hiệu, xác định nguyên nhân, thực hiện kiểm tra ban đầu và lựa chọn cách khắc phục lỗi máy CNC phù hợp, hạn chế thay linh kiện hoặc điều chỉnh thông số khi chưa xác định đúng sự cố.
Lỗi cảm biến máy CNC và lỗi limit alarm máy CNC là gì?
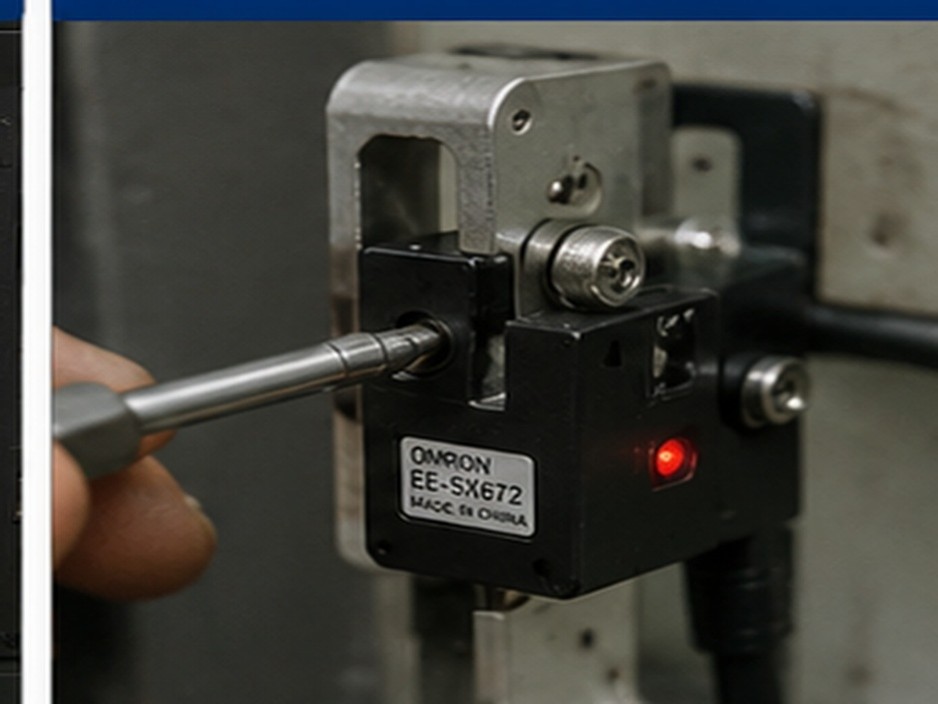
Lỗi cảm biến máy CNC là tình trạng bộ điều khiển không nhận được, nhận sai hoặc nhận tín hiệu không ổn định từ cảm biến trên máy. Sự cố có thể liên quan đến cảm biến gốc, cảm biến giới hạn hành trình, công tắc hành trình, dây dẫn, đầu nối, nguồn cấp hoặc mạch đầu vào. Vì vậy, lỗi cảm biến máy CNC không đồng nghĩa cảm biến đã hỏng hoàn toàn mà cần kiểm tra toàn bộ đường truyền tín hiệu trước khi thay thế.

Lỗi cảm biến máy CNC
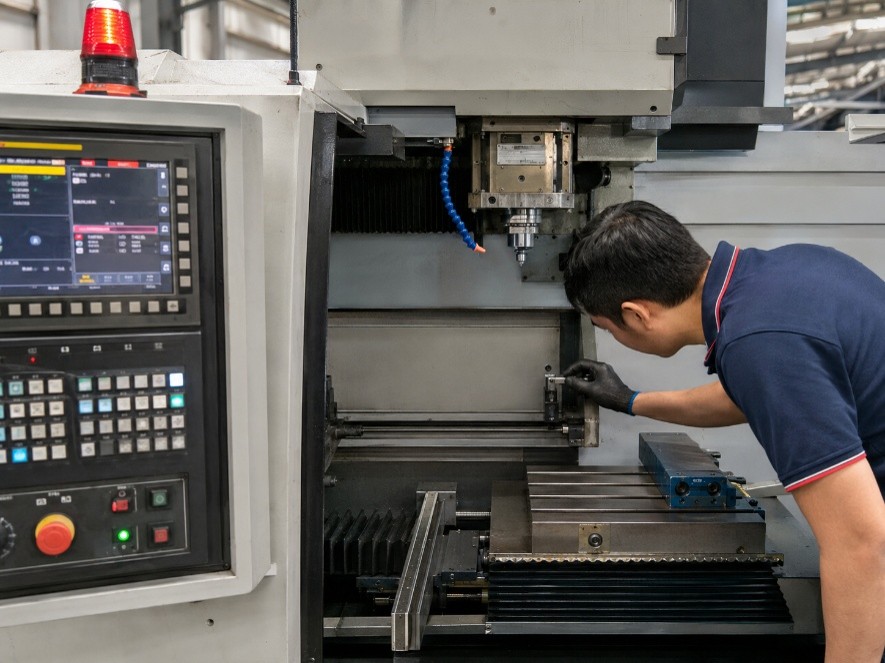
Lỗi limit alarm máy CNC
Vai trò của cảm biến trên máy CNC
Cảm biến gốc được sử dụng để xác định điểm tham chiếu khi trục thực hiện quá trình về gốc máy. Cảm biến giới hạn hoặc công tắc hành trình giúp bộ điều khiển nhận biết khi trục tiến gần giới hạn di chuyển cho phép. Trên từng thiết kế máy, cảm biến gốc và cảm biến giới hạn có thể lắp riêng hoặc dùng chung tín hiệu.
Lỗi cảm biến máy CNC có thể khiến trục không về gốc, dừng sai vị trí, không cho phép tiếp tục di chuyển hoặc phát sinh cảnh báo không đúng với vị trí thực tế. Đây là một nhóm trong các lỗi thường gặp của máy CNC, nhưng cần phân biệt với sai thông số, sai tọa độ máy và lỗi phản hồi vị trí.
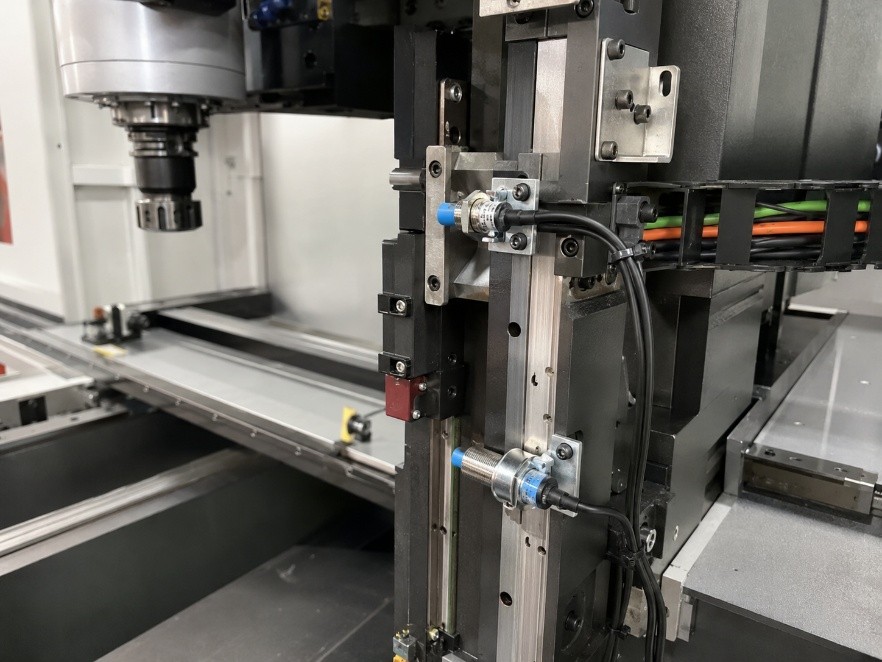
Cảm biến trên máy CNC
>> Máy tiện CNC Thụy Sĩ dụng cụ cắt ngang JSWAY dòng D mang cấu trúc kẹp thủy lực trục chính (xi lanh quay thủy lực), loại bỏ tình trạng kẹp không đủ và rút vật liệu trong quá trình khoan và gia công cắt khối lượng lớn.
Phân biệt các dạng cảnh báo giới hạn hành trình
Lỗi limit alarm máy CNC là cách gọi cảnh báo xuất hiện khi bộ điều khiển xác định một trục đã chạm hoặc có nguy cơ vượt phạm vi hành trình cho phép. Lỗi limit alarm máy CNC thường được chia thành hai trường hợp chính:
- Giới hạn cứng: tín hiệu được tạo bởi cảm biến hoặc công tắc hành trình lắp trên máy. Khi thiết bị tác động, bộ điều khiển dừng hoặc khóa chuyển động của trục theo hướng đang tiến tới giới hạn.
- Giới hạn mềm: phạm vi di chuyển được thiết lập bằng thông số trong bộ điều khiển và được xác định theo hệ tọa độ máy sau khi về gốc. Trục có thể báo lỗi limit alarm máy CNC dù chưa chạm cảm biến vật lý nếu vị trí lệnh vượt quá giới hạn đã cài đặt.
Cảnh báo trong quá trình về gốc còn có thể liên quan đến cảm biến gốc, cữ tác động, hướng tìm gốc, tốc độ về gốc, vị trí tham chiếu hoặc xung chuẩn của bộ mã hóa vị trí. Do đó, lỗi limit alarm máy CNC không phải lúc nào cũng là lỗi cảm biến máy CNC. Việc xác định đúng loại cảnh báo là cơ sở lựa chọn cách khắc phục lỗi máy CNC phù hợp, tránh thay cảm biến hoặc điều chỉnh thông số khi chưa xác định nguyên nhân.
Dấu hiệu nhận biết lỗi cảm biến máy CNC
Lỗi cảm biến máy CNC thường được nhận biết qua mã cảnh báo, trạng thái chuyển động của trục và tín hiệu hiển thị trên màn hình chẩn đoán. Tuy nhiên, những dấu hiệu này chưa đủ để kết luận cảm biến đã hỏng vì lỗi limit alarm máy CNC còn có thể xuất phát từ giới hạn mềm, sai điểm tham chiếu, dây tín hiệu hoặc thông số điều khiển.
Trục máy dừng và xuất hiện cảnh báo
Dấu hiệu phổ biến là trục X, Y hoặc Z dừng đột ngột, không thể tiếp tục di chuyển theo một chiều và màn hình hiển thị cảnh báo giới hạn dương hoặc âm. Lỗi limit alarm máy CNC có thể xuất hiện khi trục thực sự chạm giới hạn cứng hoặc khi vị trí lệnh vượt giới hạn mềm đã thiết lập.
Nếu trục còn cách xa điểm cuối hành trình nhưng máy vẫn báo lỗi limit alarm máy CNC, cần kiểm tra tín hiệu cảm biến, cữ tác động, dây dẫn và trạng thái đầu vào. Đây là một trong các lỗi thường gặp của máy CNC liên quan đến hệ thống hành trình.
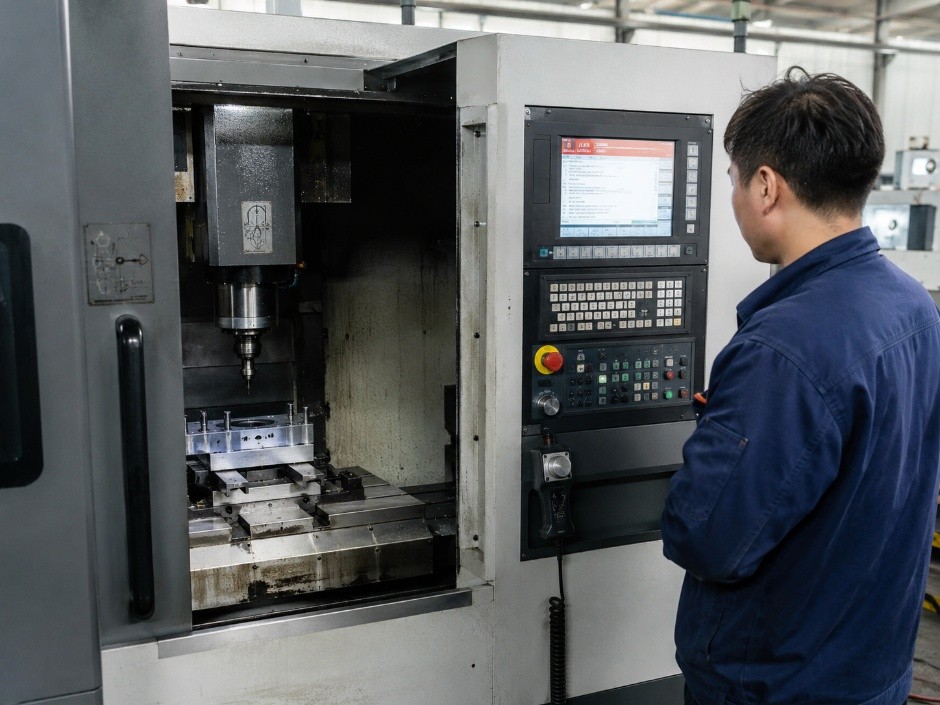
Trục máy dừng và xuất hiện cảnh báo
Máy không thể về gốc hoặc về gốc sai vị trí
Lỗi cảm biến máy CNC có thể khiến trục không tìm thấy điểm gốc, dừng trước cảm biến, đi sai hướng hoặc chạm giới hạn trong quá trình về gốc. Máy cũng có thể hoàn thành quá trình về gốc nhưng vị trí máy bị sai lệch, làm giới hạn mềm được xác lập không chính xác và tiếp tục phát sinh lỗi limit alarm máy CNC.
Trường hợp này còn có thể liên quan đến cữ tác động sai vị trí, tốc độ về gốc không phù hợp, sai giá trị bù điểm gốc hoặc lỗi xung chuẩn của bộ mã hóa vị trí.
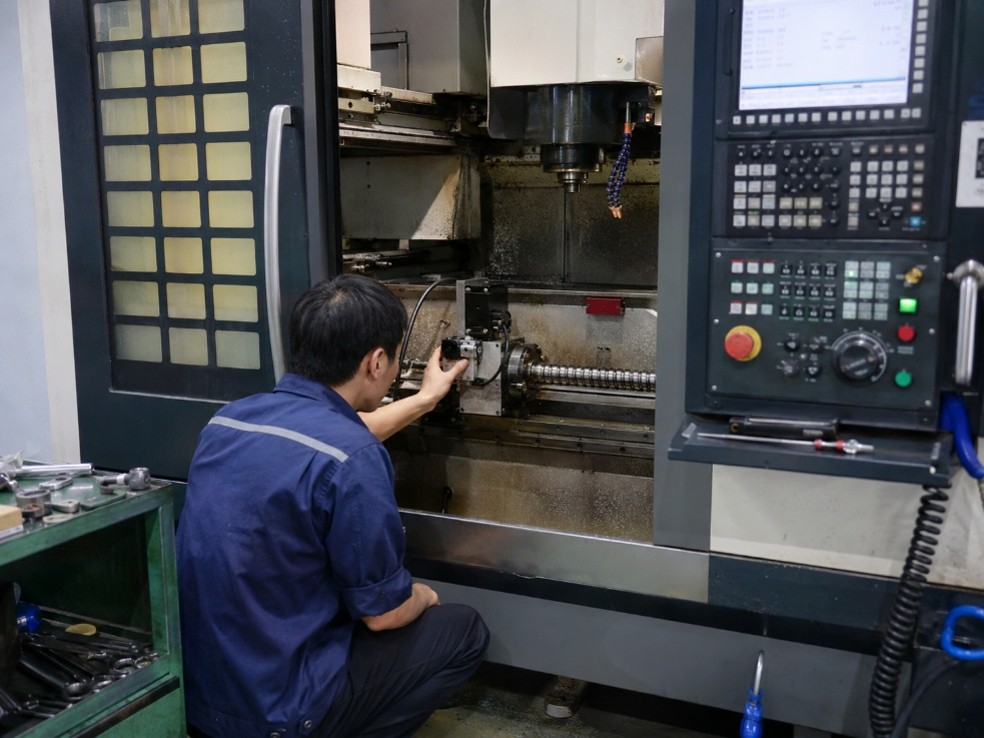
Máy không thể về gốc
>> Máy phay tiện CNC trục chính kép kiểu Thụy Sĩ JSWAY mang trục chính điện chính xác tự chế, được trang bị ổ trục có độ chính xác cao từ Nhật Bản/Đức, tốc độ cao, độ chính xác cao
Cảnh báo xuất hiện không ổn định
Một dấu hiệu khác của lỗi cảm biến máy CNC là cảnh báo xuất hiện ngắt quãng dù trục không ở gần giới hạn. Lỗi có thể phát sinh khi bật trục chính, bơm hoặc động cơ dẫn động do nhiễu điện tác động lên đường tín hiệu. Đầu nối lỏng, dây dẫn hư hỏng, phoi kim loại và chất bẩn trên bề mặt cảm biến cũng có thể làm trạng thái tín hiệu thay đổi bất thường.
Nếu lỗi limit alarm máy CNC xuất hiện tại nhiều vị trí khác nhau hoặc chỉ xuất hiện khi một thiết bị công suất lớn hoạt động, cần ưu tiên kiểm tra dây tín hiệu, đầu nối, tiếp địa và khả năng chống nhiễu.
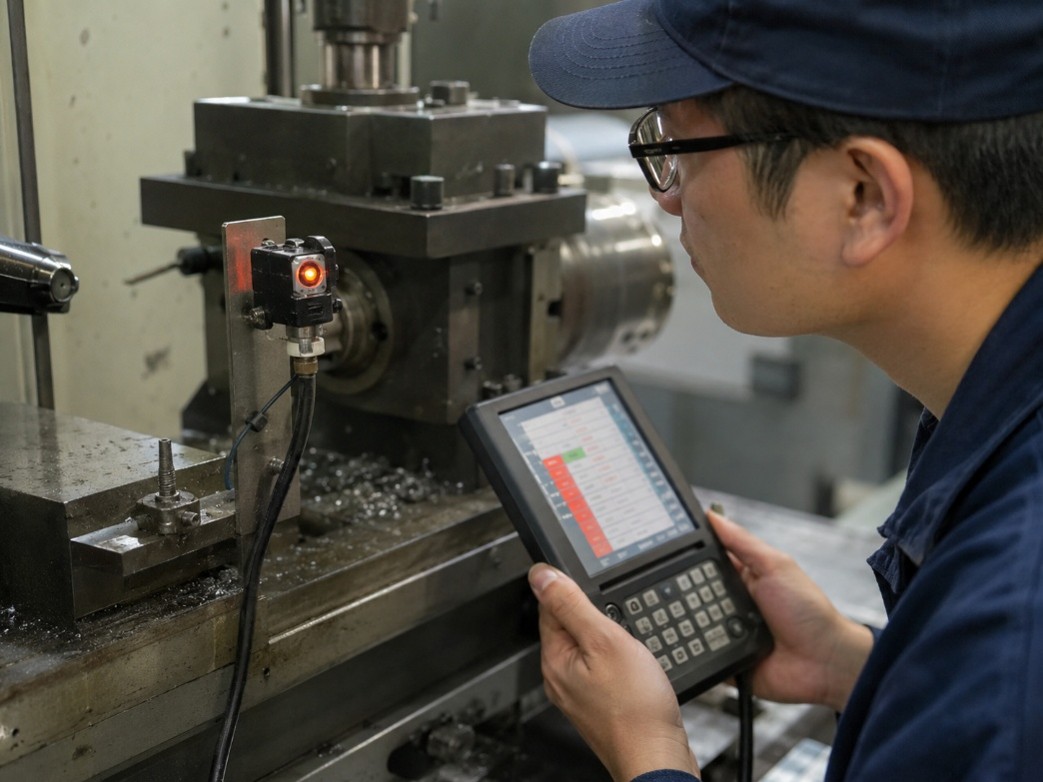
Đèn cảm biến và trạng thái đầu vào không đồng nhất
Khi cữ tác động đi qua cảm biến, đèn báo và trạng thái đầu vào trên màn hình chẩn đoán phải thay đổi theo logic thiết kế của máy. Một số biểu hiện cần chú ý gồm:
- Đèn cảm biến không thay đổi và trạng thái đầu vào cũng không đổi.
- Đèn cảm biến thay đổi nhưng tín hiệu trên màn hình chẩn đoán không thay đổi.
- Trạng thái đầu vào dao động khi trục đứng yên.
- Cảm biến báo tác động dù không có cữ kim loại ở vùng nhận biết.
Các dấu hiệu trên giúp khoanh vùng lỗi cảm biến máy CNC tại cảm biến, dây dẫn, đầu nối hoặc mạch đầu vào. Việc nhận diện đúng biểu hiện là bước cần thiết trước khi lựa chọn cách khắc phục lỗi máy CNC, tránh thay linh kiện hoặc chỉnh thông số khi chưa xác định chính xác nguyên nhân.
Đèn cảm biến và trạng thái đầu vào không đồng nhất
Các lỗi thường gặp của máy CNC liên quan đến cảm biến và hành trình
Các lỗi thường gặp của máy CNC trong nhóm này không chỉ xuất phát từ cảm biến bị hỏng. Lỗi cảm biến máy CNC và lỗi limit alarm máy CNC còn có thể liên quan đến vị trí thực tế của trục, cữ tác động, dây tín hiệu, nhiễu điện, mạch đầu vào hoặc thông số về gốc máy.
- Trục thực sự đi tới giới hạn hành trình: Chương trình gia công, hệ tọa độ phôi, giá trị bù dao hoặc lệnh di chuyển không phù hợp có thể đưa trục tới giới hạn mềm hoặc giới hạn cứng. Trường hợp này gây lỗi limit alarm máy CNC nhưng không phải lỗi cảm biến máy CNC.
- Phoi kim loại bám trên cảm biến: Cảm biến tiệm cận cảm ứng từ có thể nhận sai trạng thái khi phoi kim loại bám tại bề mặt nhận biết. Cảm biến không chuyển trạng thái đúng thời điểm sẽ khiến máy báo lỗi limit alarm máy CNC hoặc không hoàn thành quá trình về gốc.
- Khoảng cách cảm biến không chính xác: Cảm biến đặt quá xa cữ tác động có thể không phát hiện được tín hiệu, trong khi vị trí quá gần làm tăng nguy cơ va chạm. Rung động cũng có thể khiến cảm biến hoặc cữ bị lệch sau thời gian vận hành. Khoảng cách lắp đặt phải tuân theo thông số của từng loại cảm biến, không sử dụng một giá trị chung cho mọi máy.
- Dây dẫn hoặc đầu nối gặp sự cố: Đầu nối lỏng, chân tiếp xúc bị tụt, dây bị đứt ngầm hoặc hư hỏng do uốn lặp lại có thể làm tín hiệu chập chờn. Đây là nguyên nhân phổ biến của lỗi cảm biến máy CNC, đặc biệt khi cảnh báo xuất hiện không ổn định.
- Nguồn cấp và kiểu tín hiệu không phù hợp: Sai điện áp, đấu nhầm dây, nhầm kiểu đầu ra PNP hoặc NPN, sai trạng thái thường đóng hoặc thường mở có thể khiến bộ điều khiển hiểu sai tín hiệu cảm biến. Lỗi máy CNC dạng này thường xuất hiện sau khi thay cảm biến, sửa dây hoặc can thiệp mạch đầu vào.
- Nhiễu điện trên đường tín hiệu: Dây cảm biến đặt gần cáp động lực của trục chính, động cơ dẫn động hoặc bơm có thể bị nhiễu. Tiếp địa, che chắn hoặc kết nối không đúng cũng làm trạng thái đầu vào dao động, dẫn đến lỗi cảm biến máy CNC và lỗi limit alarm máy CNC dù trục chưa tới giới hạn.
- Sai thông số về gốc và giới hạn mềm: Sai hướng tìm gốc, tốc độ về gốc, vị trí gốc, giá trị bù điểm tham chiếu hoặc phạm vi giới hạn mềm có thể khiến trục dừng sai vị trí. Lỗi limit alarm máy CNC còn có thể xảy ra khi quá trình về gốc chưa hoàn tất hoặc tọa độ máy được xác lập không chính xác.
- Hỏng cảm biến hoặc mạch đầu vào: Nếu cảm biến được cấp đúng nguồn nhưng không thay đổi trạng thái khi cữ tác động đi qua, cảm biến có thể đã hỏng. Trường hợp đèn cảm biến thay đổi nhưng trạng thái chẩn đoán không đổi cần kiểm tra dây dẫn, đầu nối, cấu hình tín hiệu và mạch đầu vào.
Khi kiểm tra các lỗi thường gặp của máy CNC, cần xác định trục có thực sự tới giới hạn hay chỉ xuất hiện tín hiệu giới hạn sai. Phân loại đúng lỗi cảm biến máy CNC và lỗi limit alarm máy CNC sẽ giúp lựa chọn cách khắc phục lỗi máy CNC phù hợp, tránh thay linh kiện hoặc chỉnh thông số không cần thiết.
>> Máy tiện CNC băng phẳng LUZHONG CK61V series có khả năng tiện chi tiết đường kính lớn, khoảng cách chống tâm linh hoạt từ 550 đến 1000 mm, phù hợp cho nhiều ứng dụng trong sản xuất cơ khí.
Cách kiểm tra ban đầu khi xuất hiện lỗi limit alarm máy CNC
Khi xuất hiện lỗi limit alarm máy CNC, không nên reset liên tục hoặc cố chạy trục khi chưa xác định vị trí thực tế. Quy trình kiểm tra ban đầu cần thực hiện từ mã cảnh báo, vị trí trục, cảm biến đến trạng thái tín hiệu. Cách làm này giúp phân biệt lỗi cảm biến máy CNC với trường hợp trục thực sự vượt giới hạn.
Ghi lại thông tin cảnh báo
Trước khi xóa lỗi, cần ghi lại:
- Mã cảnh báo đầy đủ trên màn hình.
- Trục X, Y, Z hoặc trục quay đang báo lỗi.
- Hướng giới hạn dương hoặc âm.
- Thời điểm lỗi xuất hiện khi chạy chương trình, chạy tay hay về gốc.
- Trục chính, bơm hoặc thiết bị nào đang hoạt động.
Mã lỗi máy CNC không hoàn toàn giống nhau giữa các hệ điều khiển. Vì vậy, cần tra đúng sổ tay của máy và bộ điều khiển để xác định cảnh báo thuộc giới hạn cứng, giới hạn mềm hay quá trình về gốc.
Kiểm tra vị trí thực tế của trục
Quan sát trục có đang ở gần điểm cuối hành trình hay không. Nếu trục thực sự tới giới hạn, cần kiểm tra lệnh di chuyển, hệ tọa độ phôi, giá trị bù dao và tọa độ máy. Lỗi limit alarm máy CNC trong trường hợp này có thể xuất phát từ chương trình hoặc thông số, không phải lỗi cảm biến máy CNC.
Nếu trục còn cách xa giới hạn nhưng máy vẫn báo cảnh báo, cần chuyển sang kiểm tra cảm biến và tín hiệu đầu vào.
Kiểm tra cảm biến và cữ tác động
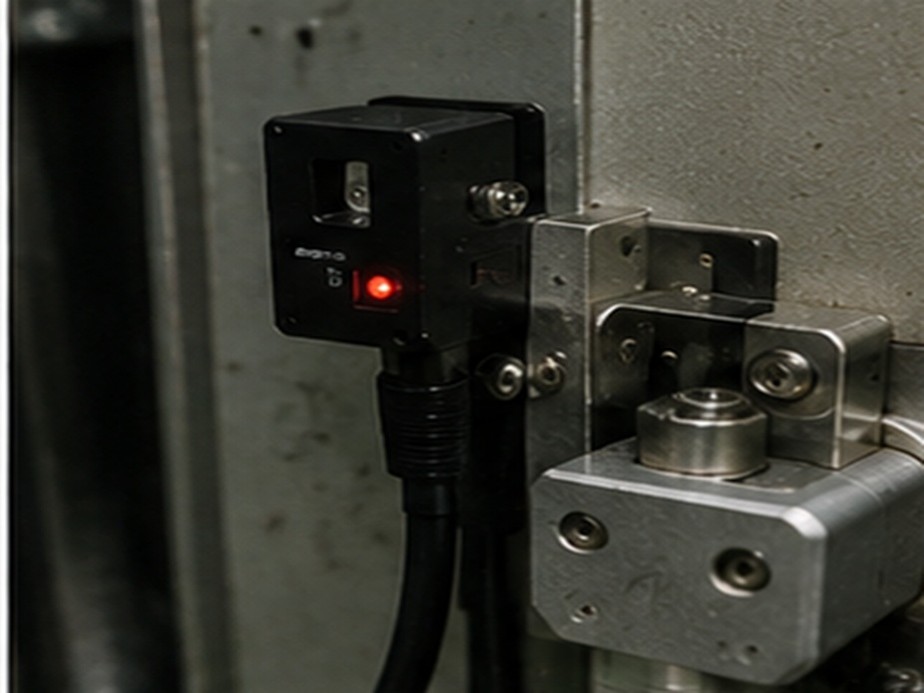
Sau khi dừng máy và thực hiện biện pháp an toàn phù hợp, kiểm tra khu vực cảm biến:
- Phoi kim loại bám trên bề mặt nhận biết.
- Dầu, chất bẩn hoặc độ ẩm tại cảm biến và đầu nối.
- Cảm biến hoặc cữ tác động bị lỏng, cong hoặc lệch vị trí.
- Khoảng cách giữa cảm biến và cữ không phù hợp.
- Công tắc hành trình cơ khí bị kẹt hoặc hỏng cơ cấu tác động.
Không tự ý điều chỉnh khoảng cách theo một giá trị chung vì mỗi loại cảm biến có phạm vi nhận biết và yêu cầu lắp đặt khác nhau.
>> Máy tiện ren ống CNC LUZHONG dòng QK1327 cung cấp dải gia công rộng, từ đường kính tiện ống Ø190 mm đến Ø630 mm.
Quan sát đèn báo và trạng thái đầu vào
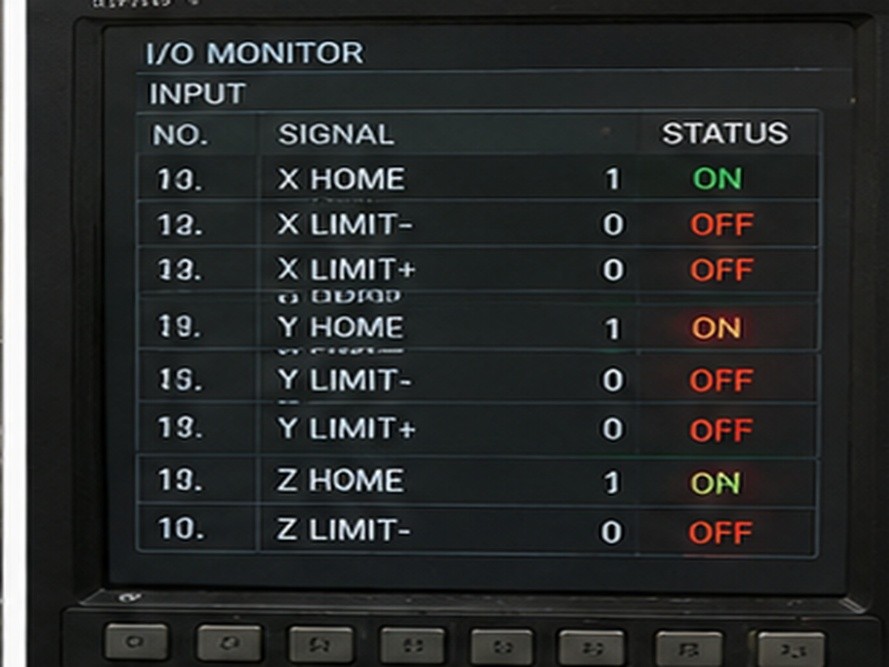
Khi cảm biến được tác động, kiểm tra đèn báo trên cảm biến và trạng thái tương ứng tại màn hình chẩn đoán:
- Đèn và trạng thái đầu vào cùng thay đổi: cảm biến và đường tín hiệu có khả năng hoạt động bình thường.
- Đèn thay đổi nhưng trạng thái đầu vào không đổi: kiểm tra đầu nối, dây dẫn, cấu hình tín hiệu và mạch đầu vào.
- Đèn không thay đổi: kiểm tra nguồn cấp, khoảng cách, cữ tác động và bản thân cảm biến.
- Trạng thái đầu vào dao động khi trục đứng yên: kiểm tra nhiễu điện, dây hỏng hoặc đầu nối lỏng.
Logic tín hiệu thường đóng, thường mở, PNP và NPN khác nhau theo từng máy. Không xác định cảm biến hỏng chỉ dựa vào trạng thái đèn sáng hoặc tắt.
Kiểm tra thời điểm phát sinh lỗi
Nếu lỗi limit alarm máy CNC chỉ xuất hiện khi bật trục chính, động cơ dẫn động hoặc bơm, nguyên nhân có thể là nhiễu trên dây cảm biến. Nếu lỗi luôn xuất hiện tại cùng một vị trí, cần ưu tiên kiểm tra cữ tác động, khoảng cách cảm biến và giới hạn mềm. Nếu lỗi xuất hiện trong quá trình về gốc, cần kiểm tra cảm biến gốc, hướng tìm gốc, tốc độ và giá trị bù điểm tham chiếu.
Việc kiểm tra theo trình tự giúp khoanh vùng các lỗi thường gặp của máy CNC và lựa chọn cách khắc phục lỗi máy CNC phù hợp. Khi trục đã chạm giới hạn cứng, không đấu tắt cảm biến hoặc tự sửa thông số để tiếp tục chạy. Chỉ đưa trục ra khỏi giới hạn theo đúng quy trình của nhà sản xuất hoặc liên hệ kỹ thuật viên có chuyên môn
Cách khắc phục lỗi máy CNC liên quan đến cảm biến và limit alarm
Cách khắc phục lỗi máy CNC cần dựa trên loại cảnh báo đã xác định. Lỗi cảm biến máy CNC, giới hạn cứng, giới hạn mềm và lỗi về gốc có biểu hiện gần giống nhau nhưng phương pháp xử lý khác nhau. Không nên thay cảm biến hoặc chỉnh thông số ngay khi xuất hiện lỗi limit alarm máy CNC.
Vệ sinh và điều chỉnh cảm biến
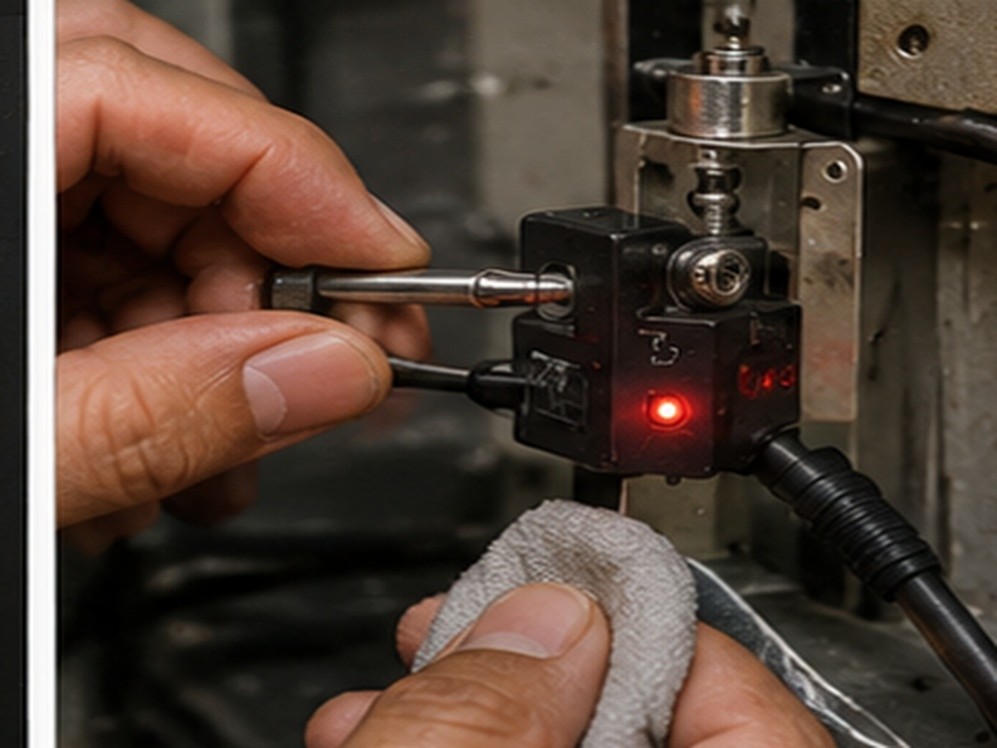
Dừng máy và thực hiện biện pháp cách ly nguồn phù hợp trước khi vệ sinh hoặc điều chỉnh. Loại bỏ phoi kim loại, dầu và chất bẩn trên bề mặt cảm biến, cữ tác động và đầu nối. Nếu phoi thường xuyên bắn vào vị trí này, cần bổ sung biện pháp che chắn phù hợp.
Kiểm tra độ chắc chắn và vị trí tương quan giữa cảm biến với cữ tác động. Điều chỉnh khoảng cách theo đúng thông số của cảm biến đang sử dụng, sau đó kiểm tra trạng thái đầu vào. Cách xử lý này phù hợp khi lỗi cảm biến máy CNC xuất phát từ phoi bám, rung động hoặc sai lệch vị trí lắp.
>> Máy tiện đứng CNC LUZHONG CK52 series được thiết kế chuyên biệt cho gia công chi tiết đường kính lớn, khối lượng nặng.
Xử lý dây dẫn, đầu nối và nhiễu tín hiệu
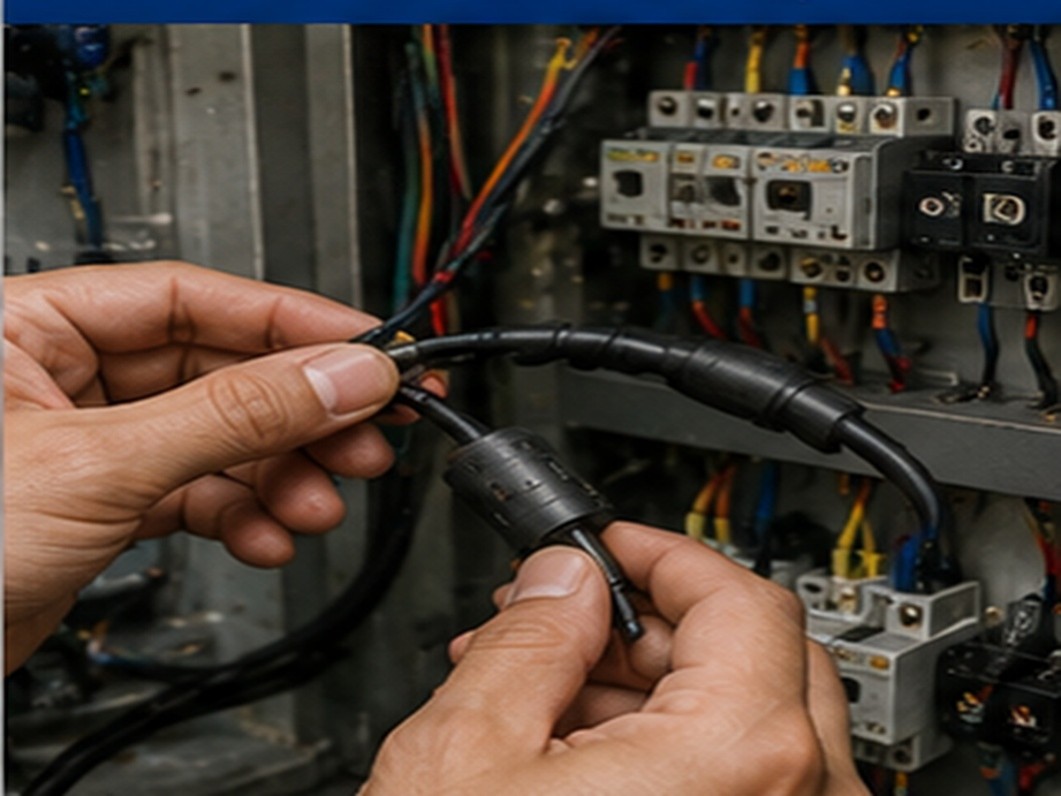
Với lỗi máy CNC xuất hiện không ổn định, cần kiểm tra đầu nối lỏng, chân tiếp xúc bị tụt, dây đứt ngầm và khu vực cáp thường xuyên uốn. Dây hoặc đầu nối hư hỏng phải được thay bằng loại phù hợp.
Nếu lỗi limit alarm máy CNC xuất hiện khi bật trục chính, bơm hoặc động cơ dẫn động, cần kiểm tra cách đi dây, che chắn và tiếp địa. Dây cảm biến nên được tách khỏi cáp động lực. Không tự ý tăng bộ lọc tín hiệu để che cảnh báo khi chưa loại trừ cảm biến, dây dẫn và giới hạn hành trình thực tế.
Đưa trục ra khỏi giới hạn cứng
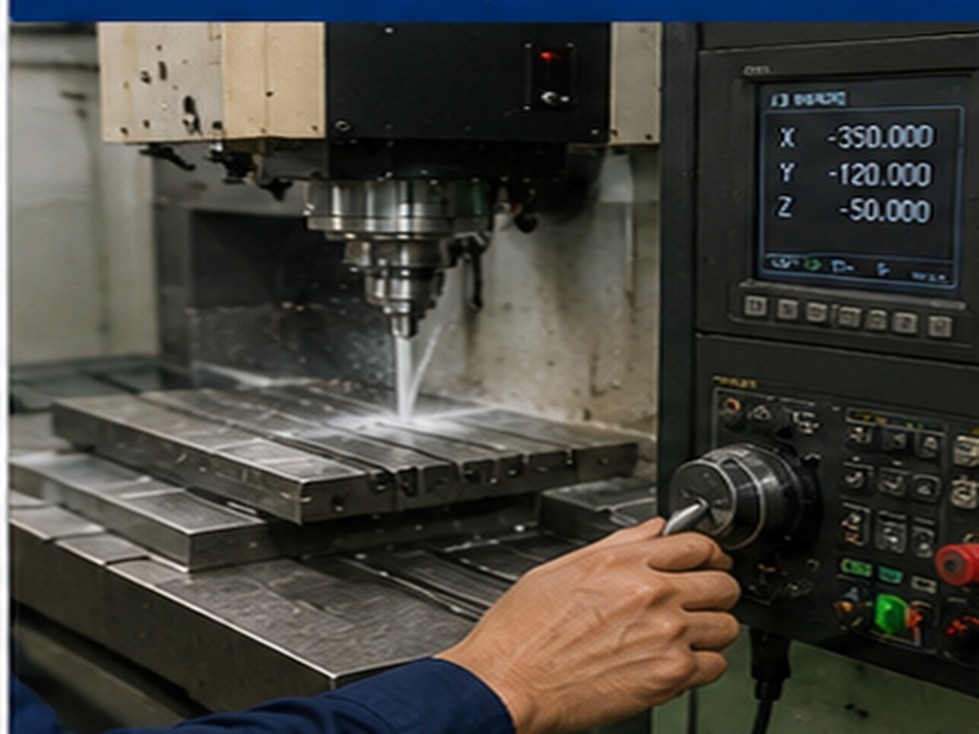
Khi trục đã tác động công tắc giới hạn cứng, chỉ đưa trục di chuyển theo hướng rời khỏi giới hạn bằng quy trình được quy định cho đúng model máy và hệ điều khiển. Một số máy yêu cầu chức năng cho phép thoát giới hạn, nhưng thao tác và điều kiện an toàn không giống nhau.
Không đấu tắt cảm biến, giữ cưỡng bức công tắc hành trình hoặc sửa tín hiệu đầu vào để tiếp tục chạy máy. Sau khi đưa trục về vùng an toàn, cần xác định nguyên nhân như sai chương trình, sai tọa độ, mất gốc hoặc cơ cấu dẫn động chạy quá hành trình. Nếu chưa xác định được nguyên nhân, lỗi limit alarm máy CNC có thể tiếp tục xuất hiện.
>> Máy tiện ren ống LUZHONG dòng Q1327 mang dải tiện ống rộng từ Ø190 mm đến Ø510 mm và khả năng chịu tải lên tới 6 tấn
Xử lý giới hạn mềm và lỗi về gốc
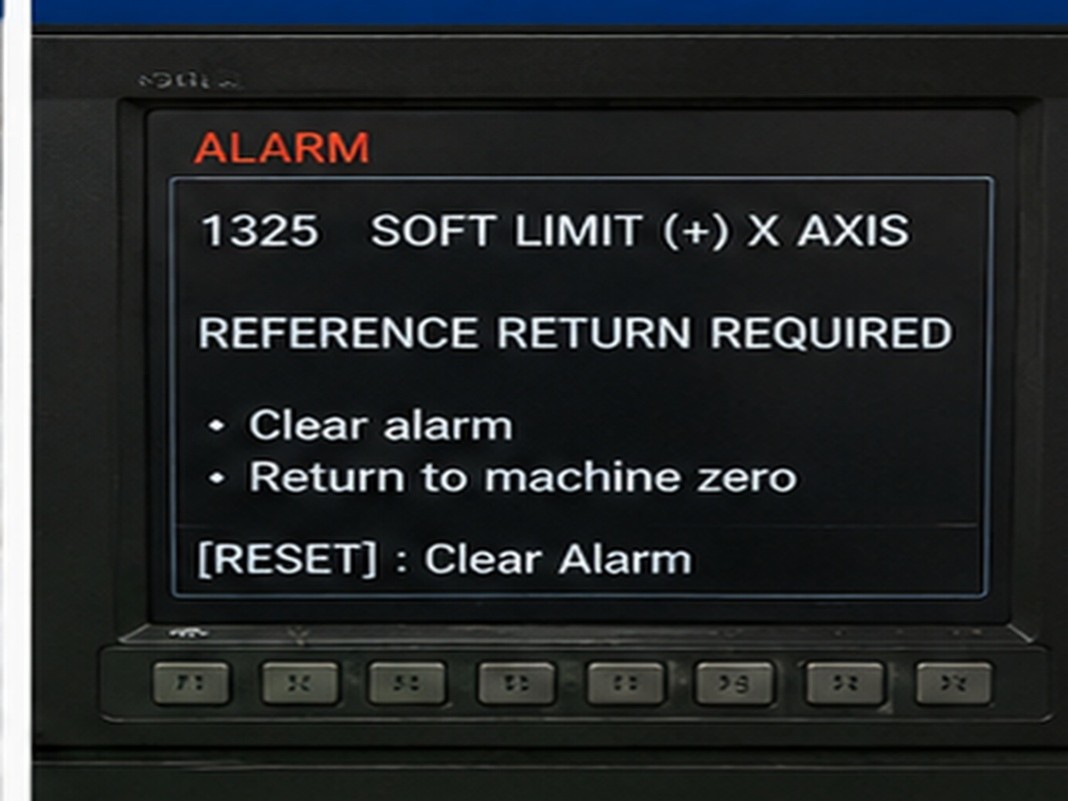
Nếu cảnh báo thuộc giới hạn mềm, cần kiểm tra trạng thái về gốc, tọa độ máy, hệ tọa độ phôi, giá trị bù dao và lệnh di chuyển trong chương trình. Lỗi cảm biến máy CNC trong quá trình về gốc có thể làm tọa độ máy được xác lập sai, từ đó gây cảnh báo giới hạn mềm dù trục chưa tới điểm cuối cơ khí.
Chỉ điều chỉnh vị trí gốc, giá trị bù điểm tham chiếu hoặc phạm vi giới hạn khi đã đối chiếu đúng tài liệu máy. Không tăng giới hạn mềm tùy ý vì trục có thể tiến sát hoặc vượt phạm vi cơ khí cho phép.
Thay cảm biến hoặc kiểm tra mạch đầu vào
Cảm biến nên được thay khi đã có nguồn cấp đúng, cữ tác động nằm trong phạm vi nhận biết nhưng đèn và tín hiệu đầu ra không thay đổi. Cảm biến thay thế phải phù hợp về điện áp, kiểu đầu ra PNP hoặc NPN, trạng thái thường đóng hoặc thường mở, khoảng cách nhận biết và điều kiện môi trường.
Nếu đèn cảm biến thay đổi nhưng trạng thái trên màn hình chẩn đoán không đổi, cần kiểm tra dây dẫn, cấu hình đầu vào và mạch đầu vào trước khi kết luận cảm biến hỏng. Đây là bước quan trọng trong cách khắc phục lỗi máy CNC vì thay cảm biến sẽ không xử lý được lỗi nằm tại đường tín hiệu hoặc bộ điều khiển.
Đối với các lỗi thường gặp của máy CNC tái diễn sau khi vệ sinh và kiểm tra cơ bản, nên dừng máy và liên hệ kỹ thuật viên. Các công việc mở tủ điện, đo nguồn, sửa mạch đầu vào, thay đổi tham số hoặc xử lý cơ cấu an toàn phải do người có chuyên môn thực hiện.
>> Máy phay đứng CNC LUZHONG dòng VMC1580 cho phép xử lý các chi tiết quy mô lớn một cách hiệu quả và đáng tin cậy.
Chủ động kiểm tra lỗi cảm biến và limit alarm máy CNC
Lỗi cảm biến máy CNC và lỗi limit alarm máy CNC có thể xuất phát từ trục thực sự chạm giới hạn, cảm biến bám phoi, sai khoảng cách nhận biết, dây tín hiệu hư hỏng, nhiễu điện hoặc thông số về gốc chưa chính xác. Khi gặp các lỗi thường gặp của máy CNC này, cần ghi lại mã cảnh báo, kiểm tra vị trí trục, trạng thái cảm biến và tín hiệu đầu vào trước khi lựa chọn cách khắc phục lỗi máy CNC. Không nên đấu tắt cảm biến, tăng giới hạn mềm hoặc thay đổi tham số khi chưa xác định đúng nguyên nhân.
Nếu lỗi cảm biến máy CNC hoặc lỗi limit alarm máy CNC xuất hiện lặp lại, hãy liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long để được tư vấn kiểm tra và đề xuất phương án xử lý phù hợp. Kiểm tra đúng lỗi máy CNC ngay từ đầu giúp hạn chế dừng máy kéo dài, tránh thay linh kiện không cần thiết và bảo đảm thiết bị vận hành an toàn.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/