
Tư vấn kĩ thuật
Chọn thước quang cho máy phay: nên lắp 2 trục hay 3 trục?
Khi lắp thước quang cho máy phay, nhiều xưởng thường phân vân giữa bộ 2 trục và 3 trục vì không biết cấu hình nào đủ dùng, cấu hình nào phù hợp hơn về lâu dài. Về cơ bản, thước quang 2 trục trên máy phay thường dùng để đo X/Y, hỗ trợ định vị bàn máy khi phay mặt, phay rãnh, khoan lỗ theo tọa độ hoặc lấy tâm chi tiết. Trong khi đó, thước quang 3 trục bổ sung thêm trục Z, giúp kiểm soát chiều sâu gia công khi phay bậc, phay hốc, khoan sâu, doa hoặc taro. Bài viết dưới đây sẽ giúp xưởng hiểu rõ khi nào lắp thước quang 2 trục là đủ, khi nào nên chọn thước quang 3 trục và những điểm cần chú ý để tránh chọn sai cấu hình khi lắp DRO cho máy phay.
Hiểu đúng các trục X/Y/Z trên máy phay
Trục X là chuyển động ngang của bàn máy
Trên máy phay, trục X thường là chuyển động trái – phải của bàn máy theo phương ngang. Đây là trục được dùng rất nhiều khi phay mặt, phay rãnh, phay bậc, lấy tọa độ lỗ hoặc di chuyển chi tiết theo phương ngang trên mặt bàn. Khi lắp thước quang cho máy phay, thước trục X cần đo đúng hành trình thực tế của bàn máy theo phương trái – phải, không chọn chiều dài thước theo cảm tính hoặc theo kích thước tổng thể của máy.
Với cấu hình thước quang 2 trục, trục X gần như luôn là một trong hai trục cần lắp đầu tiên, vì nó kết hợp với trục Y để xác định vị trí gia công trên mặt phẳng bàn máy. Nếu xưởng thường khoan lỗ theo tọa độ, phay rãnh song song, phay mặt hoặc lấy tâm chi tiết, việc có hiển thị số cho trục X sẽ giúp người vận hành đọc vị trí bàn máy rõ hơn so với chỉ dựa vào vòng chia tay quay.

Trục X trên máy phay
Trục Y là chuyển động trước – sau của bàn máy
Trục Y là chuyển động trước – sau của bàn máy hoặc bàn trượt, vuông góc với trục X và cũng nằm trong mặt phẳng ngang. Khi kết hợp trục X và trục Y, người vận hành có thể định vị chi tiết theo hai phương trên mặt bàn máy, rất hữu ích khi gia công các lỗ theo tọa độ, phay rãnh, phay biên dạng đơn giản hoặc căn vị trí dao so với phôi.
Vì vậy, nếu lắp thước quang máy phay 2 trục, cấu hình phổ biến nhất là X/Y. Hai trục này phục vụ trực tiếp cho phần lớn thao tác định vị trên mặt bàn. Với xưởng sửa chữa, xưởng cơ khí nhỏ hoặc máy phay chủ yếu dùng cho các công việc phay mặt, phay rãnh, khoan lỗ theo tọa độ cơ bản, bộ thước quang 2 trục X/Y thường đã hỗ trợ đáng kể cho quá trình vận hành.
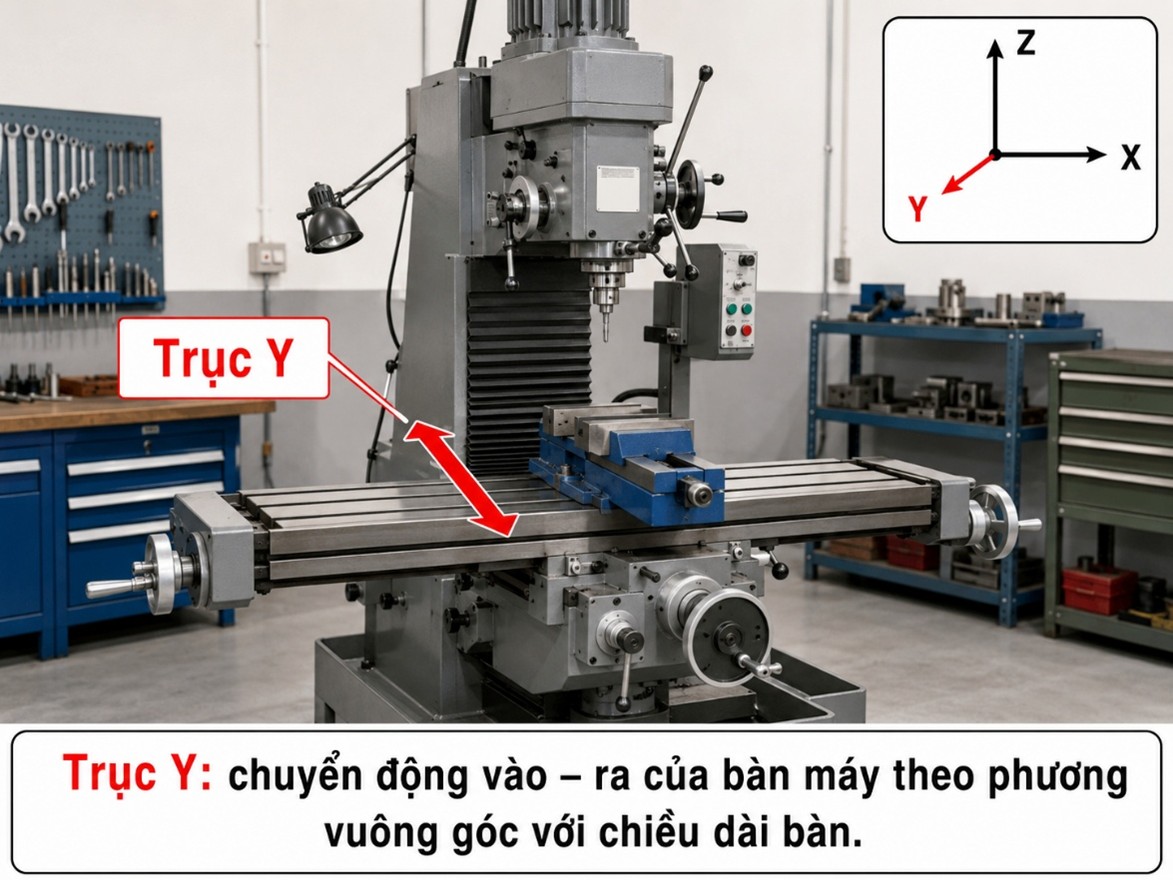
Trục Y trên máy phay và hướng chuyển động trước sau của bàn máy
>> Thước quang DELOS dòng DLS-S là dòng thước quang có chiều dày cực mỏng, dùng cho hành trình ngắn từ 50-450mm
Trục Z là chuyển động lên – xuống, liên quan đến chiều sâu gia công
Trục Z là chuyển động lên – xuống, vuông góc với mặt phẳng X/Y và liên quan trực tiếp đến chiều sâu gia công. Trên máy phay đứng kiểu bàn nâng, chuyển động Z có thể đến từ cụm bàn nâng, tức bàn máy được nâng lên hoặc hạ xuống. Ngoài ra, nhiều máy phay đứng còn có ống trượt trục chính để đưa dao lên xuống trong các thao tác như khoan, doa hoặc taro. Vì vậy, khi nói lắp thước quang 3 trục cho máy phay, cần hiểu rõ trục Z sẽ đo cụm chuyển động lên – xuống nào trên máy.
Với cấu hình thước quang 3 trục, bộ hiển thị số sẽ đọc thêm trục Z bên cạnh X/Y. Cấu hình này phù hợp hơn khi xưởng thường xuyên cần kiểm soát chiều sâu, phay bậc, khoan sâu, doa lỗ, taro hoặc gia công chi tiết có nhiều cao độ khác nhau. Một số bộ hiển thị DRO cũng phân biệt rõ cấu hình 2 trục gồm X/Y và cấu hình 3 trục gồm X/Y/Z, nên khi chọn bộ hiển thị và thước quang cần xác định ngay từ đầu máy cần lắp 2 trục hay 3 trục.
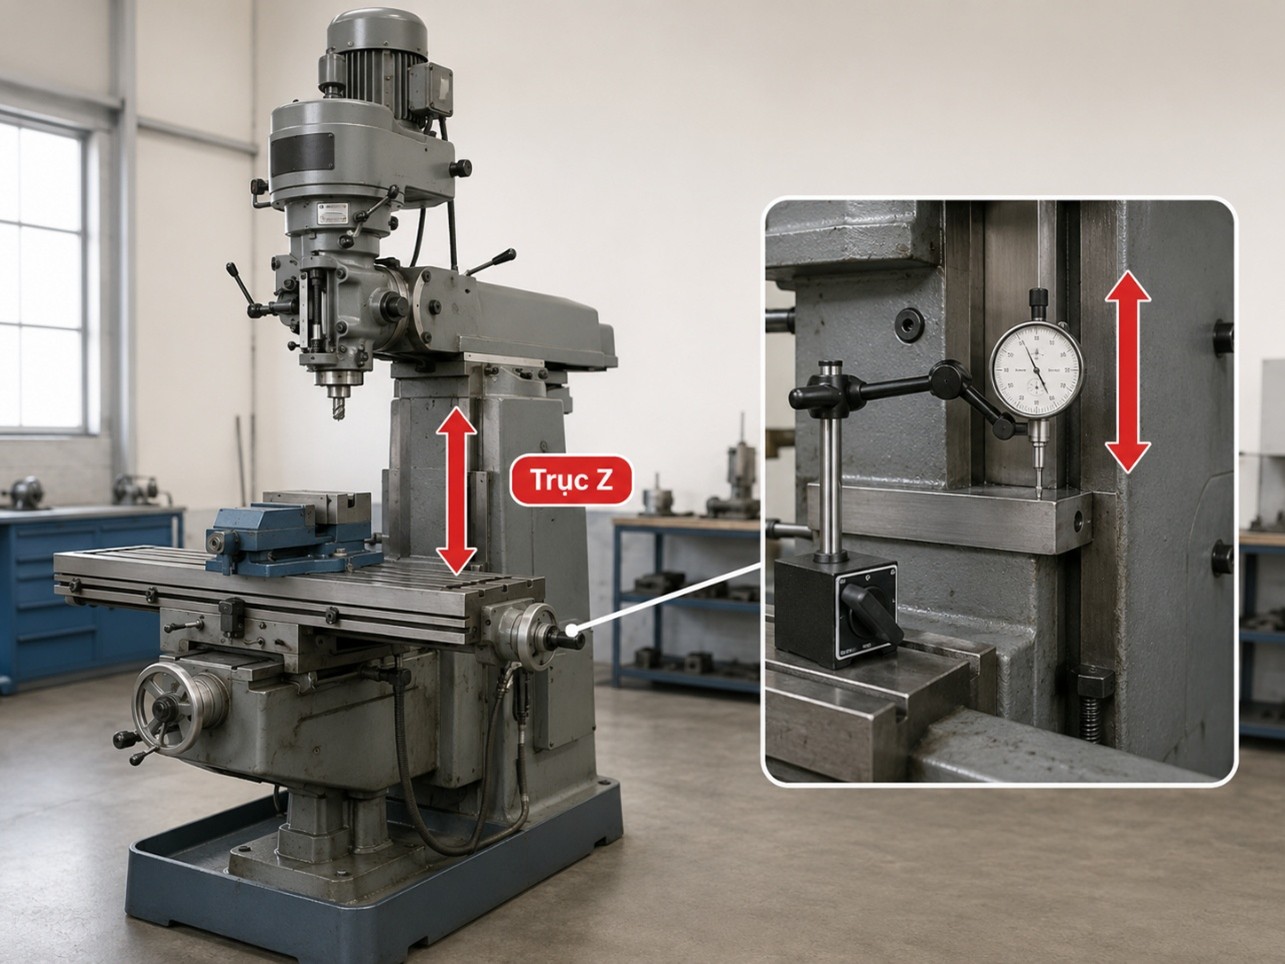
Trục Z trên máy phay và chuyển động lên xuống khi gia công
Vì sao phải hiểu đúng X/Y/Z trước khi chọn 2 trục hay 3 trục?
Việc hiểu đúng các trục giúp xưởng tránh nhầm giữa nhu cầu định vị trên mặt bàn và nhu cầu kiểm soát chiều sâu. Nếu công việc chủ yếu nằm trên mặt phẳng bàn máy, hai trục X/Y thường là phần quan trọng nhất. Nếu công việc cần kiểm soát thêm vị trí lên – xuống của dao hoặc bàn máy, trục Z sẽ trở nên cần thiết hơn.
Trả lời nhanh: nên lắp thước quang 2 trục hay 3 trục?
Với máy phay, nếu xưởng chủ yếu cần định vị bàn máy trên mặt phẳng gia công, lắp thước quang 2 trục X/Y thường đã đáp ứng tốt. Cấu hình này phù hợp cho các công việc như phay mặt, phay rãnh, phay bậc đơn giản, khoan lỗ theo tọa độ, lấy tâm chi tiết hoặc di chuyển bàn máy theo hai phương ngang. Trên máy phay cơ, trục X thường là chuyển động trái – phải của bàn máy, còn trục Y là chuyển động trước – sau; khi có DRO 2 trục, người vận hành có thể đọc trực tiếp vị trí X/Y thay vì phụ thuộc hoàn toàn vào vòng chia tay quay.
Nếu xưởng thường xuyên cần kiểm soát chiều sâu gia công, nên cân nhắc lắp thước quang 3 trục X/Y/Z. Trục Z giúp theo dõi chuyển động lên – xuống, liên quan trực tiếp đến chiều sâu khi phay bậc, phay hốc, khoan, doa, taro hoặc gia công các chi tiết có nhiều cao độ khác nhau. Với máy phay dùng thường xuyên trong sản xuất, cấu hình 3 trục sẽ thuận tiện hơn vì người vận hành đọc được cả vị trí X/Y trên mặt bàn và vị trí Z theo chiều sâu.
>> Thước quang DELOS dòng DLS-B thường cho các nhu cầu hành trình từ 1300-3000mm,mang kết cấu khỏe
Khi nào lắp thước quang 2 trục là đủ?
Khi xưởng chủ yếu cần định vị X/Y trên bàn máy
Lắp thước quang 2 trục cho máy phay thường là lựa chọn phù hợp khi nhu cầu chính của xưởng nằm ở việc định vị bàn máy theo hai phương X/Y. Trục X là chuyển động trái – phải, trục Y là chuyển động trước – sau; khi kết hợp hai trục này, người vận hành có thể xác định vị trí chi tiết trên mặt phẳng bàn máy rõ ràng hơn khi phay mặt, phay rãnh, phay bậc đơn giản, khoan lỗ theo tọa độ hoặc lấy tâm chi tiết. Với nhiều máy phay cơ, chỉ cần kiểm soát tốt X/Y đã hỗ trợ đáng kể cho phần lớn thao tác gia công phổ thông.
Vì vậy, nếu máy phay chủ yếu dùng để làm các công việc như phay mặt phẳng, phay rãnh then, phay vai bậc đơn giản, khoan lỗ theo hàng hoặc gia công chi tiết sửa chữa không quá phức tạp về chiều sâu, bộ DRO máy phay 2 trục có thể đã đáp ứng tốt. Cấu hình này giúp người vận hành đọc tọa độ bàn máy trực tiếp, giảm phụ thuộc vào vòng chia tay quay, hạn chế sai sót khi đếm vòng hoặc cộng trừ hành trình thủ công.
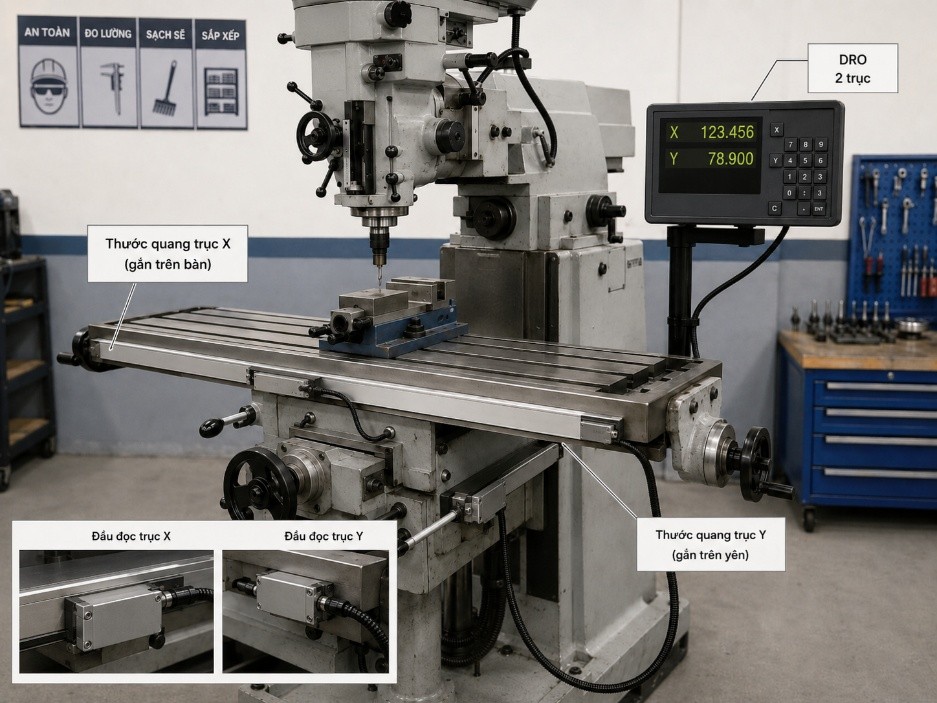
Thước quang 2 trục lắp trên máy phay để đo X/Y
Khi chiều sâu gia công không quá phức tạp
Thước quang 2 trục X/Y là lựa chọn thực tế nếu chiều sâu gia công vẫn được kiểm soát bằng các cơ cấu sẵn có trên máy, chẳng hạn vòng chia tay quay, thước cơ, cữ chặn, hành trình ống trượt trục chính hoặc kinh nghiệm vận hành của thợ. Trên nhiều máy phay vạn năng và máy phay đứng cơ, các công việc phay mặt, phay rãnh nông, khoan lỗ cơ bản hoặc sửa chi tiết đơn chiếc không phải lúc nào cũng bắt buộc phải hiển thị trục Z trên bộ DRO.
Tuy nhiên, cần hiểu rõ giới hạn của cấu hình 2 trục. Bộ hiển thị 2 trục thường chỉ hiển thị X/Y, còn bộ 3 trục mới bổ sung thêm Z. Vì vậy, nếu công việc bắt đầu phát sinh nhiều nguyên công cần kiểm soát chiều sâu lặp lại như phay hốc, phay nhiều bậc, khoan sâu, doa hoặc taro theo chiều sâu, xưởng nên cân nhắc cấu hình 3 trục ngay từ đầu thay vì chỉ lắp 2 trục rồi phải nâng cấp sau.
Khi cần tối ưu chi phí đầu tư ban đầu
Với xưởng nhỏ, xưởng sửa chữa hoặc máy phay không vận hành liên tục trong sản xuất, lắp thước quang 2 trục có ưu điểm là chi phí đầu tư thấp hơn, lắp đặt đơn giản hơn và dễ triển khai hơn so với cấu hình 3 trục. Hai trục X/Y cũng là hai trục được sử dụng thường xuyên nhất khi định vị chi tiết trên mặt bàn, nên hiệu quả cải thiện thao tác có thể thấy rõ ngay cả khi chưa lắp thêm trục Z.
Cấu hình 2 trục phù hợp khi xưởng muốn nâng cấp máy phay cơ theo hướng thực dụng: dễ đọc vị trí bàn máy hơn, thao tác nhanh hơn, giảm sai số khi lấy tọa độ và không làm chi phí ban đầu tăng quá cao. Dù vậy, trước khi chọn bộ 2 trục, vẫn cần đo đúng hành trình X/Y thực tế, kiểm tra vị trí lắp thước, không gian che chắn, đường đi dây tín hiệu và khả năng tương thích với bộ hiển thị số.
Khi nào nên lắp thước quang 3 trục cho máy phay?
Khi cần kiểm soát chiều sâu gia công thường xuyên
Nên lắp thước quang 3 trục cho máy phay khi xưởng thường xuyên phải kiểm soát vị trí lên – xuống trong quá trình gia công. Với cấu hình 3 trục, bộ DRO không chỉ hiển thị X/Y để định vị bàn máy trên mặt phẳng ngang, mà còn hiển thị thêm trục Z để theo dõi chiều sâu hoặc cao độ gia công. Đây là điểm khác biệt quan trọng so với bộ thước quang 2 trục, vốn thường dùng chủ yếu cho X/Y trên máy phay.
Cấu hình X/Y/Z phù hợp với các công việc như phay bậc, phay hốc, khoan sâu, doa lỗ, taro, phay rãnh có kiểm soát chiều sâu hoặc gia công chi tiết có nhiều cao độ khác nhau. Khi có hiển thị trục Z trên DRO, người vận hành dễ theo dõi vị trí dao hoặc bàn máy theo phương lên – xuống hơn, giảm phụ thuộc vào vòng chia cơ khí, thước cơ hoặc thao tác ghi nhớ thủ công.
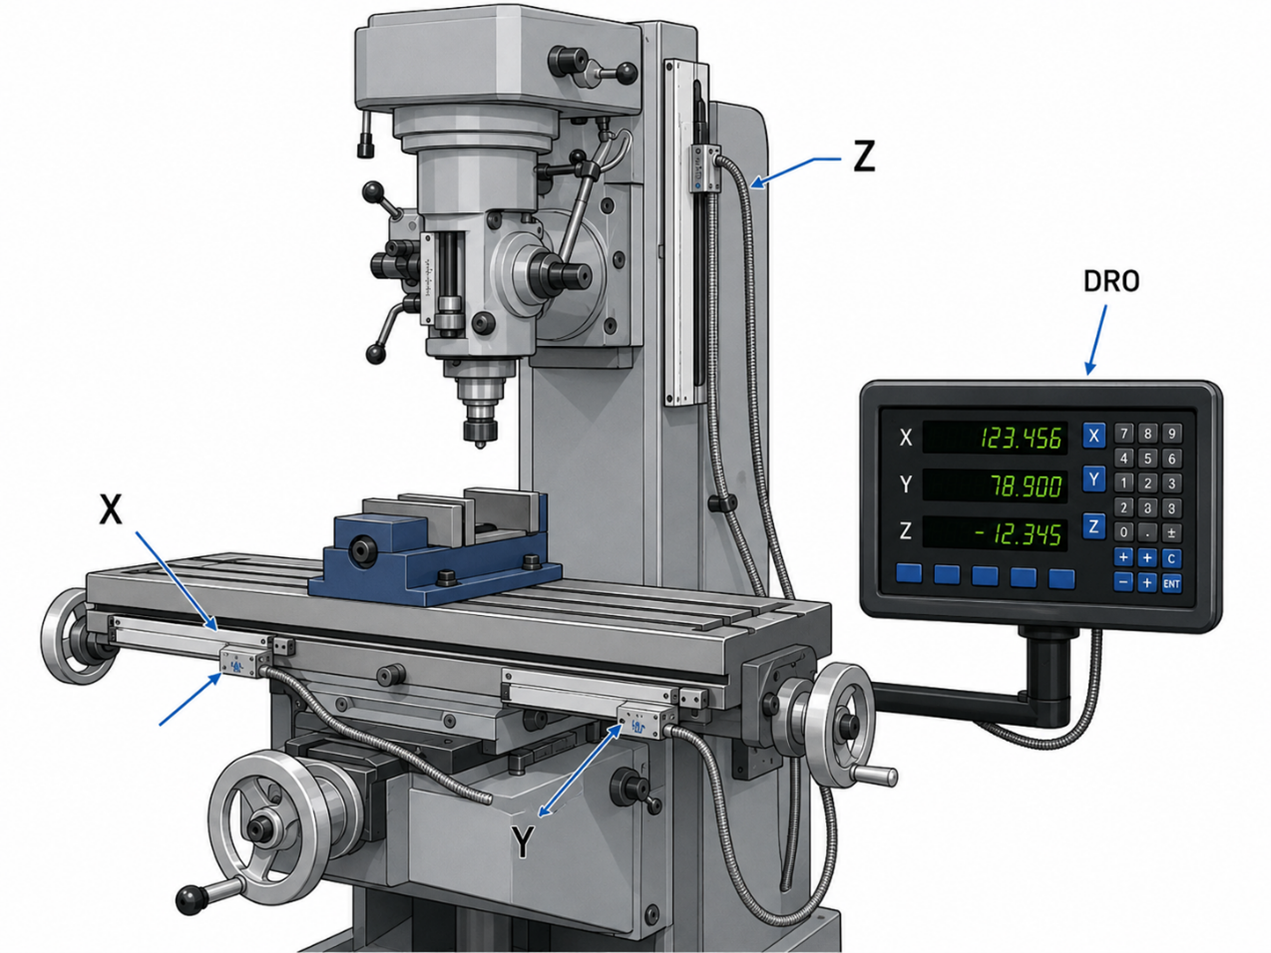
Thước quang 3 trục lắp trên máy phay để đo X/Y/Z
>> Màn hình hiển thị 2 trục DELOS dòng DS-2V sử dụng với các dòng máy công cụ vạn năng như máy tiện vạn năng, máy phay vạn năng,…
Khi gia công chi tiết có nhiều bậc, rãnh hoặc lỗ sâu
Nếu máy phay thường dùng để gia công các chi tiết có nhiều bề mặt bậc, nhiều rãnh ở các chiều sâu khác nhau hoặc nhiều lỗ cần kiểm soát độ sâu, thước quang 3 trục sẽ thuận tiện hơn 2 trục. Hai trục X/Y giúp định vị vị trí trên mặt bàn, còn trục Z hỗ trợ theo dõi chiều sâu gia công. Nhờ vậy, người vận hành có thể kiểm soát đồng thời vị trí ngang và vị trí lên – xuống trong cùng một hệ hiển thị.
Ví dụ, khi khoan nhiều lỗ theo tọa độ, bộ 2 trục X/Y đã hỗ trợ tốt phần định vị lỗ. Nhưng nếu mỗi lỗ cần khoan, doa hoặc taro đến chiều sâu xác định, việc có thêm trục Z sẽ giúp thao tác rõ ràng hơn. Tương tự, khi phay bậc hoặc phay hốc, trục Z giúp kiểm soát từng lớp cắt, từng cao độ hoặc từng chiều sâu cắt thay vì chỉ dựa vào vòng chia tay quay.
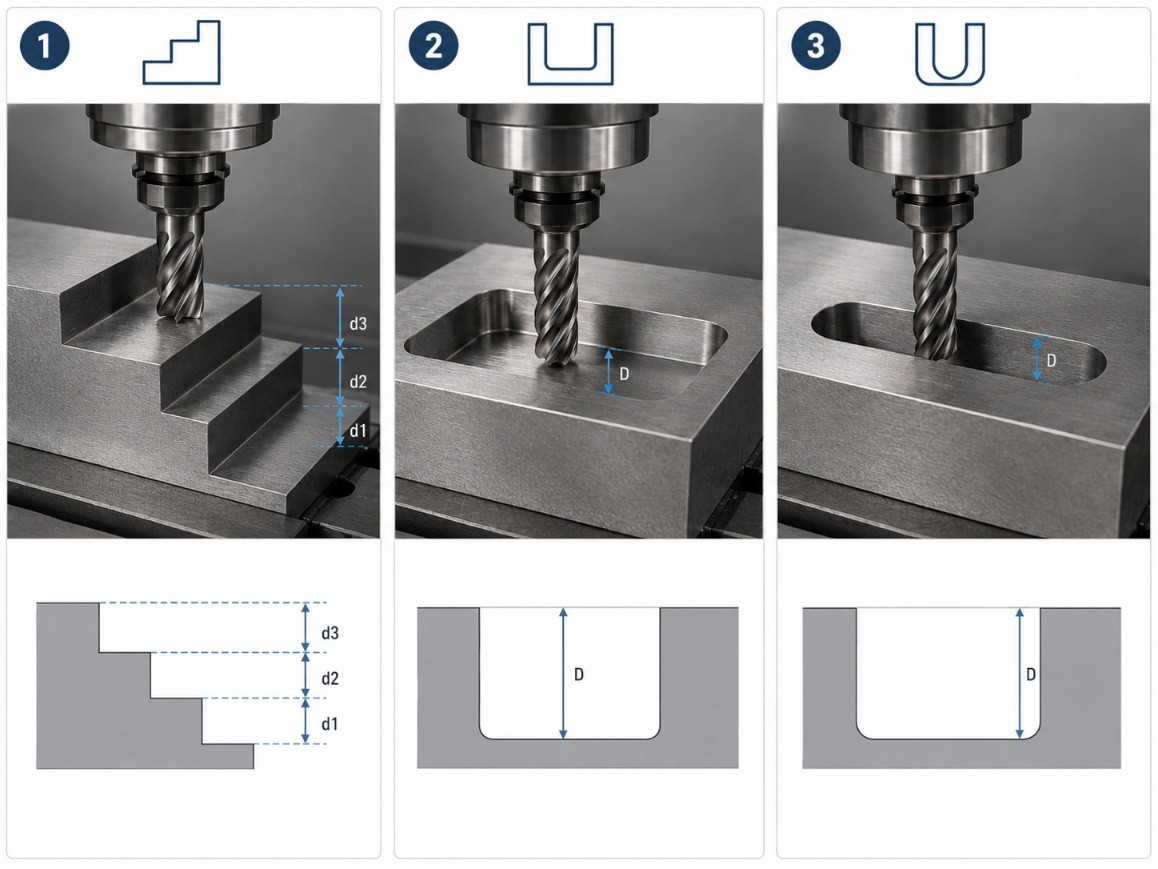
Chiều sâu gia công trên máy phay: phay bậc, phay hốc và phay rãnh
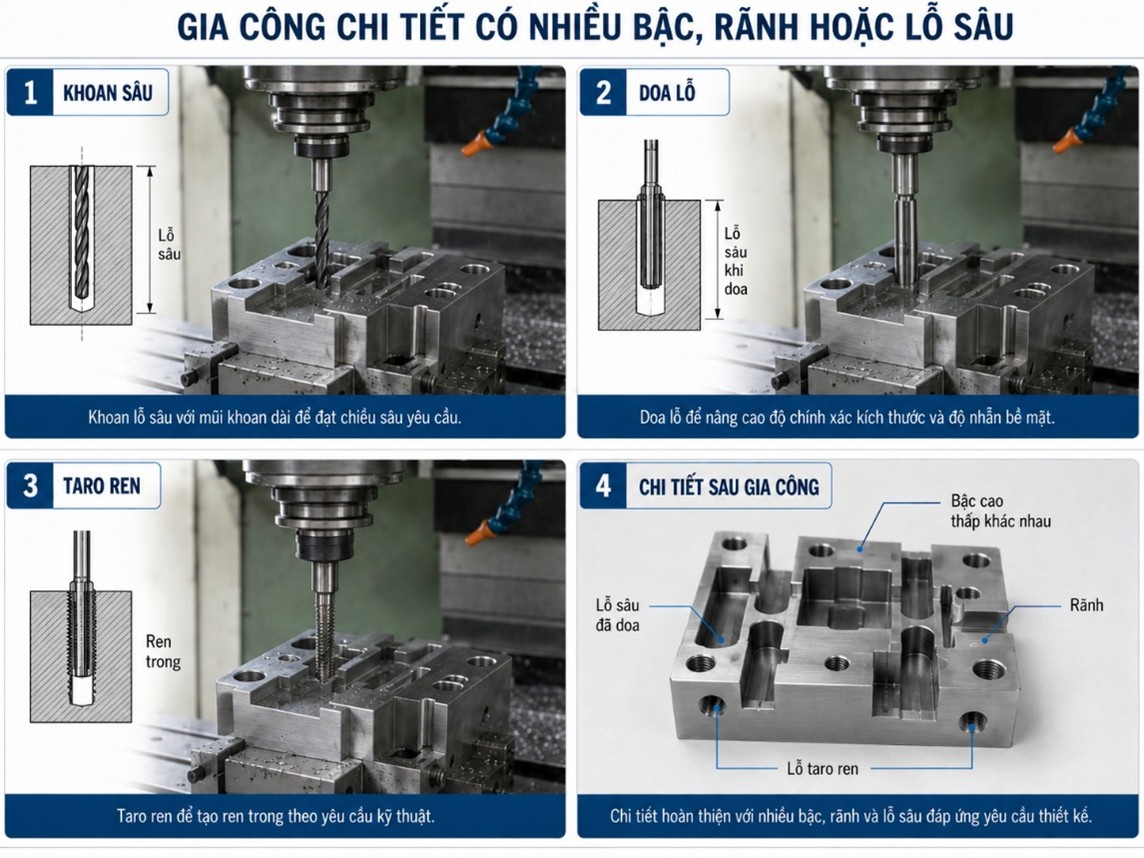
Gia công chi tiết có nhiều bậc, rãnh và lỗ sâu trên máy phay
Khi muốn giảm phụ thuộc vào vòng chia cơ khí trên trục Z
Trên nhiều máy phay cơ, nếu không lắp thước quang trục Z, người vận hành vẫn phải đọc chiều sâu bằng vòng chia tay quay, thước cơ hoặc cơ cấu đo có sẵn trên máy. Cách này vẫn dùng được, nhưng dễ phát sinh sai sót khi phải lặp lại nhiều lần, khi máy đã có độ rơ, hoặc khi người vận hành phải chuyển qua lại giữa nhiều nguyên công. Với bộ DRO 3 trục, vị trí Z được hiển thị trực tiếp, giúp thao tác đọc số rõ ràng và nhất quán hơn.
Đây là lý do cấu hình 3 trục phù hợp với những xưởng muốn thao tác nhanh hơn, giảm lỗi do đếm vòng tay quay và tăng tính ổn định khi gia công lặp lại. Tuy nhiên, thước quang không tự làm máy chính xác hơn nếu cơ cấu cơ khí đã mòn, bàn máy lỏng hoặc trục chuyển động có độ rơ lớn. Thước chỉ giúp đọc vị trí dịch chuyển rõ hơn; độ chính xác gia công vẫn phụ thuộc vào tình trạng máy, gá đặt, dao cụ và cách vận hành.
Khi máy phay được dùng thường xuyên trong sản xuất
Nếu máy phay là thiết bị dùng thường xuyên trong xưởng, nên cân nhắc lắp thước quang 3 trục ngay từ đầu nếu ngân sách cho phép. Cấu hình này linh hoạt hơn khi công việc thay đổi, đặc biệt khi xưởng không chỉ phay mặt, phay rãnh đơn giản mà còn gia công chi tiết có chiều sâu, bậc, hốc hoặc nhiều vị trí cần kiểm soát cao độ. Bộ hiển thị số hiện nay có nhiều cấu hình 2 trục hoặc 3 trục, nên việc chọn 3 trục ngay từ đầu giúp tránh tình trạng sau này phải nâng cấp thêm khi nhu cầu tăng.
Với xưởng sửa chữa hoặc xưởng nhỏ, nếu máy phay chỉ dùng thỉnh thoảng cho các việc cơ bản, 2 trục X/Y có thể đã đủ. Nhưng với xưởng dùng máy phay cho sản xuất thường xuyên, nhận nhiều loại chi tiết khác nhau hoặc muốn thao tác thuận tiện hơn, thước quang 3 trục X/Y/Z sẽ là lựa chọn đáng cân nhắc hơn về lâu dài.
>> Thước quang DELOS dòng DLS-W được nhiều khách hàng ưa chuộng nhất, dùng cho các hành trình 50-1200mm
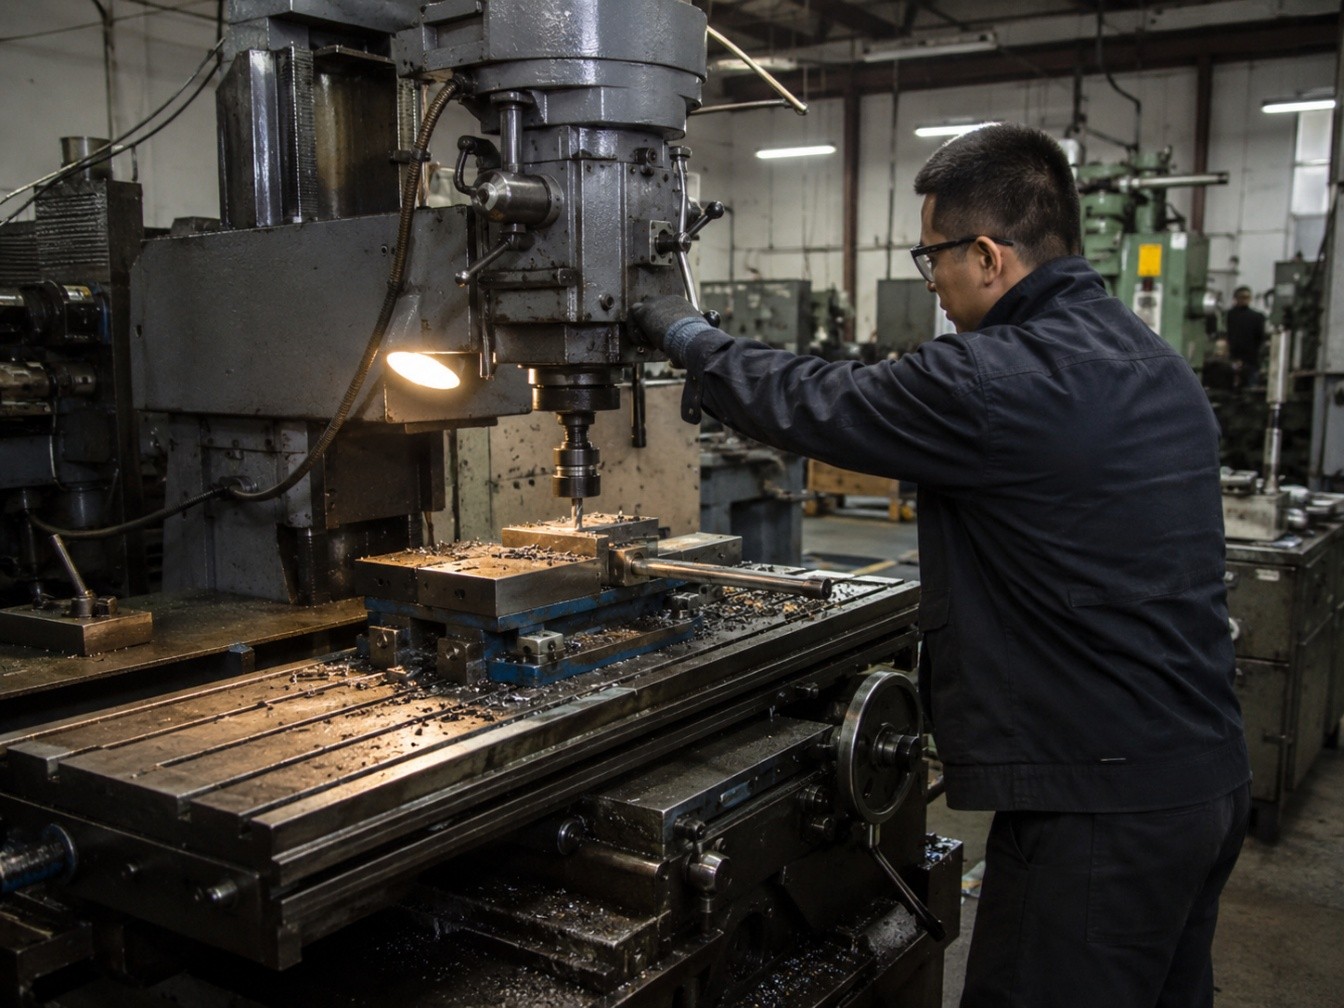
Máy phay được dùng trong sản xuất trong nhà xưởng
Khi đã xác định rõ trục Z cần đo trên máy
Trước khi lắp thước quang 3 trục cho máy phay, cần xác định rõ trục Z sẽ đo cụm chuyển động nào. Trên máy phay đứng kiểu bàn nâng, chuyển động Z có thể liên quan đến bàn nâng/knee; trong khi đó, ống trượt trục chính/quill cũng có chuyển động lên – xuống khi khoan, doa hoặc taro. Nếu chọn sai vị trí đo Z, bộ DRO vẫn hiển thị số nhưng không phản ánh đúng chuyển động mà xưởng cần kiểm soát trong quá trình gia công.
Vì vậy, lắp 3 trục không chỉ là mua thêm một thước cho trục Z, mà còn phải chọn đúng vị trí lắp theo thói quen vận hành và dạng gia công chính của xưởng. Nếu thường nâng/hạ bàn máy để lấy chiều sâu, nên ưu tiên đo cụm bàn nâng. Nếu thường dùng quill để khoan, doa hoặc taro theo chiều sâu, cần cân nhắc thêm phương án đo hành trình quill hoặc dùng thước đo phù hợp cho quill.

Xác định rõ trục Z trên máy phay trước khi lắp thước quang
Lắp thước quang cho máy phay cần chú ý gì?
Chọn chiều dài thước theo hành trình thực tế từng trục
Khi lắp thước quang cho máy phay, bước đầu tiên là đo đúng hành trình làm việc thực tế của từng trục X/Y/Z, không chọn chiều dài thước theo cảm tính hoặc chỉ dựa vào kích thước tổng thể của máy. Chiều dài đo của thước phải lớn hơn hành trình lớn nhất của trục cần lắp, đồng thời cần chừa khoảng hở an toàn ở hai đầu để đầu đọc không chạy sát mép thước khi bàn máy đi hết hành trình. Với máy phay, thước X thường đo hành trình trái – phải của bàn máy, thước Y đo hành trình trước – sau, còn thước Z đo chuyển động lên – xuống của cụm cần kiểm soát.
Nếu chọn thước quá ngắn, đầu đọc có thể vượt quá vùng đo, gây lỗi hiển thị hoặc làm hỏng thước trong quá trình vận hành. Ngược lại, nếu chọn thước quá dài, việc lắp đặt sẽ khó hơn, dễ vướng bàn máy, ê tô, đồ gá, tay quay hoặc tấm chắn phoi. Vì vậy, trước khi đặt mua thước quang máy phay 2 trục hoặc 3 trục, xưởng nên đo hành trình thật của từng trục, xác định vị trí lắp cụ thể, sau đó mới chọn chiều dài thước phù hợp
>> Màn hình hiển thị 1 trục DELOS dòng DS-1V Chủ yếu sử dụng cho máy mài, máy xung, máy EDM.
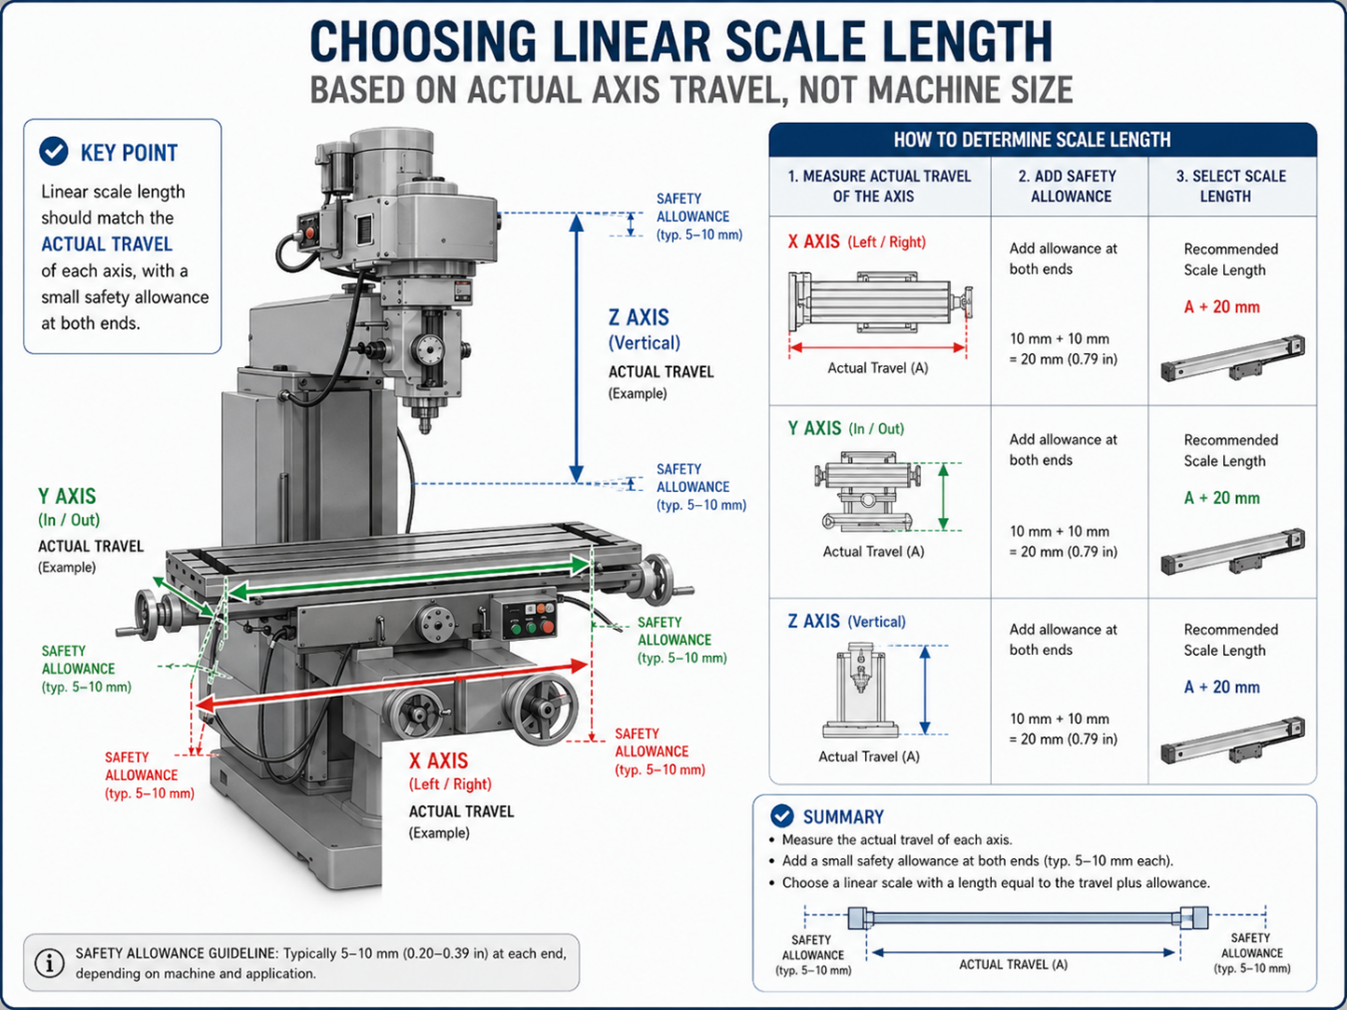
Chọn chiều dài thước quang theo hành trình thực tế từng trục
Thước phải song song với hướng chuyển động
Thước quang cần được lắp song song với hướng chuyển động của trục cần đo. Thước X phải song song với hành trình X của bàn máy, thước Y song song với hành trình Y, còn thước Z song song với chuyển động lên – xuống của cụm trục Z. Nếu thước lắp lệch, đầu đọc có thể bị kéo chéo, tăng ma sát, sai số đọc không ổn định hoặc nhanh hỏng trong quá trình sử dụng. Khi căn chỉnh, nên dùng đồng hồ so hoặc dụng cụ đo phù hợp để kiểm tra độ song song trên toàn bộ hành trình, không chỉ kiểm tra ở một vị trí.
Vị trí lắp thước nên là bề mặt phẳng, chắc và đã được gia công. Nếu máy không có mặt phẳng phù hợp, có thể dùng tấm gá phụ để tạo mặt chuẩn trước khi bắt thước. Với trục X trên máy phay, một cách lắp phổ biến là tận dụng cạnh bàn máy đã gia công để gá thước; với trục Y, cần kiểm tra độ vuông góc và độ song song của tấm gá so với hành trình bàn trượt; với trục Z, cần chọn vị trí lắp sao cho thước đi đúng theo chuyển động lên – xuống cần đo.
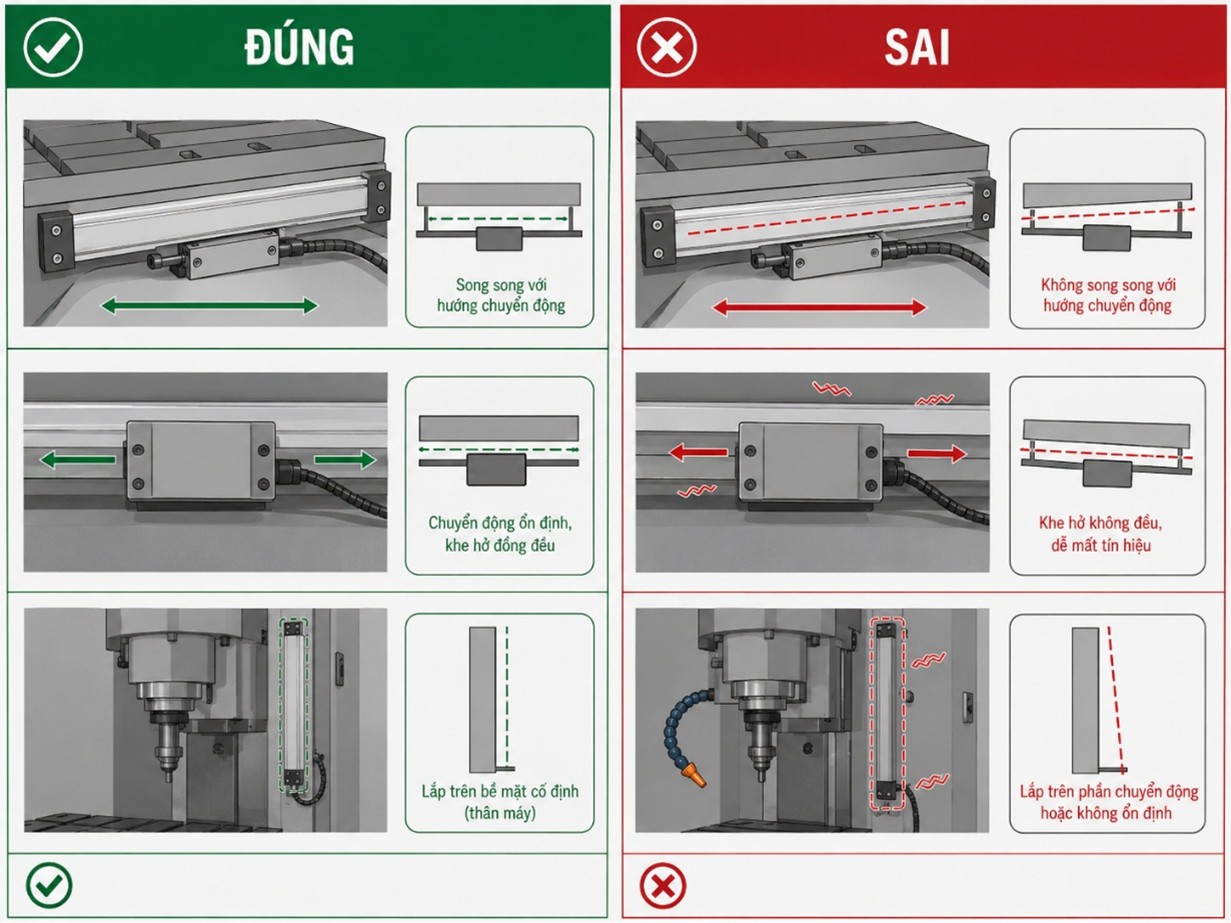
Lắp thước quang song song với hướng chuyển động của máy phay
Xác định đúng vị trí lắp trục Z nếu dùng bộ 3 trục
Khi lắp thước quang 3 trục cho máy phay, trục Z cần được xem kỹ hơn X/Y vì mỗi dòng máy có kết cấu khác nhau. Với máy phay đứng kiểu bàn nâng, thước Z thường được lắp theo chuyển động lên – xuống của bàn nâng hoặc cụm knee. Nếu xưởng cần kiểm soát hành trình ống trượt trục chính khi khoan, doa hoặc taro, cần cân nhắc thêm phương án đo hành trình quill bằng thước phù hợp. Điểm quan trọng là thước Z phải đo đúng chuyển động mà người vận hành thật sự cần theo dõi trong quá trình gia công.
Với trục Z trên máy phay, vị trí lắp cần tránh vùng phoi và dung dịch tưới nguội bắn trực tiếp. Mặt mở của thước không nên quay về hướng dễ bị phoi, dầu, nước hoặc bụi đi vào. Nếu khu vực làm việc có nhiều phoi và dung dịch tưới nguội, cần có nắp che bảo vệ để hạn chế hư hỏng thước và đầu đọc.
Cần tránh phoi, dầu tưới nguội và va chạm
Máy phay thường phát sinh phoi sắc, dầu cắt gọt, dung dịch tưới nguội và rung động trong quá trình gia công. Vì vậy, thước quang máy phay không nên lắp ở vị trí dễ bị phoi bắn trực tiếp, dễ ngập dầu hoặc dễ va chạm với ê tô, đồ gá, phôi, tay quay, bàn máy và tấm chắn. Nắp che bảo vệ nên được lắp phía ngoài thước, đồng thời cần giữ khoảng hở phù hợp giữa nắp che và thân thước để nắp không cọ vào thước khi máy vận hành.
Với những máy phay thường gia công có tưới nguội nhiều, vị trí lắp thước và hướng mở của thước càng phải được tính kỹ. Thước lắp đúng nhưng không được che chắn tốt vẫn có thể nhanh bẩn, đọc chập chờn hoặc giảm tuổi thọ. Vì vậy, khi lắp thước X/Y/Z, cần xem trước đường phoi bắn, vùng dầu chảy, vị trí ê tô hay dùng và vùng bàn máy thường di chuyển.
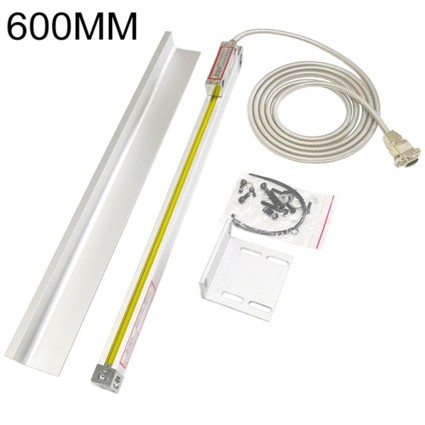
Bộ thước quang luôn có thanh che chắn khỏi phoi, dầu tưới nguội và va chạm
>> Thước quang DELOS dòng DLS-M là dòng thước quang có chiều dày mỏng, dùng cho hành trình ngắn từ 50-650mm
Đầu đọc phải chạy ổn định theo thân thước
Đầu đọc là bộ phận di chuyển tương đối với thân thước, nên phải được gá chắc, thẳng hàng và không bị ép lệch. Khoảng hở giữa đầu đọc và thân thước cần được giữ ổn định theo yêu cầu lắp đặt; đầu đọc cũng cần song song với thân thước để di chuyển nhẹ, không bị bó hoặc va chạm. Nếu đầu đọc bị kéo lệch do giá đỡ yếu, dây tín hiệu căng hoặc tấm gá không song song, thước có thể báo sai, mất tín hiệu hoặc hỏng cơ khí sau một thời gian sử dụng.
Sau khi bắt thước, cần chạy thử bàn máy qua toàn bộ hành trình X/Y/Z để kiểm tra đầu đọc có di chuyển êm không, có điểm nào bị căng, kẹt, cọ nắp che hoặc va vào chi tiết máy không. Đây là bước không nên bỏ qua, vì nhiều lỗi lắp đặt chỉ xuất hiện khi bàn máy chạy gần cuối hành trình.
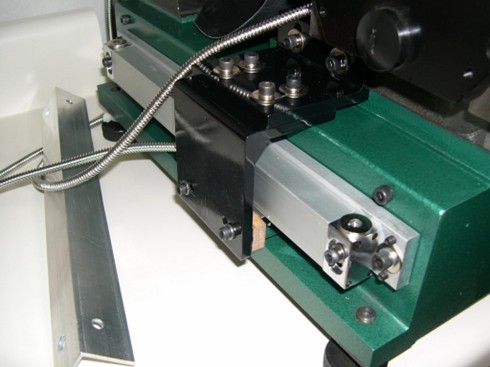
Đầu đọc thước quang cần chạy ổn định theo thân thước
Dây tín hiệu phải đi gọn và không bị kéo căng
Dây tín hiệu của thước quang cần được cố định gọn gàng, nhưng vẫn phải đủ độ chùng để bàn máy chạy hết hành trình. Nếu dây bị kéo căng, gập gấp, kẹp vào cơ cấu chuyển động hoặc cọ vào phoi, tín hiệu có thể chập chờn và đầu nối dễ hỏng. Khi đi dây, cần tránh vùng phoi nóng, vùng tưới nguội trực tiếp, tay quay, vít me, bàn trượt và các vị trí dễ va chạm khi máy vận hành.
Bên cạnh đó, bộ hiển thị DRO cần được lắp ở vị trí dễ quan sát, dễ thao tác và không cản trở người vận hành. Dây từ thước về bộ hiển thị phải đủ chiều dài, không bị căng khi bàn máy di chuyển và không bị rối với các dây hoặc ống khác. Việc nối đất giữa thân máy và bộ hiển thị cũng cần được thực hiện đúng để tăng khả năng chống nhiễu trong môi trường xưởng cơ khí.
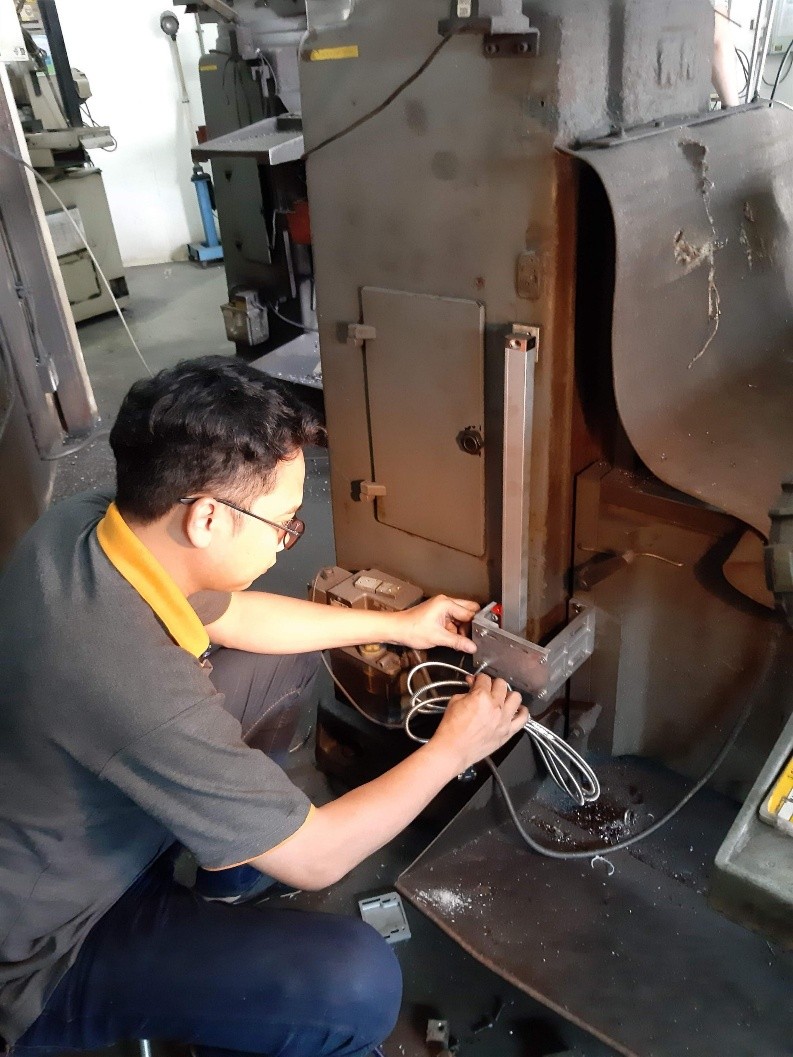
Dây tín hiệu thước quang cần đi gọn và không bị kéo căng
Kiểm tra tương thích giữa thước và bộ hiển thị DRO
Dù lắp thước quang 2 trục hay 3 trục, xưởng cần kiểm tra sự tương thích giữa thước, đầu đọc và bộ hiển thị số. Bộ DRO phải hỗ trợ đúng số trục cần dùng, đúng loại tín hiệu, đúng độ phân giải và đúng chế độ làm việc cho máy phay. Nếu dùng bộ 2 trục thì chỉ hiển thị được hai trục; nếu cần đọc đủ X/Y/Z, cần dùng bộ hiển thị 3 trục và lắp đủ thước tương ứng. Bộ hiển thị số và thước quang là một hệ đo, nên lỗi kết nối hoặc hư hỏng giữa thước và bộ hiển thị có thể làm giá trị đo không ổn định.
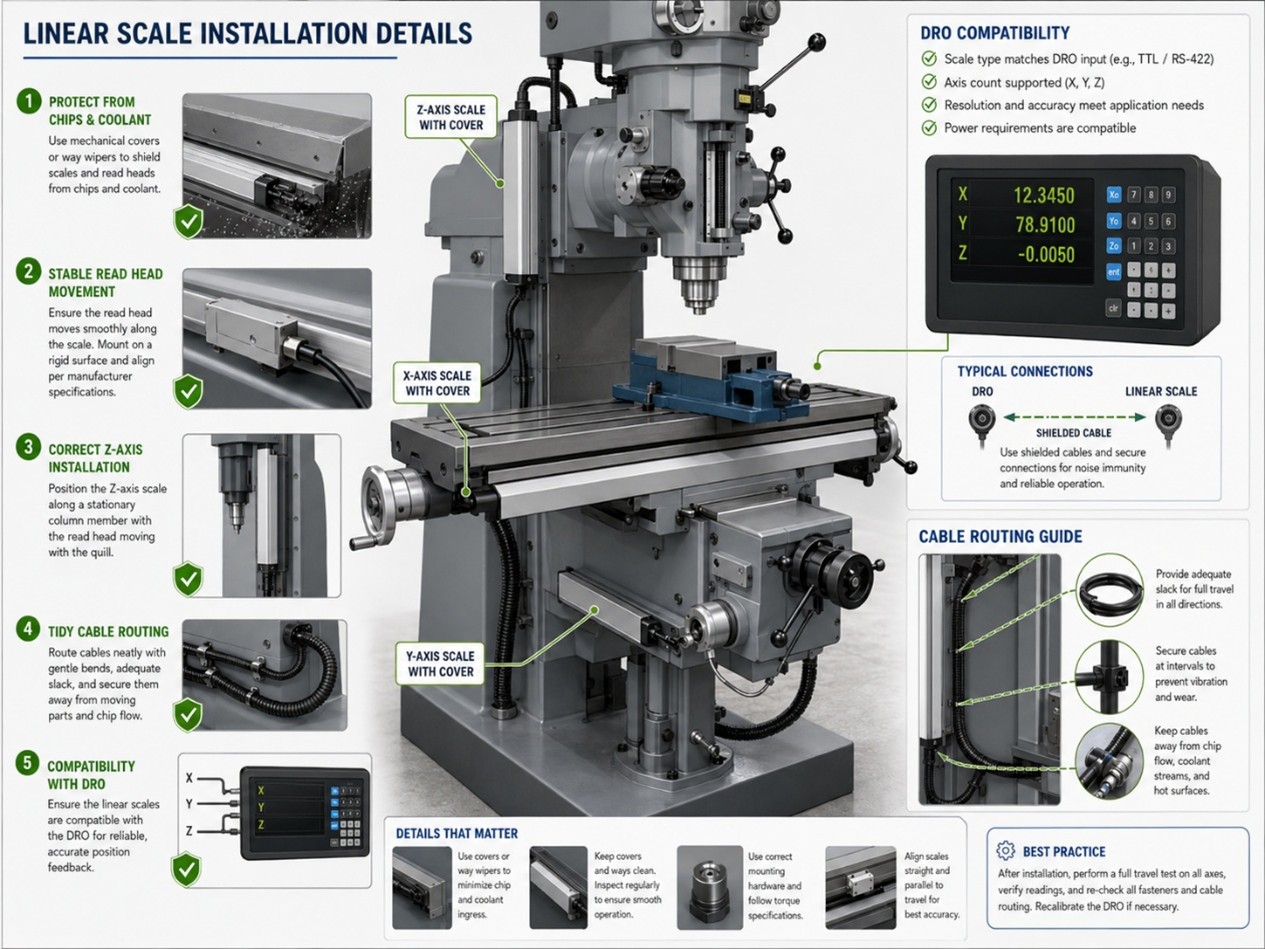
Tóm tắt những lưu ý khi lựa chọn thước quang
Những lỗi thường gặp khi chọn thước quang cho máy phay
Mua bộ 2 trục nhưng sau đó lại cần kiểm soát trục Z
Một lỗi khá phổ biến là ban đầu xưởng chọn thước quang máy phay 2 trục để tiết kiệm chi phí, nhưng sau một thời gian lại phát sinh nhu cầu kiểm soát chiều sâu gia công. Với máy phay, bộ 2 trục thường phục vụ định vị X/Y trên mặt bàn, trong khi trục Z liên quan đến chuyển động lên – xuống và chiều sâu gia công. Nếu xưởng bắt đầu làm nhiều chi tiết có bậc, hốc, lỗ sâu, nguyên công doa hoặc taro, thiếu hiển thị Z trên bộ DRO sẽ khiến người vận hành vẫn phải phụ thuộc vào vòng chia cơ khí hoặc thước cơ trên máy.
Vì vậy, trước khi chọn bộ 2 trục, xưởng nên xem lại nhóm công việc chính của máy phay. Nếu máy chủ yếu dùng để phay mặt, phay rãnh, khoan lỗ theo tọa độ cơ bản, 2 trục X/Y có thể đủ dùng. Nếu máy dùng thường xuyên cho các chi tiết cần kiểm soát chiều sâu, thước quang 3 trục X/Y/Z sẽ hợp lý hơn, tránh phải nâng cấp thêm sau này.
Lắp 3 trục nhưng chưa xác định rõ cần đo Z ở đâu
Với máy phay đứng, trục Z không nên hiểu quá đơn giản là cứ thêm một thước lên xuống là xong. Trên nhiều máy kiểu bàn nâng, chuyển động Z có thể liên quan đến bàn máy/knee; trong khi đó, ống trượt trục chính cũng có thể đi lên – xuống khi khoan, doa hoặc taro. Nếu chọn sai vị trí đo Z, bộ hiển thị vẫn có số, nhưng số đó không phản ánh đúng chuyển động mà người vận hành cần kiểm soát trong thực tế.
Khi lắp thước quang 3 trục cho máy phay, xưởng cần xác định rõ thói quen vận hành: thường nâng/hạ bàn máy để lấy chiều sâu, hay thường dùng ống trượt trục chính để khoan và doa. Từ đó mới quyết định vị trí lắp thước Z hoặc phương án đo Z phù hợp. Đây là điểm quan trọng hơn việc chỉ nhìn bộ DRO là 2 trục hay 3 trục.
Chọn chiều dài thước theo kích thước máy, không đo hành trình thật
Không nên chọn chiều dài thước quang theo chiều dài tổng thể của máy, chiều dài bàn máy hoặc ước lượng bằng mắt. Chiều dài thước cần dựa trên hành trình thực tế của từng trục. Với trục X là hành trình trái – phải của bàn máy, trục Y là hành trình trước – sau, còn trục Z là hành trình lên – xuống của cụm cần đo. Chiều dài đo của thước phải lớn hơn hành trình lớn nhất của máy và cần có khoảng hở an toàn ở hai đầu để đầu đọc không chạy sát mép thước.
Nếu thước quá ngắn, đầu đọc có thể vượt vùng đo, gây lỗi hiển thị hoặc làm hỏng thước. Nếu thước quá dài, việc lắp đặt sẽ khó hơn, dễ vướng ê tô, đồ gá, tay quay, tấm chắn phoi hoặc các bộ phận chuyển động. Vì vậy, trước khi đặt mua thước quang 2 trục hoặc 3 trục cho máy phay, cần đo hành trình thật, xác định vị trí lắp thực tế, rồi mới chọn chiều dài thước.
>> Màn hình hiển thị 3 trục DELOS dòng DS-3V hỗ trợ theo dõi toàn diện trên máy CNC, máy phay, máy tiện vạn năng cỡ lớn, máy doa.
Lắp thước lệch hướng chuyển động
Thước quang phải được căn song song với hướng chuyển động của trục cần đo. Nếu thước X, Y hoặc Z bị lắp lệch so với hành trình trượt, đầu đọc có thể bị ép, bị kéo chéo, tăng ma sát, đọc không ổn định hoặc nhanh hỏng. Khi căn chỉnh, cần kiểm tra độ song song trên toàn bộ hành trình, không chỉ kiểm tra ở một điểm.
Với máy phay, trục X có thể tận dụng cạnh bàn máy đã gia công để gá thước; trục Y thường cần tấm gá hoặc backing plate nếu bề mặt lắp chưa phù hợp; trục Z cần vị trí lắp chắc, đúng hướng lên – xuống và tránh vùng phoi/dầu. Nếu bỏ qua bước căn chỉnh, thước có thể hoạt động ban đầu nhưng dễ phát sinh lỗi khi bàn máy chạy đến cuối hành trình.
Không tính vị trí ê tô, đồ gá và vùng phoi bắn
Một thước quang có thể đúng chiều dài nhưng vẫn khó dùng nếu đặt ở vị trí dễ va chạm với ê tô, đồ gá, tay quay, tấm chắn, bàn máy hoặc vùng phoi bắn. Máy phay thường phát sinh phoi sắc, dầu cắt gọt và dung dịch tưới nguội, nên vị trí lắp thước cần tránh vùng bị phoi và dầu tác động trực tiếp. Với trục Z, mặt mở của thước nên tránh hướng phoi và dung dịch tưới nguội; nếu khu vực có nhiều phoi/dầu, cần có nắp che bảo vệ.
Lỗi này thường xuất hiện khi xưởng chọn thước chỉ theo thông số, chưa kiểm tra máy thật. Trước khi lắp, cần xem máy thường gá ê tô ở đâu, bàn máy di chuyển đến đâu, phoi bắn theo hướng nào, dây tín hiệu đi qua vị trí nào và nắp che có đủ khoảng hở hay không.
Chỉ nhìn độ phân giải mà bỏ qua tình trạng cơ khí của máy
Độ phân giải cao không tự làm máy phay cũ trở nên chính xác nếu băng trượt mòn, bàn máy lỏng, vít me rơ, đầu dao rung hoặc gá đặt không chắc. DRO giúp hiển thị vị trí dịch chuyển rõ hơn, giảm phụ thuộc vào vòng chia tay quay và hỗ trợ thao tác định vị, nhưng độ chính xác gia công cuối cùng vẫn phụ thuộc vào tình trạng cơ khí, độ cứng vững, dao cụ, đồ gá và cách vận hành. Các hệ DRO giúp người vận hành giảm sai sót khi đọc vị trí, nhưng bản thân máy vẫn có thể phát sinh sai số do mòn, rơ, sai lệch dẫn hướng, lực cắt và biến dạng trong quá trình gia công.
Vì vậy, khi chọn thước quang cho máy phay, không nên chỉ hỏi loại 1 µm hay 5 µm, mà cần kiểm tra cả tình trạng máy, hành trình trục, vị trí lắp, độ song song, đầu đọc, dây tín hiệu và khả năng bảo vệ thước. Một bộ thước phù hợp là bộ thước đúng số trục, đúng hành trình, lắp ổn định và phù hợp với độ chính xác thực tế của máy.
Không kiểm tra tương thích giữa thước và bộ hiển thị DRO
Thước quang và bộ hiển thị số là một hệ đo, nên cần kiểm tra đúng số trục, loại tín hiệu, độ phân giải và kết nối trước khi lắp. Nếu dùng bộ DRO 2 trục thì không thể hiển thị đủ X/Y/Z như bộ 3 trục. Nếu thay thước khác loại hoặc kết nối không tương thích, bộ hiển thị có thể đọc sai, mất tín hiệu hoặc hoạt động không ổn định.
Chọn đúng cấu hình thước quang để máy phay vận hành hiệu quả hơn
Khi chọn thước quang cho máy phay, xưởng cần xác định rõ nhu cầu đang nằm ở định vị X/Y hay cần kiểm soát thêm chiều sâu trục Z. Nếu máy chủ yếu dùng để phay mặt, phay rãnh, khoan lỗ theo tọa độ, lấy tâm chi tiết hoặc gia công đơn giản trên mặt bàn, bộ thước quang 2 trục X/Y thường đã đáp ứng tốt. Nếu xưởng thường xuyên phay bậc, phay hốc, khoan sâu, doa, taro hoặc gia công chi tiết có nhiều cao độ khác nhau, nên cân nhắc thước quang 3 trục X/Y/Z để đọc thêm vị trí chiều sâu, thao tác thuận tiện hơn và hạn chế phải nâng cấp sau này.
CTCP Thương mại và Sản xuất công nghiệp Thăng Long chuyên cung cấp thước quang Delos, bộ hiển thị số DRO, máy công cụ và thiết bị công nghiệp chuyên dụng cho xưởng cơ khí. Thăng Long tư vấn và cung cấp cấu hình thước quang 2 trục hoặc 3 trục theo đúng hành trình máy, vị trí lắp, nhu cầu gia công và ngân sách đầu tư thực tế, giúp xưởng chọn đúng bộ thước, lắp đặt phù hợp và sử dụng ổn định trong quá trình vận hành.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/