
Tư vấn kĩ thuật
5 dấu hiệu máy phay CNC xuống cấp cần kiểm tra sớm để tránh hỏng lớn
Máy phay CNC không phải lúc nào cũng hỏng đột ngột. Trong nhiều trường hợp, máy đã phát tín hiệu cảnh báo từ trước như chi tiết bắt đầu sai kích thước, bề mặt gia công xấu hơn, trục chạy không còn mượt, spindle phát tiếng lạ, máy rung mạnh hơn hoặc thời gian gia công kéo dài bất thường. Nếu các dấu hiệu này bị bỏ qua, lỗi nhỏ ở dao cụ, đồ gá, bôi trơn, trục chính, vít me bi, ray dẫn hướng hoặc hệ điều khiển có thể phát triển thành hư hỏng lớn, làm máy dừng lâu hơn và tốn chi phí sửa chữa hơn.
Bài viết dưới đây tổng hợp 5 dấu hiệu máy phay CNC xuống cấp thường gặp trong xưởng cơ khí, đồng thời gợi ý cách kiểm tra sớm để chủ xưởng và người vận hành nhận biết khi nào nên bảo trì, khi nào cần dừng máy kiểm tra sâu và khi nào nên cân nhắc thay thế hoặc đầu tư máy mới phù hợp hơn.
Độ chính xác gia công giảm rõ rệt – chức năng máy phay CNC giảm sút
Một trong những dấu hiệu đầu tiên và dễ nhận thấy nhất khi máy phay CNC xuống cấp là sản phẩm sau gia công bắt đầu sai lệch so với bản vẽ kỹ thuật. Độ sai có thể nằm ở kích thước, góc cắt, độ phẳng hoặc độ nhám bề mặt. Những chi tiết bị lỗi này không chỉ gây lãng phí vật tư mà còn ảnh hưởng trực tiếp đến chất lượng sản phẩm đầu ra và thời gian sản xuất.
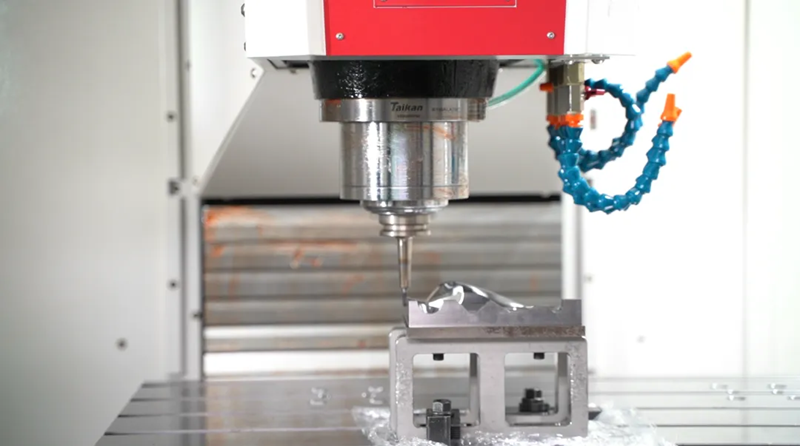
Máy CNC lỗi trục X là một trong những lỗi phổ biến
Nguyên nhân thường gặp:
- Mòn ổ trục, bạc dẫn hướng, khiến các trục X, Y, Z bị rơ nhẹ, dẫn đến sai số vị trí.
- Bàn máy lỏng, hệ thống kẹp không còn đủ lực giữ chắc phôi.
- Lỗi hiệu chuẩn tọa độ hoặc lệch gốc làm việc (zero offset) không được thiết lập đúng cách.
- Dao cụ bị mòn hoặc lắp không chính xác, khiến đường chạy dao không đúng thiết kế.
Cách kiểm tra – xử lý:
- Sử dụng đồng hồ so hoặc thước panme để đo lại kích thước các chi tiết vừa gia công, đối chiếu với thiết kế CAD/CAM.
>> Sử dụng thước quang để đo và đảm bảo chính xác kích thước sản phẩm gia công
- Thực hiện chương trình kiểm tra sai số trên từng trục để đánh giá độ chính xác định vị.
- Kiểm tra lại việc hiệu chuẩn máy (calibration) và các thông số bù trừ trong hệ điều khiển.
Nếu sai số tiếp tục xuất hiện sau khi thay dao hoặc chỉnh tọa độ, đó là dấu hiệu mạnh mẽ cho thấy máy cần bảo trì cơ khí định kỳ hoặc can thiệp sửa chữa các cụm truyền động chính.
Máy rung, kêu lạ hoặc bề mặt gia công xấu hơn
Một dấu hiệu phổ biến khác cho thấy máy phay CNC đang bắt đầu xuống cấp là máy phát sinh rung lắc mạnh hơn bình thường khi chạy chương trình, đặc biệt khi gia công ở tốc độ cao hoặc vật liệu cứng. Kèm theo đó là tiếng ồn bất thường, có thể là tiếng rít, tiếng va đập nhỏ hoặc tiếng gằn từ động cơ trục chính.
Nguyên nhân thường gặp:
- Vòng bi trục chính hoặc motor bị mòn, gây mất đồng tâm và dẫn đến rung động.
- Trục vít me – đai ốc bị rơ lỏng hoặc thiếu bôi trơn, khiến chuyển động bị giật cục, không mượt.
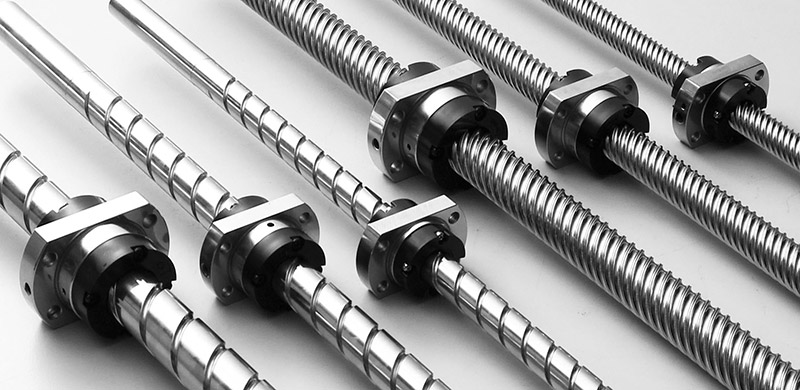
Trục vít me trong máy phay CNC
- Mòn thanh dẫn hướng (linear guide), gây lệch hành trình khi trượt.
- Dao cụ mất cân bằng hoặc gá không chuẩn, làm lệch trọng tâm khi quay với tốc độ cao.
Hậu quả tiềm ẩn:
- Rung động liên tục có thể khiến dao cụ nhanh hỏng, phôi bị hư hại, và giảm tuổi thọ tổng thể của máy.
- Tiếng ồn kéo dài không chỉ ảnh hưởng đến môi trường làm việc mà còn là dấu hiệu cảnh báo sớm hư hỏng nặng hơn trong hệ cơ điện nếu không được xử lý kịp thời.
Cách kiểm tra – xử lý:
- Theo dõi độ rung bằng cảm biến rung (vibration sensor) hoặc thiết bị đo âm thanh chuyên dụng nếu có.
- Dừng máy để kiểm tra độ mòn của ổ trục, kiểm tra dao cụ và siết chặt lại các bộ phận lắp ráp.
- Bảo trì và thay mới những chi tiết cơ khí đã vượt giới hạn cho phép, tránh để tình trạng kéo dài gây sự cố nghiêm trọng hơn.
Tốc độ chạy trục và thời gian chu kỳ chậm hơn trước – dấu hiệu máy phay CNC xuống cấp về hiệu suất
Khi máy phay CNC bắt đầu chạy chậm hơn đáng kể so với tốc độ cắt hoặc tốc độ tiến dao thiết kế ban đầu, đó là một dấu hiệu rõ ràng cho thấy hệ thống truyền động hoặc điều khiển đang xuống cấp.
Biểu hiện cụ thể:
- Máy mất nhiều thời gian hơn để hoàn thành một chu trình gia công đã quen thuộc.
- Tốc độ chạy trục (feed rate) không ổn định, có hiện tượng chậm-rút bất thường trong quá trình chạy chương trình.
- Động cơ trục chính hoặc servo nóng lên nhanh, dù chỉ vận hành với tải trung bình.
Nguyên nhân thường gặp:
- Hao mòn hoặc trượt dây đai truyền động, khiến năng lượng không được truyền hiệu quả đến trục.
- Giảm hiệu suất của driver, motor servo, hoặc bo điều khiển lỗi thời, xử lý không kịp lệnh.
- Hệ thống điều khiển (NC/PLC) lag, do lỗi phần mềm, bộ nhớ đầy hoặc linh kiện điện tử yếu.
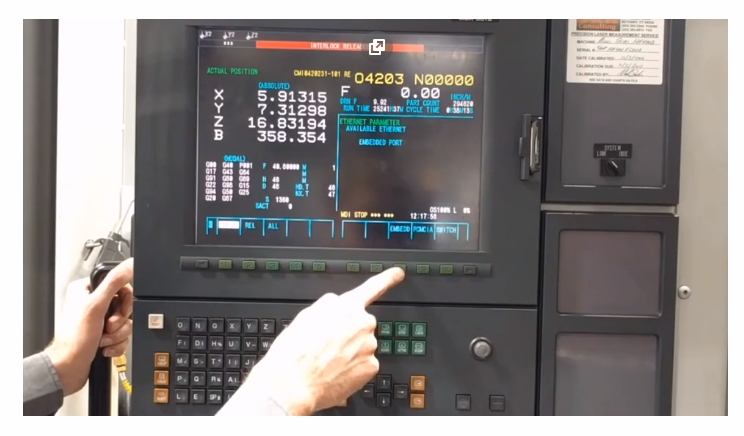
Hệ điều hành có thể bị lag sau thời gian dài sử dụng
Tác động đến sản xuất:
- Làm giảm năng suất tổng thể, gây ùn ứ lệnh sản xuất và ảnh hưởng tới lịch trình giao hàng.
- Tăng chi phí điện năng do thời gian chạy máy lâu hơn, hiệu suất tiêu hao điện thấp hơn.
Giải pháp khuyến nghị:
- Kiểm tra – bảo trì hệ truyền động định kỳ, thay thế dây đai nếu thấy dấu hiệu trượt.
- Đo kiểm dòng tải của motor servo và trục chính để phát hiện dấu hiệu quá tải hoặc yếu.
- Cập nhật phần mềm điều khiển CNC (nếu được nhà sản xuất hỗ trợ), hoặc cân nhắc nâng cấp phần cứng điều khiển cho máy đời cũ.
>> Đừng bỏ qua các dòng máy phay CNC Trung Quốc giá rẻ, chất lượng ổn định cho nhà xưởng của bạn
Phát sinh rung động hoặc tiếng ồn bất thường
Một máy phay CNC vận hành bình thường sẽ chạy êm và ổn định. Khi có rung động mạnh hoặc tiếng ồn lạ (lạch cạch, rít, ù ù…), đó là dấu hiệu các bộ phận cơ khí đã bị mài mòn hoặc sai lệch khỏi vị trí chuẩn.
Biểu hiện cụ thể:
- Máy rung lắc nhiều ở bàn máy hoặc đầu dao, đặc biệt khi gia công vật liệu cứng.
- Phát ra tiếng rít hoặc lạch cạch ở trục chính hoặc trục trượt.
- Các chi tiết gia công xuất hiện vết sọc, răng cưa hoặc sai số kích thước, không còn nhẵn như trước.
Nguyên nhân phổ biến:
- Vòng bi trục chính hoặc con trượt dẫn hướng bị mòn, lệch tâm hoặc khô dầu bôi trơn.
- Bulong, ốc vít kết cấu bị lỏng, dẫn đến cộng hưởng cơ học trong quá trình vận hành.
- Dao cụ lắp sai, bị lệch trục hoặc cán dao mòn.
Tác động đến hiệu quả sản xuất:
- Ảnh hưởng nghiêm trọng đến chất lượng bề mặt và độ chính xác chi tiết.
- Tăng khả năng gãy dao, vỡ phôi, gây gián đoạn sản xuất.
- Tiềm ẩn rủi ro hư hại trục chính hoặc kết cấu máy nếu không phát hiện sớm.
Giải pháp khuyến nghị:
- Kiểm tra và thay thế vòng bi trục chính, dẫn hướng nếu có dấu hiệu mòn hoặc khô dầu.
- Siết chặt lại các khớp nối, bu lông kết cấu định kỳ.
- Áp dụng bảo trì dự đoán bằng cảm biến rung nếu có, hoặc lên kế hoạch bảo trì định kỳ theo giờ vận hành.
>> Máy phay đứng CNC LUZHONG dòng VMC850 là lựa chọn đẳng cấp cho xưởng cơ khí cần thiết bị gia công chính xác với đầu tư hợp lý
Máy thường xuyên phải chỉnh lại chương trình, bù dao hoặc tọa độ
Khi máy phay CNC bắt đầu mất dần hiệu suất, thời gian hoàn thành một chi tiết sẽ dài hơn bình thường dù cùng chương trình và vật liệu. Điều này là dấu hiệu dễ thấy nhưng thường bị bỏ qua vì tưởng do lỗi lập trình hoặc dao cụ.
Biểu hiện cụ thể:
- Máy chạy chậm hơn, chuyển động trục thiếu mượt, đặc biệt khi di chuyển ở tốc độ cao.
- Tăng thời gian tool change, thời gian cắt hoặc thời gian chờ.
- Hệ thống điều khiển phản hồi chậm, dễ bị lag, lỗi kết nối hoặc khởi động lâu.
Nguyên nhân có thể:
- Thanh trượt, vít me hoặc ray dẫn hướng bị mài mòn hoặc bẩn, khiến trục di chuyển không đều, cần giảm tốc để tránh lỗi.
Thanh trượt bị mòn là một trong những nguyên nhân khiến trục di chuyển không đều
- Hệ thống bôi trơn không còn hoạt động hiệu quả.
- Bộ điều khiển CNC, servo hoặc phần mềm chậm phản hồi do lỗi phần cứng hoặc cần cập nhật.
- Cảm biến hoặc động cơ hoạt động kém, dẫn đến giảm tốc độ tối ưu của các thao tác.
Tác động đến sản xuất:
- Làm giảm công suất tổng thể của xưởng, ảnh hưởng đến tiến độ đơn hàng.
- Gây áp lực lên kỹ thuật viên do phải canh chỉnh nhiều lần.
- Tăng chi phí vận hành do thời gian chạy máy lâu hơn, tiêu hao điện năng và tài nguyên.
Giải pháp khuyến nghị:
- Đo thời gian chu kỳ (cycle time) định kỳ để phát hiện sớm sự giảm hiệu suất.
- Lập báo cáo hiệu suất máy hàng tuần hoặc hàng tháng để xác định xu hướng.
- Vệ sinh ray trượt, kiểm tra bôi trơn và cập nhật hệ điều khiển nếu cần.
>> Máy phay đứng CNC là một trong những dòng máy phay được nhiều nhà xưởng tin dùng
Tổng hợp lại các dấu hiệu máy phay CNC cần dừng lại kiểm tra chi tiết
| Dấu hiệu cần chú ý | Rủi ro nếu bỏ qua | Việc nên làm sớm |
|---|---|---|
| Chi tiết sai kích thước lặp lại | Tăng phế phẩm, sai hàng loạt, mất thời gian căn chỉnh | Kiểm tra dao cụ, đồ gá, bù dao, tọa độ, độ rơ trục và độ chính xác định vị. |
| Máy rung hoặc kêu lạ khi cắt | Hỏng dao, xấu bề mặt, ảnh hưởng spindle, ray dẫn hướng, vít me | Dừng kiểm tra dao, holder, đồ gá, bôi trơn, ổ trục và cụm truyền động. |
| Bề mặt có vết sọc, răng cưa, chatter | Giảm chất lượng chi tiết, khó đạt yêu cầu nghiệm thu | Kiểm tra độ đảo dao, độ cứng vững gá đặt, spindle, chế độ cắt và tình trạng dẫn hướng. |
| Spindle nóng, tải tăng, phát tiếng bất thường | Rủi ro hư ổ bi, dây đai, bôi trơn hoặc cụm trục chính | Kiểm tra bôi trơn, nhiệt độ, dây đai, pulley, tool holder và gọi kỹ thuật nếu lỗi lặp lại. |
| Cycle time tăng rõ rệt | Giảm năng suất, trễ đơn hàng, tăng chi phí vận hành | Theo dõi thời gian chu kỳ, kiểm tra servo, truyền động, bôi trơn, ray trượt và hệ điều khiển. |
Khi nào cần dừng máy phay CNC để kiểm tra sâu?
Không phải mọi dấu hiệu bất thường đều đồng nghĩa với hư hỏng nặng, nhưng nếu máy phay CNC xuất hiện lỗi lặp lại nhiều lần, xưởng không nên chỉ reset máy hoặc giảm tốc độ cắt để tiếp tục chạy. Việc cố vận hành khi chưa rõ nguyên nhân có thể làm lỗi nhỏ lan sang các cụm quan trọng như trục chính, ray dẫn hướng, vít me bi, servo, đồ gá hoặc hệ điều khiển.
Cần dừng máy để kiểm tra sâu nếu máy rung mạnh bất thường, spindle phát tiếng rít hoặc tiếng gõ, trục chạy giật, máy báo lỗi servo/spindle lặp lại, bề mặt gia công xấu đột ngột, chi tiết liên tục sai kích thước hoặc nhiệt độ cụm trục chính tăng bất thường. Với các lỗi liên quan đến điện, điều khiển, trục chính và chuyển động trục, nên để người có chuyên môn kiểm tra thay vì tự tháo sửa theo cảm tính. Haas cũng cảnh báo không nên thực hiện sửa chữa cơ khí hoặc điện nếu không đủ năng lực chuyên môn; một số quy trình chỉ nên do nhân sự được đào tạo và chứng nhận thực hiện.
Cách kiểm tra sớm để tránh hỏng lớn trên máy phay CNC
Để phát hiện máy phay CNC xuống cấp trước khi lỗi trở nên nghiêm trọng, xưởng nên ghi lại các dấu hiệu bất thường theo thời gian thay vì chỉ xử lý từng lần riêng lẻ. Những thông tin nên theo dõi gồm: kích thước chi tiết sau gia công, độ nhám bề mặt, tiếng ồn khi chạy spindle, độ rung khi cắt, thời gian hoàn thành một chu kỳ, nhiệt độ cụm trục chính, tình trạng bôi trơn và lịch sử alarm trên màn hình điều khiển.
Với xưởng nhỏ hoặc xưởng mới, có thể bắt đầu bằng các bước đơn giản: đo lại chi tiết định kỳ bằng panme hoặc đồng hồ so, so sánh thời gian gia công giữa các lô hàng giống nhau, kiểm tra dầu bôi trơn, vệ sinh ray trượt – vít me, quan sát vết cắt và lắng nghe tiếng máy khi chạy không tải. Nếu các dấu hiệu bất thường lặp lại sau khi đã thay dao, kiểm tra gá đặt và chỉnh lại thông số cắt, xưởng nên lên lịch bảo trì hoặc gọi kỹ thuật kiểm tra cụm cơ khí – điện điều khiển.
Kiểm tra năng suất máy phay CNC của bạn ngay hôm nay với Thăng Long
Nhận diện sớm các dấu hiệu xuống cấp của máy phay CNC không chỉ giúp kéo dài tuổi thọ máy, mà còn góp phần đảm bảo sản phẩm đầu ra đạt chất lượng ổn định, tiết kiệm chi phí sửa chữa lớn và nâng cao hiệu suất toàn xưởng.
Nếu bạn đang tìm kiếm giải pháp thay thế hoặc muốn đầu tư máy phay CNC mới với độ bền cao, hiệu suất ổn định – hãy để CÔNG TY CỔ PHẦN THƯƠNG MẠI VÀ SẢN XUẤT CÔNG NGHIỆP THĂNG LONG đồng hành cùng bạn. Chúng tôi chuyên cung cấp các dòng máy cơ khí chất lượng, được kiểm định kỹ thuật nghiêm ngặt, cùng dịch vụ hậu mãi tận tâm.
👉 Truy cập website hoặc liên hệ trực tiếp với đội ngũ kỹ thuật Thăng Long để nhận tư vấn miễn phí và giải pháp phù hợp nhất cho xưởng sản xuất của bạn!
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/