
Tư vấn kĩ thuật
Chọn máy khoan đứng cho xưởng mới: khoan, khoét, doa, taro nên xem tiêu chí nào?
Với xưởng mới đầu tư máy móc, máy khoan đứng thường là một trong những thiết bị cơ bản được mua sớm vì dùng nhiều trong các công việc khoan lỗ, khoét miệng lỗ, doa nhẹ hoặc taro đơn giản. Tuy nhiên, nếu chỉ chọn theo giá, công suất hoặc đường kính khoan lớn nhất, xưởng rất dễ gặp tình trạng máy khoan thì được nhưng khoét bị rung, doa không ra lỗ đẹp, taro dễ gãy hoặc bàn máy không đủ chắc khi gia công thực tế.
Để chọn đúng máy khoan đứng, xưởng cần bắt đầu từ quy mô sản xuất, loại chi tiết thường làm, vật liệu gia công, đường kính lỗ, chiều sâu lỗ và tần suất sử dụng. Bài viết này sẽ giúp xưởng mới và xưởng cơ khí nhỏ xác định nhanh nên chọn máy khoan đứng theo tiêu chí nào, từ an toàn vận hành, độ cứng vững, tốc độ trục chính, mô-men ở tốc độ thấp cho đến đồ gá, phụ kiện và cách nghiệm thu máy khi nhận hàng.
Làm rõ phạm vi & yêu cầu đầu ra
Trong xưởng nhỏ, “máy khoan đứng” thường bị giao quá nhiều việc: khoan, khoét, doa, taro. Nhưng bốn nguyên công này không đòi hỏi giống nhau. Vì vậy, trước khi nhìn hãng hay giá, cách an toàn nhất là xác định rõ: xưởng đang làm loại lỗ nào – yêu cầu chất lượng đến đâu – và làm trên vật liệu gì. Chỉ cần làm rõ được vài ý dưới đây là giảm mạnh rủi ro “mua về rồi mới thấy không ổn để doa/taro”.

Nhìn đúng các cụm chính giúp chốt tiêu chí mua và tiêu chí nghiệm thu nhanh hơn.
Xưởng cần làm những “kiểu lỗ” nào?
Khoan (tạo lỗ thô)
Khoan là bước lấy vật liệu ra để tạo lỗ. Phần lớn trường hợp, lỗ khoan chỉ là “lỗ nền” cho bước tiếp theo (khoét/doa/taro). Khi khoan, các yếu tố chi phối khả năng máy làm việc “êm và nổi lực” là:
- tốc độ quay trục chính (vòng/phút),
- lượng chạy dao,
- lực cắt và mô-men (máy yếu mô-men rất dễ ì, kẹt, rung).
Khoét (làm bậc, làm miệng, sửa vai lỗ)
Trong xưởng, “khoét” thường được hiểu là khoét bậc để chìm đầu bu-lông, vát miệng lỗ hoặc mở rộng phần miệng có kiểm soát. Điểm chung của khoét là dễ rung và dễ xấu bề mặt nếu:
- thân máy và bàn không đủ cứng,
- phôi không kẹp thật chắc,
- tốc độ quay/tiến dao không phù hợp.
Nói ngắn gọn: khoét “lộ rõ” độ cứng vững của máy hơn khoan thường.
Doa (làm tinh lỗ)
Doa là nguyên công tinh: lượng cắt nhỏ nhưng mục tiêu là lỗ tròn hơn, thẳng hơn, bề mặt mịn hơn và dung sai chặt hơn so với khoan. Vì doa “ăn” ít, chỉ cần máy rung nhẹ hoặc độ đảo lớn là chất lượng lỗ xuống ngay. Do đó, nếu xưởng thật sự cần doa để ra lỗ đẹp và ổn định, yêu cầu lựa chọn máy sẽ nghiêng mạnh về:
- độ cứng vững,
- độ ổn định quay,
- độ đồng tâm/độ đảo trục chính thấp,
- khả năng kẹp chặt và khóa bàn chắc.
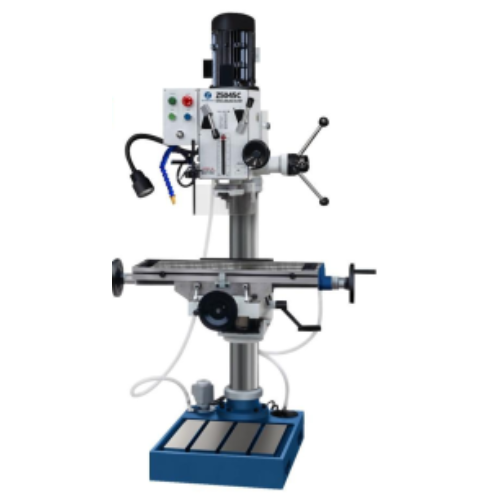
Máy khoan đứng LUZHONG Z50C/1 series
>> Xem ngay máy khoan đứng LUZHONG Z50C/1 series
Taro (tạo ren trong)
Taro không chỉ là “cho mũi taro quay”, mà là quá trình quay và tịnh tiến theo đúng bước ren. Vì vậy, taro rất nhạy với:
- khả năng giữ tốc độ thấp ổn định,
- thao tác đảo chiều mượt,
- độ thẳng trục và độ chắc của gá kẹp (lệch nhẹ là ren xấu hoặc gãy taro).
Nếu xưởng hay taro, nhất là ren trung bình đến lớn hoặc vật liệu dai (inox, thép hợp kim), thì tiêu chí về mô-men, đảo chiều, kiểm soát tiến dao cần được đặt ngang hàng với công suất.
Chất lượng lỗ mong muốn đến đâu?
Khi nói “làm lỗ”, thực ra xưởng có thể nhắm 1 trong 3 mức mục tiêu sau (rất dễ dùng để tư vấn khách đọc website):
Mức 1 – Lỗ lắp ghép thông thường
Chủ yếu khoan: lỗ đúng kích thước cơ bản, ít ba via, lắp bu-lông/đinh tán ổn.
→ Máy khoan đứng phổ thông có thể đáp ứng, miễn là an toàn và kẹp chặt tốt.
Mức 2 – Lỗ có vai trò định vị / yêu cầu lỗ đẹp hơn
Có khoét và/hoặc doa: cần lỗ tròn, thẳng, bề mặt mịn, kích thước “ngọt” hơn.
→ Máy phải cứng vững hơn rõ rệt; ưu tiên độ ổn định, độ đảo thấp, khóa bàn chắc.
Mức 3 – Lỗ ren làm việc (taro nhiều, cần ổn định)
Taro: cần ren “ăn đều”, hạn chế sứt mẻ, hạn chế gãy taro, ren sạch và đồng trục.
→ Ngoài độ cứng vững, máy cần làm tốt vùng tốc độ thấp + mô-men và thao tác đảo chiều.
Ba thông tin quyết định máy “có làm nổi không”: đường kính – vật liệu – chiều sâu
(1) Dải đường kính lỗ thường làm
- Lỗ lớn cần mô-men lớn (máy yếu mô-men sẽ ì, rung, cháy dao).
- Lỗ nhỏ lại cần tốc độ quay cao để cắt “ngọt” và ít sần bề mặt.
Vì thế, khi mô tả nhu cầu, nên ghi rõ dải hay gặp: ví dụ “tập trung Ø3–Ø12” hay “hay gặp Ø16–Ø25”, vì hai dải này kéo theo lựa chọn máy rất khác.
(2) Vật liệu gia công chủ đạo
- Nhôm, đồng dễ cắt hơn → yêu cầu mô-men thường “dễ thở” hơn, nhưng vẫn cần tốc độ phù hợp và thoát phoi tốt.
- Thép và inox “ăn lực” hơn → yêu cầu mô-men/công suất cao hơn; taro inox đặc biệt nhạy gãy nếu máy yếu hoặc đảo chiều giật.
Không cần biến bài viết thành công thức, chỉ cần nêu đúng bản chất: vật liệu càng dai/cứng, càng cần máy khỏe mô-men và chạy ổn định.
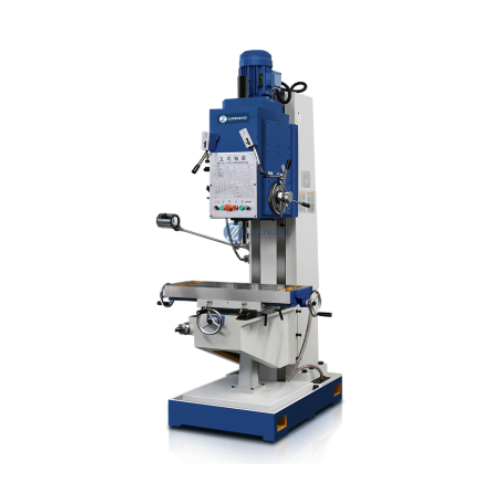
Máy khoan đứng LUZHONG Z51B/1 series
>> Đừng bỏ lỡ máy khoan đứng LUZHONG Z51B/1 series tại Thăng Long
(3) Chiều sâu lỗ (đặc biệt lỗ sâu)
Lỗ sâu dễ kẹt phoi, nóng dao, lệch lỗ. Nếu chuỗi có doa, chất lượng lỗ khoan ban đầu càng quan trọng: lỗ khoan càng thẳng và ổn định thì doa càng “ra kết quả”.
Vì vậy, mô tả nhu cầu nên ghi thêm: lỗ nông hay sâu, có hay khoan sâu nhiều lần không.
Điều kiện gá kẹp và cách làm ở xưởng
Một máy khoan đứng dù thông số đẹp vẫn có thể cho ra lỗ xấu hoặc nguy hiểm nếu quy trình gá kẹp kém. Khi chốt phạm vi công việc, nên viết thẳng ra 4 điểm “thực dụng”:
- Phôi thường được kẹp bằng ê-tô hay kẹp đai? Có đồ gá cố định không?
- Bàn máy có thường xuyên phải nâng/hạ nhiều? Có cần xoay/ngiêng bàn không?
- Có yêu cầu tưới nguội thường xuyên (đặc biệt khi taro/doa) không?
- Taro thực hiện theo cách nào: taro tay, taro bằng đầu taro, hay taro trực tiếp bằng máy?

Kẹp phôi bằng ê-tô khoan giúp giảm xoay phôi và giảm rung khi khoan/khoét
Tổng hợp chọn nhanh máy khoan đứng theo quy mô xưởng
| Quy mô / tình trạng xưởng | Nhu cầu thường gặp | Nên ưu tiên tiêu chí nào? |
|---|---|---|
| Xưởng mới mở, vốn đầu tư còn hạn chế | Khoan lỗ trên bản mã, pát đỡ, thanh thép, tấm gá, chi tiết cơ khí phổ thông | Chọn máy dễ vận hành, kết cấu chắc, công suất vừa đủ, tốc độ trục chính phù hợp và có khả năng kẹp phôi an toàn. Không nên mua chỉ vì giá rẻ. |
| Xưởng cơ khí nhỏ làm hàng dân dụng, sửa chữa | Khoan lỗ bắt bu lông, khoét miệng lỗ, sửa chi tiết, làm đồ gá đơn giản | Ưu tiên bàn máy chắc, khóa bàn tốt, thao tác nâng hạ thuận tiện, mâm cặp/đầu cặp dễ thay và phụ kiện dễ mua. |
| Xưởng gia công phụ trợ, làm chi tiết lặp lại | Khoan nhiều lỗ giống nhau, cần thao tác đều và giảm lỗi do người vận hành | Ưu tiên độ ổn định trục chính, hành trình trục chính đủ dùng, bàn máy rộng, gá kẹp chắc và có khả năng dùng đồ gá lặp lại. |
| Xưởng cần khoét hoặc doa nhẹ thường xuyên | Làm lỗ đẹp hơn, sửa lỗ, khoét bậc, khoét miệng lỗ | Cần chú ý độ cứng vững thân máy, cột máy, bàn máy, độ đảo trục chính thấp và khả năng khóa bàn chắc để hạn chế rung. |
| Xưởng có nhu cầu taro trên máy khoan đứng | Tạo ren trong trên thép, nhôm, inox hoặc chi tiết lắp ráp | Ưu tiên mô-men ở tốc độ thấp, khả năng đảo chiều thuận tiện, kiểm soát tiến dao tốt và phải kiểm tra model có phù hợp để taro hay không. |
| Xưởng dùng máy nhiều ca hoặc sản xuất ổn định | Máy chạy thường xuyên, ít thời gian dừng, yêu cầu vận hành bền hơn | Ưu tiên kết cấu máy chắc, động cơ ổn định, phụ tùng dễ thay, hướng dẫn vận hành rõ và có hỗ trợ kỹ thuật sau bán. |
Bảng trên chỉ giúp khoanh vùng lựa chọn ban đầu. Khi chọn máy khoan đứng, xưởng vẫn cần đối chiếu với đường kính lỗ lớn nhất, vật liệu gia công, chiều sâu lỗ, yêu cầu chất lượng lỗ và cách gá kẹp thực tế. Một máy phù hợp với xưởng mới không nhất thiết phải là máy lớn nhất, mà phải là máy đáp ứng đúng công việc hằng ngày và không gây khó khăn khi vận hành.
Nhóm tiêu chí bắt buộc khi lựa chọn bất kì máy khoan đứng nào: An toàn & vận hành
Máy khoan đứng trong xưởng nhỏ thường là thiết bị chạy nhiều nhất. Vì có trục quay hở, phoi sắc và nguy cơ cuốn chi tiết, nên phần an toàn và vận hành phải được coi là “điều kiện bắt buộc”: máy không đáp ứng thì loại, dù thông số có đẹp đến đâu. Phần này tập trung vào những thứ giúp vận hành an toàn mỗi ngày, đồng thời giảm lỗi thao tác để lỗ làm ra ổn định hơn.
Che chắn: có là tối thiểu, thiếu là loại
Một máy khoan đứng phù hợp nên có che chắn tốt ở hai khu vực: vùng mâm cặp – dao cắt và khu vực truyền động. Che mâm cặp giúp giảm nguy cơ vướng cuốn và giảm phoi bắn trực diện vào mặt. Che dây đai, bánh đai hoặc hộp truyền động giúp loại bỏ vùng “kẹp – cuốn” rất nguy hiểm khi thay tốc độ hoặc vô tình đưa tay gần.
Bên cạnh che chắn, nút dừng khẩn và nút chạy/dừng cần rõ ràng, dễ với. Khi xảy ra kẹt dao, phôi rung hoặc phoi quấn, phản xạ dừng máy phải diễn ra ngay lập tức. Một máy có thiết kế điều khiển trực quan sẽ giúp giảm lỗi bấm nhầm, nhất là khi xưởng có nhiều người luân phiên vận hành.

Tấm chắn mâm cặp giúp giảm rủi ro văng phoi và chạm tay vào vùng quay
Kẹp chặt phôi: tiêu chí sống còn, không được “linh động”
Nguy cơ điển hình của máy khoan đứng là phôi bị mũi khoan “bắt” rồi quay theo, dẫn đến văng phôi hoặc cuốn tay. Vì vậy, tiêu chí vận hành an toàn nên được hiểu rất rõ: phôi không được giữ bằng tay khi khoan, kể cả chi tiết nhỏ. Phôi phải được kẹp bằng ê-tô, kẹp đai hoặc đồ gá phù hợp.
Do đó, khi chọn máy, ngoài nhìn công suất, xưởng nhỏ nên nhìn kỹ bàn máy: rãnh gá có đủ tiện để lắp ê-tô và kẹp không, và quan trọng là cơ cấu khóa bàn có chắc hay không. Bàn khóa không chắc thì khi khoét hoặc taro, lực cắt có thể làm bàn dịch chuyển, vừa nguy hiểm vừa làm hỏng lỗ.
Thao tác đúng: an toàn đi cùng chất lượng lỗ
Nhiều sự cố không đến từ máy, mà đến từ thói quen. Máy khoan đứng đòi hỏi kỷ luật thao tác đơn giản nhưng bắt buộc: chìa mâm cặp phải được rút ra trước khi chạy; phoi không được gạt bằng tay khi trục còn quay; đo kiểm và chỉnh phôi chỉ thực hiện khi trục đã dừng hẳn.
Điểm hay bị xem nhẹ là “quán tính”: trục chính có thể còn quay một lúc sau khi tắt. Nếu thao tác vội trong khoảng đó, nguy cơ kẹp tay hoặc quấn phoi tăng rất nhanh. Một máy có bố trí điều khiển rõ, khu vực làm việc dễ quan sát và thay dao thuận tiện sẽ giúp người vận hành duy trì thao tác đúng, nhờ vậy an toàn hơn và lỗ ra cũng đều hơn.
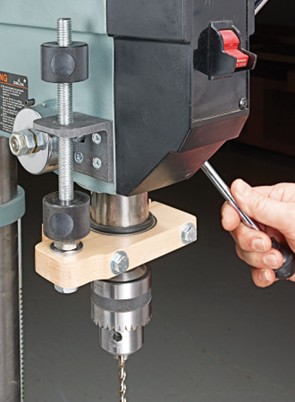
Chặn chiều sâu giúp lỗ đồng đều hơn khi khoan theo loạt
Bảo hộ và những thứ dễ bị cuốn: càng gọn càng an toàn
Đặc thù của máy khoan là mọi thứ “lủng lẳng” đều có thể bị cuốn vào trục quay. Vì vậy, kính bảo hộ là tối thiểu để tránh phoi bắn. Tóc, áo tay rộng, trang sức lủng lẳng cần được xử lý gọn.
Găng tay là điểm nhiều người nhầm: găng có thể bị cuốn vào mũi khoan hoặc mâm cặp. Thực tế an toàn là găng chỉ nên dùng khi cầm phôi sắc hoặc vệ sinh phoi lúc máy đã dừng; còn khi máy đang chạy, ưu tiên để tay trần để tránh bị “kéo theo”.
Dễ vận hành: giảm lỗi, tăng năng suất thật
An toàn không tách khỏi vận hành. Máy càng dễ dùng thì càng ít lỗi, và chất lượng gia công càng ổn định. Một máy phù hợp cho xưởng nhỏ thường có cảm giác tiến dao êm, ít rơ; có thước hành trình và chặn chiều sâu rõ ràng; đổi tốc độ thuận tiện; và chạy “đầm” ở các tốc độ hay dùng.
Rung là dấu hiệu cần cảnh giác: rung vừa làm xấu bề mặt lỗ, vừa tăng nguy cơ kẹt dao, phoi quấn và mỏi tay khi tiến dao. Vì vậy, khi chọn máy, nên ưu tiên máy chạy êm và chắc hơn là máy chỉ “to thông số”.
Lưu ý riêng khi có taro và doa
Nếu xưởng có taro, thao tác vào–ra ren cần được kiểm soát. Máy có đảo chiều mượt và thao tác rõ ràng sẽ giảm gãy taro và giảm phản lực giật đột ngột. Nếu xưởng taro nhiều, đầu taro có cơ cấu chống quá tải là một nâng cấp đáng cân nhắc để vừa an toàn vừa giảm hỏng dụng cụ.
Nếu xưởng có doa, yêu cầu vận hành còn “khó tính” hơn vì doa là nguyên công tinh. Doa cần máy chạy êm, tiến dao đều và gá kẹp chắc. Khi rung hoặc phôi kẹp không đủ chặt, lỗ sẽ xấu và nguy cơ dao bị kẹt hoặc “giật” chi tiết trong ê-tô tăng lên.
Nhóm tiêu chí kỹ thuật cốt lõi: “Máy khoan đứng này có làm nổi 4 nguyên công không?”
Khi đã chốt phạm vi công việc và tiêu chí an toàn, phần còn lại là câu hỏi quan trọng nhất: máy có đủ năng lực kỹ thuật để khoan – khoét – doa – taro ổn định hay không. Bốn nguyên công này nhìn giống nhau (đều là “làm lỗ”), nhưng yêu cầu lên máy lại khác: khoan cần dải tốc độ rộng; khoét dễ rung nên cần cứng; doa là tinh nên cần độ êm và độ đồng tâm; taro nhạy với mô-men và khả năng đảo chiều/điều khiển tiến.
Dưới đây là nhóm tiêu chí “xương sống” để đánh giá.
Dải tốc độ trục chính: có đủ rộng và đủ “đúng chỗ” không?
Một máy khoan đứng cho xưởng nhỏ nên được hiểu như “hộp số của lỗ”: tốc độ quay quyết định dao cắt làm việc có ngọt không, có cháy dao không, và có rung không.
- Khi khoan đường kính nhỏ hoặc vật liệu dễ cắt, tốc độ quay thường cần cao hơn để bề mặt ổn và phoi thoát tốt.
- Khi khoan đường kính lớn, khoét bậc, hoặc taro, tốc độ quay cần xuống thấp để tránh quá tải và để thao tác kiểm soát được.
Vì vậy, xem thông số “tốc độ cao nhất” là chưa đủ. Quan trọng hơn là tốc độ thấp nhất có đủ thấp không, và dải tốc độ có “trải đều” hay bị thiếu các nấc hay dùng. Với xưởng nhỏ làm nhiều việc, dải tốc độ càng “phủ” tốt hai đầu (cao cho khoan nhỏ, thấp cho khoan lớn/taro) thì càng dễ làm việc.
Một điểm kỹ thuật nên hiểu đúng: tốc độ tiến của dao khi khoan là kết quả của lượng chạy dao theo vòng nhân với tốc độ quay. Nếu máy bị thiếu dải tốc độ phù hợp, người vận hành rất khó giữ tiến dao hợp lý: hoặc phải ép tay (dễ rung, xấu lỗ), hoặc phải “thả tay” (dễ cọ xát, nóng dao). Nói ngắn gọn: dải tốc độ đúng giúp khoan và doa “êm” hơn, taro “đỡ căng” hơn.
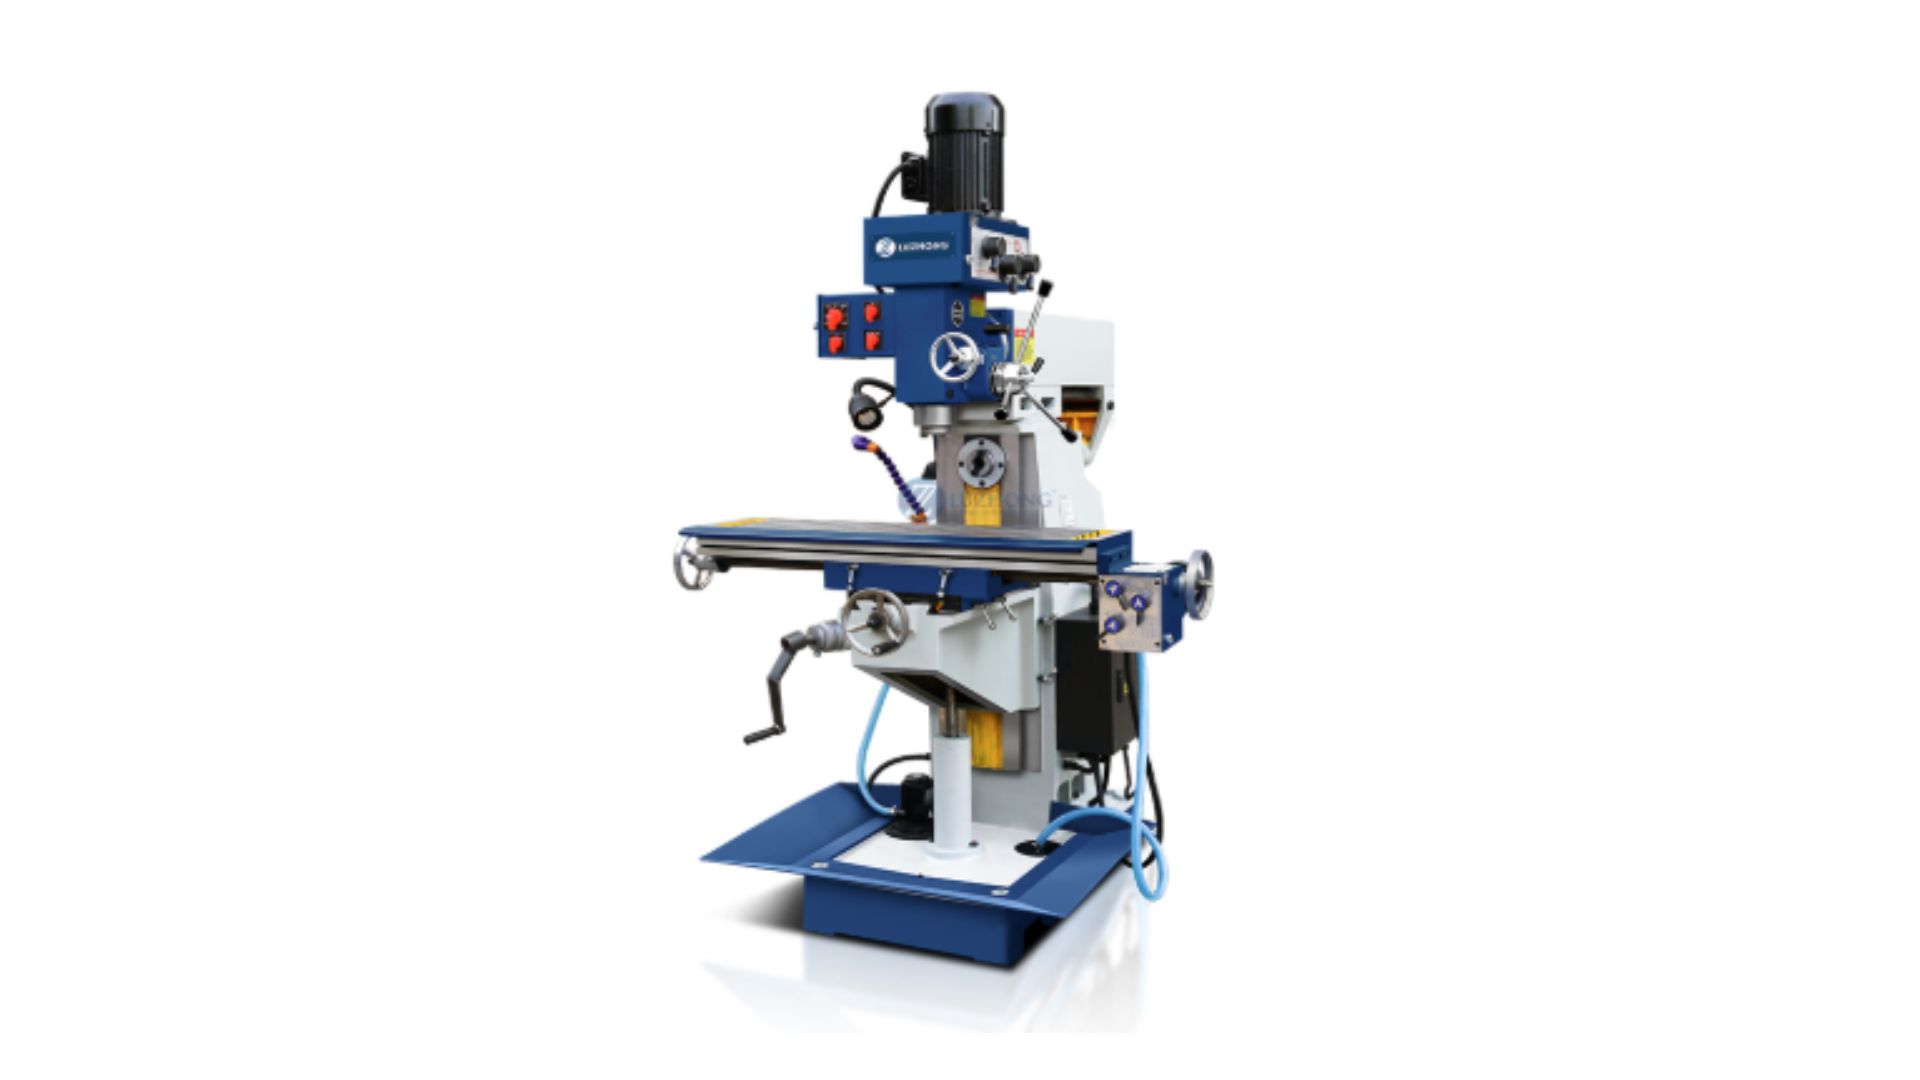
Máy khoan phay LUZHONG dòng ZX7550CW
>> Máy khoan phay LUZHONG dòng ZX7550CW là một trong những lựa chọn kinh tế cho các chủ xưởng mới mở
Mô-men và công suất: máy “khỏe lực” ở vùng tốc độ thấp hay chỉ “khỏe số”?
Nhiều máy nhìn công suất lớn nhưng khi làm việc thực tế lại hụt ở những chỗ quan trọng nhất của xưởng nhỏ: khoan đường kính lớn, khoét bậc và taro. Lý do nằm ở mô-men.
Trong gia công lỗ, mô-men và công suất không phải con số “cho đẹp” mà là thứ quyết định máy có bị ì, rung, kẹt dao hay không. Càng về tốc độ thấp, nếu mô-men không đủ, máy sẽ dễ:
- bị “nghẹn” khi khoan lớn,
- rung và giật khi khoét,
- gãy taro khi ren vào nặng hoặc khi đảo chiều.
Vì vậy, khi xem máy, nên ưu tiên những cấu hình có khả năng giữ lực ở tốc độ thấp (thực tế thường đến từ thiết kế truyền động và kết cấu trục chính), thay vì chỉ nhìn công suất danh nghĩa.
Tiến dao: có đều, có “cảm giác cắt” và có kiểm soát được không?
Khoan, doa và taro đều liên quan đến chuyển động tiến theo trục. Với xưởng nhỏ, nhiều máy dùng tiến dao tay là chủ yếu, nên tiêu chí không nằm ở “có tự động hay không”, mà nằm ở: tiến có đều không, có rơ không, và có dễ giữ nhịp không.
- Với khoan, tiến dao đều giúp phoi ra ổn, lỗ ít bị sần và ít bị “cắn giật”.
- Với doa, tiến dao càng cần đều hơn vì doa ăn rất mỏng; chỉ cần giật cục là bề mặt lỗ xuống ngay.
- Với taro, nguyên lý quan trọng là chuyển động tiến phải “ăn theo” bước ren. Nếu máy và thao tác khiến tiến không ổn, taro sẽ bị siết, dễ sứt ren hoặc gãy.
Vì vậy, một máy khoan đứng “đáng tiền” cho xưởng nhỏ thường là máy có cơ cấu trượt của ống trượt (phần trục trượt lên xuống) êm, ít rơ, tay quay nhẹ và có chặn chiều sâu rõ ràng. Những thứ này nghe cơ bản, nhưng quyết định việc doa/taro có “ra bài” hay chỉ làm được cho có.
Độ cứng vững: thân – cột – bàn – đầu máy có đủ “đầm” để chống rung không?
Trong bốn nguyên công, khoét và doa là hai bài test lộ rõ độ cứng vững nhất.
- Khoét (đặc biệt khoét bậc) tạo lực cắt không đều ở vùng miệng lỗ, dễ gây rung.
- Doa là nguyên công tinh: lượng cắt mỏng nhưng đòi hỏi ổn định; máy rung nhẹ là bề mặt lỗ xấu ngay và kích thước dễ “trôi”.
Vì vậy, đánh giá cứng vững không chỉ là “máy nặng bao nhiêu ký”, mà là tổng hợp của:
- cột đủ to, bệ đủ vững,
- bàn đủ dày và khóa bàn chắc,
- cơ cấu kẹp chặt đầu máy và cụm trục chính chắc, ít rơ.
Một dấu hiệu thực dụng: máy chạy êm ở tốc độ hay dùng, không có cảm giác “rung tay” khi tiến dao, và bàn không bị xoay/nhúc nhích khi lực cắt tăng.
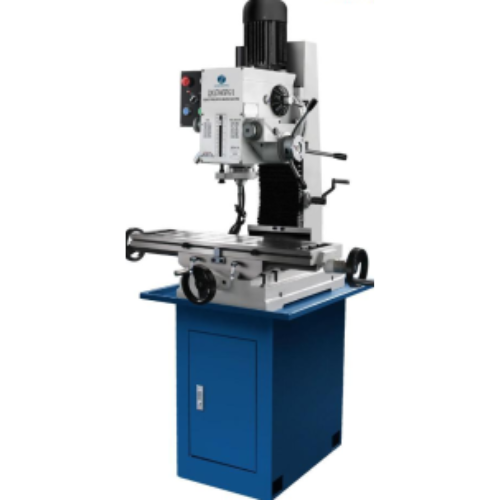
Máy khoan phay LUZHONG ZAY70FG/1 series
>> Máy khoan phay LUZHONG ZAY70FG/1 series được nhiều chủ xưởng cơ khí tin dùng
Độ đồng tâm và độ đảo trục chính: nền tảng để doa và taro ổn định
Nếu mục tiêu có doa hoặc taro “khó”, tiêu chí kỹ thuật không thể bỏ qua là độ đồng tâm của trục chính (thường người thợ gọi nôm na là “độ đảo”). Độ đảo lớn khiến:
- doa khó ra lỗ tròn và mịn,
- taro dễ làm ren lệch, cắn nặng và mòn/gãy nhanh,
- mũi khoan dễ bị “đi” khi chạm phôi, ảnh hưởng vị trí lỗ.
Trong thực tế tư vấn, chỉ cần nhắc đúng bản chất: doa là tinh, taro là ren theo bước; cả hai đều rất nhạy với độ đồng tâm và độ rơ. Vì vậy, máy nào trục chính và ổ trục tốt, vận hành êm, sẽ có lợi thế rõ rệt khi xưởng muốn nâng chất lượng lỗ.
Kích thước làm việc: hành trình, khoảng với và khả năng gá kẹp có “đúng việc” không?
Nhiều xưởng mua máy theo công suất rồi mới phát hiện… không gá được chi tiết. Ba thông số cần hiểu theo đúng nghĩa công việc:
- Hành trình trục: quyết định khoan sâu một lần được bao nhiêu và thao tác doa/taro có thoải mái không.
- Khoảng cách trục đến bàn: quyết định có đặt được ê-tô, đồ gá và chi tiết cao hay không.
- Khoảng cách trục đến cột (khoảng với): quyết định có khoan được vào vùng “giữa tấm” hay các vị trí cần vươn xa.
Nếu xưởng hay làm tấm lớn, bệ rộng, hoặc đồ gá cao, nhóm kích thước làm việc thường quan trọng không kém công suất.
Gá dao và thay dao: chọn hệ gá phù hợp để làm được cả khoan–doa–taro
Để làm đủ 4 nguyên công, máy cần cho phép gá dao chắc và thay dao thuận tiện. Với xưởng nhỏ, điểm mấu chốt là độ chắc khi kẹp và độ ổn định khi đảo chiều (taro). Nếu hệ kẹp lỏng hoặc thay dao bất tiện, người vận hành dễ “chế cháo” bằng thói quen xấu, lâu dài vừa nguy hiểm vừa khó ổn định chất lượng.
Nói gọn theo hướng tư vấn: hệ gá tốt giúp khoan ít trượt, doa ít rung và taro ít giật; từ đó giảm hỏng dao và giảm lỗi lỗ.
Tiêu chí riêng cho máy khoan đứng theo từng nguyên công
Máy khoan đứng có thể “làm lỗ”, nhưng để làm lỗ đúng yêu cầu thì mỗi nguyên công lại đòi hỏi một vài điều kiện rất riêng. Nếu chỉ nhìn chung chung kiểu “máy khỏe là được”, xưởng thường sẽ gặp hai tình huống: khoan thì ổn nhưng doa không ra lỗ đẹp, hoặc taro làm được vài hôm là gãy taro liên tục. Phần này tách từng nguyên công để thấy rõ: cần ưu tiên gì trên máy và trong cách vận hành.
Khoan: ưu tiên dải tốc độ đúng và thoát phoi tốt
Khoan tưởng đơn giản nhưng lại là nền cho khoét, doa và taro. Lỗ khoan không ổn định sẽ kéo theo mọi bước sau đều “căng”. Vì vậy, khi chọn máy và tổ chức vận hành, phần khoan nên ưu tiên ba điểm.
Điểm đầu tiên là tốc độ quay phù hợp theo đường kính và vật liệu. Đường kính nhỏ thường cần tốc độ quay cao hơn để cắt ngọt; đường kính lớn cần giảm tốc để tránh quá tải. Khi tốc độ không đúng, biểu hiện thường thấy là dao nhanh nóng, phoi ra xấu, lỗ sần và máy rung. Về bản chất, khoan là bài toán cân bằng giữa tốc độ quay và lượng chạy dao để phoi cắt ra ổn định, máy không bị ì và dao không bị “cọ”.
Đổi vị trí dây đai trên puli bước để chọn tốc độ phù hợp theo đường kính mũi khoan và vật liệu
Điểm thứ hai là độ cứng vững và độ đồng tâm của hệ trục chính – mâm cặp. Nếu trục quay bị đảo hoặc hệ kẹp lỏng, mũi khoan dễ “đi” khi vừa chạm phôi, làm sai vị trí và làm lỗ oval. Càng khoan mũi nhỏ, ảnh hưởng càng rõ.
Điểm thứ ba là thoát phoi và làm mát/bôi trơn. Với vật liệu dai hoặc lỗ sâu, thoát phoi kém sẽ làm phoi kẹt, tăng nhiệt và gây kẹt mũi. Với xưởng nhỏ, chỉ cần hình thành thói quen “khoan – nhấc phoi” đúng nhịp, kết hợp bôi trơn phù hợp là chất lượng lỗ ổn định hơn hẳn.
>> Xem ngay các dòng máy khoan đứng LUZHONG tại Thăng Long
Khoét: ưu tiên chống rung và khóa bàn chắc
“Khoét” trong xưởng thường là khoét bậc để chìm đầu bu-lông hoặc vát miệng lỗ. Điểm khó của khoét là lực cắt thường không đều, dễ tạo rung ở vùng miệng lỗ và dễ kéo lệch nếu bàn hoặc phôi không khóa chắc. Vì vậy, tiêu chí quan trọng nhất cho khoét không nằm ở tốc độ cao, mà nằm ở độ đầm và khả năng khóa chặt.
Một máy phù hợp cho khoét thường có bàn dày, cơ cấu khóa bàn chắc và khả năng gá kẹp tốt. Khi khoét, nếu bàn có xu hướng xoay nhẹ hoặc phôi kẹp chưa đủ chặt, bậc khoét sẽ xấu, dễ bị răng cưa và thậm chí có thể “giật” chi tiết trong ê-tô. Tốc độ khoét cũng thường phải thấp hơn khoan nhỏ, để giảm rung và để lưỡi cắt làm việc ổn định.
Với xưởng nhỏ, khoét đẹp thường đến từ “3 chắc”: máy chắc – phôi chắc – bàn chắc. Nếu một trong ba thiếu, khoét sẽ là nguyên công gây bực nhất.
Khoét bậc đòi hỏi khóa bàn chắc và máy đủ cứng để hạn chế rung ở miệng lỗ
Doa: ưu tiên độ êm, đồng tâm và chất lượng lỗ trước doa
Doa là nguyên công tinh, mục tiêu là lỗ tròn, thẳng và bề mặt mịn hơn khoan. Chính vì là tinh và lượng cắt rất nhỏ, doa cực kỳ nhạy với rung và độ đảo trục. Chỉ cần máy hơi rơ hoặc tiến dao không đều, lỗ doa sẽ mất độ bóng, dễ tạo vệt và kích thước không ổn định.
Doa “ăn” tốt nhất khi lỗ trước doa đã đúng bài. Nếu lỗ khoan bị lệch nhiều, bị cong hoặc bị nhám quá mức, doa khó sửa hết và dễ tạo sai số. Vì vậy, nếu xưởng đặt mục tiêu doa để ra lỗ đẹp, tiêu chí chọn máy nên nghiêng mạnh về:
- trục chính quay êm, ít đảo,
- cơ cấu tiến dao trơn, ít rơ,
- kết cấu chống rung tốt,
- và khả năng gá kẹp chắc để không “rụng nhịp” trong lúc tiến dao.
Ngoài máy, doa cũng “khó tính” ở chỗ vận hành: tiến dao cần đều, không vội; bôi trơn/làm mát cần đủ; và đặc biệt phải tránh việc phoi kẹt trong lỗ. Với xưởng nhỏ, chỉ cần hiểu đúng bản chất này là đã tránh được nhiều ca “doa mà lỗ vẫn xấu”.
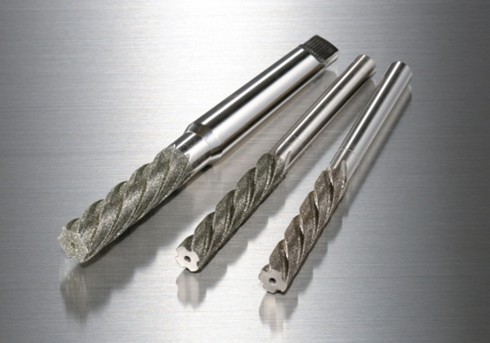
Mẫu dao dùng để doa lỗ
Taro: ưu tiên mô-men vùng tốc độ thấp và đảo chiều mượt
Taro là nguyên công tạo ren trong, và khác với khoan ở chỗ nó đòi hỏi chuyển động tiến theo trục phải “ăn theo” bước ren. Vì vậy, taro nhạy với hai thứ: mô-men ở tốc độ thấp và khả năng điều khiển vào–ra ren.
Nếu máy yếu mô-men ở tốc độ thấp, taro sẽ có cảm giác “cắn nặng”, dễ kẹt và dễ gãy, đặc biệt với vật liệu dai. Nếu đảo chiều không mượt hoặc thao tác điều khiển không rõ ràng, taro dễ bị giật, ren bị sứt hoặc dụng cụ bị quá tải ngay lúc nhả ra. Đây là lý do nhiều xưởng khoan rất ổn nhưng cứ taro là “đứt”.
Để taro ổn định trên máy khoan đứng, ba điều kiện thực tế cần có là: phôi phải kẹp chắc và thẳng; lỗ khoan trước taro phải đúng cỡ; và bôi trơn phải phù hợp. Khi ba yếu tố này được giữ ổn định, yêu cầu lên máy sẽ hiện rõ: máy cần chạy tốt ở tốc độ thấp, đảo chiều dễ kiểm soát và không bị rơ khiến taro lệch tâm.
Nếu xưởng taro nhiều, một hướng nâng cấp đáng cân nhắc là dùng đầu taro có cơ cấu chống quá tải để giảm gãy taro và giảm phản lực giật lên người vận hành. Đây là cách “mua an toàn và mua tuổi thọ dụng cụ” cùng lúc.
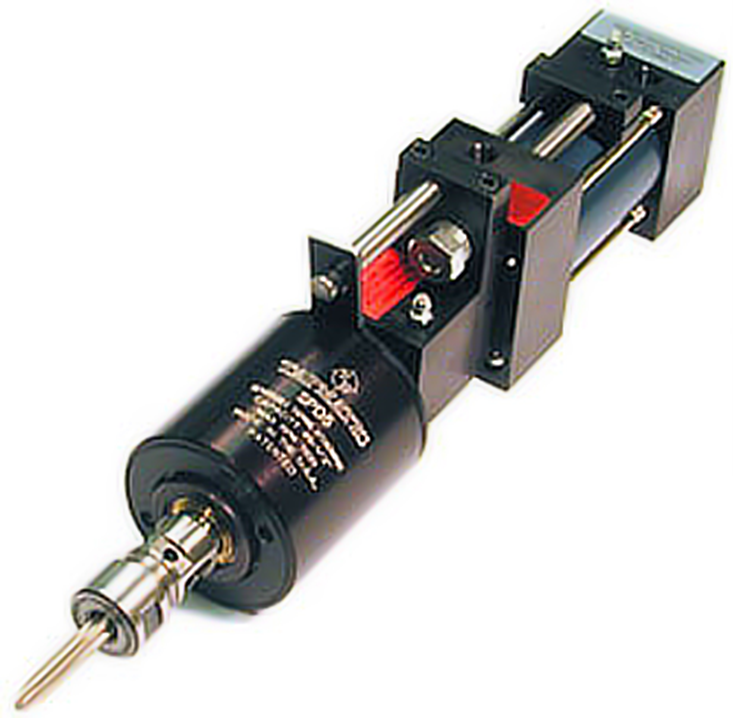
Đầu taro giúp vào–ra ren ổn định hơn khi taro lặp lại nhiều lỗ
Tiêu chí đo kiểm và nghiệm thu khi nhận máy khoan đứng
Khi nhận máy khoan đứng, nhìn bề ngoài mới chưa đủ để kết luận máy phù hợp cho khoan, khoét, doa và taro. Cách làm chắc nhất là kiểm tra theo hai lớp: đo nhanh những chỉ tiêu cơ khí ảnh hưởng trực tiếp đến chất lượng lỗ, sau đó gia công một mẫu thử để nhìn ra độ ổn định khi làm việc thật. Nếu xưởng có doa hoặc taro thường xuyên, phần đo kiểm càng nên làm kỹ vì hai nguyên công này rất nhạy với độ rung, độ rơ và độ đồng tâm.

Đo độ đảo bằng đồng hồ so là bước kiểm tra nền tảng trước khi kỳ vọng doa và taro ổn định
>> Thước quang là một trong những dụng cụ đo đạc khi gia công được nhiều kĩ sư vận hành máy sử dụng
Chuẩn bị trước khi đo để kết quả không bị sai
Máy cần được kê vững trên nền, tránh tình trạng chân máy kênh làm sai số đo bị phóng đại. Trục chính, côn trục, mâm cặp và mặt bàn cần được vệ sinh sạch dầu bảo quản và bụi bẩn, vì chỉ một hạt bẩn ở côn cũng có thể làm tăng độ đảo. Trước khi đo các chỉ tiêu tinh, nên cho máy chạy không tải vài phút để phân bố bôi trơn và ổn định trạng thái vận hành.
Kiểm tra ngoại quan và vận hành cơ bản trước khi vào đo tinh
Bước này giúp phát hiện các lỗi dễ gây mất an toàn hoặc lỗi lắp ráp. Cần kiểm tra che chắn truyền động và che vùng mâm cặp có đầy đủ không, nút dừng khẩn có dễ thao tác không. Sau đó chạy thử ở các cấp tốc độ để nghe âm thanh ổ bi và truyền động; máy bình thường sẽ chạy đều, không có tiếng gằn bất thường, không rung mạnh và không có mùi khét. Đồng thời kiểm tra cảm giác tay quay tiến dao và cơ cấu khóa bàn, vì đây là những điểm quyết định độ ổn định khi khoét, doa và taro.
Đo độ đảo của trục chính và hệ kẹp
Độ đảo là nền tảng cho doa tinh và taro ổn định. Khi độ đảo lớn, mũi khoan dễ đi lệch lúc chạm phôi, lỗ dễ oval; doa dễ để lại vệt và khó giữ kích thước; taro dễ bị lệch tâm làm ren kém đều và tăng nguy cơ gãy.
Cách đo thực dụng tại xưởng là dùng đồng hồ so gá chắc trên bàn hoặc ê-tô, cho đầu đo tỳ vào bề mặt kiểm trên trục hoặc mâm cặp, rồi quay trục bằng tay để quan sát biên độ dao động của kim. Khi nhà cung cấp có công bố thông số độ đảo, phép đo này dùng để đối chiếu; nếu không có thông số, đây là cách nhanh nhất để đánh giá chất lượng cụm trục chính.
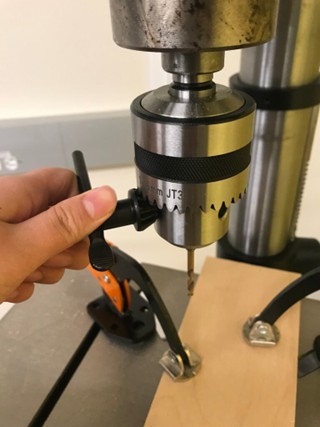
Siết mâm cặp đúng vị trí trên chuôi mũi khoan giúp giảm trượt và giảm đảo
Kiểm tra độ vuông góc giữa trục chính và mặt bàn
Độ vuông góc ảnh hưởng trực tiếp đến độ thẳng của lỗ, đặc biệt khi khoan sâu, doa hoặc taro. Nếu trục và bàn không vuông, lỗ có xu hướng bị xiên; với doa sẽ khó đạt bề mặt đẹp và dung sai ổn định, còn với taro dễ phát sinh tình trạng gò ren và tải không đều.
Cách kiểm nhanh thường dùng là lắp một trục thẳng kẹp chắc trong mâm cặp, gá đồng hồ so và quét mặt bàn theo vòng khi quay trục chậm bằng tay. Chênh lệch càng nhỏ thì nền máy càng tốt cho các công việc cần chất lượng lỗ cao.
Kiểm tra độ rơ và độ êm của ống trượt khi tiến dao
Ống trượt là phần trượt lên xuống khi tiến dao. Nếu phần này rơ hoặc trượt không đều, người vận hành rất khó giữ nhịp tiến dao ổn định. Với doa, tiến giật cục dễ tạo vệt và làm xấu bề mặt. Với taro, độ rơ làm mũi taro khó giữ thẳng, tăng tải lệch và tăng nguy cơ gãy.
Cách kiểm là cho ống trượt đi hết hành trình để cảm nhận chỗ nặng, chỗ nhẹ bất thường, đồng thời thử tác động lực nhẹ theo các hướng để nhận biết độ rơ. Máy đạt yêu cầu thường cho cảm giác trượt êm, lực tay đều và không có độ rơ rõ rệt.
Kiểm tra khả năng khóa chặt của bàn và các cơ cấu kẹp
Nhiều máy chạy không tải rất êm nhưng khi cắt lại rung vì khóa không giữ được. Do đó cần kiểm tra cơ cấu khóa bàn có chắc không, bàn có bị dịch chuyển khi tác động lực vừa phải không. Nếu máy có cơ cấu khóa đầu hoặc cụm nâng hạ, cũng cần kiểm tra tương tự. Đây là điều kiện quan trọng cho khoét bậc và doa vì hai nguyên công này dễ khuếch đại rung và dễ làm lộ độ yếu của hệ khóa.
Gia công mẫu thử để chốt khả năng làm việc thực tế
Sau khi đo các chỉ tiêu cơ khí, nên làm mẫu thử trên vật liệu xưởng hay gia công. Mục tiêu là nhìn ra độ êm, độ rung, khả năng thoát phoi và độ ổn định kích thước. Một bài thử hợp lý là khoan một lỗ ở đường kính phổ biến rồi quan sát bề mặt miệng lỗ và dạng phoi. Nếu xưởng có doa, tiếp tục doa lỗ đó theo kích thước mục tiêu và kiểm tra đường kính, độ đều bề mặt. Nếu xưởng taro nhiều, khoan lỗ trước taro đúng cỡ, bôi trơn đúng và taro thử để quan sát cảm giác tải khi vào và khi nhả; sau đó kiểm ren bằng bu-lông chuẩn hoặc dưỡng kiểm nếu có.
Điểm cần chú ý là doa và taro không chỉ phụ thuộc dụng cụ cắt. Hai nguyên công này phản ứng mạnh với độ đảo, độ rơ, độ vuông góc và độ chắc của gá kẹp. Vì vậy, mẫu thử là bước giúp xác nhận toàn bộ hệ thống máy, đồ gá và thao tác vận hành có phù hợp mục tiêu hay không.
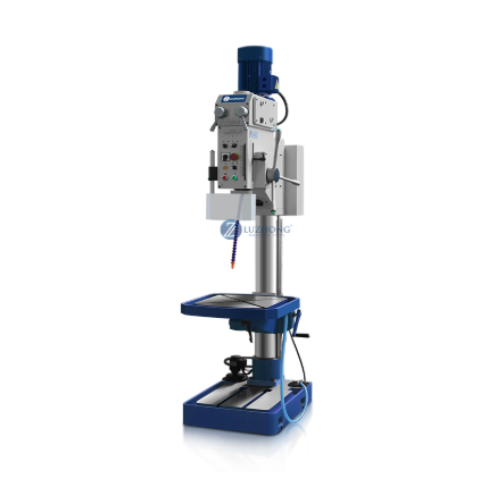
Máy khoan đứng LUZHONG Z50A series
>> Đừng bỏ qua máy khoan đứng LUZHONG Z50A series
Cách kết luận nghiệm thu theo nhu cầu xưởng
Nếu xưởng chủ yếu khoan lắp ghép, trọng tâm là máy chạy êm, khóa bàn chắc, kẹp phôi thuận tiện và an toàn đầy đủ. Nếu xưởng có doa tinh hoặc lỗ định vị, trọng tâm chuyển sang độ đảo và độ vuông góc, đồng thời mẫu doa phải cho bề mặt đều và kích thước ổn định. Nếu xưởng taro nhiều, trọng tâm là khả năng làm việc tốt ở tốc độ thấp, thao tác đảo chiều rõ ràng, cảm giác tải khi taro đều và ren ra sạch.
Tiêu chí mua sắm thực tế cho xưởng nhỏ
Sau khi đã xác định nhu cầu khoan, khoét, doa, taro và biết cách nghiệm thu khi nhận máy, phần mua sắm thực tế nên tập trung vào một mục tiêu rất rõ: máy phải phù hợp với điều kiện xưởng, chạy ổn định lâu dài và tổng chi phí sở hữu không bị đội lên vì những thứ hay bị quên như đồ gá, dụng cụ cắt và đo kiểm. Với xưởng nhỏ, mua đúng từ đầu thường rẻ hơn nhiều so với mua rẻ rồi sửa bằng thói quen và phụ kiện chắp vá.
Điều kiện xưởng quyết định chọn cấu hình máy khoan đứng trước khi chọn hãng
Điện nguồn là điều kiện đầu tiên cần chốt. Xưởng dùng điện một pha hay ba pha sẽ ảnh hưởng trực tiếp đến lựa chọn động cơ, cách khởi động và độ ổn định khi làm việc ở tốc độ thấp. Nếu xưởng ưu tiên taro và khoan đường kính lớn, khả năng giữ lực ở tốc độ thấp càng cần được xem kỹ, vì đây là vùng dễ phát sinh ì máy và kẹt dao.
Không gian lắp đặt cũng cần tính sớm. Máy khoan đứng không chỉ chiếm diện tích đặt chân, mà còn cần khoảng trống để nâng hạ bàn, xoay bàn, thao tác gá ê tô và đưa chi tiết vào. Nếu xưởng thường làm chi tiết cao, phải tính luôn chiều cao tổng và khoảng cách từ trục đến bàn khi đặt ê tô.
Môi trường làm việc cũng đáng cân nhắc. Xưởng nhỏ hay đặt máy gần khu vực lắp ráp hoặc đóng gói, nên độ ồn, độ rung và khả năng kiểm soát phoi, dầu bôi trơn ảnh hưởng rõ tới chất lượng vận hành hàng ngày. Máy chạy êm thường giảm lỗi thao tác và giảm hỏng dao.
Mua máy khoan đứng cho bốn nguyên công thì không thể bỏ phần đồ gá và phụ kiện
Nhiều xưởng mua máy rồi mới phát hiện thiếu thứ quan trọng hơn cả máy, đó là đồ gá. Nếu mục tiêu có khoét, doa hoặc taro, tối thiểu phải có ê tô phù hợp và phương án kẹp chặt an toàn. Phôi giữ không chắc sẽ làm rung, xấu lỗ và tăng rủi ro tai nạn.
Với taro, nên dự trù ngay phương án vận hành ổn định. Nếu taro chỉ thỉnh thoảng và cỡ nhỏ, có thể tổ chức taro tay sau khoan. Nếu taro thường xuyên hoặc cỡ trung bình trở lên, nên tính tới đầu taro có cơ cấu chống quá tải hoặc giải pháp hỗ trợ đảo chiều mượt, vì taro nhạy với mô men ở tốc độ thấp và lỗi thao tác vào ra ren.
Với doa, nên tính sẵn dụng cụ kẹp dao chắc và dụng cụ đo lỗ phù hợp. Doa là nguyên công tinh, nên chi phí dụng cụ cắt và đo kiểm thường quyết định việc có đạt được chất lượng lỗ như mong muốn hay không.
Dầu bôi trơn, tưới nguội và quản lý phoi là một phần của chi phí mua sắm
Khoan sâu, doa và taro đều hưởng lợi rõ rệt từ bôi trơn và tưới nguội. Nếu xưởng mua máy mà không chuẩn bị cách bôi trơn đúng, taro sẽ dễ gãy và doa sẽ khó ra bề mặt ổn định. Vì vậy, mua sắm thực tế nên chốt luôn cách cấp dầu bôi trơn, khay hứng, đường thoát dầu và cách thu gom phoi để không tạo bừa bộn quanh máy.
Với xưởng nhỏ, không nhất thiết phải bắt đầu bằng hệ tưới nguội lớn, nhưng cần có phương án tối thiểu để duy trì thói quen đúng. Điều này giúp giảm hỏng dao và giảm lỗi lỗ ngay từ tháng đầu vận hành.
Tiêu chí dịch vụ, phụ tùng và thời gian dừng máy quan trọng hơn giá mua
Máy khoan đứng là máy chạy nhiều, nên rủi ro lớn nhất không phải là mua đắt hay rẻ, mà là dừng máy vì thiếu phụ tùng hoặc không có người xử lý. Khi mua sắm, nên ưu tiên nhà cung cấp có phụ tùng phổ biến sẵn, quy trình bảo hành rõ và có thể hỗ trợ căn chỉnh cơ bản sau lắp đặt.
Những hạng mục hay cần thay theo thời gian như dây đai, ổ trục, mâm cặp, công tắc và cơ cấu khóa bàn nên được hỏi trước về thời gian cung ứng. Với xưởng nhỏ, một tuần dừng máy đôi khi đắt hơn chênh lệch giá mua ban đầu.
Hồ sơ kỹ thuật và an toàn cần được coi như một phần của gói mua
Một máy phù hợp cho xưởng nhỏ không chỉ là máy chạy được, mà là máy có tài liệu hướng dẫn vận hành, sơ đồ điện, hướng dẫn bảo dưỡng định kỳ và danh mục phụ tùng. Về an toàn, cần có che chắn đầy đủ cho vùng truyền động và vùng mâm cặp, kèm hướng dẫn thao tác kẹp chặt phôi, vì lỗi kẹp phôi và thao tác gần trục quay là nhóm rủi ro phổ biến nhất của máy khoan đứng.
Nếu nhà cung cấp có thể hỗ trợ hướng dẫn thao tác ban đầu theo quy trình an toàn cơ bản và nhắc các điểm như rút chìa mâm cặp trước khi chạy, không gạt phoi khi trục còn quay, chỉ tháo lắp khi trục dừng hẳn, thì chất lượng vận hành sẽ ổn định hơn đáng kể.
Tổng chi phí sở hữu nên được tính theo gói, không tính riêng cái máy
Với mục tiêu khoan khoét doa taro, tổng chi phí hợp lý nên bao gồm máy và các phần tối thiểu để máy tạo ra sản phẩm đạt yêu cầu. Thường sẽ có ba nhóm chi phí đi kèm.
Nhóm thứ nhất là đồ gá và an toàn như ê tô, kẹp, tấm kê, che phoi bổ sung nếu cần. Nhóm thứ hai là dụng cụ cắt và vật tư như mũi khoan, dao khoét, dao doa, dao taro, dầu bôi trơn. Nhóm thứ ba là đo kiểm như đồng hồ so để kiểm tra độ đảo và độ vuông góc khi nghiệm thu, dụng cụ đo đường kính lỗ và dụng cụ kiểm ren.
Nếu bỏ qua các nhóm này, máy dù tốt cũng khó phát huy, vì xưởng không có cách giữ phôi chắc, không có cách kiểm chất lượng lỗ và không có thói quen bôi trơn đúng cho taro.
Xưởng mới mua máy khoan đứng cần tránh những sai lầm nào?
Xưởng mới thường dễ chọn máy khoan đứng theo ba cách: nhìn giá thấp nhất, nhìn công suất lớn nhất hoặc chọn theo đường kính khoan tối đa trên thông số. Cách chọn này chưa đủ, vì trong thực tế máy còn phải làm việc với nhiều loại vật liệu, nhiều kiểu lỗ và nhiều cách gá kẹp khác nhau.
Sai lầm phổ biến nhất là mua máy chỉ để “khoan được”, nhưng sau đó lại dùng thêm cho khoét, doa hoặc taro mà không kiểm tra độ cứng vững, mô-men ở tốc độ thấp, độ đảo trục chính và khả năng kẹp phôi. Kết quả là máy dễ rung, lỗ không đẹp, ren không ổn định hoặc người vận hành phải xử lý thủ công nhiều hơn dự kiến.
Chọn máy theo nhu cầu, không chọn theo cảm tính với Thăng Long
Chốt lại, chọn máy khoan đứng cho xưởng nhỏ sẽ đúng và bền khi đi đúng thứ tự: xác định rõ xưởng làm lỗ kiểu gì (khoan, khoét, doa hay taro là chính), chất lượng lỗ cần đến đâu, rồi đối chiếu với các tiêu chí kỹ thuật cốt lõi như dải tốc độ, mô-men ở tốc độ thấp, độ cứng vững, độ đồng tâm và khả năng kẹp chặt. Làm đúng ngay từ đầu, máy không chỉ chạy được mà còn chạy ổn định, ít rung, ít gãy dụng cụ, lỗ ra đều và giảm rõ rệt phế phẩm cũng như thời gian chỉnh sửa.
CTCP Thương mại và sản xuất công nghiệp Thăng Long trực tiếp tư vấn chọn máy khoan đứng theo nhu cầu khoan–khoét–doa–taro của từng xưởng, đồng thời xây dựng cấu hình đầy đủ từ máy, đồ gá đến dụng cụ và quy trình nghiệm thu khi nhận máy. Liên hệ Thăng Long để được tư vấn cấu hình phù hợp và nhận báo giá nhanh theo đúng dải vật liệu, đường kính lỗ và sản lượng thực tế.
Liên hệ ngay
Hotline: 0989 111 062
Email: thanglong.sales108@gmail.com