
Tư vấn kĩ thuật
Mũi taro là gì? Cách chọn mũi khoan để taro đúng kích thước
Mũi taro là dụng cụ tạo ren trong trên lỗ đã được gia công trước. Để mũi taro làm việc ổn định, cần chọn mũi khoan đúng đường kính, phù hợp với bước ren, phương pháp taro và vật liệu phôi. Tùy điều kiện gia công, người dùng có thể lựa chọn mũi khoan sắt, mũi khoan inox hoặc mũi khoan hợp kim. Bài viết sẽ giúp làm rõ cấu tạo, phân loại mũi taro, công thức tính kích thước lỗ và cách phối hợp mũi khoan với từng nguyên công để hạn chế gãy dụng cụ, sai kích thước và giảm chất lượng ren.
Mũi taro là gì?
Mũi taro là dụng cụ dùng để tạo ren trong trên bề mặt lỗ nhằm lắp ghép với bu lông, vít hoặc chi tiết mang ren ngoài. Khác với mũi khoan, mũi taro không tạo lỗ ban đầu mà hình thành biên dạng ren bằng phương pháp cắt hoặc làm biến dạng vật liệu.
Trước khi dùng mũi taro, lỗ phải được gia công bằng mũi khoan đúng đường kính. Các tên gọi mũi khoan sắt, mũi khoan inox và mũi khoan hợp kim thường thể hiện phạm vi sử dụng hoặc vật liệu phần cắt, nhưng vẫn cần kiểm tra thông số kỹ thuật theo vật liệu phôi.
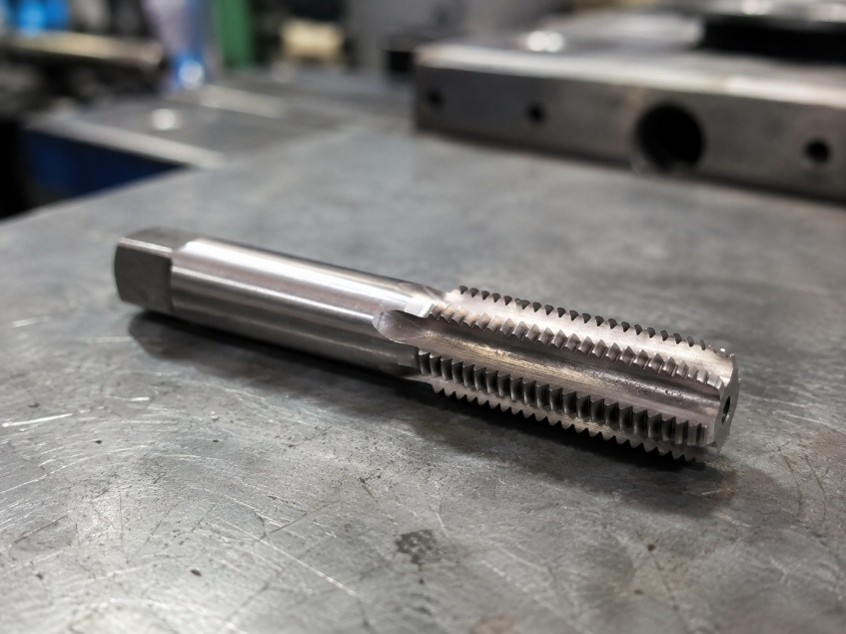
Mũi taro
Cấu tạo của mũi taro
Mũi taro thường gồm đoạn vát dẫn hướng, phần răng tạo ren, phần ren hoàn chỉnh và chuôi lắp dụng cụ. Chuôi của loại dùng bằng tay thường có đầu vuông để lắp tay quay; loại dùng trên máy được lắp bằng đầu kẹp chuyên dụng.
Ở mũi taro cắt, rãnh có nhiệm vụ tạo mặt cắt, chứa phoi và đưa dung dịch bôi trơn đến vùng gia công. Loại tạo hình không tạo phoi nhưng có thể được thiết kế rãnh dầu để hỗ trợ bôi trơn.
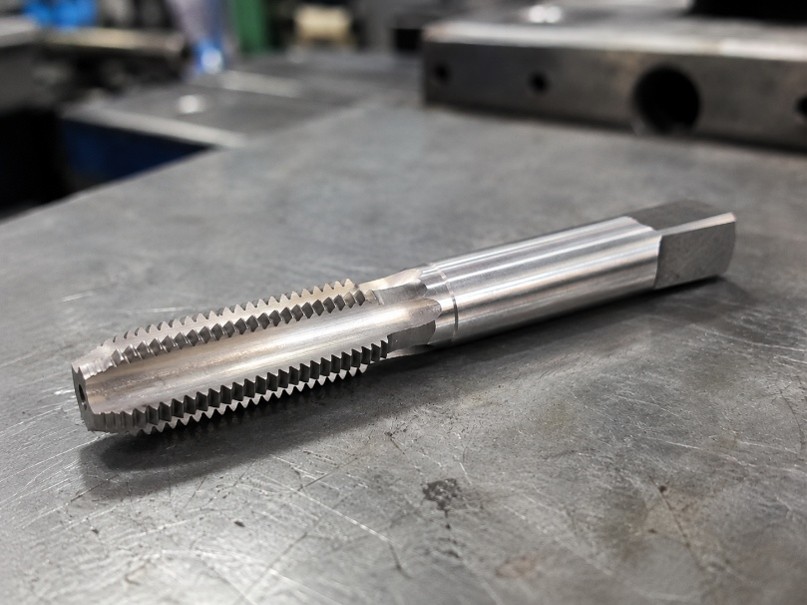
Vát dẫn hướng, phần răng tạo ren, phần ren hoàn chỉnh
>> Máy mài mũi taro ren trong Taixing Zhizao dòng M12E/M36E mang kết cấu hai đầu mài, máy cho phép chia thành hai công đoạn mài thô và mài tinh, giúp nâng cao độ chính xác và tăng tuổi thọ của mũi taro.
Mũi taro tạo ren trong như thế nào?
Khi mũi taro quay và tiến dọc trục lỗ, đoạn vát dẫn hướng phân chia lượng vật liệu cho nhiều răng. Các răng phía sau tiếp tục hoàn thiện biên dạng và kích thước ren.
Với ren một đầu mối, sau mỗi vòng quay, mũi taro phải tiến một khoảng bằng bước ren. Đường kính mũi khoan quá nhỏ làm mô-men tăng và dễ gãy dụng cụ; lỗ quá lớn làm giảm chiều cao ren và khả năng chịu tải của mối ghép.
Phân biệt mũi taro cắt và mũi taro tạo hình
Mũi taro cắt bóc vật liệu để hình thành ren nên tạo ra phoi. Loại dụng cụ này cần được chọn theo vật liệu, dạng phoi và hướng thoát phoi của lỗ thông hoặc lỗ kín.
Loại tạo hình ép vật liệu chảy dẻo để tạo ren và không sinh phoi. Phương pháp này phù hợp với vật liệu có độ dẻo thích hợp, yêu cầu bôi trơn tốt và đường kính lỗ được kiểm soát chặt. Lỗ dùng cho taro tạo hình thường lớn hơn lỗ dùng cho taro cắt cùng kích thước ren.
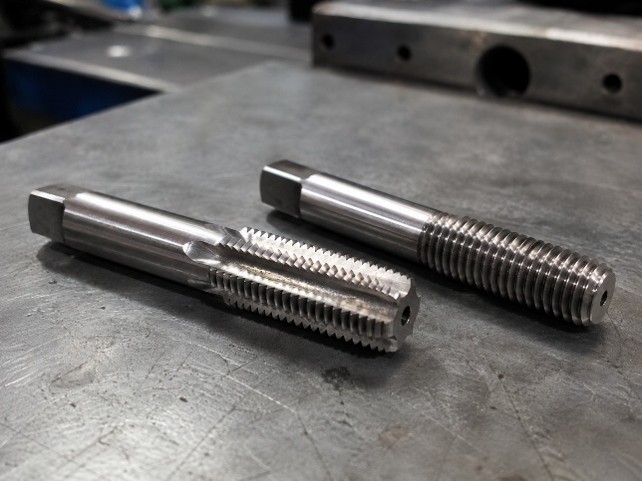
Mũi taro cắt và mũi taro tạo hình
Các loại mũi taro thường dùng
- Taro tay: phù hợp với sửa chữa và gia công số lượng nhỏ.
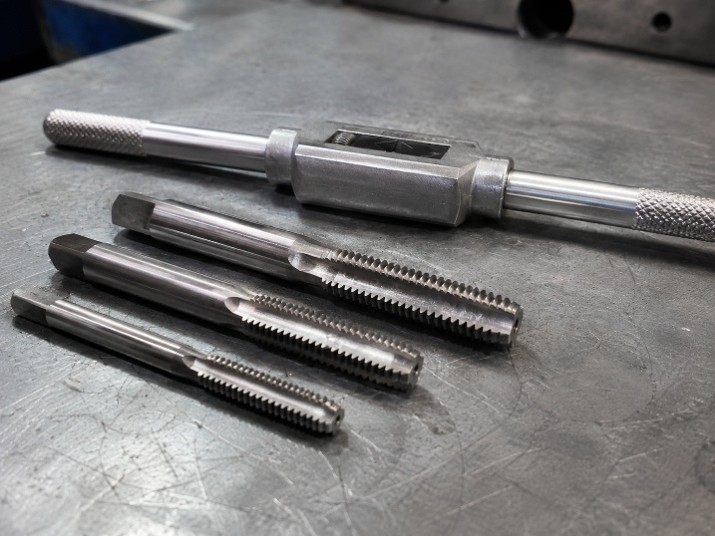
- Taro máy: sử dụng trên máy khoan, máy tiện hoặc trung tâm gia công.
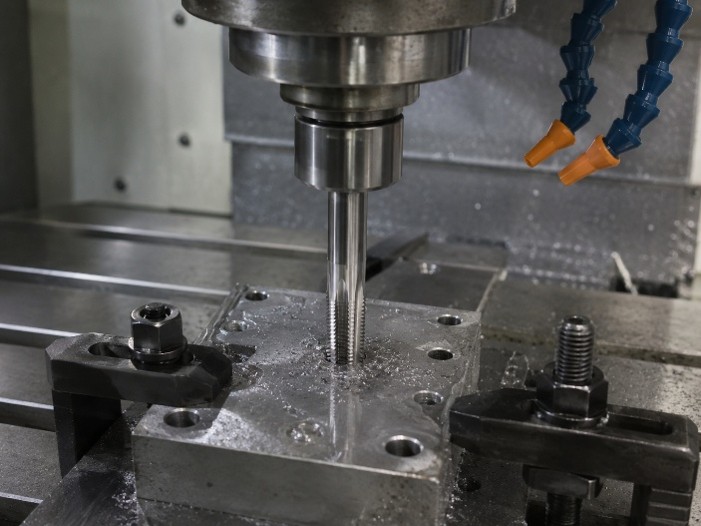
- Taro rãnh thẳng: phù hợp với nhiều nguyên công, đặc biệt là vật liệu tạo phoi ngắn.
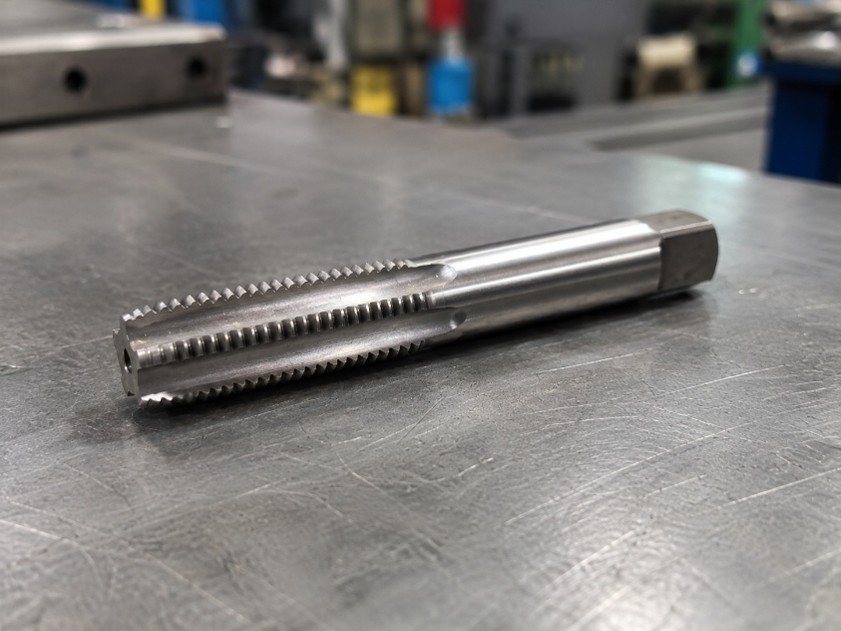
- Taro mũi xoắn: đẩy phoi về phía trước, thường dùng cho lỗ thông.
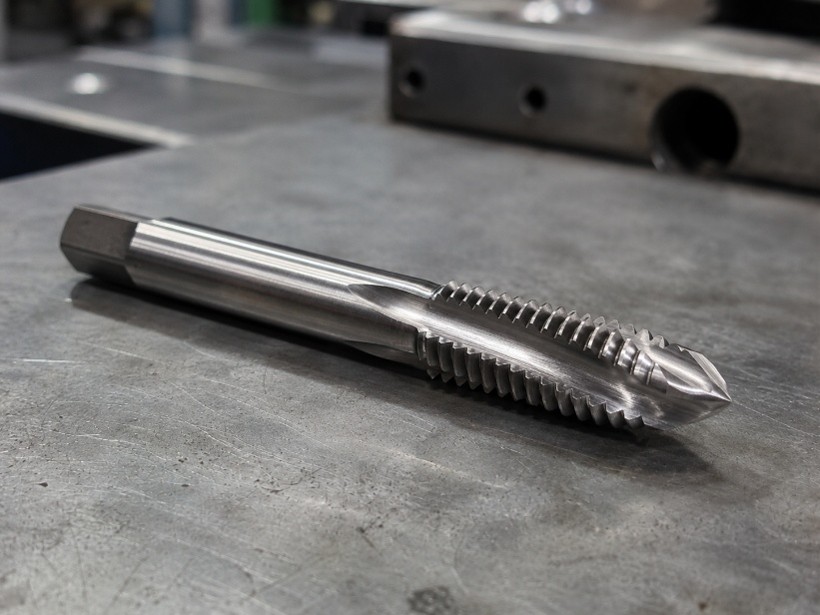
- Taro rãnh xoắn: kéo phoi ra phía miệng lỗ, phù hợp với lỗ kín.
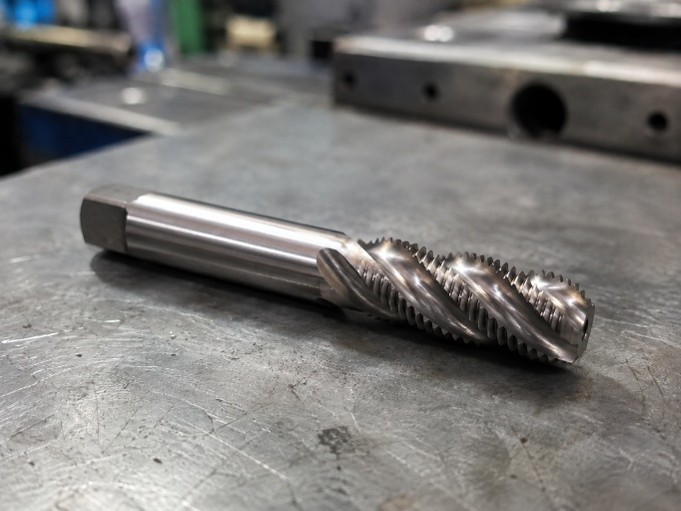
- Taro tạo hình: không sinh phoi, dùng cho vật liệu có khả năng biến dạng dẻo.
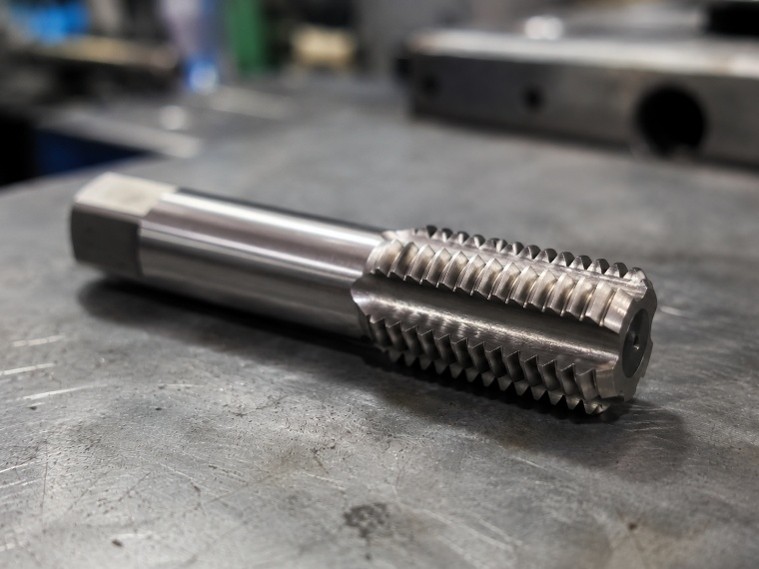
Bảng so sánh các loại mũi taro
| Loại dụng cụ | Hướng xử lý phoi | Ứng dụng chính |
| Taro tay | Ngắt và làm sạch phoi thủ công | Sửa chữa, số lượng nhỏ |
| Taro rãnh thẳng | Phụ thuộc dạng phoi và đoạn vát | Lỗ thông hoặc lỗ kín phù hợp |
| Taro mũi xoắn | Đẩy phoi về phía trước | Lỗ thông |
| Taro rãnh xoắn | Đưa phoi ra khỏi miệng lỗ | Lỗ kín |
| Taro tạo hình | Không tạo phoi | Vật liệu có độ dẻo phù hợp |
Trong thực tế, mũi khoan sắt không phù hợp với mọi loại thép; mũi khoan inox cần hạn chế tích nhiệt và biến cứng bề mặt; mũi khoan hợp kim cần máy cùng hệ thống gá đủ cứng vững. Phối hợp đúng dụng cụ khoan và loại taro giúp kiểm soát kích thước ren, giảm mô-men và hạn chế gãy dụng cụ.
>> Máy mài mũi taro ren trong Taixing Zhizao dòng TX-M12/M36 trang bị động cơ servo và động cơ không chổi than, máy vận hành êm ái, ổn định, tiết kiệm điện và có tuổi thọ cao gấp 3-5 lần so với các động cơ thông thường
Cách chọn mũi khoan để taro đúng kích thước
Muốn mũi taro tạo được ren đúng kích thước, việc chọn mũi khoan phải dựa trên đường kính danh nghĩa, bước ren và phương pháp tạo ren. Mũi khoan quá nhỏ làm mô-men tăng và dễ gãy mũi taro; lỗ quá lớn làm giảm chiều cao ren và khả năng chịu tải của mối ghép.
Dù sử dụng mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim, đường kính lỗ thực tế vẫn phải nằm trong phạm vi phù hợp với loại ren cần gia công.
Các thông số cần xác định trước khi chọn mũi khoan
Trước khi chọn mũi khoan, cần xác định:
- Kích thước ren, ví dụ M8 × 1,25.
- Đường kính danh nghĩa và bước ren.
- Loại mũi taro cắt hoặc tạo hình.
- Lỗ thông hoặc lỗ kín.
- Cấp dung sai và tỷ lệ chiều cao ren yêu cầu.
- Vật liệu mũi khoan và khả năng gia công vật liệu phôi.
Mũi khoan sắt thường được lựa chọn cho thép và kim loại thông dụng; mũi khoan inox cần phù hợp với thép không gỉ; mũi khoan hợp kim cần hệ thống máy và gá kẹp đủ cứng vững.
Công thức tính đường kính mũi khoan trước khi taro
Đối với ren hệ mét bước tiêu chuẩn sử dụng mũi taro cắt, đường kính khoan ban đầu có thể ước tính theo công thức:
d = D − P
Trong đó:
- d: đường kính lỗ khoan, mm.
- D: đường kính danh nghĩa của ren, mm.
- P: bước ren, mm.
Công thức này chỉ cung cấp giá trị gần đúng cho mũi taro cắt. Kết quả phải được làm tròn theo cỡ mũi khoan tiêu chuẩn, tỷ lệ chiều cao ren và dung sai yêu cầu. Không áp dụng trực tiếp công thức cho mũi taro tạo hình.
Ví dụ tính kích thước khoan trước khi taro
- Ren M6 × 1: d = 6 − 1 = 5 mm.
- Ren M8 × 1,25: d = 8 − 1,25 = 6,75 mm, có thể chọn cỡ 6,8 mm.
- Ren M10 × 1,5: d = 10 − 1,5 = 8,5 mm.
- Ren M12 × 1,75: d = 12 − 1,75 = 10,25 mm, thường chọn cỡ 10,2 mm theo bảng áp dụng.
Công thức chỉ xác định đường kính lỗ. Mũi khoan sắt, mũi khoan inox và mũi khoan hợp kim có cùng đường kính vẫn khác nhau về vật liệu phần cắt, hình học lưỡi và điều kiện sử dụng.
>> Máy mài mũi taro Taixing Zhizao dòng TX-Y3 cho phép mài mũi taro trong phạm vi M5 – M20 với góc mài linh hoạt 5°–30°
Bảng chọn mũi khoan cho ren hệ mét thông dụng
Bảng dưới đây áp dụng tham khảo cho mũi taro cắt và ren hệ mét bước tiêu chuẩn:
| Kích thước ren | Bước ren P, mm | Mũi khoan tham khảo, mm |
| M3 | 0,5 | 2,5 |
| M4 | 0,7 | 3,3 |
| M5 | 0,8 | 4,2 |
| M6 | 1,0 | 5,0 |
| M8 | 1,25 | 6,8 |
| M10 | 1,5 | 8,5 |
| M12 | 1,75 | 10,2 |
| M14 | 2,0 | 12,0 |
| M16 | 2,0 | 14,0 |
| M18 | 2,5 | 15,5 |
| M20 | 2,5 | 17,5 |
| M22 | 2,5 | 19,5 |
| M24 | 3,0 | 21,0 |
Các kích thước trên là giá trị khởi đầu thông dụng. Khi ren có bước nhỏ, cấp dung sai chặt hoặc yêu cầu tỷ lệ chiều cao ren riêng, cần tra đúng bảng của nhà sản xuất mũi taro.
>> Máy mài mũi taro Taixing Zhizao dòng TX-Y5C có khả năng mài mũi taro thẳng 3 me, 4 me và tùy chọn 5 me, đáp ứng nhiều nhu cầu gia công ren khác nhau
Chọn đường kính khoan cho mũi taro tạo hình
Mũi taro tạo hình ép vật liệu để hình thành ren nên cần lỗ ban đầu lớn hơn loại taro cắt cùng kích thước danh nghĩa. Đường kính lỗ phải được kiểm soát chặt vì lỗ quá nhỏ làm mô-men tạo hình tăng mạnh, còn lỗ quá lớn làm biên dạng ren không đạt yêu cầu.
Không sử dụng chung bảng của mũi taro cắt cho taro tạo hình. Dù gia công bằng mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim, kích thước cần được tra theo mã dụng cụ, vật liệu phôi và tỷ lệ ren do nhà sản xuất quy định.
Cách xác định chiều sâu khoan đối với lỗ kín
Chiều sâu khoan phải lớn hơn chiều dài ren hữu ích để chừa không gian cho đoạn vát dẫn, phoi và khoảng an toàn ở đáy. Cần tính cả phần côn ở đầu mũi khoan vì đoạn này không tạo ra lỗ có đủ đường kính.
Mũi taro không được chạm đáy lỗ trong quá trình làm việc. Khi lập trình CNC, cần phân biệt chiều sâu ren, chiều sâu phần lỗ đủ đường kính và chiều sâu đến đỉnh côn của lỗ khoan.
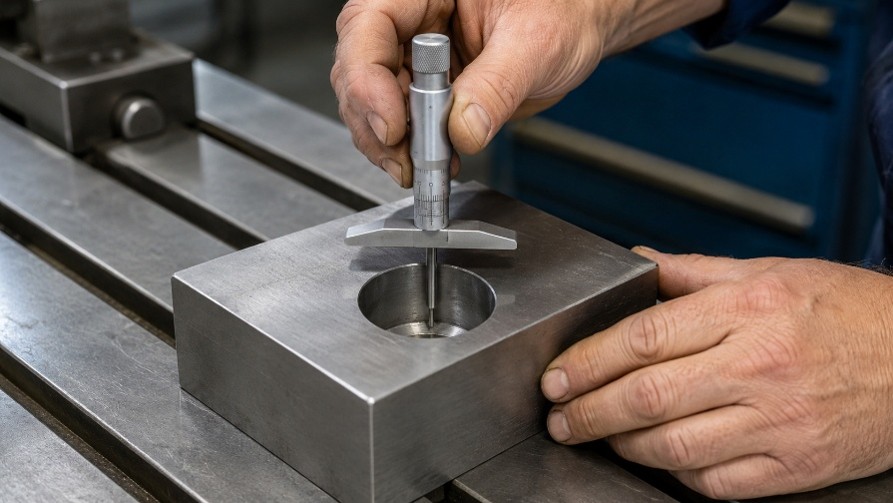
Xác định chiều sâu khoan đối với lỗ kín
Kiểm tra đường kính lỗ thực tế sau khi khoan
Lỗ sau khoan có thể lớn hơn kích thước danh nghĩa do độ đảo, mòn lưỡi, gá lệch hoặc máy thiếu cứng vững. Với mũi khoan sắt, mũi khoan inox hoặc mũi khoan hợp kim, cần kiểm tra lỗ bằng chốt kiểm, dưỡng kiểm hoặc dụng cụ đo phù hợp khi yêu cầu dung sai chặt.
Trước khi đưa mũi taro vào gia công, lỗ cần được làm sạch, kiểm tra chiều sâu và vát nhẹ miệng để hỗ trợ dẫn hướng. Sau khi tạo ren, nên sử dụng dưỡng kiểm ren giới hạn đạt và không đạt nếu chi tiết có yêu cầu kiểm soát kích thước chính xác.
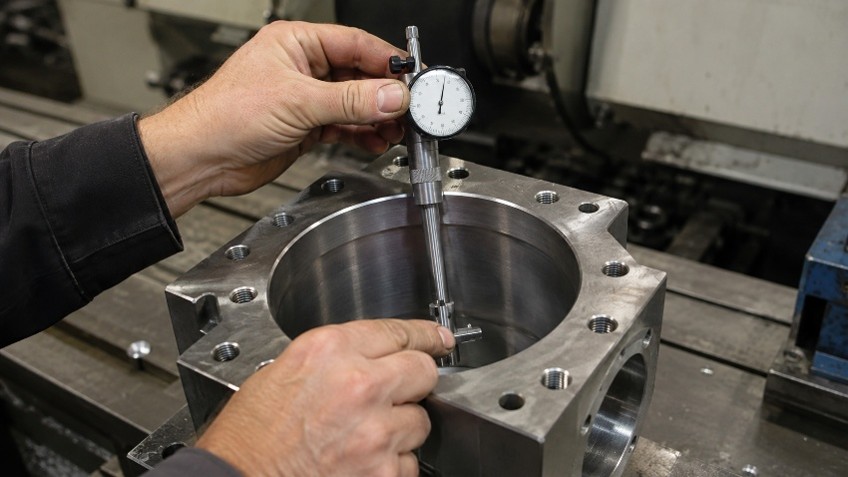
Kiểm tra đường kính lỗ thực tế
>> Máy mài mũi taro xoắn Taixing Zhizao dòng TX-Y6B được thiết kế nhỏ gọn, dễ sử dụng nhưng mang lại hiệu quả mài cao cho nhiều loại mũi ta rô khác nhau
Cách chọn mũi khoan theo vật liệu gia công
Vật liệu phôi quyết định vật liệu phần cắt, hình học lưỡi, lớp phủ và chế độ làm việc của mũi khoan. Việc lựa chọn mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim phải dựa trên loại thép, độ cứng, khả năng tạo phoi và độ cứng vững của máy. Đường kính lỗ đồng thời phải phù hợp với mũi taro được sử dụng.
Nguyên tắc chọn mũi khoan theo vật liệu
Trước khi chọn mũi khoan, cần kiểm tra:
- Mác vật liệu và độ cứng của phôi.
- Lỗ thông hoặc lỗ kín.
- Đường kính và chiều sâu cần gia công.
- Số lượng lỗ và yêu cầu năng suất.
- Công suất, độ đảo trục chính và độ cứng vững của máy.
- Khả năng cấp dung dịch làm mát và thoát phoi.
Tên gọi thương mại chỉ mang tính định hướng. Khả năng gia công thực tế phải được xác định theo vật liệu phần cắt, hình học và dữ liệu sử dụng của từng sản phẩm.
Cách chọn mũi khoan sắt
Mũi khoan sắt là cách gọi phổ biến của dụng cụ dùng để khoan thép cacbon, thép kết cấu và kim loại thông dụng. Phần lớn mũi khoan sắt sử dụng trong xưởng được chế tạo bằng thép gió hoặc thép gió pha coban.
Khi lựa chọn cần lưu ý:
- Mũi khoan sắt bằng thép gió phù hợp với công việc thông dụng và máy có tốc độ trung bình.
- Mũi khoan sắt có lớp phủ phù hợp giúp tăng khả năng chống mài mòn khi khoan số lượng lớn.
- Mũi khoan sắt đã mòn hoặc mài lệch có thể tạo lỗ quá kích thước và làm tăng độ đảo.
Không nên hiểu mũi khoan sắt là dụng cụ có thể gia công mọi loại thép. Khi lỗ được chuẩn bị cho mũi taro, mũi khoan sắt phải tạo được đường kính ổn định, không để ba via lớn hoặc làm lệch tâm lỗ.
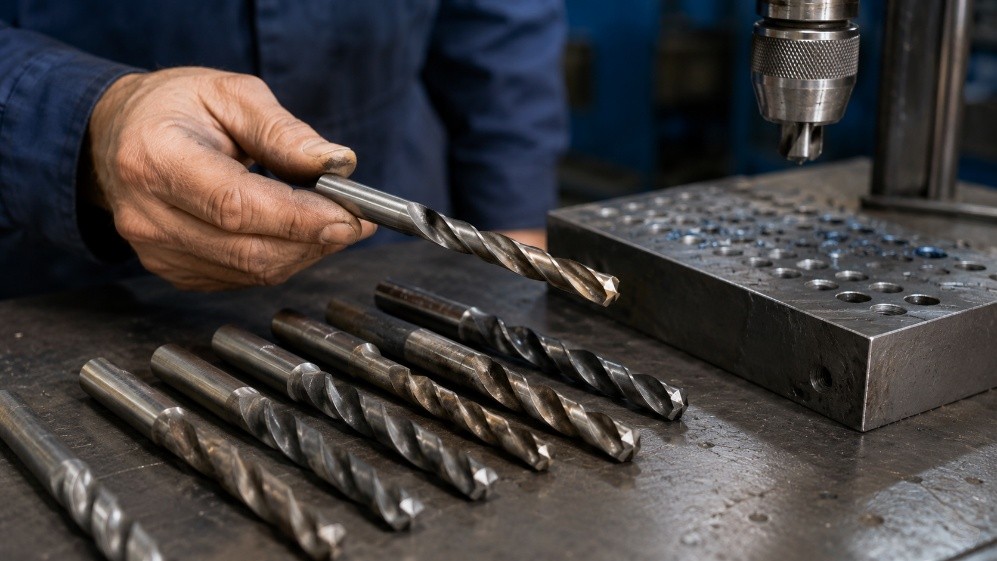
Mũi khoan sắt
Cách chọn mũi khoan inox
Mũi khoan inox cần chịu nhiệt tốt và duy trì lưỡi cắt sắc vì thép không gỉ dẫn nhiệt kém, có độ dẻo cao và dễ biến cứng khi lưỡi dao cọ xát mà không cắt. Mũi khoan inox bằng thép gió pha coban là lựa chọn phổ biến cho nhiều công việc trong xưởng.
Khi sử dụng cần chú ý:
- Mũi khoan inox nên có lưỡi cắt sắc và đầu khoan hỗ trợ tự định tâm.
- Mũi khoan inox phải làm việc với lượng tiến dao đủ để duy trì quá trình cắt, tránh dừng lâu tại một vị trí.
- Mũi khoan inox cần được bôi trơn và làm mát phù hợp để hạn chế tích nhiệt, dính phoi và mòn lưỡi.
Không nên dùng loại đã cùn hoặc chỉ phù hợp với thép mềm để thay cho mũi khoan inox. Trước khi đưa mũi taro vào lỗ, cần kiểm tra hiện tượng biến cứng, ba via và đường kính thực tế do mũi khoan inox tạo ra.
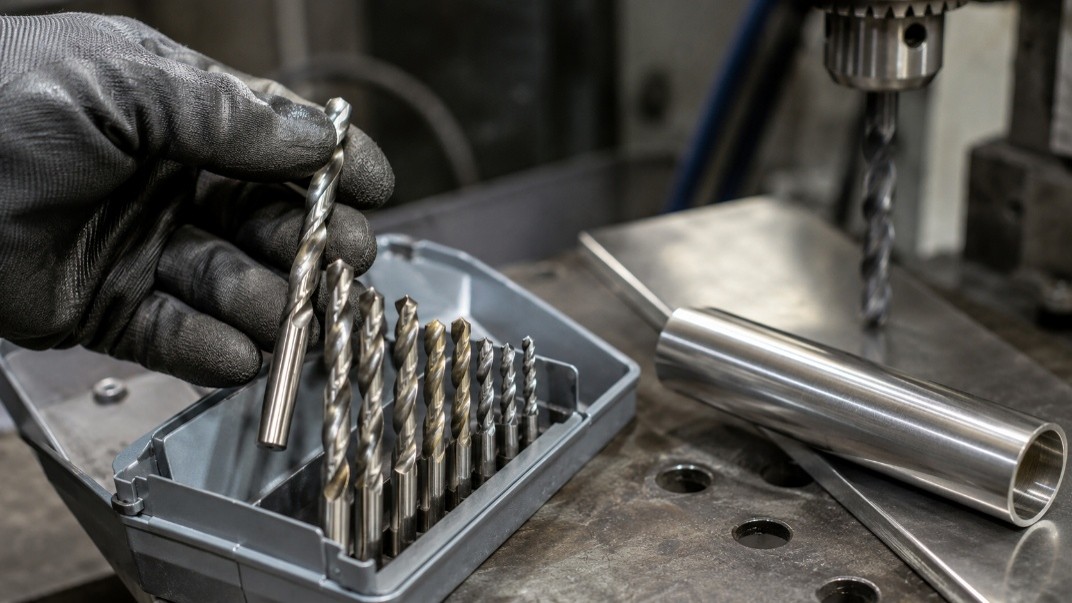
Mũi khoan inox
>> Máy mài mũi taro xoắn Taixing Zhizao dòng TX-Y2 cho phép mài mũi taro trong phạm vi M5 – M20 với góc mài linh hoạt 5°–30°, đáp ứng đa dạng nhu cầu gia công ren
Khi nào nên sử dụng mũi khoan hợp kim?
Mũi khoan hợp kim thường được hiểu là loại có phần cắt bằng hợp kim cứng, gồm dạng nguyên khối hoặc gắn đầu cắt. Mũi khoan hợp kim có độ cứng, khả năng chịu nhiệt và chống mài mòn cao hơn thép gió, phù hợp với sản xuất ổn định hoặc vật liệu khó gia công.
Điều kiện sử dụng gồm:
- Mũi khoan hợp kim cần máy và đồ gá có độ cứng vững cao.
- Mũi khoan hợp kim yêu cầu độ đảo trục chính thấp và đầu kẹp chính xác.
- Mũi khoan hợp kim phải được chọn đúng cấp vật liệu, hình học và phương pháp làm mát theo phôi.
Không nên sử dụng mũi khoan hợp kim trên thiết bị rung, đầu kẹp đảo lớn hoặc điều kiện gá không ổn định vì hợp kim cứng có độ giòn cao. Khi chuẩn bị lỗ cho mũi taro, mũi khoan hợp kim phát huy hiệu quả nếu cần năng suất cao và khả năng duy trì kích thước lỗ ổn định.

Mũi khoan hợp kim
Bảng so sánh mũi khoan sắt, mũi khoan inox và mũi khoan hợp kim
| Loại dụng cụ | Vật liệu phần cắt thường gặp | Phạm vi sử dụng | Yêu cầu thiết bị |
| Mũi khoan sắt | Thép gió, thép gió pha coban | Thép cacbon, thép kết cấu và kim loại thông dụng | Máy khoan hoặc máy công cụ có độ cứng vững phù hợp |
| Mũi khoan inox | Thép gió pha coban, hợp kim cứng phù hợp | Thép không gỉ và vật liệu dẻo, khó thoát nhiệt | Cấp tiến ổn định, bôi trơn và làm mát tốt |
| Mũi khoan hợp kim | Hợp kim cứng nguyên khối hoặc gắn đầu | Sản xuất năng suất cao, vật liệu cứng hoặc có tính mài mòn | Máy CNC, đầu kẹp chính xác và độ đảo thấp |
Mũi khoan sắt phù hợp với nhu cầu phổ thông, mũi khoan inox tập trung vào khả năng cắt thép không gỉ, còn mũi khoan hợp kim phù hợp với điều kiện gia công ổn định và năng suất cao. Việc thay đổi vật liệu dụng cụ không làm thay đổi nguyên tắc chọn cỡ mũi khoan theo kích thước ren và loại mũi taro.
Lưu ý khi chọn dụng cụ khoan trước khi taro
- Với thép thông dụng có thể ưu tiên mũi khoan sắt; với thép không gỉ cần chọn mũi khoan inox; khi sản xuất trên máy cứng vững có thể cân nhắc mũi khoan hợp kim.
- Không dùng mũi khoan sắt đã cùn để thay cho mũi khoan inox; không chọn mũi khoan hợp kim nếu máy hoặc đầu kẹp có độ đảo lớn.
- Dù dùng mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim, cần kiểm tra độ sắc, độ đảo, chiều sâu và khả năng thoát phoi trước khi gia công.
Đường kính mũi khoan phải được xác định riêng theo kích thước ren, bước ren, phương pháp taro và cấp dung sai yêu cầu.
>> Máy mài mũi khoan Taixing Zhizao dòng TX-0.5A là một công cụ đa năng, được thiết kế để mài sắc các mũi khoan siêu nhỏ một cách hiệu quả và chính xác
Cách chọn mũi taro phù hợp với nguyên công
Mũi taro cần được lựa chọn theo dạng lỗ, vật liệu phôi, phương pháp tạo ren, chiều sâu ren và loại máy sử dụng. Đường kính lỗ do mũi khoan tạo ra cũng phải phù hợp với taro cắt hoặc taro tạo hình. Dù sử dụng mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim, vẫn phải chọn đúng kết cấu taro và hướng thoát phoi cho từng nguyên công.
Chọn mũi taro cho lỗ thông
Lỗ thông cho phép phoi đi qua đáy nên thường sử dụng taro mũi xoắn. Phần mũi xoắn đẩy phoi về phía trước, hạn chế phoi tích tụ trong rãnh và cho phép làm việc ổn định ở tốc độ phù hợp.
Taro rãnh thẳng có thể sử dụng khi vật liệu tạo phoi ngắn như gang hoặc khi hình học dụng cụ được thiết kế cho nguyên công cụ thể. Taro tạo hình cũng phù hợp với lỗ thông nếu vật liệu có độ dẻo, đường kính lỗ chính xác và điều kiện bôi trơn đáp ứng yêu cầu.
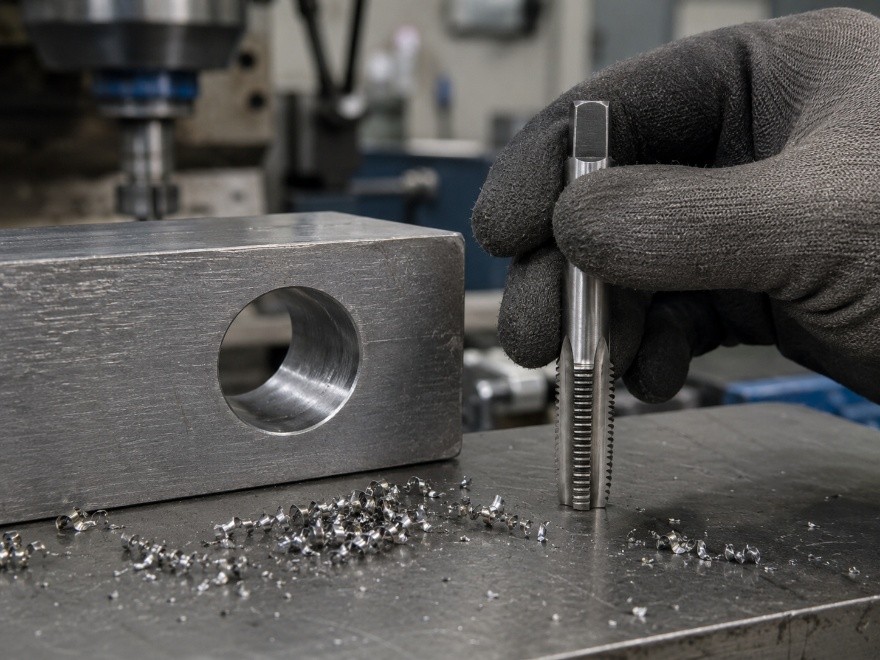
Chọn mũi taro cho lỗ kín
Lỗ kín cần kiểm soát chặt hướng thoát phoi và khoảng trống ở đáy. Taro rãnh xoắn thường được ưu tiên vì rãnh xoắn đưa phoi ngược ra phía miệng lỗ, hạn chế phoi bị nén ở đáy.
Góc xoắn cần được chọn theo vật liệu và chiều sâu ren. Với vật liệu tạo phoi ngắn, taro rãnh thẳng có thể phù hợp hơn. Taro tạo hình không sinh phoi nên có lợi cho một số lỗ kín, nhưng chỉ áp dụng cho vật liệu đủ dẻo và yêu cầu bôi trơn tốt.
Chiều sâu gia công phải chừa đủ không gian cho đoạn vát dẫn và khoảng an toàn ở đáy. Khi tính chiều sâu, cần phân biệt phần lỗ đủ đường kính với phần côn do đầu mũi khoan tạo ra.
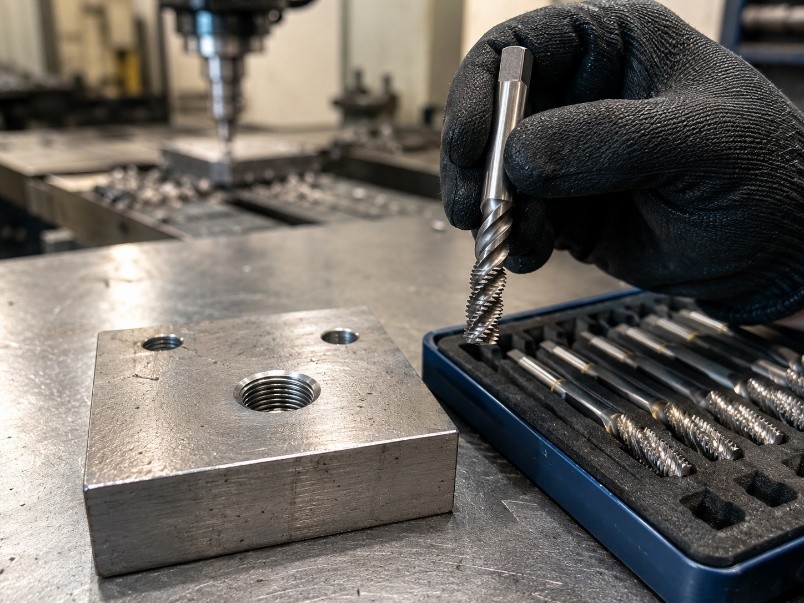
>> Máy mài mũi khoan Taixing Zhizao dòng TX-Z32 thiết kế di động, chính xác và bền bỉ, máy có trọng lượng 29 kg và dễ dàng di chuyển, phù hợp với mọi không gian làm việc
Chọn mũi taro theo vật liệu phôi
Vật liệu phôi ảnh hưởng đến góc cắt, dạng rãnh, vật liệu dụng cụ, lớp phủ và dung dịch gia công:
- Thép cacbon và thép hợp kim thông dụng có thể dùng taro mũi xoắn cho lỗ thông hoặc taro rãnh xoắn cho lỗ kín.
- Thép không gỉ cần lưỡi cắt sắc, khả năng chống dính và thoát phoi tốt vì vật liệu có độ dẻo cao, dẫn nhiệt kém và dễ biến cứng.
- Gang thường tạo phoi vụn nên taro rãnh thẳng là lựa chọn phổ biến.
- Nhôm và hợp kim nhôm cần rãnh thoát phoi thông thoáng, bề mặt ít bám dính và dung dịch bôi trơn phù hợp.
- Vật liệu có độ cứng cao cần dụng cụ chuyên dụng; một số trường hợp nên cân nhắc phương pháp phay ren thay vì taro trực tiếp.
Lỗ trên thép thông dụng thường được chuẩn bị bằng mũi khoan sắt; thép không gỉ cần mũi khoan inox; còn mũi khoan hợp kim phù hợp với sản xuất ổn định hoặc vật liệu khó gia công khi máy đủ cứng vững. Dữ liệu mũi khoan và loại taro phải được đối chiếu theo cùng vật liệu phôi.
Chọn mũi taro tay và mũi taro máy
Taro tay thường được cung cấp theo bộ hai hoặc ba cây để phân chia lượng cắt. Loại này phù hợp với sửa chữa, gia công đơn chiếc và vị trí không thuận tiện để sử dụng máy. Khi thao tác cần giữ dụng cụ vuông góc, bôi trơn và chủ động ngắt phoi.
Taro máy thường hoàn thành ren trong một lần làm việc, có kết cấu rãnh và đoạn vát phù hợp với hướng thoát phoi. Trên máy CNC, tốc độ quay và lượng tiến dao phải được đồng bộ theo bước ren. Đầu kẹp cần hạn chế độ đảo và bù sai lệch dọc trục phù hợp với phương pháp taro của máy.
>> Máy mài mũi khoan Taixing Zhizao dòng TX-G13 là giải pháp tối ưu cho việc mài mũi khoan thép gió (HSS) và mũi khoan luyện kim bột một cách nhanh chóng và chính xác
Chọn vật liệu và lớp phủ cho mũi taro
Thép gió được sử dụng phổ biến nhờ độ dai và khả năng chịu tải tốt. Thép gió pha coban hoặc thép gió luyện kim bột phù hợp hơn với vật liệu khó gia công và điều kiện cần khả năng chịu nhiệt cao. Hợp kim cứng có khả năng chống mài mòn tốt nhưng yêu cầu máy, đầu kẹp và đồ gá có độ cứng vững cao.
Lớp phủ cần được chọn theo vật liệu phôi, tốc độ cắt và loại dung dịch sử dụng. Không nên xác định công dụng chỉ bằng màu sắc lớp phủ. Mã vật liệu, hình học rãnh và dữ liệu cắt phải được kiểm tra theo thông số của nhà sản xuất.
Việc dùng mũi khoan sắt, mũi khoan inox hay mũi khoan hợp kim chỉ giải quyết bước chuẩn bị lỗ. Chất lượng ren còn phụ thuộc vào loại taro, khả năng thoát phoi, độ đồng tâm, bôi trơn và chế độ gia công.
Chọn đúng mũi khoan và mũi taro để bảo đảm chất lượng ren
Lựa chọn đúng đường kính lỗ, loại mũi taro và dụng cụ phù hợp với vật liệu giúp kiểm soát kích thước ren, giảm mô-men và hạn chế gãy dụng cụ. Mũi khoan sắt phù hợp với nhiều loại thép thông dụng, mũi khoan inox đáp ứng đặc tính của thép không gỉ, còn mũi khoan hợp kim phát huy hiệu quả khi máy và hệ thống gá có độ cứng vững cao.
Nếu cần tư vấn lựa chọn dụng cụ hoặc thiết bị gia công khoan, taro phù hợp, hãy liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long. Đội ngũ kỹ thuật sẽ hỗ trợ xác định giải pháp theo vật liệu, kích thước ren, dạng lỗ và yêu cầu sản xuất thực tế.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/