
Tư vấn kĩ thuật
Hướng dẫn cách mài mũi khoan đúng kỹ thuật cho từng loại
Mũi khoan bị cùn làm tăng lực cắt, sinh nhiệt, thoát phoi kém và có thể tạo lỗ sai kích thước. Tuy nhiên, mũi khoan xoắn dùng cho kim loại, mũi khoan bê tông, mũi khoan gỗ, mũi khoan hợp kim, mũi khoan tháp và mũi khoan rút lõi có cấu tạo phần cắt khác nhau nên không thể áp dụng cùng một phương pháp mài. Bài viết dưới đây sẽ hướng dẫn cách mài mũi khoan theo từng loại, từ kiểm tra tình trạng lưỡi, phục hồi góc cắt đến đánh giá chất lượng sau khi mài. Thực hiện cách mài mũi khoan đúng cách giúp khôi phục khả năng cắt, hạn chế rung lệch và kéo dài thời gian sử dụng dụng cụ, đồng thời bảo đảm cách mài mũi khoan chuẩn không làm thay đổi hình dạng hoặc chức năng ban đầu của mũi.
Nguyên tắc mài mũi khoan đúng kỹ thuật
Hướng dẫn cách mài mũi khoan chỉ chính xác khi xác định được vật liệu, kết cấu đầu cắt và hình học ban đầu. Không nên dùng chung một phương pháp vì mài sai có thể khiến mũi chạy lệch, phát nhiệt hoặc tạo lỗ quá kích thước.
Xác định loại mũi khoan
Mũi xoắn bằng thép gió hoặc thép gió coban có thể mài trên máy mài hai đá nếu kiểm soát được góc và độ cân hai lưỡi. Cách mài mũi khoan hợp kim cần đá và đồ gá phù hợp, mũi có lớp phủ có thể phải phủ lại sau khi phục hồi.
Cách mài mũi khoan inox là phục hồi mũi dùng để gia công inox theo hình học ban đầu. Cách mài mũi khoan bê tông, cách mài mũi khoan gỗ, cách mài mũi khoan tháp và cách mài mũi khoan rút lõi phải dựa trên cấu tạo riêng của từng loại.
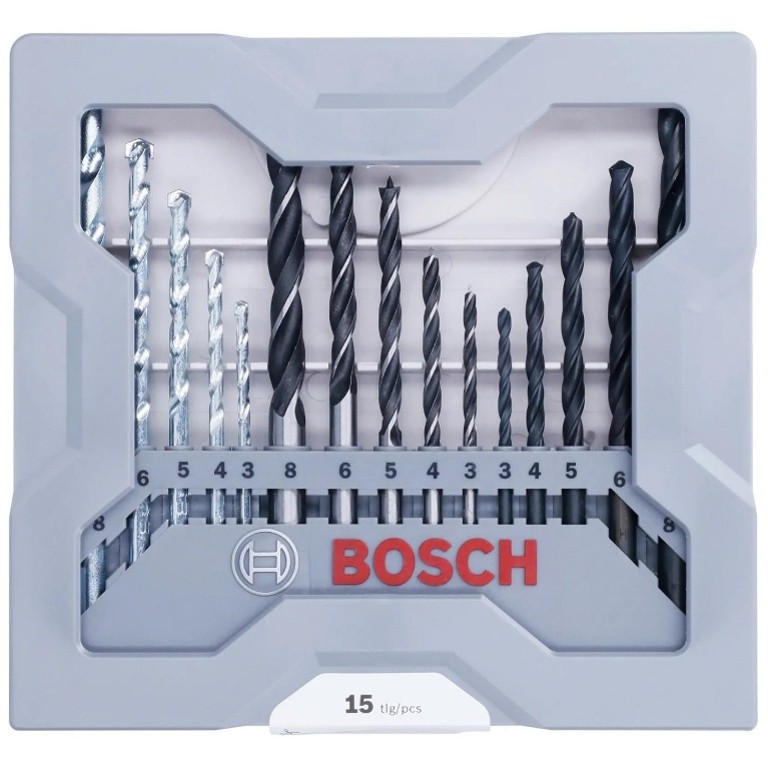
Bộ mũi Bosch gồm ba nhóm mũi khoan gỗ, kim loại và bê tông
Kiểm soát hình học đầu mũi
Cách mài mũi khoan chuẩn cần bảo đảm:
- Góc đỉnh phù hợp với thiết kế và vật liệu gia công, 118° chỉ là góc thông dụng.
- Góc sau thường nằm trong khoảng 6–15°.
- Hai lưỡi cắt chính có chiều dài và độ cao bằng nhau.
- Lưỡi cắt ngang nằm đúng tâm và được mài mỏng cân đối khi cần.
Nếu hai lưỡi không cân, một bên sẽ chịu tải lớn hơn, làm mũi nhanh mòn và khiến lỗ khoan sai kích thước.
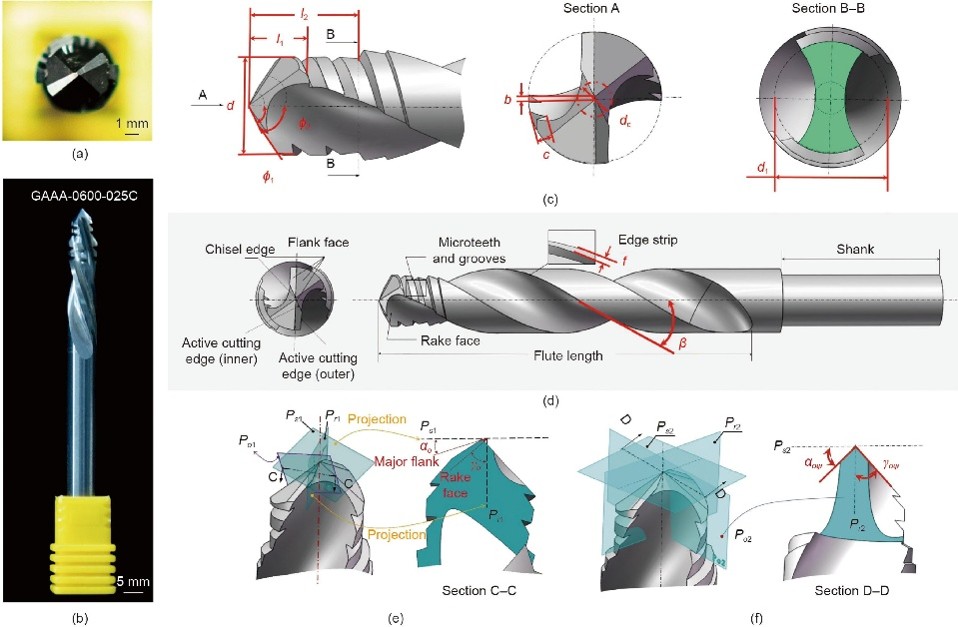
Kiểm tra biên dạng và hình học phần đầu mũi khoan
Chuẩn bị thiết bị và bảo đảm an toàn
Để thực hiện cách mài mũi khoan đúng cách, cần:
- Kiểm tra, sửa phẳng đá mài và điều chỉnh bệ tỳ.
- Chọn đá mài phù hợp với vật liệu phần cắt.
- Mài nhẹ từng khoảng ngắn, không để mũi thép gió chuyển màu xanh.
- Sử dụng dưỡng đo góc, kính bảo hộ và vành chắn đá.
>> Máy mài dao cụ vạn năng Taixing Zhizao dòng TX-600F có thể mài đa dạng dao cụ như dao phay, dao tiện, dao chuốt, dao doa, mũi khoan… nhờ hệ thống phụ kiện tùy chọn.
Hướng dẫn cách mài mũi khoan xoắn dùng cho kim loại
Quy trình này áp dụng chủ yếu cho mũi khoan xoắn bằng thép gió hoặc thép gió chứa coban. Để thực hiện cách mài mũi khoan đúng cách, cần phục hồi hình học ban đầu thay vì mặc định mọi mũi đều sử dụng góc đỉnh 118°.
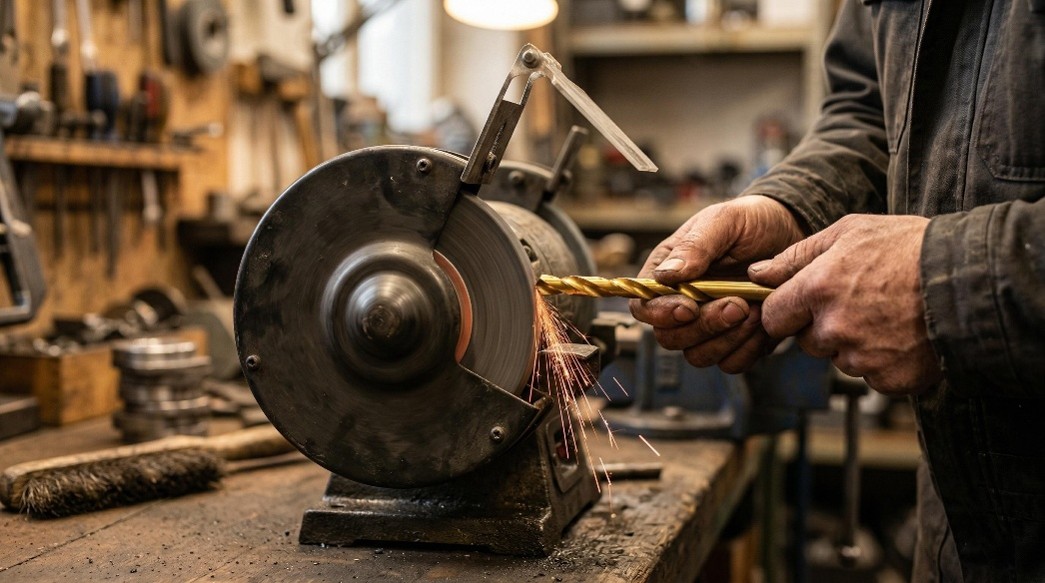
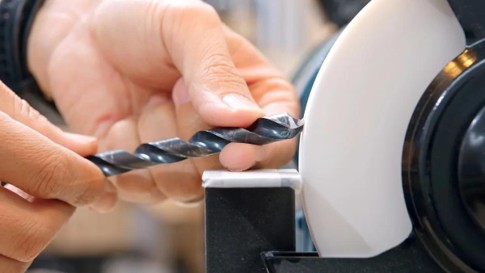
Người thợ mài hai lưỡi cắt của mũi khoan xoắn trên máy mài hai đá
Loại bỏ phần lưỡi bị mòn
Trước khi tạo lại đầu mũi, cần:
- Làm sạch phoi và dầu bám trên mũi khoan.
- Kiểm tra lưỡi cắt chính, góc ngoài và lưỡi cắt ngang.
- Mài bỏ hoàn toàn phần bị cùn, cháy hoặc sứt nhỏ.
- Thay mũi mới nếu thân bị cong, đầu mũi nứt hoặc lưỡi hư hỏng quá sâu.
Mài cân hai lưỡi cắt chính
Giữ lưỡi cắt cần mài nằm ngang, đặt đầu mũi theo một nửa góc đỉnh yêu cầu rồi tiếp xúc nhẹ với đá. Đồng thời xoay mũi và nâng nhẹ phần chuôi để tạo mặt sau dạng côn. Lặp lại thao tác với lưỡi còn lại và thường xuyên kiểm tra bằng dưỡng.
Hai lưỡi phải có cùng góc, chiều dài và độ cao. Không ép mũi quá mạnh hoặc giữ liên tục trên đá vì nhiệt cao có thể làm lưỡi thép gió chuyển màu xanh và giảm độ cứng.
>> Máy mài mũi khoan nòng súng Taixing Zhizao dòng TX-Z5 phù hợp với các xưởng cơ khí có sử dụng mũi khoan lỗ sâu trong gia công chi tiết máy, khuôn mẫu, đồ gá, linh kiện công nghiệp
Tạo góc sau và sửa lưỡi cắt ngang
Góc sau của mũi khoan thường nằm trong khoảng 6–15° tùy đường kính, vật liệu gia công và hình học đầu mũi:
- Góc sau quá nhỏ làm mặt sau cọ vào phôi và khó cắt.
- Góc sau quá lớn làm lưỡi yếu, dễ rung hoặc sứt.
- Lưỡi cắt ngang dài làm tăng lực đẩy khi khoan.
- Khi mài mỏng lưỡi cắt ngang, phải thực hiện cân đối hai bên và không phạm vào lưỡi cắt chính.
Cách mài mũi khoan inox
Cách mài mũi khoan inox là phục hồi mũi dùng để gia công inox theo đúng hình học ban đầu. Nếu mũi được sản xuất với góc đỉnh 135° và đầu tách, cần giữ lại kết cấu đó, không tự chuyển về 118°. Hai lưỡi phải sắc và cân để hạn chế ma sát, phát nhiệt và hiện tượng biến cứng bề mặt phôi.
Mũi có lớp phủ sẽ mất lớp phủ tại vùng được mài. Nếu sử dụng cho sản xuất liên tục, cần cân nhắc phủ lại hoặc gửi phục hồi bằng máy chuyên dụng.
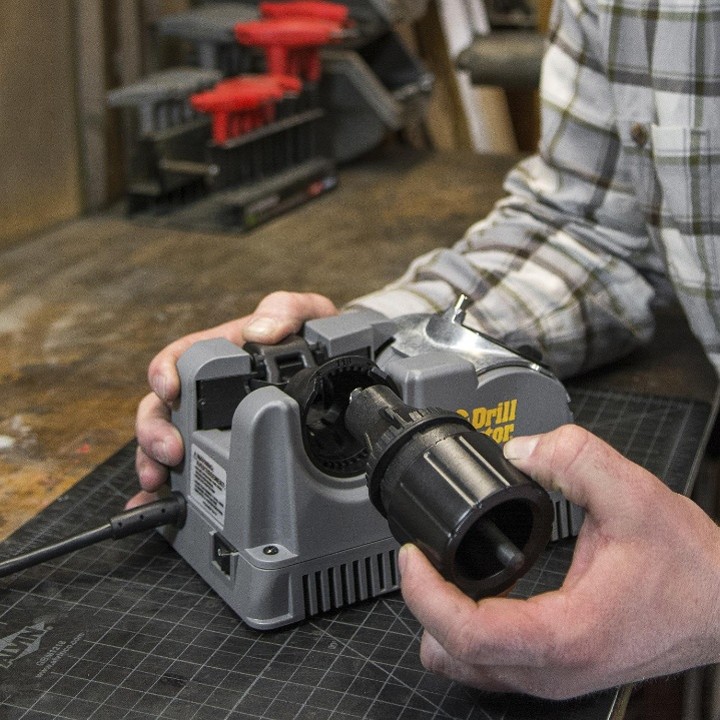
Kiểm tra để bảo đảm cách mài mũi khoan chuẩn
Sau khi mài, cần kiểm tra:
- Góc đỉnh đúng với thiết kế của mũi.
- Hai lưỡi cắt chính bằng nhau.
- Lưỡi cắt ngang nằm đúng tâm.
- Bề mặt mài không có vết cháy, bavia hoặc sứt cạnh.
- Khi khoan thử, hai lưỡi tạo lượng phoi tương đối đều và lỗ không bị lệch tâm.
Nếu lỗ khoan vẫn lớn hơn yêu cầu, cần kiểm tra thêm độ đảo của mũi, đầu kẹp và trục chính thay vì tiếp tục mài đầu mũi.
>> Máy mài mũi khoan Taixing Zhizao dòng TX-0.5A là một công cụ đa năng, được thiết kế để mài sắc các mũi khoan siêu nhỏ một cách hiệu quả và chính xác.
Cách mài mũi khoan bê tông, mũi khoan gỗ và mũi khoan hợp kim
Ba nhóm mũi khoan này có kết cấu đầu cắt khác nhau nên không thể áp dụng quy trình mài mũi xoắn thép gió. Cách mài mũi khoan đúng cách phải giữ được hình học ban đầu, độ cân của các lưỡi và đường kính làm việc.
Cách mài mũi khoan bê tông
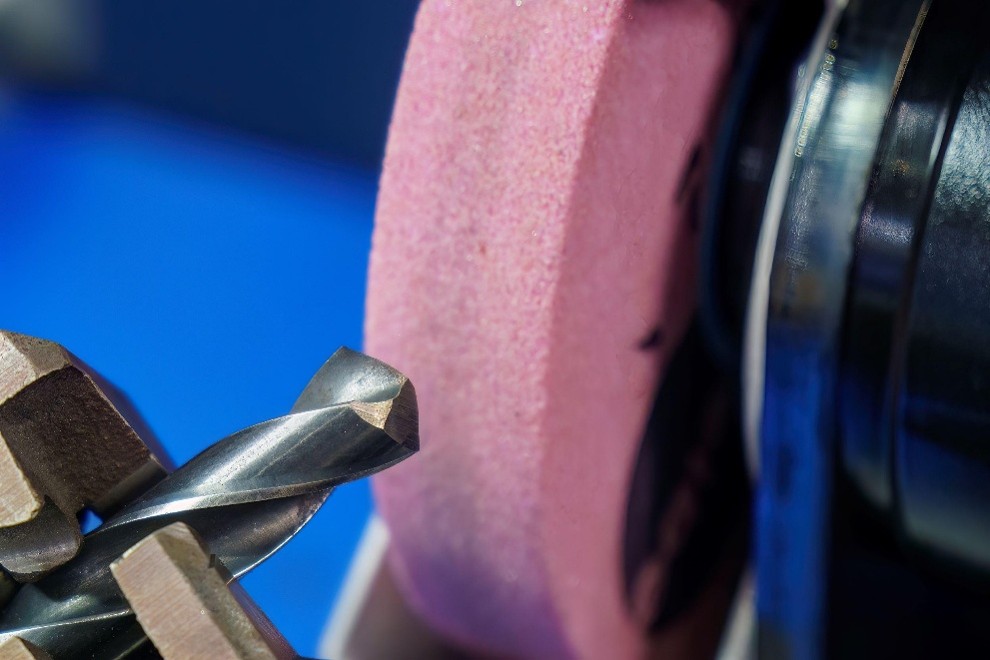
Mũi khoan bê tông thường có mảnh hợp kim cứng tại đầu. Cách mài mũi khoan bê tông phù hợp là sử dụng máy mài chuyên dụng có đá kim cương:
- Kiểm tra mảnh hợp kim, không tiếp tục mài nếu bị nứt hoặc lỏng.
- Gá mũi đúng tâm và căn mảnh hợp kim theo cữ của máy.
- Mài một mặt bằng cách đưa thẳng mũi vào đá, sau đó xoay 180° để mài mặt còn lại.
- Loại bỏ lượng vật liệu bằng nhau ở hai phía và giữ nguyên góc đầu ban đầu.
- Không xoay liên tục như khi mài mũi khoan xoắn.
Mũi bê tông có ba hoặc bốn lưỡi phức tạp nên được phục hồi bằng thiết bị đúng chủng loại hoặc thay mới.
Cách mài mũi khoan gỗ
Trước khi áp dụng cách mài mũi khoan gỗ, cần xác định đúng dạng đầu cắt:
- Mũi xoắn thông thường: thực hiện như mũi thép gió, bảo đảm hai lưỡi cân nhau.
- Mũi định tâm có cựa: mài đúng các mặt cắt ban đầu, giữ đầu định tâm và hai cựa ngoài cùng chiều cao.
- Mũi dẹt: mài đều hai lưỡi chính, bảo toàn đầu định tâm và các cựa cắt mép nếu có.
- Mũi xoắn dẫn vít: dùng giũa mịn hoặc đá mài nhỏ để sửa mặt cắt, không mài mặt ngoài của cựa hoặc ren dẫn hướng.
Không mài vào mặt ngoài xác định đường kính vì lỗ tạo ra có thể nhỏ hơn kích thước danh nghĩa.

Cách mài mũi khoan hợp kim
Cách mài mũi khoan hợp kim phải phân biệt mũi gắn mảnh hợp kim với mũi hợp kim nguyên khối. Cả hai đều cần đá kim cương, đồ gá cứng vững và khả năng kiểm soát chính xác lượng mài:
- Phục hồi đúng góc đỉnh và hình dạng đầu mũi ban đầu.
- Giữ hai lưỡi cùng chiều dài, độ cao và vị trí tâm.
- Chỉ loại bỏ lượng vật liệu cần thiết để hết phần mòn hoặc sứt.
- Làm mát theo đúng hướng dẫn của máy mài.
- Kiểm tra vết nứt và sứt cạnh sau khi mài.
Mũi hợp kim nguyên khối có đường kính nhỏ, lỗ dẫn dung dịch làm mát hoặc hình học nhiều mặt không nên mài bằng máy mài hai đá. Mũi có lớp phủ cũng cần được cân nhắc phủ lại sau khi phục hồi. Đây là giới hạn quan trọng trong hướng dẫn cách mài mũi khoan nhằm bảo đảm độ chính xác và tuổi bền dụng cụ.
>> Máy mài mũi khoan Taixing Zhizao dòng TX-Z26 là giải pháp chuyên nghiệp để mài mũi khoan với độ chính xác và hiệu quả cao.
Cách mài mũi khoan tháp và mũi khoan rút lõi
Mũi khoan tháp và mũi khoan rút lõi có cấu tạo khác mũi khoan xoắn, vì vậy không thể dùng chung một phương pháp mài. Muốn thực hiện cách mài mũi khoan đúng cách, cần xác định đúng vật liệu phần cắt và giữ nguyên hình dạng ban đầu của dụng cụ.
Cách mài mũi khoan tháp
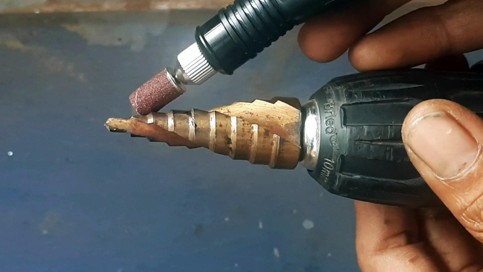
Mũi khoan tháp tạo nhiều đường kính lỗ nhờ các bậc cắt liên tiếp. Cách mài mũi khoan tháp phải bảo toàn đường kính, chiều cao và độ đồng tâm của từng bậc:
- Làm sạch mũi khoan và kiểm tra mức độ mòn, sứt hoặc cháy tại từng lưỡi cắt.
- Gá mũi khoan đúng tâm trên thiết bị mài chuyên dụng.
- Chỉ mài lượng nhỏ trên mặt cắt ban đầu và mài đều giữa các rãnh.
- Không mài vào đường kính ngoài của bậc vì sẽ làm thay đổi kích thước lỗ.
- Kiểm tra độ cân của lưỡi, kích thước từng bậc và tình trạng ba via sau khi mài.
Với mũi phủ lớp chống mài mòn, bị sứt sâu hoặc sai kích thước bậc, nên chuyển đến đơn vị phục hồi dụng cụ. Mài tự do bằng đá mài hai đầu rất dễ làm mất biên dạng và khiến mũi khoan tạo lỗ sai đường kính.
Cách mài mũi khoan rút lõi kim cương
Đối với mũi rút lõi kim cương dùng cho bê tông hoặc đá, quá trình làm sắc không phải mài từng răng. Khi mũi bị lì, các hạt kim cương đã bị lớp liên kết kim loại che phủ và cần được làm lộ trở lại.
Cách mài mũi khoan rút lõi được thực hiện như sau:
- Kiểm tra vành cắt, thân ống và vị trí liên kết của các đoạn kim cương.
- Sử dụng tấm hoặc khối làm sắc có độ mài mòn phù hợp do nhà sản xuất khuyến nghị.
- Cho mũi khoan làm việc ổn định trên vật liệu làm sắc với lực tiến vừa phải.
- Cấp nước đúng yêu cầu đối với mũi khoan ướt, mũi khoan khô phải thực hiện theo hướng dẫn riêng.
- Dừng kiểm tra sau từng khoảng ngắn và chỉ tiếp tục đến khi khả năng cắt được phục hồi.
Không tiếp tục sử dụng nếu đoạn kim cương bị nứt, lỏng, mất một phần hoặc thân ống biến dạng. Những hư hỏng này cần được phục hồi chuyên nghiệp hoặc thay mũi mới.
Kiểm tra và xử lý lỗi sau khi mài mũi khoan
Sau khi mài, chưa nên đưa mũi khoan vào gia công chi tiết chính ngay. Một cách mài mũi khoan chuẩn chỉ được xác nhận khi hình học lưỡi cắt đạt yêu cầu và mũi khoan tạo được lỗ đúng kích thước trên phôi thử.
Các bước kiểm tra sau khi mài
- Làm sạch bụi mài, ba via và dung dịch làm nguội còn bám trên mũi.
- Kiểm tra hai lưỡi cắt chính có cùng chiều dài, cùng độ cao và đối xứng qua tâm hay không.
- Quan sát góc đỉnh, góc sau và lưỡi ngang, lưỡi ngang phải nằm gần tâm, không lệch rõ về một phía.
- Kiểm tra bề mặt cắt, không để lại vết nứt, mẻ, cháy màu hoặc cạnh cuộn.
- Gá mũi khoan vào đầu kẹp và kiểm tra độ đảo tại phần dẫn hướng gần đầu mũi.
- Khoan thử trên vật liệu tương đương phôi thực tế với tốc độ, lượng tiến dao và phương pháp làm nguội phù hợp.
- Quan sát phoi thoát ra từ hai rãnh, lực tiến, tiếng rung và nhiệt độ mũi khoan, sau đó đo đường kính và độ tròn của lỗ bằng dụng cụ phù hợp.
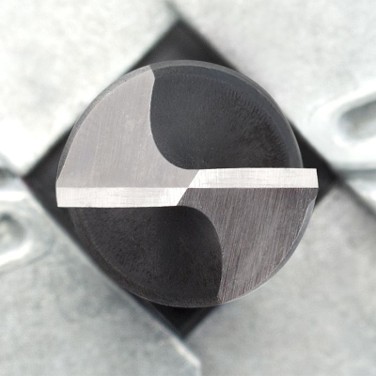
Trực diện đầu mũi sau khi mài, dùng kiểm tra hai lưỡi cắt có chiều rộng bằng nhau và giao gần đúng tâm mũi hay không.
>> Máy mài mũi taro Taixing Zhizao dòng TX-Y5C được thiết kế đơn giản, gọn nhẹ, dễ sử dụng và di chuyển, phù hợp cho các xưởng cơ khí.
Nhận biết và xử lý các lỗi thường gặp
- Lỗ khoan lớn hơn kích thước hoặc bị ôvan: Hai lưỡi cắt không đều, lưỡi ngang lệch tâm hoặc mũi bị đảo. Cần mài lại đối xứng và kiểm tra đầu kẹp.
- Mũi khoan kéo lệch sang một phía: Chiều dài hoặc góc của hai lưỡi cắt khác nhau. Mài lại lưỡi dài hơn đến khi hai bên cân bằng.
- Lực tiến lớn, mũi nóng nhưng tạo ít phoi: Góc sau quá nhỏ hoặc lưỡi chưa đủ sắc. Cần phục hồi mặt sau mà không làm yếu mép cắt.
- Mũi rung hoặc nhanh mẻ: Góc sau quá lớn, cạnh cắt quá mỏng hoặc hệ thống gá thiếu cứng vững. Mài lại góc sau và kiểm tra gá đặt.
- Phoi chỉ thoát mạnh ở một rãnh: Một lưỡi đang chịu phần lớn tải cắt. Cần kiểm tra lại chiều dài, độ cao và góc của hai lưỡi.
- Lưỡi xuất hiện màu cháy: Quá trình mài đã tạo nhiệt quá cao. Với mũi thép gió, phải loại bỏ hết vùng bị ảnh hưởng nhiệt nếu chiều dài cho phép, mũi hợp kim có vết nứt cần ngừng sử dụng.
Đối với mũi khoan tháp, phải kiểm tra thêm đường kính và chiều cao của từng bậc. Với mũi khoan rút lõi kim cương, cần kiểm tra độ chắc chắn của các đoạn cắt và mức độ lộ hạt kim cương. Không tiếp tục sử dụng nếu đoạn cắt bị nứt, lỏng hoặc mất một phần.
Bước kiểm tra cuối cùng giúp hướng dẫn cách mài mũi khoan không dừng ở việc tạo lại hình dạng lưỡi cắt. Cách mài mũi khoan đúng cách phải bảo đảm mũi cắt cân bằng, thoát phoi ổn định và tạo được lỗ đạt yêu cầu trước khi đưa vào sản xuất.
Mài đúng kỹ thuật để duy trì chất lượng lỗ khoan
Cách mài mũi khoan đúng cách phải phù hợp với vật liệu, kết cấu và hình dạng lưỡi cắt của từng loại mũi. Sau khi mài, cần kiểm tra độ đối xứng, góc cắt, độ đảo và chất lượng lỗ thử trước khi đưa dụng cụ vào gia công chính thức, những mũi bị nứt, cháy hoặc sứt mẻ nghiêm trọng nên được phục hồi chuyên nghiệp hoặc thay mới. Hy vọng hướng dẫn cách mài mũi khoan trên đây sẽ giúp xưởng thực hiện đúng quy trình, kéo dài tuổi thọ dụng cụ và hạn chế lỗi gia công. Nếu cần lựa chọn máy khoan hoặc xây dựng giải pháp gia công phù hợp với vật liệu, đường kính lỗ và sản lượng thực tế, hãy liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long để được tư vấn kỹ thuật chi tiết.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/