
Tư vấn kĩ thuật
Dao tiện CNC là gì? Các loại dao tiện và mảnh dao tiện thường gặp
Dao tiện CNC được sử dụng để tiện ngoài, tiện mặt đầu, tiện lỗ, tiện rãnh, cắt đứt, tiện ren và gia công biên dạng trên máy tiện CNC. Mỗi loại dao tiện có kết cấu, phạm vi làm việc và yêu cầu lắp mảnh dao riêng. Bài viết sẽ giúp làm rõ dao tiện CNC là gì, các loại mảnh dao tiện thường gặp và cách lựa chọn dao tiện lỗ trong, dao tiện rãnh ngoài, dao tiện rãnh trong phù hợp với nguyên công, vật liệu phôi và điều kiện gia công thực tế.
Dao tiện CNC là gì?
Dao tiện CNC là dụng cụ cắt được lắp trên máy tiện CNC để bóc vật liệu khỏi phôi đang quay. Phôi thực hiện chuyển động quay chính, còn dao thường không quay mà dịch chuyển theo các trục điều khiển để tạo mặt trụ, mặt đầu, bậc, côn, rãnh, ren hoặc biên dạng theo chương trình.
Dao tiện CNC không phải một họ dụng cụ riêng mà là tên gọi chung của các loại dao tiện sử dụng trên máy CNC. Tùy nguyên công, hệ thống dụng cụ có thể gồm dao tiện ngoài, dao tiện mặt đầu, dao tiện lỗ trong, dao tiện rãnh ngoài, dao tiện rãnh trong, dao cắt đứt và dao tiện ren.
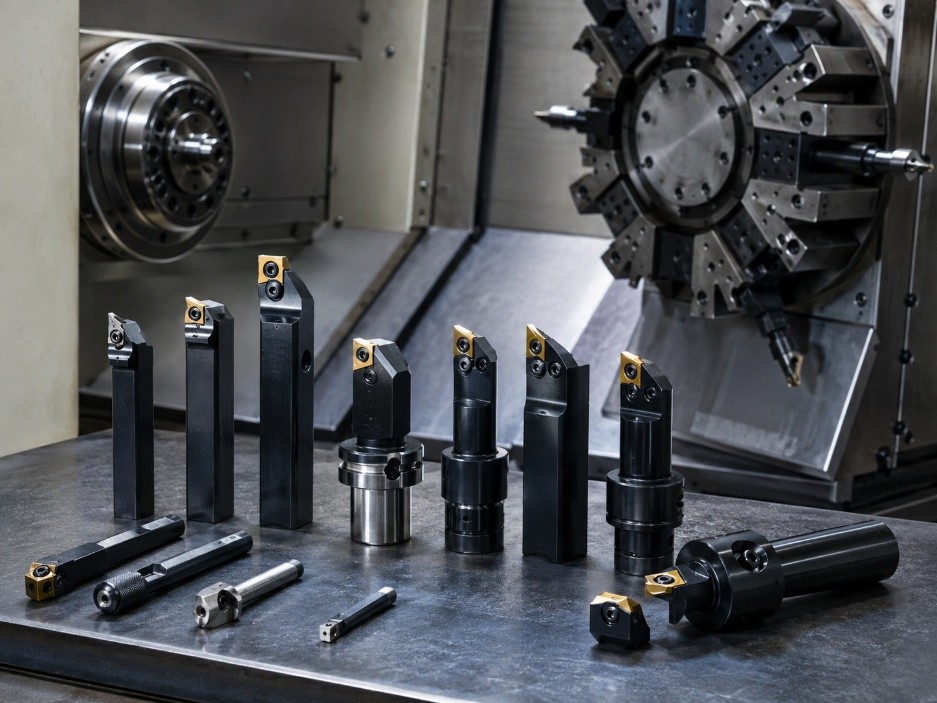
Dao tiện CNC
Mũi khoan, mũi doa và mũi tarô có thể được lắp trên máy tiện CNC nhưng không thuộc nhóm dao tiện. Dụng cụ khía nhám cũng không bóc vật liệu theo nguyên lý tiện thông thường mà làm biến dạng bề mặt bằng con lăn.
Cấu tạo của hệ thống dao tiện CNC
Hệ thống dao tiện hiện đại thường gồm cán dao, mảnh dao tiện và cơ cấu kẹp. Cán dao có nhiệm vụ định vị mảnh và truyền lực cắt tới đài dao. Mảnh dao trực tiếp tạo lưỡi cắt, có thể đảo cạnh hoặc thay mới khi bị mòn.
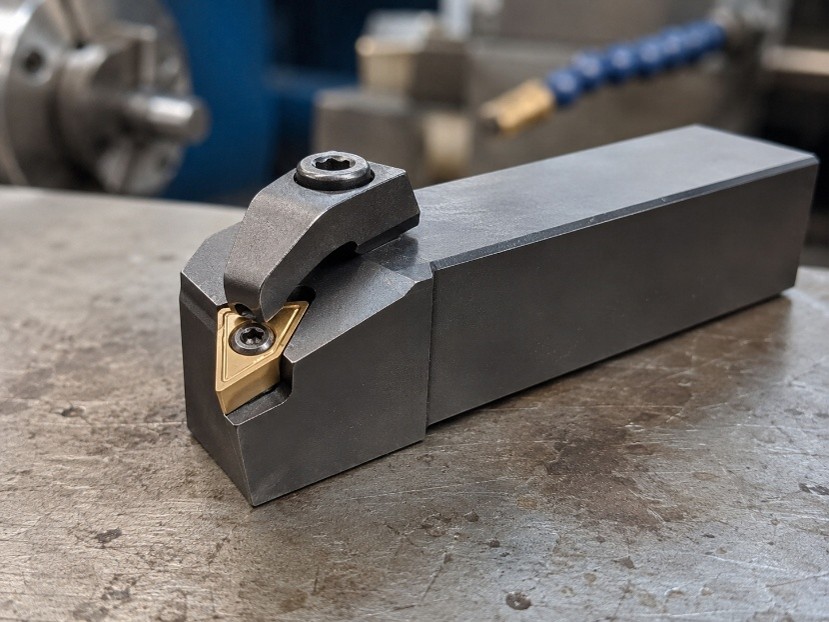
Cán dao, mảnh dao tiện và cơ cấu kẹp
Phần cắt gồm mặt trước, mặt sau, lưỡi cắt chính, lưỡi cắt phụ và mũi dao. Hình dạng mảnh, bán kính mũi và rãnh bẻ phoi ảnh hưởng đến lực cắt, khả năng thoát phoi, độ bền lưỡi và chất lượng bề mặt.
Dao tiện lỗ trong thường sử dụng cán tròn để đưa lưỡi cắt vào lỗ. Dao tiện rãnh ngoài và dao tiện rãnh trong cần được lựa chọn theo chiều rộng, chiều sâu rãnh, không gian tiếp cận và khả năng thoát phoi.
Phân loại dao tiện theo kết cấu và vật liệu
Dao tiện có thể được chia thành:
- Dao thép gió nguyên khối, có thể mài và tạo hình lại.
- Dao hợp kim hàn, có phần cắt hợp kim cứng gắn với thân dao.
- Cán dao lắp mảnh hợp kim, được sử dụng phổ biến trên máy tiện CNC.
- Dao nguyên khối hoặc cán dao chuyên dụng cho lỗ nhỏ, rãnh hẹp và vị trí khó tiếp cận.
Việc chọn dao tiện CNC cần dựa trên nguyên công, vật liệu phôi, độ cứng, yêu cầu bề mặt và khả năng của máy, không chỉ dựa vào hình dạng hoặc mã mảnh dao.
>> Xem ngay Máy mài dao tiện Taixing Zhizao dòng TX-M3
Các loại dao tiện CNC thường gặp theo công dụng
Các loại dao tiện CNC được phân loại chủ yếu theo bề mặt và nguyên công cần thực hiện. Một cán dao có thể gia công nhiều bề mặt nếu hình dạng mảnh, góc vào dao và khả năng tiếp cận phù hợp. Tuy nhiên, dao chuyên dụng vẫn cần thiết đối với tiện lỗ, tiện rãnh, cắt đứt và tiện ren.
Dao tiện ngoài
Dao tiện ngoài dùng để gia công mặt trụ, bậc, vai, côn, mép vát và biên dạng phía ngoài chi tiết. Tùy hướng chạy dao, có thể lựa chọn dao phải, dao trái hoặc dao trung tính. Mảnh dao phải bảo đảm góc mũi, độ bền lưỡi và khả năng tiếp cận bề mặt cần tiện.
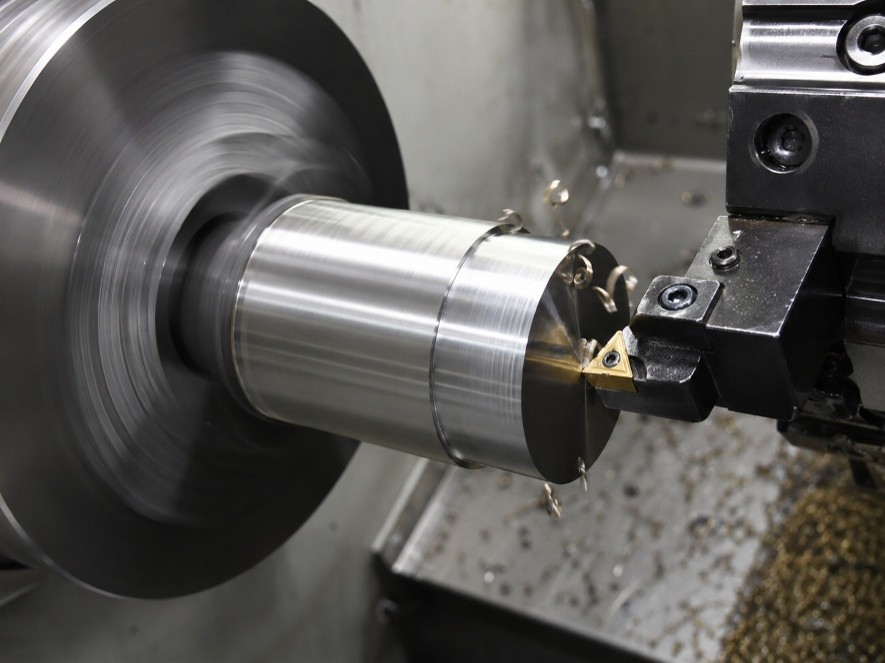
Dao tiện ngoài
Dao tiện mặt đầu
Dao tiện mặt đầu gia công bề mặt vuông góc với trục quay của phôi. Một số dao tiện ngoài có thể đồng thời tiện mặt đầu nếu góc vào và khoảng hở cho phép. Khi dao tiến về tâm, tốc độ cắt thực tế giảm theo đường kính nên cần kiểm soát tốc độ trục chính phù hợp.
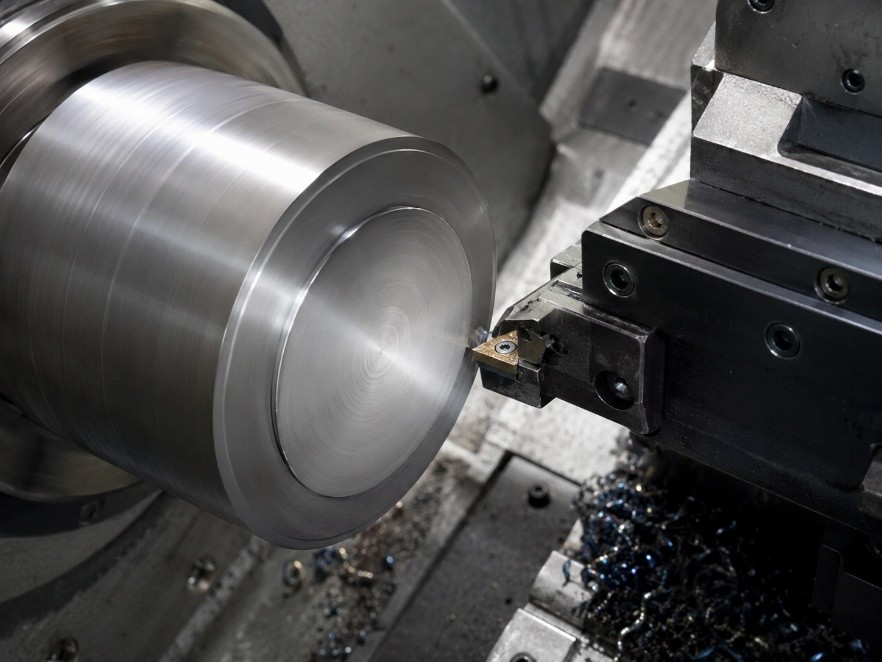
Dao tiện mặt đầu
Dao tiện lỗ trong
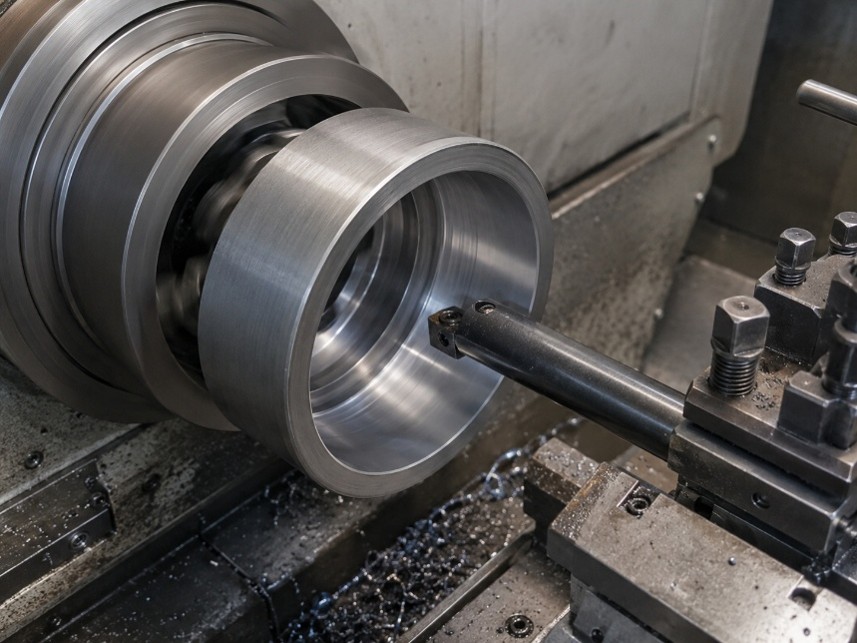
Dao tiện lỗ trong, còn được gọi là dao tiện lỗ hoặc cán dao tiện lỗ, dùng để gia công mặt trụ trong, bậc lỗ, côn trong, mặt đầu trong và biên dạng bên trong lỗ. Dụng cụ chỉ làm việc sau khi phôi đã có lỗ ban đầu.
Độ ổn định của dao tiện lỗ trong phụ thuộc nhiều vào đường kính cán và chiều nhô. Nên sử dụng cán có đường kính lớn nhất mà không gian lỗ cho phép và giữ chiều nhô ngắn để hạn chế độ võng, rung động và sai lệch kích thước.
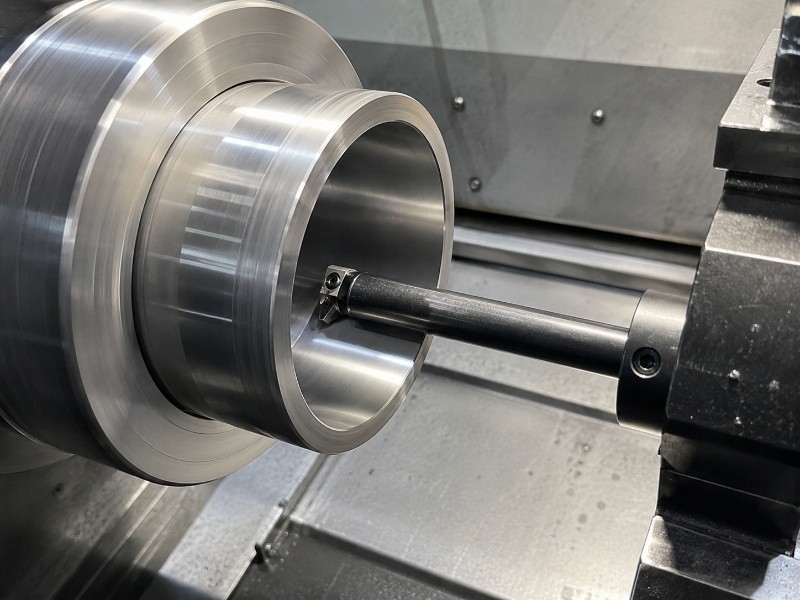
Dao tiện lỗ trong
>> Đừng bỏ qua Máy mài dao tiện Taixing Zhizao dòng TX-M4 được nhiều nhà xưởng tin dùng sử dụng
Dao tiện rãnh ngoài
Dao tiện rãnh ngoài dùng để tạo rãnh trên mặt trụ ngoài của chi tiết. Mảnh dao thường tiến theo phương hướng tâm; chiều rộng mảnh, chiều sâu rãnh và hình dạng hai thành rãnh phải phù hợp với bản vẽ.
Dao tiện rãnh ngoài có thể gia công một lần theo chiều rộng mảnh hoặc mở rộng rãnh bằng nhiều đường chạy dao nếu hệ thống dụng cụ cho phép. Cần kiểm soát thoát phoi để tránh phoi mắc trong rãnh và làm hỏng bề mặt.
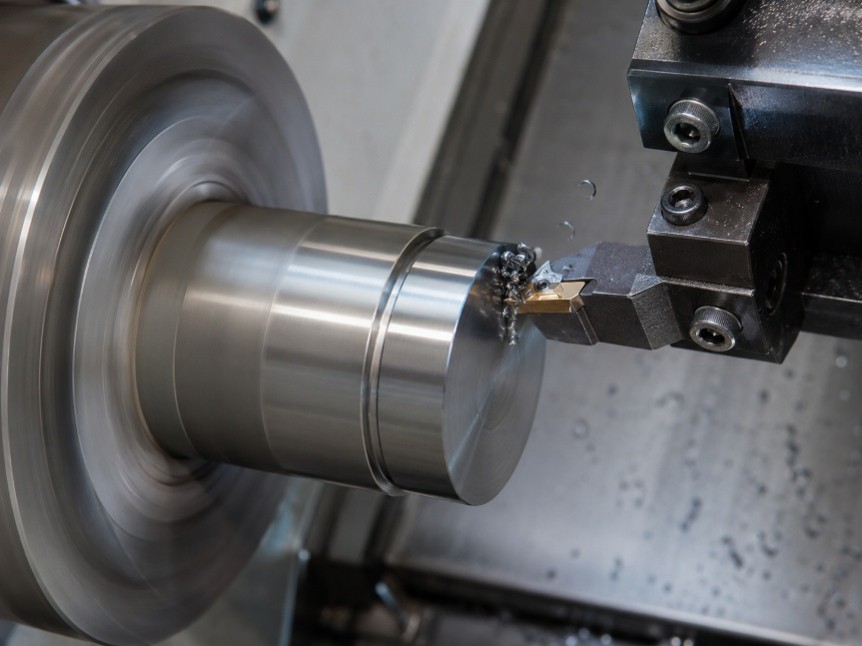
Dao tiện rãnh ngoài
Dao tiện rãnh trong
Dao tiện rãnh trong được dùng để tạo rãnh vòng, rãnh lắp vòng chặn hoặc rãnh làm kín bên trong lỗ. So với dao tiện rãnh ngoài, loại dao này bị giới hạn nhiều hơn bởi đường kính lỗ, chiều sâu tiếp cận và không gian thoát phoi.
Khi lựa chọn dao tiện rãnh trong, cần kiểm tra đường kính gia công tối thiểu, chiều dài cán và vị trí lưỡi cắt. Cán dao quá nhỏ hoặc nhô quá dài dễ gây rung, làm sai chiều rộng và độ sâu rãnh.

Dao tiện rãnh trong
Dao tiện cắt đứt
Dao cắt đứt có hình dạng gần với dao tiện rãnh ngoài nhưng được thiết kế để tiến sâu đến tâm phôi, tách chi tiết khỏi thanh vật liệu. Cán dao phải được lắp vuông góc với trục phôi, chiều nhô vừa đủ và lưỡi cắt đặt đúng tâm để giảm nguy cơ kẹt dao.
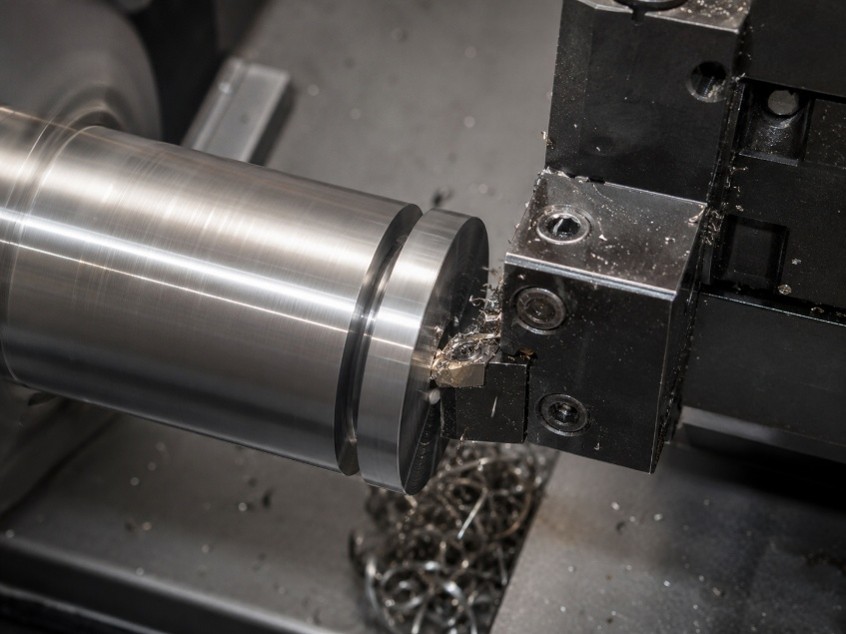
Dao tiện cắt đứt
>> Máy mài mũi dao phay Taixing Zhizao TX-X7 là thiết bị chuyên dụng được thiết kế để mài cạnh bên của dao phay xoắn ốc với độ chính xác và ổn định vượt trội.
Dao tiện ren ngoài và ren trong
Dao tiện ren tạo biên dạng ren bằng chuyển động phối hợp giữa dao và vòng quay của phôi. Dụng cụ được chia thành dao tiện ren ngoài và dao tiện ren trong, đồng thời phải phù hợp với hệ ren, bước ren và góc biên dạng.
Mảnh tiện ren toàn biên dạng tạo cả đỉnh và chân ren theo một bước ren xác định. Mảnh bán biên dạng có thể dùng cho nhiều bước ren trong một phạm vi nhưng thường cần chuẩn bị chính xác đường kính trước khi tiện.
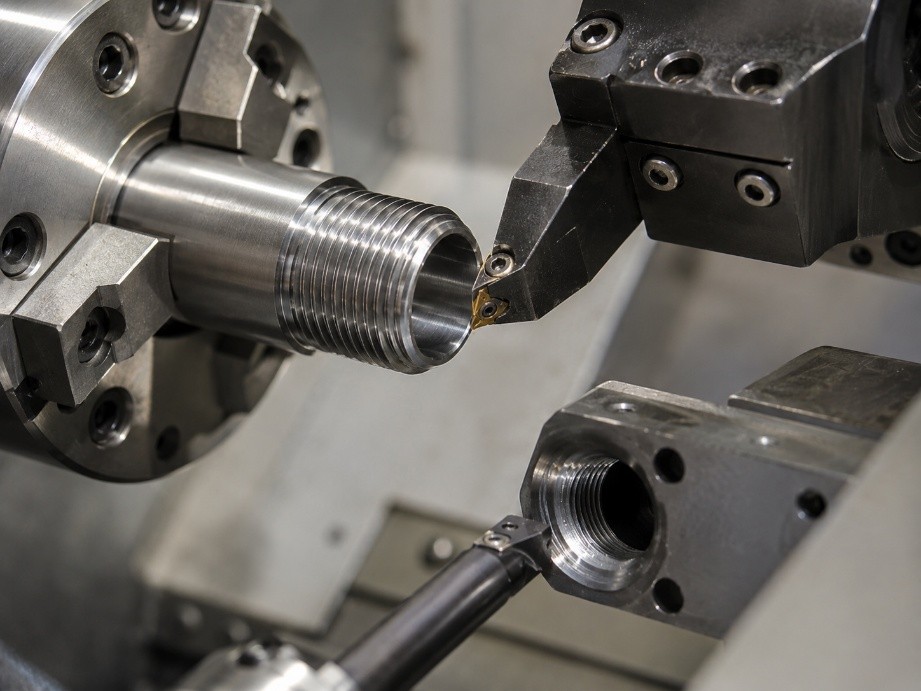
Dao tiện ren ngoài và ren trong
Dao tiện định hình và tiện biên dạng
Dao tiện biên dạng sử dụng đường chạy dao được lập trình để gia công cung tròn, mặt côn và các bề mặt chuyển tiếp. Mảnh có góc mũi nhỏ như 55 hoặc 35 độ thường tiếp cận biên dạng thuận lợi hơn nhưng lưỡi cắt yếu hơn mảnh có góc mũi lớn.
Dao tiện định hình có lưỡi cắt mang sẵn hình dạng cần tạo và thường tiến trực tiếp vào phôi. Do chiều dài lưỡi tham gia cắt có thể lớn, dụng cụ này đòi hỏi hệ thống gá đủ cứng vững để hạn chế rung động.
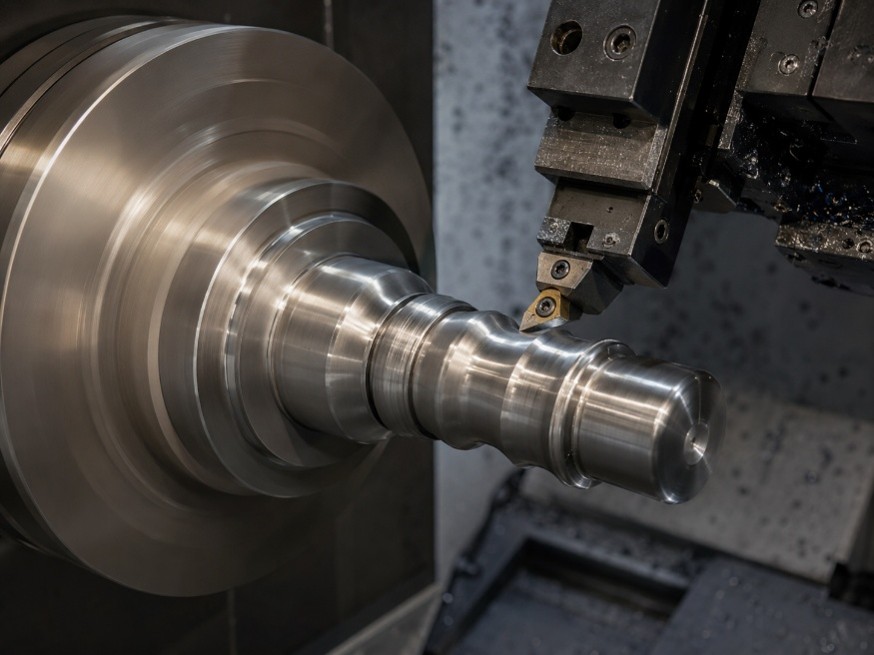
Dao tiện định hình và tiện biên dạng
Dao dùng cho tiện thô và tiện tinh
Dao tiện thô cần lưỡi cắt khỏe, mảnh có kích thước phù hợp với chiều sâu cắt và lượng chạy dao lớn. Dao tiện tinh ưu tiên lực cắt thấp, khả năng kiểm soát phoi và bán kính mũi phù hợp với yêu cầu bề mặt.
Tiện thô và tiện tinh là cách phân nhóm theo điều kiện sử dụng, không phải hai kết cấu dao tiện CNC hoàn toàn tách biệt. Cùng một hình dạng mảnh có thể có các rãnh bẻ phoi và vật liệu mảnh khác nhau cho phá thô, gia công trung bình hoặc tiện tinh.
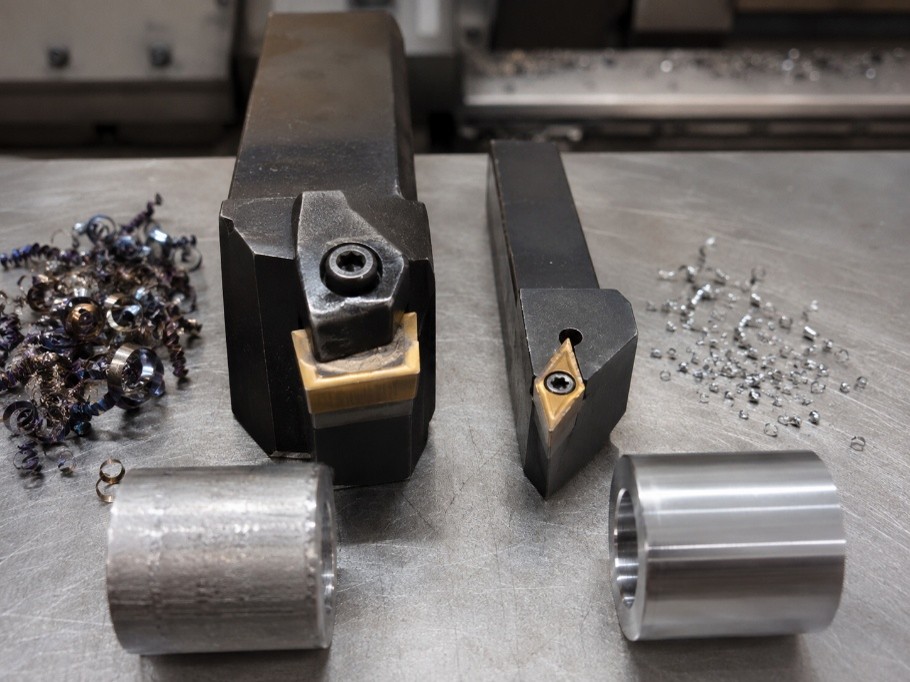
Dao dùng cho tiện thô và tiện tinh
>> Máy mài mũi dao phay Taixing Zhizao dòng TX-X6C mang cơ cấu ray dẫn hướng chéo kết hợp ổ bi chính xác, máy đảm bảo độ ổn định cao trong quá trình mài
Bảng so sánh các loại dao tiện CNC
| Loại dao tiện | Bề mặt gia công | Công dụng chính | Lưu ý lựa chọn |
| Dao tiện ngoài | Mặt trụ ngoài | Tiện trụ, bậc, vai và côn | Chọn đúng hướng dao và góc vào |
| Dao tiện mặt đầu | Mặt đầu phôi | Làm phẳng và kiểm soát chiều dài | Bảo đảm khoảng hở khi tiến về tâm |
| Dao tiện lỗ trong | Bề mặt trong lỗ | Tiện trụ trong, bậc và côn trong | Hạn chế chiều nhô và rung động |
| Dao tiện rãnh ngoài | Mặt trụ ngoài | Gia công rãnh vòng ngoài | Chọn chiều rộng mảnh và độ sâu cắt |
| Dao tiện rãnh trong | Bề mặt trong lỗ | Gia công rãnh vòng trong | Kiểm tra đường kính lỗ tối thiểu |
| Dao cắt đứt | Từ ngoài vào tâm | Tách chi tiết khỏi phôi thanh | Lắp dao đúng tâm và vuông góc |
| Dao tiện ren | Bề mặt ngoài hoặc trong | Gia công ren | Chọn đúng hệ ren, bước và biên dạng |
| Dao tiện biên dạng | Bề mặt phức tạp | Gia công cung tròn và mặt chuyển tiếp | Cân bằng khả năng tiếp cận và độ bền |
| Dao tiện định hình | Bề mặt có hình dạng xác định | Tạo biên dạng bằng lưỡi định hình | Cần hệ thống gá có độ cứng vững cao |
Mảnh dao tiện CNC là gì?
Mảnh dao tiện CNC là bộ phận trực tiếp tạo lưỡi cắt, được lắp vào cán dao bằng vít, đòn kẹp hoặc cơ cấu kẹp chuyên dụng. Khi một cạnh bị mòn, người vận hành có thể đảo sang cạnh khác hoặc thay mảnh mới mà không cần thay toàn bộ dao tiện.
Mảnh dao không hoạt động độc lập mà phải tương thích với cán dao về hình dạng, kích thước, góc sau, kiểu lỗ và cơ cấu kẹp. Hình học mảnh, bán kính mũi, rãnh bẻ phoi, vật liệu nền và lớp phủ ảnh hưởng trực tiếp đến lực cắt, dạng phoi, tuổi bền dao và chất lượng bề mặt.
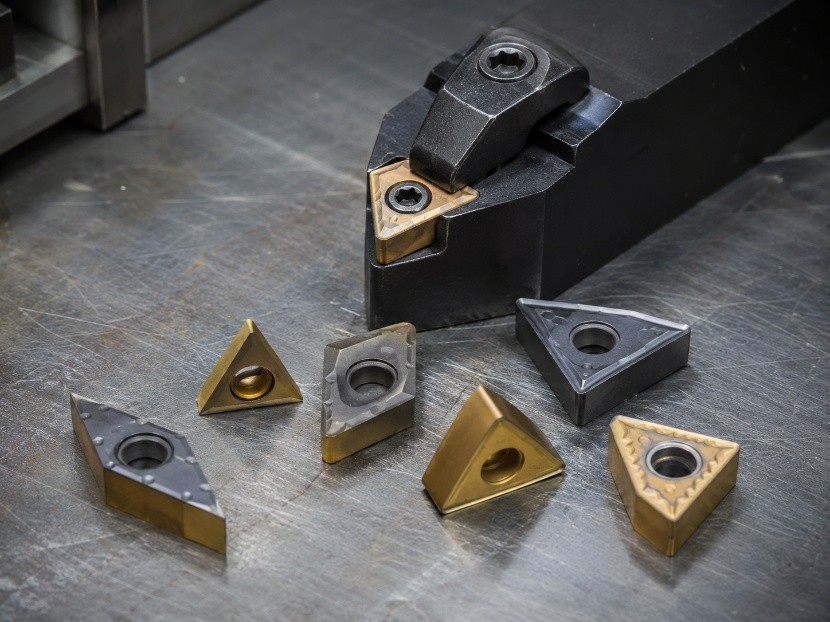
Mảnh dao tiện CNC
Mảnh dùng cho dao tiện lỗ trong thường ưu tiên lực cắt thấp và khả năng thoát phoi tốt. Dao tiện rãnh ngoài và dao tiện rãnh trong sử dụng mảnh chuyên dụng có chiều rộng, bán kính góc và chiều sâu gia công xác định, không thay thế trực tiếp bằng mảnh tiện ngoài thông thường.
Mảnh dao tiện dương và mảnh dao tiện âm
Mảnh dương có góc sau lớn hơn 0 độ, thường chỉ sử dụng được một mặt và tạo lực cắt thấp. Loại mảnh này phù hợp với dao tiện lỗ trong, chi tiết thành mỏng, máy công suất nhỏ hoặc điều kiện dễ rung.
Mảnh âm có góc sau bằng 0 độ và thường được lắp nghiêng trên cán dao để tạo góc làm việc phù hợp. Mảnh có lưỡi cắt khỏe, nhiều loại sử dụng được cả hai mặt nên phù hợp với tiện ngoài, phá thô và điều kiện gia công ổn định.
Cách gọi mảnh dương và mảnh âm chủ yếu liên quan đến góc sau của mảnh. Không nên đồng nhất cách phân loại này với góc trước thực tế, bởi góc cắt còn phụ thuộc vào rãnh bẻ phoi và vị trí lắp mảnh trên cán dao.

Mảnh dao tiện dương và mảnh dao tiện âm
>> Máy mài dao cụ vạn năng Taixing Zhizao dòng TX-600F là giải pháp tối ưu cho các xưởng cơ khí cần mài chính xác nhiều loại dao cụ khác nhau.
Các hình dạng mảnh dao tiện thường gặp
Hình dạng mảnh quyết định độ bền lưỡi, khả năng tiếp cận và loại bề mặt mà dao tiện CNC có thể gia công:
- CNMG và CCMT: hình thoi 80 độ, lưỡi tương đối khỏe, phù hợp tiện ngoài và tiện mặt đầu.
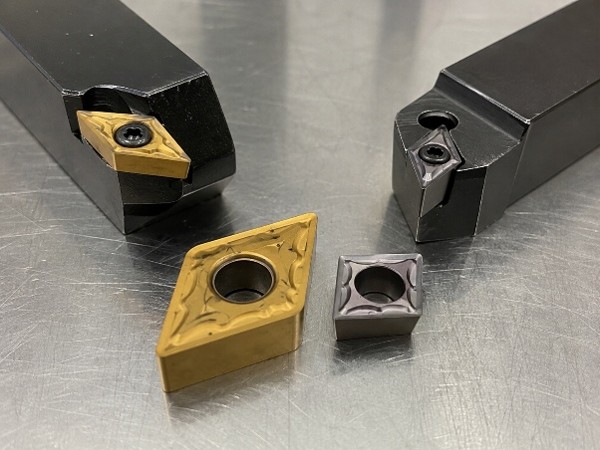
CNMG và CCMT
- DNMG và DCMT: hình thoi 55 độ, cân bằng giữa độ bền và khả năng gia công biên dạng.
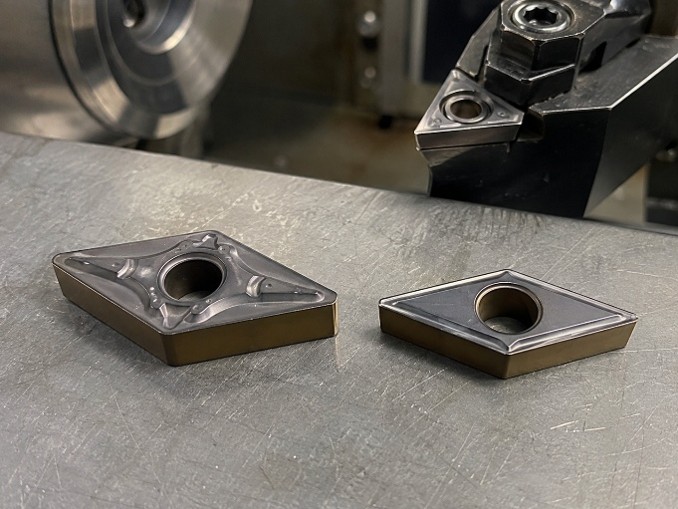
DNMG và DCMT
>> Máy mài dao cụ vạn năng Taixing Zhizao dòng TX-U2 thiết kế nhỏ gọn nhưng hiệu năng vượt trội, hỗ trợ đa dạng dụng cụ cắt trong phạm vi kẹp từ Ø3 đến Ø16 mm.
- VNMG và VBMT: hình thoi 35 độ, tiếp cận tốt các góc hẹp và biên dạng phức tạp nhưng mũi dao yếu hơn.
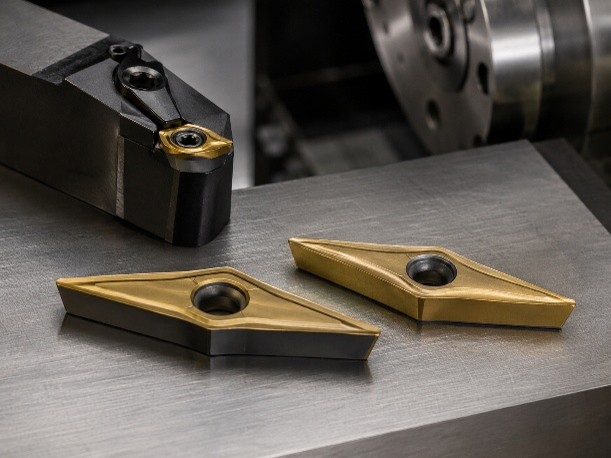
VNMG và VBMT
- TNMG và TCMT: hình tam giác 60 độ, dùng cho nhiều nguyên công tiện ngoài và tiện lỗ.
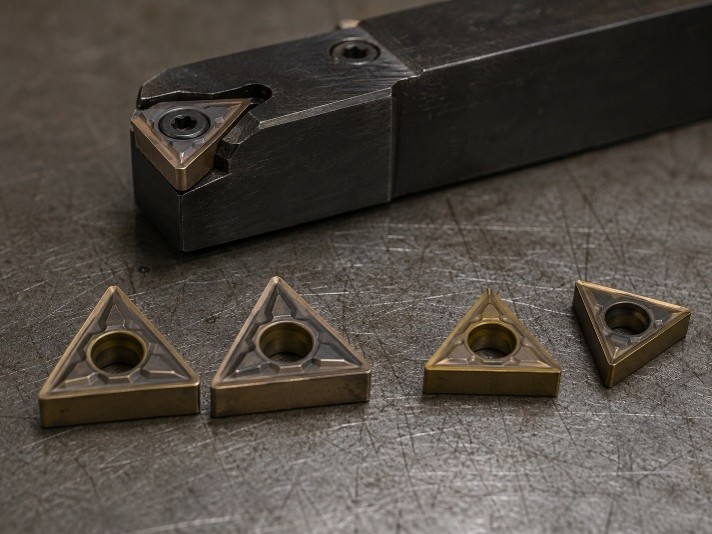
TNMG và TCMT
>> Máy mài lưỡi cưa Taixing Zhizao dòng TX-Q12 là giải pháp tối ưu dành cho các xưởng cơ khí và doanh nghiệp gia công cần duy trì độ sắc bén, chính xác cho lưỡi cưa hợp kim cứng (carbide) và thép trắng
- WNMG: hình ba góc 80 độ, có độ bền tốt và số cạnh sử dụng tương đối lớn.
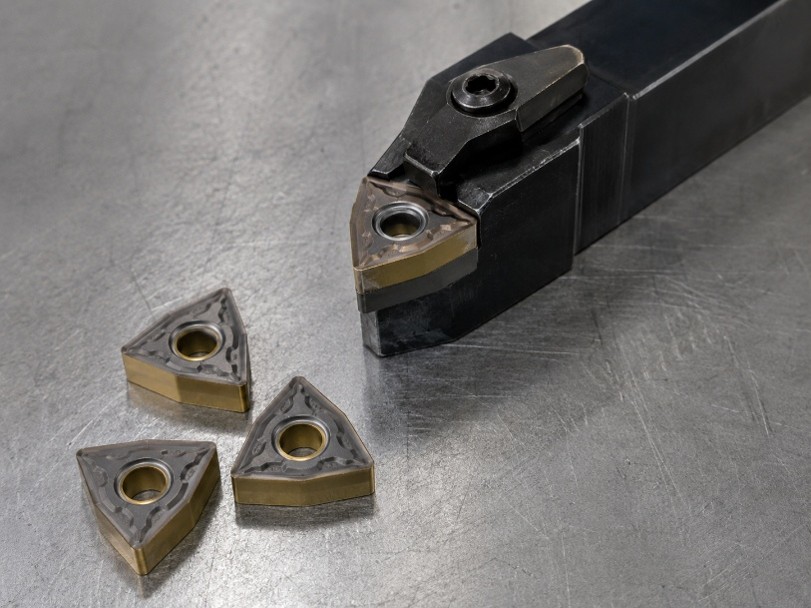
WNMG
- SNMG: hình vuông, lưỡi cắt khỏe nhưng khả năng tiếp cận biên dạng hạn chế.
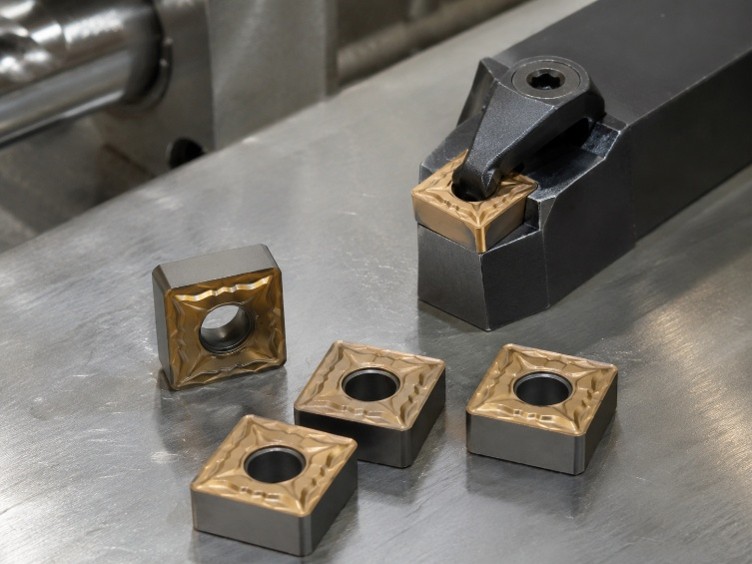
SNMG
>> Máy mài lưỡi cưa băng Taixing Zhizao dòng TX-S380 là giải pháp chuyên nghiệp cho việc mài sắc các loại lưỡi cưa vòng một cách hiệu quả và chính xác.
- RNMG: hình tròn, phù hợp gia công biên dạng, phá thô và điều kiện cần lưỡi cắt bền.
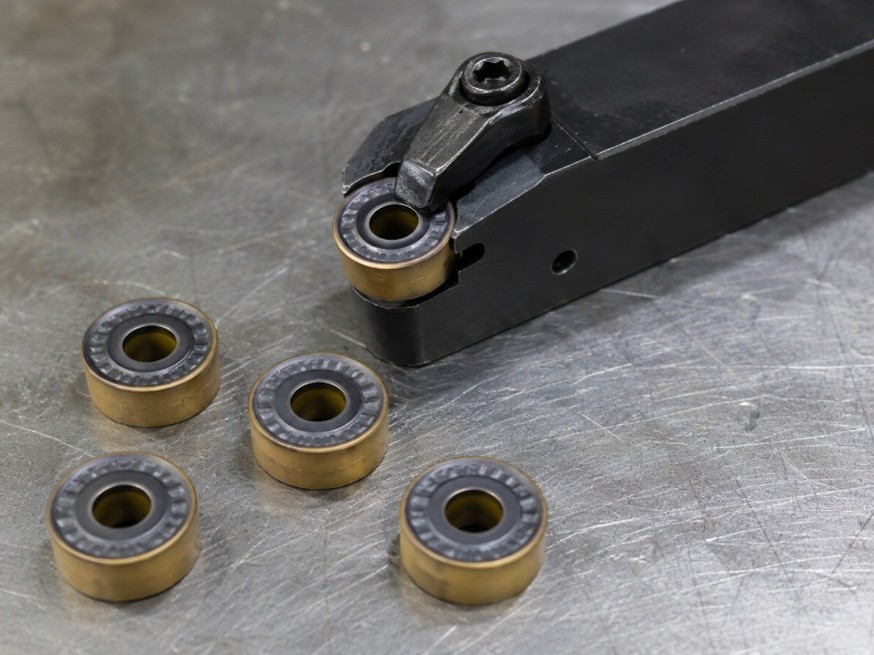
RNMG
Mã mảnh tiện ngoài không được áp dụng trực tiếp cho mọi dao tiện rãnh ngoài hoặc dao tiện rãnh trong. Mảnh tiện rãnh và cắt đứt thường sử dụng hệ thống mã riêng của từng nhà sản xuất.
Cách đọc ký hiệu mảnh dao tiện
Ký hiệu mảnh dao tiện theo hệ mét thường thể hiện lần lượt:
- Chữ thứ nhất: hình dạng mảnh.
- Chữ thứ hai: góc sau.
- Chữ thứ ba: cấp dung sai.
- Chữ thứ tư: kiểu lỗ, rãnh bẻ phoi hoặc kết cấu kẹp.
- Nhóm số tiếp theo: kích thước mảnh, chiều dày và bán kính mũi.
Ví dụ, CNMG 120408 là mảnh hình thoi 80 độ, góc sau 0 độ, cấp dung sai M, có kết cấu thuộc nhóm G, kích thước danh nghĩa 12, chiều dày mã 04 và bán kính mũi 0,8 mm. Kích thước cụ thể phải được kiểm tra theo bảng của nhà sản xuất.
Các hậu tố chỉ rãnh bẻ phoi và mã vật liệu mảnh thường do từng hãng quy định. Vì vậy, hai mảnh cùng mang mã CNMG 120408 vẫn có thể khác nhau về phạm vi lượng chạy dao, chiều sâu cắt, vật liệu phôi và điều kiện sử dụng.
>> Máy mài vát mép di động Taixing Zhizao dòng TX-R200A được thiết kế chuyên dụng cho các chi tiết cơ khí chưa qua xử lý nhiệt, đế khuôn và các phôi nặng khó di chuyển
Mảnh dao theo phá thô, gia công trung bình và tiện tinh
Mảnh tiện tinh có lưỡi sắc và rãnh bẻ phoi phù hợp với chiều sâu cắt cùng lượng chạy dao nhỏ. Mảnh gia công trung bình có phạm vi sử dụng rộng hơn, còn mảnh phá thô cần lưỡi khỏe để chịu tải cắt lớn.
Rãnh bẻ phoi chỉ hoạt động ổn định trong một phạm vi chiều sâu cắt và lượng chạy dao nhất định. Sử dụng mảnh phá thô với lượng chạy dao quá thấp hoặc dùng mảnh tiện tinh cho lượng dư lớn có thể làm phoi khó kiểm soát, tăng mài mòn hoặc gây sứt lưỡi.
Vật liệu và lớp phủ của mảnh dao tiện
Hợp kim cứng có phủ là vật liệu mảnh phổ biến trên dao tiện CNC. Ngoài ra còn có hợp kim cứng không phủ, cermet, gốm, kim cương đa tinh thể và nitrit bo lập phương đa tinh thể.
Việc lựa chọn phải dựa trên vật liệu phôi, độ cứng, tốc độ cắt và trạng thái gia công liên tục hoặc gián đoạn. Lớp phủ hỗ trợ chống mài mòn và chịu nhiệt nhưng màu sắc không đủ để xác định công dụng. Cần tra đúng mã vật liệu mảnh, rãnh bẻ phoi và dữ liệu cắt do nhà sản xuất công bố.
Cách chọn dao tiện và mảnh dao tiện phù hợp
Lựa chọn dao tiện CNC cần bắt đầu từ nguyên công, vật liệu phôi và điều kiện làm việc thực tế. Cán dao, mảnh dao tiện, hình học lưỡi cắt và chế độ cắt phải phù hợp với nhau để kiểm soát phoi, hạn chế rung động, duy trì tuổi bền dụng cụ và đáp ứng yêu cầu bề mặt.
Chọn theo nguyên công gia công
Mỗi nguyên công cần sử dụng đúng loại dao tiện:
- Tiện mặt trụ và tiện bậc sử dụng dao tiện ngoài có góc tiếp cận phù hợp.
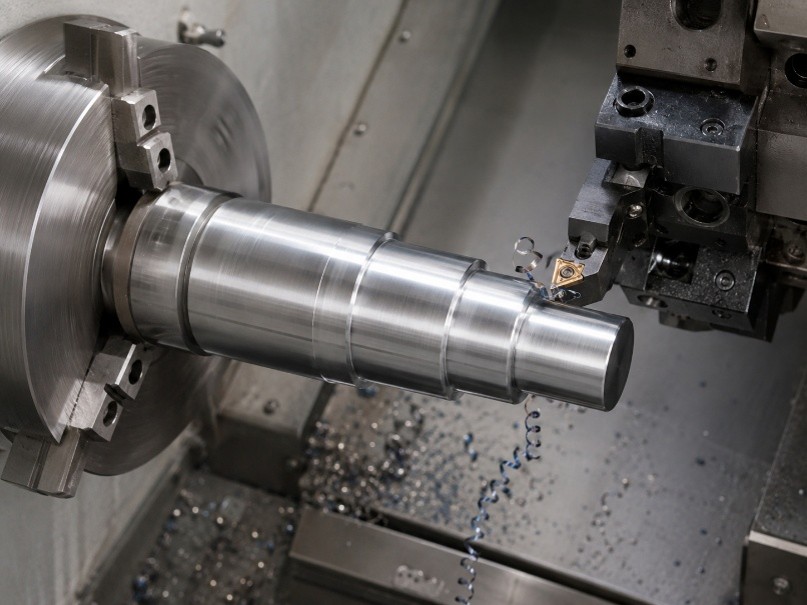
- Tiện mặt đầu cần cán dao có hướng lắp và phạm vi làm việc cho phép tiến dao về tâm.
- Gia công đường kính trong sử dụng dao tiện lỗ trong.
>> Máy mài mũi taro xoắn Taixing Zhizao dòng TX-Y2 được thiết kế nhỏ gọn, dễ di chuyển, phù hợp cho các xưởng cơ khí vừa và nhỏ.
- Gia công rãnh trên bề mặt trụ sử dụng dao tiện rãnh ngoài.
- Tạo rãnh bên trong lỗ cần dao tiện rãnh trong có đường kính cán, chiều dài làm việc và khoảng hở phù hợp.
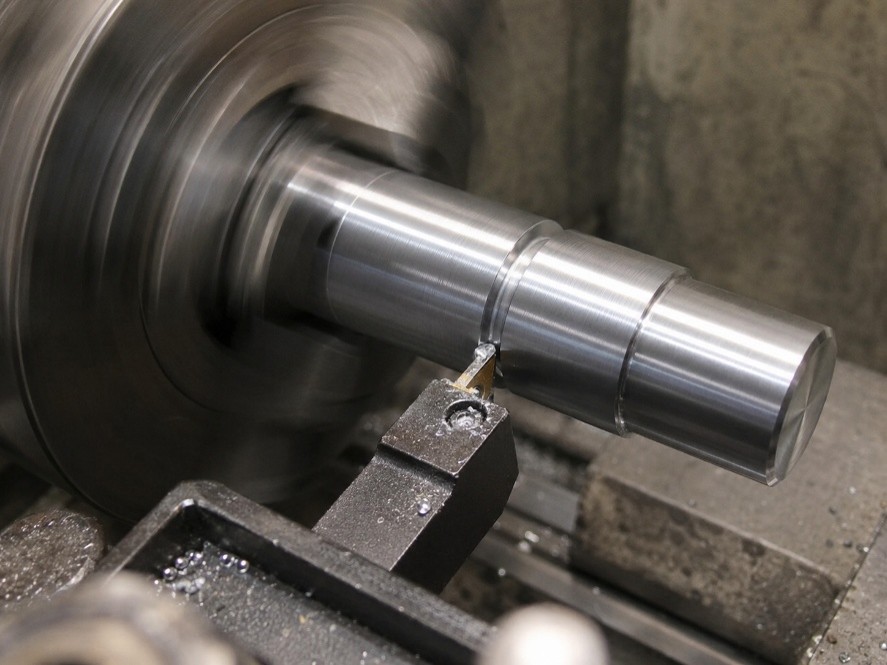
- Cắt tách chi tiết sử dụng dao cắt đứt.
- Tiện ren cần chọn đúng mảnh theo dạng ren, bước ren và phương pháp gia công.
Không nên sử dụng một loại dao tiện CNC cho những nguyên công nằm ngoài phạm vi thiết kế của cán dao và mảnh cắt.
Chọn theo vật liệu phôi
Vật liệu phôi quyết định vật liệu nền, lớp phủ và hình học mảnh dao tiện. Thép, thép không gỉ, gang, kim loại màu, hợp kim chịu nhiệt và vật liệu đã tôi cứng có đặc tính tạo phoi, độ cứng và khả năng dẫn nhiệt khác nhau.
Khi chọn dao tiện CNC, cần đối chiếu nhóm vật liệu gia công với cấp vật liệu mảnh do nhà sản xuất công bố. Mảnh hợp kim cứng có phủ được sử dụng phổ biến; cermet phù hợp với một số nguyên công tiện tinh; gốm và nitrit bo lập phương đa tinh thể có thể dùng trong các điều kiện gia công vật liệu cứng phù hợp; kim cương đa tinh thể chủ yếu được sử dụng cho kim loại màu và vật liệu có tính mài mòn cao.
Chọn theo điều kiện tiện thô và tiện tinh
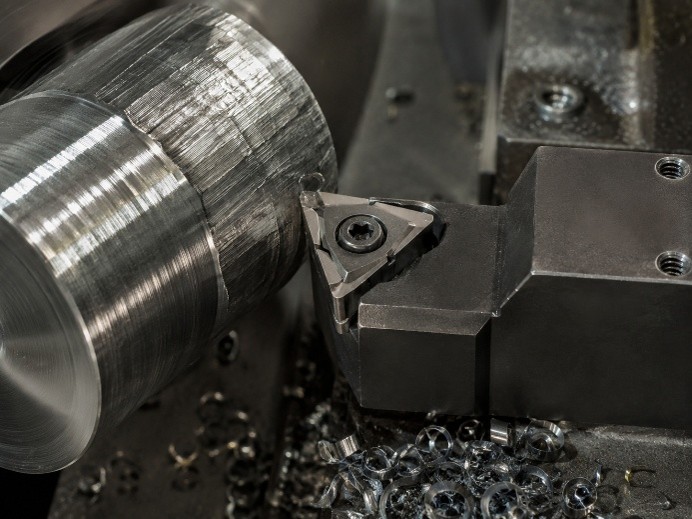
Tiện thô cần lưỡi cắt khỏe, hình dạng mảnh ổn định và rãnh bẻ phoi làm việc được với chiều sâu cắt cùng lượng chạy dao lớn. Dao tiện dùng cho nguyên công này phải có độ cứng vững cao và khả năng kẹp mảnh chắc chắn.
>> Máy mài mũi taro xoắn Taixing Zhizao dòng TX-Y6B có khả năng mài mũi ta rô thẳng 3 me, 4 me và tùy chọn mài cả mũi ta rô 5 me
Tiện tinh thường sử dụng mảnh sắc hơn, rãnh bẻ phoi phù hợp với lượng chạy dao nhỏ và hình học giúp giảm lực cắt. Với dao tiện lỗ trong hoặc chi tiết thành mỏng, nên ưu tiên giải pháp tạo lực cắt thấp để hạn chế rung và biến dạng.
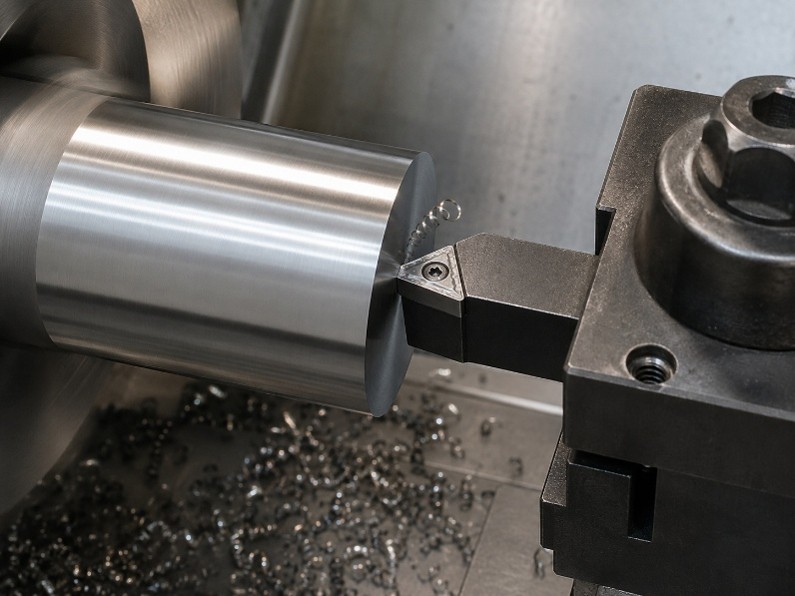
Chọn hình dạng và bán kính mũi dao
Mảnh có góc đỉnh lớn như hình thoi 80 độ hoặc hình vuông thường có lưỡi khỏe nhưng khả năng tiếp cận biên dạng hạn chế. Mảnh 55 độ và 35 độ gia công biên dạng thuận lợi hơn nhưng phần mũi chịu tải kém hơn.
Bán kính mũi lớn có thể cải thiện chất lượng bề mặt ở cùng lượng chạy dao và tăng độ bền mũi cắt, nhưng đồng thời làm lực hướng kính tăng. Bán kính nhỏ giúp giảm lực cắt và phù hợp với chi tiết kém cứng vững, tuy nhiên mũi dao chịu tải thấp hơn. Vì vậy, bán kính mũi phải được chọn đồng thời với lượng chạy dao, chiều sâu cắt và độ ổn định của hệ thống công nghệ.
Kiểm tra khả năng tương thích giữa cán dao và mảnh dao
Mảnh dao tiện phải tương thích với cán dao về hình dạng, góc sau, kích thước, chiều dày, kiểu lỗ và cơ cấu kẹp. Ngoài ra, cần kiểm tra hướng cán, góc tiếp cận, chiều cao tâm và khoảng không gian làm việc trên máy.
Dao tiện rãnh ngoài và dao tiện rãnh trong thường sử dụng hệ thống cán cùng mảnh chuyên dụng của từng nhà sản xuất. Khi lựa chọn, cần kiểm tra chiều rộng mảnh, chiều sâu rãnh cho phép, bán kính góc và phạm vi đường kính gia công. Không nên chỉ dựa vào hình dạng bên ngoài để thay thế các mảnh có mã khác nhau.
>> Máy mài mũi taro ren trong Taixing Zhizao dòng TX-M12/M36 là thiết bị chuyên dụng được thiết kế để mài sắc các mũi taro có kích thước từ M3 đến M36
Kiểm tra độ cứng vững và khả năng thoát phoi
Cán dao nên có tiết diện lớn và chiều nhô ngắn nhất có thể trong phạm vi không gây va chạm. Đối với dao tiện lỗ trong, nên chọn đường kính cán lớn nhất có thể lắp vào lỗ và hạn chế chiều dài nhô, bởi cán dài hoặc quá nhỏ dễ phát sinh rung động.
Với dao tiện rãnh trong, không gian thoát phoi thường hạn chế hơn gia công bên ngoài. Mảnh cắt cần có hình học bẻ phoi phù hợp, còn cán dao phải bảo đảm khoảng hở với thành lỗ. Dao tiện rãnh ngoài cũng phải được lắp vuông góc với bề mặt gia công để tránh ma sát ở mặt bên và tải lệch lên lưỡi cắt.
Khả năng thoát phoi
Theo dõi tình trạng mảnh dao trong quá trình sử dụng
Trong quá trình vận hành dao tiện CNC, cần kiểm tra mòn mặt sau, mòn lõm, mòn rãnh, lẹo dao, sứt cạnh và biến dạng lưỡi cắt. Phoi thay đổi bất thường, bề mặt gia công xấu, kích thước thiếu ổn định hoặc tiếng rung tăng đều có thể liên quan đến tình trạng mảnh và điều kiện cắt.
Khi xuất hiện mài mòn bất thường, cần xác định nguyên nhân trước khi thay đổi chế độ cắt. Việc điều chỉnh có thể liên quan đến tốc độ cắt, lượng chạy dao, chiều sâu cắt, hình học mảnh, độ cứng vững hoặc dung dịch làm mát. Chọn đúng dao tiện và mảnh dao tiện ngay từ đầu giúp quá trình gia công ổn định, giảm số lần dừng máy và hạn chế chi phí dụng cụ.
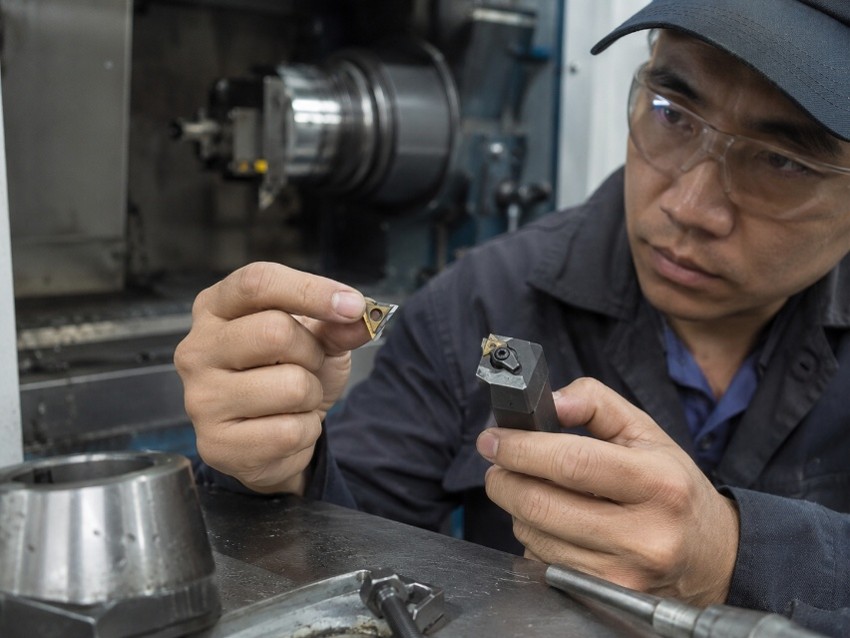
Theo dõi tình trạng mảnh dao
Chọn đúng dao tiện để nâng cao hiệu quả gia công CNC
Dao tiện CNC cần được lựa chọn theo nguyên công, vật liệu phôi, yêu cầu tiện thô hoặc tiện tinh và độ cứng vững của hệ thống. Việc sử dụng đúng dao tiện lỗ trong, dao tiện rãnh ngoài, dao tiện rãnh trong cùng mảnh dao tiện tương thích sẽ giúp kiểm soát phoi, hạn chế rung động, duy trì độ chính xác và nâng cao tuổi bền dụng cụ.
Nếu cần tư vấn lựa chọn dao tiện, mảnh dao tiện hoặc máy tiện CNC phù hợp với nhu cầu sản xuất, hãy liên hệ Công ty Cổ phần Thương mại và Sản xuất Công nghiệp Thăng Long. Đội ngũ kỹ thuật sẽ hỗ trợ đánh giá nguyên công, vật liệu và điều kiện gia công để đề xuất giải pháp phù hợp cho xưởng.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/