
Tư vấn kĩ thuật
5 lỗi gia công thường gặp khi xưởng mới vận hành và cách xử lý nhanh
Khi một xưởng cơ khí mới bắt đầu vận hành, các lỗi gia công thường không xuất hiện riêng lẻ mà bộc lộ rất nhanh ngay trên máy, trên phoi và trên bề mặt chi tiết. Chỉ cần hệ máy, dao cắt, đồ gá, vật liệu và chế độ cắt chưa được phối hợp ổn định, xưởng có thể gặp ngay những vấn đề quen thuộc như rung khi gia công, bề mặt bị nhám hoặc xước, bavia nhiều, phoi quấn vào chi tiết hoặc phoi cắt lại làm nóng dao và làm xấu bề mặt. Đây đều là những lỗi dễ gặp ở giai đoạn đầu vì thông số nền chưa được tối ưu, kinh nghiệm xử lý thực tế chưa tích lũy đủ và quá trình vận hành còn thiếu sự đồng bộ. Bài viết dưới đây sẽ đi vào 5 lỗi gia công thường gặp khi xưởng mới vận hành, đồng thời chỉ ra dấu hiệu nhận biết, nguyên nhân và cách xử lý nhanh để giúp xưởng ổn định sản xuất sớm hơn.
Vì sao xưởng mới vận hành rất dễ phát sinh lỗi gia công?
Máy, dao, chi tiết và chế độ cắt chưa được tối ưu đồng bộ
Ở giai đoạn mới vận hành, xưởng thường chưa có được một tổ hợp làm việc ổn định giữa máy, dao cắt, vật liệu gia công, đồ gá và chế độ cắt. Trong cắt gọt, chất lượng gia công không phụ thuộc vào một yếu tố riêng lẻ mà bị chi phối đồng thời bởi lực cắt, nhiệt cắt, mòn dao, độ nhám bề mặt, dạng phoi, vật liệu chi tiết, vật liệu và hình học dao, mức thông số cắt, dung dịch trơn nguội và cả độ cứng vững, độ ổn định của máy. Khi những yếu tố này chưa được khớp đúng với nhau, lỗi gia công rất dễ xuất hiện ngay từ những lô đầu tiên.
Xưởng mới thường chưa có bộ thông số nền đủ ổn định
Một trong những lý do lớn nhất khiến xưởng mới hay gặp lỗi là chưa có bộ thông số nền đã được kiểm chứng cho từng nhóm vật liệu, từng loại dao và từng nguyên công. Chỉ cần lượng chạy dao quá thấp, chiều sâu cắt quá nông hoặc hình học dao chưa phù hợp, xưởng đã có thể gặp ngay các lỗi như phoi dài quấn vào chi tiết, bề mặt bị xước, bavia tăng hoặc dao nóng nhanh. Ngược lại, nếu lượng chạy dao quá cao hoặc kiểm soát phoi quá gắt, mép cắt lại chịu tải lớn hơn mức cần thiết và tuổi bền dao giảm nhanh. Đây là kiểu sai lệch rất hay gặp ở xưởng mới vì thông số cắt thường còn đang dò tìm theo thực tế.
Độ cứng vững của hệ gá kẹp và hệ thống cắt chưa được kiểm soát tốt
Ở xưởng mới, các lỗi gia công thường không xuất phát từ máy đơn thuần mà đến từ toàn bộ hệ thống gồm máy, dao, đồ gá, chi tiết và cách gá kẹp. Khi đồ gá yếu, chi tiết được đỡ chưa đủ, dao nhô ra quá dài hoặc kẹp dao chưa chắc, hệ thống rất dễ rung và kéo theo hàng loạt lỗi khác như nhám xấu, bavia, mòn dao nhanh và sai lệch kích thước. Trong nhiều trường hợp, người vận hành chỉ nhìn thấy bề mặt xấu hoặc dao xuống nhanh, nhưng nguyên nhân gốc lại nằm ở độ cứng vững chưa đủ của toàn bộ hệ thống cắt.
>> Máy tiện CNC băng phẳng LUZHONG CAK61V series cho phép xử lý linh hoạt nhiều loại chi tiết
Các lỗi thường xuất hiện theo chuỗi chứ không đứng riêng lẻ
Một điểm rất điển hình ở xưởng mới vận hành là các lỗi hiếm khi xuất hiện độc lập. Rung có thể kéo theo nhám bề mặt xấu; phoi thoát kém có thể dẫn đến phoi cắt lại; phoi cắt lại lại làm nóng dao, tăng mòn dao và tiếp tục làm xấu bề mặt gia công. Tương tự, bavia nhiều không phải lúc nào cũng chỉ do dao cùn, mà còn có thể liên quan đến lượng chạy dao quá thấp, hình học cắt chưa phù hợp hoặc mép cắt đã bị mòn. Chính vì các lỗi liên kết với nhau theo chuỗi nguyên nhân như vậy, xưởng mới rất dễ rơi vào tình trạng chỉnh một chỗ nhưng lỗi vẫn quay lại ở chỗ khác nếu không nhìn tổng thể.
Xưởng mới thường thiếu dữ liệu thực tế để chỉnh nhanh và chỉnh đúng
Khi xưởng đã chạy ổn định một thời gian, người vận hành thường có sẵn kinh nghiệm về vật liệu nào dễ lẹo dao, chế độ cắt nào dễ sinh phoi dài, điều kiện nào dễ rung hoặc khi nào dao bắt đầu xuống chất lượng. Ngược lại, ở giai đoạn mới vận hành, những dữ liệu này chưa được tích lũy đủ nên việc xử lý lỗi thường mang tính phản ứng, thấy hiện tượng rồi mới chỉnh. Vì vậy, xưởng mới dễ mất thời gian hơn để tìm ra nguyên nhân đúng, và cũng dễ chỉnh sai hướng nếu không bám vào các dấu hiệu kỹ thuật như phoi, độ nhám, âm thanh cắt, tình trạng mép dao và mức độ ổn định của gá kẹp.
Lỗi 1: Rung động khi gia công
Dấu hiệu nhận biết
Rung động khi gia công thường xuất hiện dưới các biểu hiện rất dễ thấy ngoài xưởng như tiếng cắt không đều, âm thanh máy gằn hoặc rít, bề mặt chi tiết xuất hiện vân sóng, sọc rung hoặc nhám bất thường, dao cắt làm việc không êm và tuổi bền dao giảm nhanh hơn dự kiến. Trong thực tế cắt gọt, rung không chỉ làm xấu bề mặt mà còn là một trong những yếu tố làm giảm năng suất và độ ổn định của toàn bộ quá trình gia công.
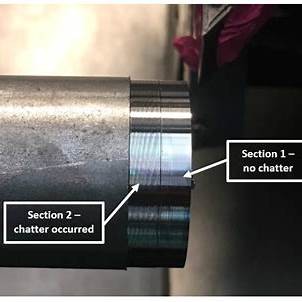
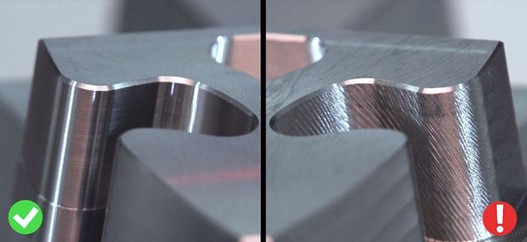
So sánh bề mặt gia công ổn định và bề mặt bị rung động
Nguyên nhân thường gặp
Ở xưởng mới vận hành, rung thường xuất phát từ việc hệ máy – dao – chi tiết – đồ gá chưa đủ cứng vững hoặc chưa được phối hợp đúng. Khi độ cứng và độ ổn định của máy không đủ, hoặc đồ gá yếu, dao nhô ra quá dài, chi tiết kẹp không chắc, rung rất dễ xuất hiện ngay từ những lần chạy đầu tiên. Ngoài ra, rung còn liên quan trực tiếp đến mức thông số cắt: tốc độ cắt, lượng chạy dao, chiều sâu cắt và hình học dao đều có thể làm lực cắt biến đổi theo hướng bất lợi, từ đó đẩy quá trình vào trạng thái mất ổn định. Trong tiện, góc vào dao không phù hợp, bán kính mũi dao quá lớn hoặc lực cắt hướng kính cao cũng là những nguyên nhân rất hay gặp.
>> Máy tiện CNC băng dài LUZHONG CK611 series đảm bảo độ ổn định và chính xác ngay cả khi tiện các phôi siêu trường
Cách xử lý nhanh tại xưởng
Khi xuất hiện rung, cách xử lý nhanh nên bắt đầu từ việc tăng độ cứng vững của hệ thống trước khi chỉnh sâu vào thông số. Xưởng nên kiểm tra lại đồ gá, vị trí kẹp chi tiết, chiều dài nhô dao và độ ổn định của cụm dao. Sau đó mới chỉnh chế độ cắt theo hướng thực dụng hơn: giảm tốc độ cắt nếu rung xảy ra mạnh, tăng lượng chạy dao trong những trường hợp đang chạy quá nhẹ, thay đổi chiều sâu cắt để tránh vùng mất ổn định, đồng thời chọn hình học dao tích cực hơn nếu lực cắt đang quá lớn. Với phay, việc giảm độ nhô dao, cải thiện độ ổn định gá kẹp và điều chỉnh lại tốc độ cắt, lượng chạy dao, chiều sâu cắt là các bước xử lý cơ bản và hiệu quả nhanh. Với tiện, chọn góc vào dao phù hợp hơn, giảm bán kính mũi dao nếu cần và giảm lực cắt hướng kính cũng là hướng xử lý phổ biến.
Điều cần tránh khi xử lý rung
Sai lầm hay gặp ở xưởng mới là chỉ giảm tốc độ trục chính hoặc giảm chiều sâu cắt một cách cảm tính mà không xử lý gốc là độ cứng vững của hệ thống. Cách làm này có thể làm rung giảm tạm thời nhưng thường kéo theo năng suất thấp, bề mặt vẫn không ổn định và lỗi rất dễ quay lại ở đơn tiếp theo. Rung là lỗi có tính hệ thống, nên nếu máy, dao, chi tiết và đồ gá chưa được làm cứng vững đúng mức thì việc chỉnh một thông số đơn lẻ thường không giải quyết triệt để.
Lỗi 2: Bề mặt gia công bị nhám, xước hoặc không đều
Dấu hiệu nhận biết
Lỗi này thường bộc lộ rất rõ ngay trên chi tiết sau gia công. Bề mặt có thể bị nhám hơn mức yêu cầu, xuất hiện các vết xước dọc hoặc ngang, có vùng bóng vùng mờ không đồng đều, hoặc chất lượng bề mặt thay đổi thất thường giữa các chi tiết cùng một mã hàng. Trong cắt gọt, độ nhám bề mặt là một chỉ tiêu quan trọng để đánh giá khả năng gia công; khi độ nhám tăng bất thường, đó thường là dấu hiệu cho thấy quá trình cắt đang thiếu ổn định hoặc dao đã bắt đầu xuống chất lượng.
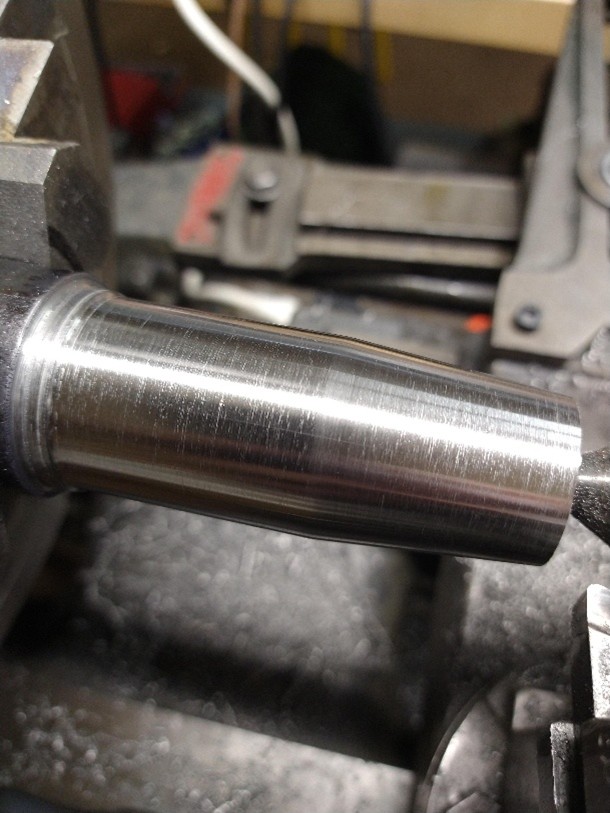
Bề mặt tiện bị nhám, vân cắt thô
Nguyên nhân thường gặp
Ở xưởng mới vận hành, bề mặt gia công bị nhám, xước hoặc không đều thường xuất phát từ ba nhóm nguyên nhân chính. Nhóm thứ nhất là dao cắt và hình học dao chưa phù hợp, hoặc mép cắt đã mòn nên không còn tạo được bề mặt ổn định. Nhóm thứ hai là rung động trong quá trình gia công, vì rung làm để lại vết sóng và khiến bề mặt mất độ đồng đều. Nhóm thứ ba là kiểm soát phoi chưa tốt, khi phoi đập vào chi tiết, quấn lại vùng cắt hoặc cắt lại nhiều lần sẽ làm xước bề mặt đã gia công. Ngoài ra, tốc độ cắt quá thấp, lượng chạy dao chưa hợp lý, bán kính mũi dao không phù hợp hoặc chọn góc vào dao chưa đúng cũng có thể làm chất lượng bề mặt giảm rõ rệt.
>> Máy tiện đứng CNC LUZHONG dòng VTC1250 sở hữu trục chính có mô-men xoắn mạnh mẽ 3560 Nm, giúp xử lý tốt các vật liệu khó
Cách xử lý nhanh tại xưởng
Khi gặp lỗi này, xưởng nên kiểm tra theo đúng thứ tự để tránh chỉnh lan man. Trước hết cần xem lại tình trạng mép cắt của dao: nếu dao đã mòn, sứt hoặc bám vật liệu thì nên thay hoặc chỉnh lại ngay. Sau đó kiểm tra độ ổn định của hệ gia công gồm máy, dao, chi tiết và đồ gá; nếu đang có rung thì phải xử lý rung trước, vì chỉ chỉnh thông số bề mặt khi hệ vẫn rung thường không hiệu quả. Tiếp theo là kiểm tra kiểm soát phoi: nếu phoi đang đập vào chi tiết hoặc quay lại vùng cắt, cần đổi hình học dao, đổi góc vào dao, giảm chiều sâu cắt hoặc chỉnh lại hướng thoát phoi để tránh phoi làm xước bề mặt. Cuối cùng mới tối ưu lại tốc độ cắt, lượng chạy dao và dung dịch trơn nguội. Trong nhiều trường hợp tiện, bề mặt có thể cải thiện khi tăng tốc độ cắt đúng mức; còn nếu có xu hướng rung thì nên chọn bán kính mũi dao nhỏ hơn để giảm khuynh hướng mất ổn định.
Điều cần tránh khi xử lý lỗi bề mặt
Sai lầm phổ biến ở xưởng mới là thấy bề mặt xấu thì giảm tốc độ hoặc giảm lượng chạy dao ngay, trong khi nguyên nhân gốc lại nằm ở dao mòn, rung hoặc phoi thoát kém. Cách xử lý này có thể làm máy chạy nhẹ hơn nhưng không giải quyết triệt để lỗi, thậm chí còn khiến kiểm soát phoi kém hơn và kéo dài thời gian gia công. Muốn xử lý đúng, xưởng cần nhìn bề mặt gia công như một kết quả tổng hợp của dao, rung, phoi và thông số cắt, chứ không nên xem đây chỉ là lỗi riêng của tốc độ hay lượng chạy dao.
Lỗi 3: Bavia nhiều sau khi gia công
Dấu hiệu nhận biết
Bavia là phần vật liệu dư còn bám ở mép chi tiết sau khi cắt, khoan, phay, tiện ren hoặc cắt đứt. Ở xưởng mới vận hành, lỗi này thường xuất hiện dưới dạng mép chi tiết bị sắc, xơ, có gờ vật liệu nhô lên ở đầu ra dao, ở miệng lỗ hoặc ở các cạnh chuyển tiếp. Khi bavia xuất hiện nhiều, chi tiết không chỉ mất thẩm mỹ mà còn tốn thêm thời gian làm nguội mép, dễ ảnh hưởng đến lắp ráp và có thể kéo theo sai lệch ở công đoạn kiểm tra sau gia công. Bavia cũng là một chỉ tiêu chất lượng bề mặt quan trọng trong nhiều nghiên cứu về gia công, thường đi kèm với độ nhám bề mặt và tình trạng mòn dao.
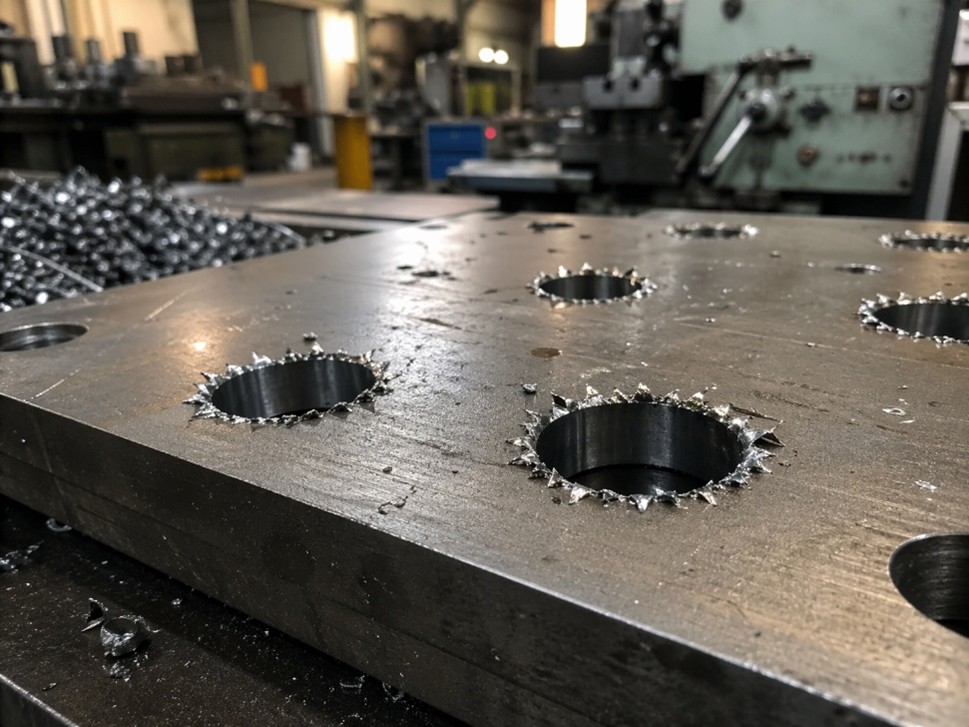
Bavia xuất hiện sau khi gia công
>> Máy phay đứng CNC LUZHONG dòng VMC1060 đáp ứng mạnh mẽ các yêu cầu gia công chi tiết lớn
Nguyên nhân thường gặp
Về bản chất, bavia tăng lên khi vật liệu ở mép cắt không được tách gọn mà bị kéo, xé hoặc dồn ra khỏi vùng cắt. Lỗi này thường liên quan đến một hoặc nhiều nguyên nhân cùng lúc: mép cắt của dao không còn đủ sắc, lượng chạy dao quá thấp so với độ tù mép cắt, thông số cắt chưa phù hợp, rung trong quá trình gia công, hoặc hướng ra dao ở cuối hành trình làm vật liệu bị cuộn lên tại mép thoát. Trong gia công thực tế, bavia thường xuất hiện cùng với nhám bề mặt xấu, mòn dao hoặc kiểm soát phoi kém, nên nếu chỉ xử lý phần mép bavia mà không tìm nguyên nhân gốc thì lỗi rất dễ lặp lại ở lô tiếp theo. Các tài liệu xử lý sự cố trong tiện và phay đều xếp bavia vào nhóm lỗi điển hình của quá trình cắt chưa ổn định.
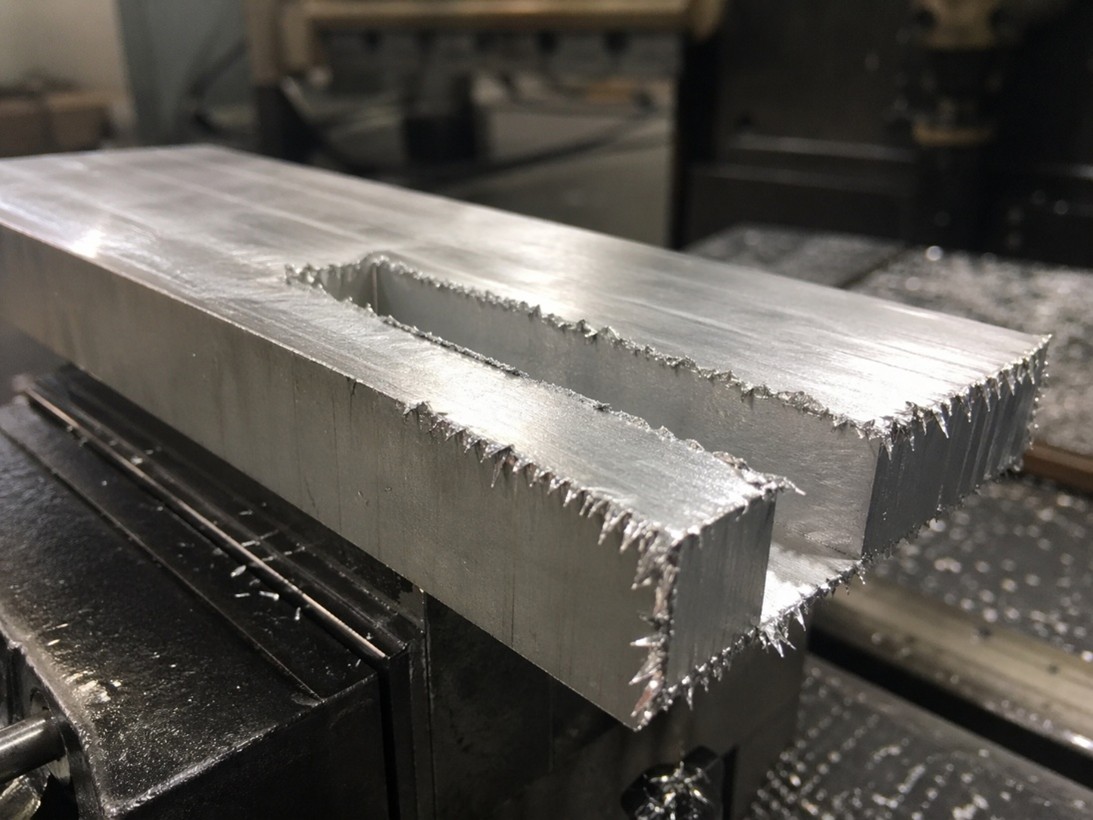
Ba via xảy ra với dao mòn hoặc kiểm soát phôi kém
>> Đừng bỏ lỡ Máy mài mũi dao phay Taixing Zhizao dòng TX-X8
Cách xử lý nhanh tại xưởng
Khi bavia xuất hiện nhiều, bước đầu tiên là kiểm tra lại tình trạng mép cắt của dao. Nếu dao đã cùn, mẻ nhẹ hoặc có mòn cục bộ ở vùng chiều sâu cắt, cần thay dao hoặc đổi sang mảnh cắt sắc hơn trước khi chỉnh thông số. Sau đó nên xem lại lượng chạy dao vì trong nhiều trường hợp lượng chạy dao quá thấp khiến mép cắt không thực sự cắt mà thiên về miết, kéo vật liệu và làm bavia tăng lên. Với tiện, có thể ưu tiên mảnh dao sắc, phủ PVD hoặc mảnh mài tinh khi chạy lượng chạy dao nhỏ; đồng thời xem lại góc vào dao và trạng thái mòn tại vùng chiều sâu cắt. Với phay, cần kiểm tra thêm rung, độ ổn định gá kẹp và hướng ra dao ở mép chi tiết, vì đây là các yếu tố làm bavia tăng rất nhanh ở mép thoát.
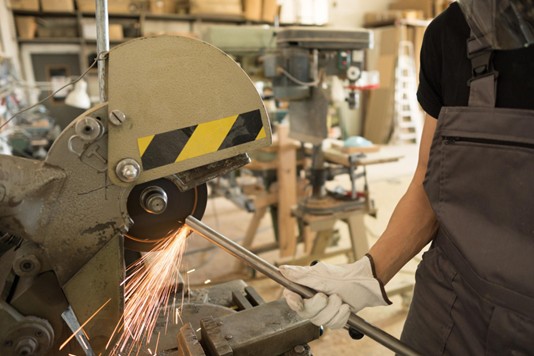
Xử lý bavia trên thanh sắt bằng máy mài
Điều cần tránh khi xử lý bavia
Sai lầm phổ biến ở xưởng mới là thấy bavia thì chỉ tập trung vào công đoạn làm sạch mép sau gia công, trong khi nguyên nhân thật sự lại nằm ở dao, rung hoặc thông số cắt. Cách xử lý này chỉ giải quyết phần ngọn và làm tăng thêm thời gian phụ. Một sai lầm khác là giảm lượng chạy dao quá mức để mong bề mặt đẹp hơn, nhưng trong nhiều trường hợp điều này lại làm mép cắt làm việc kém hiệu quả hơn và bavia tăng thêm. Muốn xử lý bavia đúng, xưởng cần nhìn nó như một dấu hiệu của quá trình cắt chưa tối ưu, không nên xem đây chỉ là lỗi ngoại quan đơn lẻ.
>> Máy mài mũi dao phay Taixing Zhizao dòng TX-X6A là thiết bị chuyên dụng được thiết kế để mài cạnh bên của dao phay xoắn ốc với độ chính xác và ổn định vượt trội
Lỗi 4: Kẹt phoi, quấn phoi, thoát phoi kém
Dấu hiệu nhận biết
Lỗi này thường xuất hiện dưới dạng phoi dài quấn vào dao, quấn quanh chi tiết hoặc dồn lại ngay vùng cắt thay vì thoát ra ngoài đều và gọn. Khi tình trạng này xảy ra, người vận hành thường thấy vùng gia công bẩn nhanh, tiếng cắt không ổn định, dao nóng lên rõ hơn bình thường, bề mặt chi tiết dễ bị cào xước và quá trình chạy máy phải dừng lại nhiều lần để gỡ phoi. Trong cắt gọt, dạng phoi được xem là một chỉ tiêu rất quan trọng: trạng thái mong muốn là phoi ngắn, đều và dễ thoát; ngược lại, phoi quá dài hoặc thoát không tốt là dấu hiệu của quá trình gia công chưa ổn định.
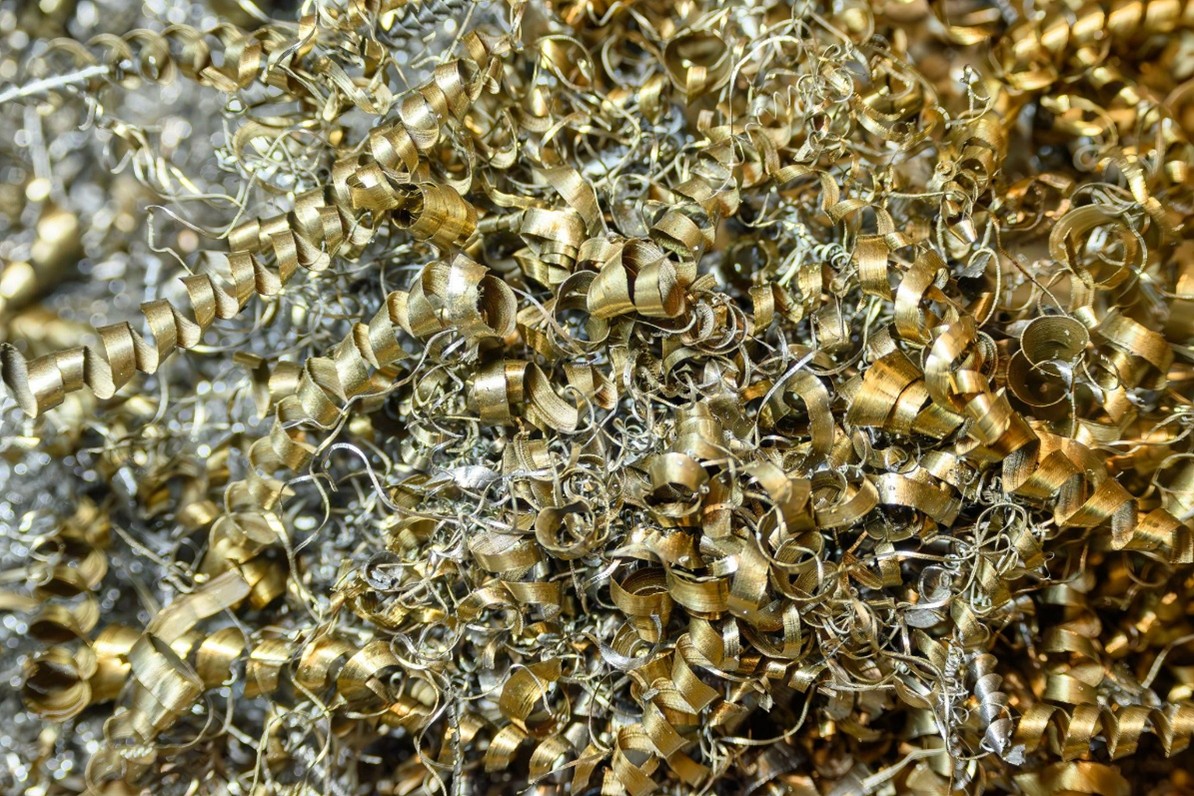
Phoi xoắn dài sau gia công gây rối vùng cắt
Nguyên nhân thường gặp
Nguyên nhân gốc của lỗi này thường nằm ở kiểm soát phoi chưa đúng. Khi hình học dao không phù hợp, lượng chạy dao quá thấp, chiều sâu cắt không hợp lý hoặc vật liệu gia công khó bẻ phoi, phoi sẽ không cuộn và gãy đúng cách mà kéo dài, quấn vào vùng cắt hoặc bị kẹt lại. Trong gia công tiện lỗ và các nguyên công có không gian hẹp, lỗi này còn dễ nặng hơn vì phoi không có đủ khoảng trống để thoát ra ngoài. Khi phoi thoát kém, hệ quả đi kèm thường là rung tăng, bề mặt xấu đi và mảnh cắt dễ hỏng hơn.
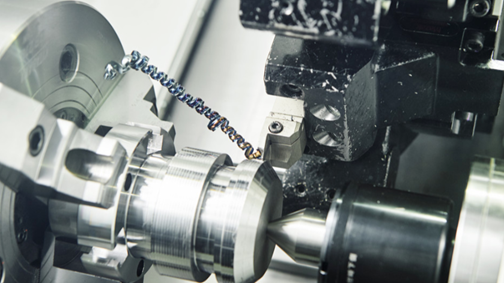
Phoi dài quấn quanh vùng gia công trên máy tiện
>> Máy phay ngang vạn năng LUZHONG X60 series phù hợp xử lý nhiều loại chi tiết khác nhau
Cách xử lý nhanh tại xưởng
Khi gặp hiện tượng kẹt phoi hoặc quấn phoi, xưởng nên kiểm tra trước hết dạng phoi thực tế đang tạo ra. Nếu phoi đang quá dài, cần ưu tiên chỉnh theo hướng giúp phoi gãy ngắn hơn: chọn đúng hình học phá phoi, tăng lượng chạy dao nếu đang chạy quá nhẹ, chỉnh lại chiều sâu cắt và rà soát lại mảnh dao đang dùng có phù hợp với vật liệu hay không. Sau đó cần kiểm tra đường thoát phoi và hướng tưới nguội. Với các nguyên công tiện lỗ, tiện trong hoặc tiện ở không gian hẹp, cần bảo đảm có đủ chỗ cho phoi đi ra và ưu tiên tưới nguội áp lực cao, đúng hướng để đẩy phoi ra khỏi vùng cắt. Nếu tiếp tục để phoi kẹt lại, bề mặt sẽ xấu nhanh và nguy cơ sứt mảnh cắt hoặc gãy dao tăng rõ rệt.
Điều cần tránh khi xử lý lỗi phoi
Sai lầm hay gặp ở xưởng mới là chỉ dừng lại ở việc gỡ phoi ra khỏi chi tiết rồi cho máy chạy tiếp, trong khi nguyên nhân gốc là phoi đang được tạo ra sai cách. Cách xử lý này chỉ làm máy chạy thêm được một lúc nhưng lỗi sẽ lặp lại rất nhanh. Một sai lầm khác là giảm lượng chạy dao quá thấp để mong máy chạy êm hơn; trong nhiều trường hợp, điều này lại làm phoi càng khó gãy và dễ quấn hơn. Muốn xử lý triệt để, xưởng phải nhìn lỗi này như một vấn đề của hình học dao, thông số cắt, không gian thoát phoi và tưới nguội, chứ không chỉ là chuyện vệ sinh vùng cắt.
Lỗi 5: Phoi cắt lại làm nóng dao và xấu bề mặt
Dấu hiệu nhận biết
Phoi cắt lại là tình trạng phoi không thoát ra khỏi vùng gia công mà quay ngược lại chạm vào mép cắt hoặc bề mặt chi tiết vừa được gia công. Khi lỗi này xuất hiện, dấu hiệu thường thấy là dao nóng lên nhanh, tiếng cắt nặng và gắt hơn bình thường, bề mặt chi tiết có vết xước hoặc mảng xấu không đều, tuổi bền dao giảm rõ và đôi khi mép cắt bị sứt bất thường. Trong gia công thực tế, hiện tượng này đặc biệt dễ gặp khi phay rãnh kín, phay hốc sâu, gia công vùng lòng hoặc những nơi phoi khó thoát ra ngoài.
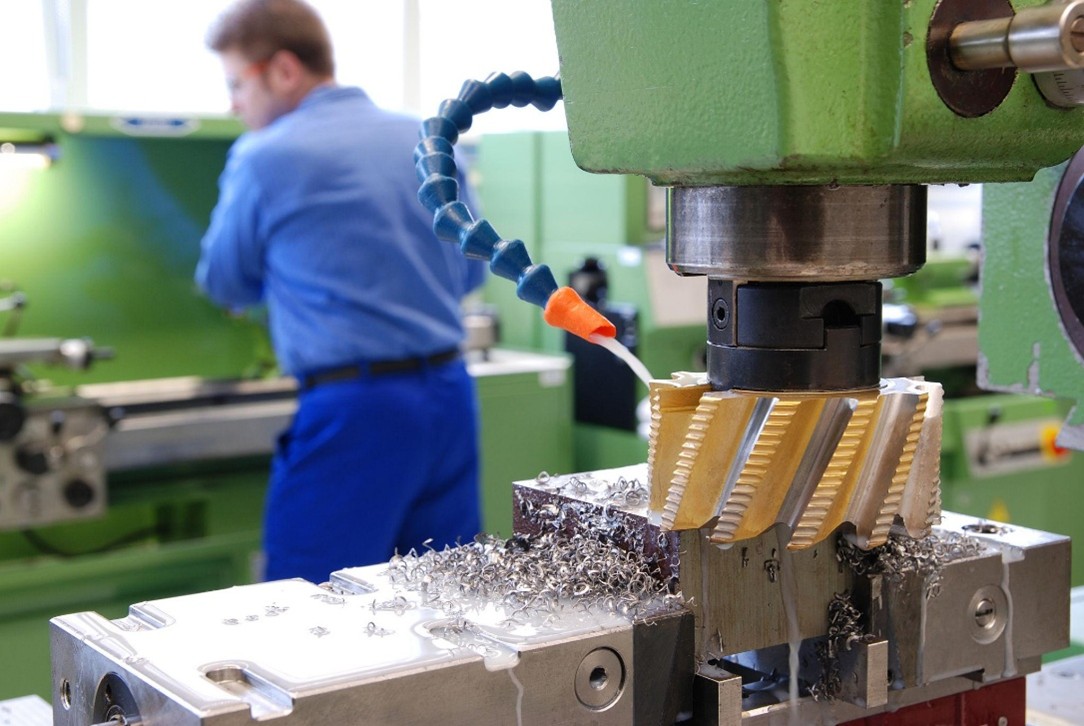
Phoi cắt lại làm nóng dao và xấu bề mặt
>> Máy phay đứng vạn năng kiểu đầu quay LUZHONG X62 series được thiết kế linh hoạt với nhiều kích thước bàn làm việc và hành trình bàn đa dạng
Nguyên nhân thường gặp
Nguyên nhân gốc của lỗi này là kiểm soát phoi chưa tốt. Khi phoi không được đẩy ra khỏi vùng cắt một cách hiệu quả, chúng sẽ bị dao cuốn lại và cắt lặp nhiều lần. Tình trạng này thường liên quan đến một hoặc nhiều yếu tố như: đường thoát phoi bị hẹp, hướng tưới nguội chưa đúng, lưu lượng dung dịch chưa đủ, chiến lược chạy dao chưa hợp lý, chiều sâu cắt quá lớn trong vùng kín, hoặc lượng chạy dao và hình học dao khiến phoi không gãy đúng cách. Về mặt nhiệt học cắt gọt, nhiệt độ vùng cắt chịu ảnh hưởng trực tiếp bởi tốc độ cắt, lượng chạy dao, chiều sâu cắt, vật liệu dao, vật liệu chi tiết và điều kiện làm nguội; khi phoi tiếp tục ma sát và bị cắt lại nhiều lần, nhiệt tích tụ ở vùng mép cắt sẽ tăng nhanh hơn.
Cách xử lý nhanh tại xưởng
Khi gặp hiện tượng phoi cắt lại, hướng xử lý nhanh nhất là ưu tiên làm sạch vùng cắt và cải thiện thoát phoi trước, rồi mới chỉnh sâu vào thông số. Xưởng nên tăng hiệu quả đẩy phoi bằng khí nén hoặc dung dịch trơn nguội đủ mạnh và đúng hướng, tốt nhất là tưới thẳng vào vùng cắt; nếu máy có làm nguội trong thì nên ưu tiên dùng. Sau đó cần xem lại đường chạy dao và vị trí ăn dao để tránh đưa phoi quay lại vùng cắt, đồng thời tách chiều sâu cắt lớn thành nhiều lần cắt nhỏ hơn nếu đang gia công hốc sâu hoặc rãnh kín. Trong nhiều trường hợp, giảm lượng chạy dao một mức hợp lý, đổi dao sang loại có khả năng kiểm soát phoi tốt hơn hoặc thay đổi chiến lược chạy dao sẽ giúp lỗi giảm nhanh hơn là chỉ giảm tốc độ trục chính một cách cảm tính.
Điều cần tránh khi xử lý lỗi này
Sai lầm rất hay gặp ở xưởng mới là chỉ nhìn thấy dao nóng và bề mặt xấu rồi kết luận ngay rằng dao kém chất lượng. Trên thực tế, nếu phoi vẫn quay lại vùng cắt thì dù thay dao mới, lỗi vẫn có thể lặp lại rất nhanh. Một sai lầm khác là chỉ dừng máy để gỡ phoi rồi tiếp tục chạy với cùng cách cắt cũ. Cách này chỉ giải quyết tạm thời hiện tượng bên ngoài, trong khi nguyên nhân thật sự là phoi đang được tạo ra và dẫn ra ngoài không đúng cách. Muốn xử lý triệt để, xưởng cần coi phoi cắt lại là lỗi của chiến lược thoát phoi, đường chạy dao, dung dịch làm nguội và chế độ cắt, chứ không chỉ là lỗi của riêng dụng cụ cắt.
>> Máy phay đứng vạn năng LUZHONG dòng X5028 là dòng máy gia công cơ khí chính xác, đáp ứng tốt nhu cầu phay thô đến phay tinh với độ ổn định cao
Xưởng mới vận hành cần xử lý lỗi gia công từ gốc
Với xưởng mới vận hành, 5 lỗi như rung khi gia công, bề mặt nhám xấu, bavia nhiều, kẹt hoặc quấn phoi, và phoi cắt lại làm nóng dao thường không xuất hiện riêng lẻ mà liên quan chặt với nhau. Khi hệ máy, dao, đồ gá, vật liệu và chế độ cắt chưa được tối ưu đồng bộ, chỉ cần một mắt xích thiếu ổn định là chất lượng gia công sẽ giảm ngay trên bề mặt chi tiết, tuổi bền dao và độ ổn định của cả quá trình cắt. Vì vậy, muốn xưởng chạy ổn định nhanh, cần ưu tiên xử lý theo đúng thứ tự: kiểm tra độ cứng vững của hệ gia công, kiểm soát tình trạng dao, tối ưu thoát phoi, rồi mới tinh chỉnh sâu các thông số cắt.
Nếu xưởng đang cần đầu tư máy công cụ giá tốt, chất lượng ổn định để vận hành hiệu quả hơn ngay từ giai đoạn đầu, CTCP Thương mại và Sản xuất công nghiệp Thăng Long là địa chỉ đáng tin cậy để lựa chọn. Thăng Long cung cấp các dòng máy công cụ giá rẻ, phù hợp với nhu cầu thực tế của nhiều xưởng cơ khí, đồng thời tư vấn chọn thiết bị đúng theo loại công việc, quy mô xưởng và ngân sách đầu tư. Liên hệ ngay với Thăng Long để được tư vấn giải pháp máy phù hợp, giảm lỗi gia công ngay từ đầu và xây nền vận hành ổn định hơn cho xưởng.
 Liên hệ ngay:
 Hotline/Zalo: 0989.111.062
Website: https://thuocquang.com.vn/