
Tư vấn kĩ thuật
10 sai lầm phổ biến khi lựa chọn dụng cụ đo lường
Trong sản xuất cơ khí, dụng cụ đo lường là “người gác cổng” đảm bảo chất lượng sản phẩm. Tuy nhiên, không ít doanh nghiệp và kỹ thuật viên vẫn gặp phải những sai lầm khi lựa chọn và sử dụng dụng cụ đo, khiến kết quả kiểm tra thiếu chính xác, chi phí phát sinh cao và quy trình sản xuất bị gián đoạn. Dưới đây là 10 sai lầm phổ biến nhất khi lựa chọn dụng cụ đo lường, trong đó có cả những lỗi thường gặp khi dùng thước quang, mà bạn cần lưu ý để tránh lặp lại.
Chọn sai độ phân giải của thước quang
Độ phân giải (resolution) là thông số thể hiện khả năng chia nhỏ bước đo của thước quang, thường nằm trong khoảng từ 0.1 µm đến vài µm. Nhiều người khi đầu tư thiết bị chỉ nhìn vào giá thành mà chọn loại thước phân giải thấp (ví dụ 5 µm), trong khi yêu cầu gia công thực tế cần độ chính xác cao hơn (1 µm hoặc thậm chí 0.5 µm). Hậu quả là hệ thống máy móc không đạt được độ chính xác mong muốn, dẫn đến sản phẩm sai lệch kích thước, tỷ lệ loại bỏ tăng và mất uy tín với khách hàng.
👉 Khi lựa chọn thước quang, cần căn cứ vào yêu cầu kỹ thuật của sản phẩm và độ chính xác tổng thể của máy. Nguyên tắc cơ bản là độ phân giải của thước phải nhỏ hơn ít nhất 5–10 lần so với dung sai gia công yêu cầu, để đảm bảo kết quả đo và điều khiển đủ tin cậy.
Không chú ý đến chiều dài đo hữu ích
Chiều dài đo hữu ích (effective measuring length) là phần thước quang thực sự tham gia vào quá trình đo hoặc phản hồi vị trí, thường nhỏ hơn chiều dài tổng thể do còn phần gá lắp và giới hạn hành trình. Nhiều kỹ sư khi mua thước chỉ nhìn vào con số chiều dài tổng mà không so sánh với hành trình làm việc thực tế của máy. Ví dụ: máy phay có hành trình X = 1000 mm nhưng lại chọn thước quang 900 mm, hậu quả là máy không di chuyển hết được hành trình hoặc phải thay thước mới, gây lãng phí thời gian và chi phí.
👉 Giải pháp là luôn xác định rõ hành trình làm việc tối đa của trục trước khi chọn thước, đồng thời cộng thêm phần dư lắp đặt (thường 30–50 mm). Điều này giúp tránh thiếu hụt, đảm bảo máy hoạt động trơn tru và không phải phát sinh chi phí thay thế ngoài dự kiến.
Bỏ qua tiêu chuẩn bảo vệ IP (chống bụi, dầu, nước)
Trong môi trường cơ khí, thước quang thường phải làm việc cùng dầu cắt gọt, mạt sắt, bụi và đôi khi cả hơi ẩm. Nếu chọn loại thước quang có tiêu chuẩn bảo vệ IP thấp (ví dụ IP40) để lắp trong môi trường gia công nặng, thước sẽ nhanh chóng bị kẹt bụi, dầu thấm vào mạch điện tử hoặc trầy xước mặt đọc, dẫn đến hỏng hóc và sai số đo. Điều này khiến chi phí sửa chữa, thay thế tăng cao và thời gian dừng máy kéo dài.
👉 Khi lựa chọn, kỹ sư nên cân nhắc IP54 hoặc cao hơn cho môi trường gia công thông thường, và IP67 cho môi trường đặc biệt khắc nghiệt (nhiều dầu, nước làm mát, bụi mịn). Đồng thời, cần bố trí thêm tấm che bảo vệ cơ khí (cover) để kéo dài tuổi thọ thiết bị.
| Cấp IP | Khả năng chống bụi | Khả năng chống nước/dầu | Ứng dụng điển hình trong cơ khí |
| IP40 | Chỉ chống được vật rắn lớn hơn 1 mm, không chống bụi mịn | Không chống nước | Chỉ phù hợp môi trường sạch, phòng đo lường, xưởng khô ráo |
| IP54 | Chống bụi ở mức hạn chế (bụi không ảnh hưởng thiết bị) | Chống được nước bắn tóe từ mọi hướng | Phù hợp xưởng gia công thông thường, ít dầu làm mát, bụi vừa phải |
| IP67 | Chống bụi hoàn toàn | Chống ngập nước ngắn hạn (tới 30 phút ở độ sâu 1 m) | Môi trường khắc nghiệt: nhiều dầu cắt, bụi kim loại, thường xuyên vệ sinh bằng dung dịch hoặc có hơi ẩm cao |
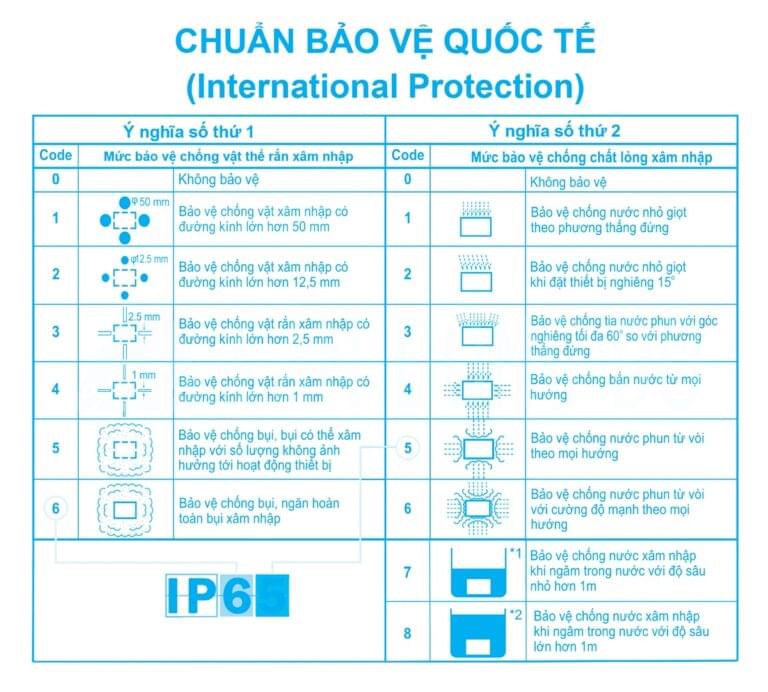
Tiêu chuẩn IP quốc tế
Thông thường, với xưởng cơ khí nhỏ và trung bình, IP54 thường là lựa chọn tối thiểu. Nếu doanh nghiệp hướng đến gia công chính xác cao hoặc làm việc trong môi trường nhiều dầu cắt, hãy đầu tư thước quang IP67 để đảm bảo độ bền và giảm rủi ro.
Không kiểm tra tính tương thích tín hiệu với DRO hoặc hệ CNC
Một trong những sai lầm phổ biến nhất khi chọn thước quang là bỏ qua sự tương thích tín hiệu giữa thước và hệ thống hiển thị (DRO) hoặc bộ điều khiển CNC. Trên thị trường hiện nay có nhiều chuẩn tín hiệu khác nhau, phổ biến nhất là TTL (Transistor-Transistor Logic) và RS422. Nếu thước quang xuất tín hiệu ở chuẩn TTL mà DRO hoặc CNC chỉ nhận RS422 (hoặc ngược lại), việc kết nối sẽ không thực hiện được, hoặc có thể gây ra lỗi mất xung, sai số hiển thị.
Ví dụ:
- Thước quang TTL thường dùng cho các máy cỡ nhỏ, hệ DRO giá rẻ.
- Thước quang RS422 lại phổ biến ở các máy CNC công nghiệp vì khả năng truyền tín hiệu xa, ổn định hơn.

Tín hiệu TTL và EIA422 có sự khác nhau
👉 Vì vậy, khi đầu tư, người dùng cần kiểm tra kỹ thông số tín hiệu đầu ra của thước quang và đảm bảo tương thích tuyệt đối với thiết bị đang dùng. Nếu bỏ qua bước này, bạn sẽ mất thêm chi phí đổi thiết bị hoặc phải mua bộ chuyển đổi tín hiệu trung gian, vừa tốn kém vừa ảnh hưởng đến tiến độ sản xuất.
Không xác định rõ nhu cầu đo lường
Rất nhiều người khi mua dụng cụ đo thường không phân tích kỹ nhu cầu thực tế, dẫn đến việc chọn sai loại thiết bị. Trong cơ khí, mỗi phép đo có đặc thù riêng:
- Đo ngoài (Outside measurement): thường dùng thước cặp, panme ngoài.
- Đo trong (Inside measurement): cần panme trong, đồng hồ đo lỗ (bore gauge).
- Đo bậc, đo chiều sâu: phải dùng thước cặp có thanh đo sâu hoặc thước đo độ sâu chuyên dụng.
- Đo ren, đo trục: cần bộ dưỡng ren, panme đo ren, panme đo trục.
Nếu không phân định rõ, nhiều xưởng chỉ mua một vài dụng cụ cơ bản như thước cặp, nhưng khi phát sinh nhu cầu đo lỗ, đo ren… thì không thể thực hiện được, gây gián đoạn sản xuất và buộc phải mua thêm.
👉 Do đó, trước khi lựa chọn, kỹ sư hoặc chủ xưởng cần lập danh sách các loại phép đo thường xuyên sử dụng. Việc này vừa tránh mua dư thừa, vừa đảm bảo đủ dụng cụ phù hợp cho từng công đoạn gia công.
Chọn sai dải đo (Range)
Một sai lầm khá phổ biến trong các xưởng cơ khí nhỏ là chỉ mua dụng cụ đo theo thói quen hoặc theo giá rẻ, mà không tính toán đến kích thước thực tế của chi tiết gia công.
Ví dụ:
- Mua panme 0–25 mm nhưng thường xuyên cần đo các chi tiết 30–50 mm → không đo được, phải mượn hoặc mua bổ sung.
- Sử dụng đồng hồ so hành trình ngắn (±1 mm) trong khi chi tiết cần kiểm tra biến dạng lớn hơn → dẫn đến sai số hoặc đo không hết hành trình.
- Thước cặp phổ thông 150 mm không đủ khi sản xuất trục dài vài trăm mm → bắt buộc phải nâng cấp lên 300 mm, 500 mm hoặc hơn.
👉 Hậu quả: gây gián đoạn sản xuất, tốn thêm chi phí mua mới, và trong nhiều trường hợp không đảm bảo được tiến độ giao hàng.
📌 Giải pháp: Trước khi đầu tư, cần xem xét kỹ đặc thù sản phẩm mà xưởng gia công. Nên mua theo bộ dải đo (0–25 mm, 25–50 mm, 50–75 mm… cho panme) thay vì chỉ một chiếc, hoặc chuẩn bị thước cặp dài hơn dự phòng. Điều này giúp xưởng chủ động, không bị “kẹt” khi gặp chi tiết ngoài phạm vi đo thông thường.
| Loại dụng cụ đo | Dải đo cơ bản (nên có) | Dải đo mở rộng (tùy sản phẩm) | Ghi chú |
| Thước cặp | 0–150 mm | 0–300 mm, 0–500 mm, >1000 mm | 150 mm đủ cho chi tiết nhỏ; chi tiết dài/trục lớn nên có 300–500 mm. |
| Panme ngoài | 0–25 mm, 25–50 mm, 50–75 mm | 75–100 mm, 100–125 mm… theo bộ | Nên mua bộ 3–4 cái liên tiếp để bao phủ các chi tiết thường gặp. |
| Đồng hồ so | ±1 mm, ±5 mm | ±10 mm, ±30 mm | Hành trình càng dài thì độ chính xác giảm, nên chọn vừa đủ. |
| Thước đo cao | 0–300 mm | 0–600 mm, 0–1000 mm | Phù hợp kiểm tra kích thước tổng thể, chi tiết cao. |
| Thước quang (linear scale) | 100–500 mm (tùy hành trình máy) | 1000 mm, 2000 mm trở lên | Cần chọn theo hành trình thực tế của máy công cụ để tránh thiếu chiều dài đo. |
Không cân nhắc môi trường làm việc
Một trong những sai lầm phổ biến khi chọn dụng cụ đo lường là bỏ qua điều kiện môi trường thực tế của xưởng cơ khí. Các yếu tố như độ ẩm, bụi, dầu, nhiệt độ và rung động đều có thể ảnh hưởng trực tiếp đến tuổi thọ cũng như độ chính xác của dụng cụ.
- Độ ẩm cao → gây gỉ sét trên thước cặp, panme, đồng hồ so, làm kẹt cơ cấu trượt.
- Bụi và phoi sắt → bám vào mặt đo, che khe hở nhỏ, gây sai số khi đọc hoặc làm mòn nhanh cơ cấu.
- Dầu cắt gọt → nếu không có bảo vệ IP tốt, sẽ chảy vào panme điện tử hoặc thước quang, làm hỏng mạch điện tử.
- Nhiệt độ cao & dao động lớn → làm giãn nở chi tiết, dẫn đến kết quả đo sai lệch; rung động mạnh ảnh hưởng đến độ ổn định của đồng hồ so và thước quang.
👉 Giải pháp:
- Chọn dụng cụ có lớp mạ chống gỉ hoặc thép không gỉ.
- Ưu tiên loại có cấp bảo vệ IP65 trở lên nếu làm việc trong môi trường nhiều dầu, bụi.
- Trang bị hộp chống ẩm hoặc tủ cất dụng cụ sau khi sử dụng.
- Khi cần đo chính xác cao (ví dụ ≤0.01 mm), nên để chi tiết và dụng cụ đo ổn định trong môi trường nhiệt độ phòng trước khi đo.
Bỏ qua khả năng đọc & hiển thị
Một sai lầm khá thường gặp là chỉ tập trung vào dải đo hoặc độ phân giải của dụng cụ mà quên xem xét đến khả năng đọc và hiển thị số liệu. Điều này dẫn đến những bất tiện trong quá trình sử dụng, thậm chí gây sai số do cách người vận hành đọc kết quả.
- Đồng hồ kim (analog): có ưu điểm bền, không cần pin, nhưng người chưa quen dễ đọc sai do nhầm vạch chia nhỏ. Trong môi trường rung động, kim cũng khó ổn định, gây khó khăn khi quan sát.
- Dụng cụ điện tử (digital, LCD): dễ đọc và hiển thị rõ ràng, thậm chí có chức năng lưu dữ liệu, nhưng lại phụ thuộc vào pin và dễ hỏng nếu tiếp xúc dầu, bụi, nước.
- Màn hình DRO hoặc CNC: nếu chọn loại không tương thích với tín hiệu thước quang hoặc có độ phân giải hiển thị thấp, thì dù thước đo chính xác cũng không tận dụng hết được.
👉 Giải pháp:
- Xác định rõ môi trường sử dụng: nếu trong xưởng nhiều dầu và bụi, có thể ưu tiên đồng hồ cơ khí bền bỉ; nếu cần thao tác nhanh và chính xác, chọn loại điện tử có IP cao.
- Với thước quang, cần đảm bảo màn hình DRO hỗ trợ chuẩn tín hiệu (TTL/RS422) và có độ phân giải hiển thị tương ứng.
- Kiểm tra pin, cáp kết nối và bảo quản màn hình hiển thị trong hộp kín hoặc tủ chống ẩm.
Nghiến hoặc siết quá chặt dụng cụ đo
Một sai lầm khá phổ biến trong các xưởng cơ khí là người vận hành dùng lực tay quá mạnh khi kẹp chi tiết bằng thước cặp hoặc panme. Việc “nghiến” hoặc siết chặt quá mức có thể dẫn đến hai hậu quả lớn:
- Biến dạng chi tiết: với những vật liệu mềm như nhôm, đồng, nhựa kỹ thuật…, khi bị ép mạnh sẽ biến dạng cục bộ, khiến kết quả đo nhỏ hơn thực tế.
- Hỏng bề mặt đo của dụng cụ: mặt đo của panme hoặc hàm đo của thước cặp dễ bị xước, mòn hoặc lệch, từ đó tạo sai số hệ thống lặp lại trong các phép đo tiếp theo.
👉 Giải pháp:
- Sử dụng lực vừa đủ khi đo, đặc biệt với panme nên dùng cò xoay giới hạn lực (ratchet stop) để đảm bảo lực đo ổn định và chính xác.
- Với thước cặp, chỉ cần kẹp chạm nhẹ và giữ chắc, tuyệt đối không siết mạnh.
- Định kỳ kiểm tra và hiệu chuẩn lại dụng cụ để phát hiện kịp thời các sai lệch do hao mòn.
Nhầm lẫn giữa độ phân giải và độ chính xác
Nhiều người thường nghĩ rằng thước đo càng có vạch chia nhỏ thì càng chính xác. Thực tế, đây là một nhầm lẫn phổ biến giữa hai khái niệm:
- Độ phân giải (resolution): là giá trị nhỏ nhất mà dụng cụ có thể hiển thị hoặc đọc được (ví dụ: 0.01 mm).
- Độ chính xác (accuracy): là mức độ gần đúng của kết quả đo so với giá trị thực tế (ví dụ: ±0.02 mm).
Một thước cặp điện tử có độ phân giải 0.01 mm nhưng độ chính xác chỉ ±0.02 mm sẽ không thể đo chính xác đến 0.01 mm như nhiều người lầm tưởng. Điều này dễ dẫn đến việc chọn sai dụng cụ đo, đặc biệt trong các ứng dụng yêu cầu dung sai nghiêm ngặt.
👉 Giải pháp:
- Khi lựa chọn dụng cụ, cần xem cả hai thông số: độ phân giải và độ chính xác.
- Hiểu rằng độ phân giải cao chưa chắc đồng nghĩa với độ chính xác cao.
- Luôn đối chiếu với tiêu chuẩn ISO/JIS hoặc khuyến cáo của nhà sản xuất trước khi sử dụng trong kiểm tra chất lượng.
Tránh 10 sai lầm để nâng cao hiệu quả đo lường trong sản xuất
Việc lựa chọn và sử dụng đúng dụng cụ đo lường không chỉ giúp đảm bảo chất lượng sản phẩm mà còn tối ưu chi phí, hạn chế rủi ro trong kiểm tra và gia công. Tránh 10 sai lầm phổ biến trên sẽ giúp doanh nghiệp của bạn duy trì độ chính xác, nâng cao uy tín và đáp ứng yêu cầu khắt khe từ khách hàng cũng như các tiêu chuẩn quốc tế.
👉 CTCP Thương mại và Sản xuất Công nghiệp Thăng Long chuyên cung cấp giải pháp đo lường, thiết bị cơ khí và dịch vụ kỹ thuật tin cậy cho các doanh nghiệp sản xuất. Với đội ngũ kỹ sư am hiểu chuyên ngành, chúng tôi sẵn sàng tư vấn và đồng hành cùng bạn trong việc lựa chọn dụng cụ đo phù hợp, đảm bảo độ chính xác và tuổi thọ lâu dài.
Liên hệ ngay hôm nay để được tư vấn giải pháp đo lường tối ưu cho doanh nghiệp của bạn.
📞Liên hệ ngay:
📌Hotline/Zalo: 0989.111.062
📌Website: https://thuocquang.com.vn/